# CNC Connect System V1
alles über das digitale Connect System
# IP-M Übergabeplatine
**Alles über die Übergabeplatine**
Montage Mechanisch
Stecken Sie die Platine gerade von oben auf die IP-M

*Platine auf stecken*
Schrauben Sie die Platine mit 4 Schrauben fest

*Festschrauben*
Für den Stromanschluss suchen Sie den Stecker an der Oberseite der Platine. Legen Sie 24 Volt DC - GND und die PE-Leitung an die Platine an.

*Stromanschluss*
Analoge Signale Schließen Sie ein Frequenzumrichter einfach und schnell an die IP-M Steuerung an. Die Klemmen sind sauber beschriftet. Nutze Sie dazu das OUT 0 oder OUT 1 Signal, in Verbindung mit dem GND. Wer Potis anschließen möchte kann die 10 Volt direkt abgreifen. Der Eingang ist dann mit In0 und In1 gekennzeichnet. Das GND für den Poti können Sie auch direkt angeschlossen.

*Analoge Signale*
Digitale Eingänge
Die Platine bietet Ihnen im Gegensatz zur "normalen" IP-M nur 11 Eingänge. Der digitale Eingang Nr. 11 ist intern für die Fehlermeldung der JMC-Motoren vorbehalten. Eingang Nr..0 ist für die ESTOP vorgesehen. Wir erwarten nur PNP Signale.

*Digitale Eingänge*
Digitale Ausgänge:
Der Out 3 ist für das Enable Signal vorbehalten.
Die IP-M bietet Ihnen bis zu 4 Achsen.
Unser Übergabemodul hat für jede Achse 2 RJ45 Buchsen, Mit diesen 2 Buchsen werden die Step/Dir Signale - das Enable Signal und das Alarm Signal übertragen.
Wichtig ist hier das auch bei diesem Modul für jede Achse RJ45 1 und 2 gibt.
Diese beiden Kabel dürfen nicht vertauscht werden.
Die Aufsteckplatinen sind entsprechend gekennzeichnet.
PIN Belegung Gruppe 1 RJ 45 Buchse
J1 -J2 J3 J4:
PIN 1 = DIR X
PIN 2 = DIR X+
PIN 3 = STEP X
PIN 4 = STEP X+
PIN 5 = 24 Volt
PIN 6 = GND
PIN 7 = ENA SON
PE über Gehäuse
Achse Y - Z und A gleich.
PIN Belegung Gruppe 2 RJ 45
Buchse 2 J5 -J6 - J7- J8:
PIN 1 = 24 VDC
PIN 2 = IN 11 AL
PIN 3 = 24 VDC
PIN 6 = GND
PE über Gehäuse

*Guppe 1*

*Gruppe 2*
## Downloads
- [Anleitung als pdf.](https://www.cnc-steuerung.com/media/b9/6a/cd/1697814886/ConnectSystem_IP-M.pdf)
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ab934307b7f8097233284f8e7b2ae)**[IP-M Übergabeplatine](https://www.cnc-steuerung.com/detail/018ab934307b7f8097233284f8e7b2ae)**
Artikelnummer: 14504587
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ab934307b7f8097233284f8e7b2ae)
Anleitung CNC-Connect System V1 - Gilt nur für die IP-S
Update 25.06.2025 ganz unten Lesen

Laden Sie sich hier die Anleitung als pdf herunter:
## Downloads
- [CNC Connect System V1](https://www.cnc-steuerung.com/media/92/f4/f2/1696508556/CNC%20Connect%20System%20V1.pdf)
Wir haben das CNC Connect System aus einen Grunde "erfunden" - fehlerfreier und schnellerer Schaltschrankbau !
Wer kennt das nicht, für tausende von Euros Teile gekauft aber eigentlich keine Ahnung ;-) Nun geht es an den Schaltschrankbau, viele unterschiedliche Spannungen - Funktionen und eigentlich keinen Durchblick.
Genau hier setzt das CNC Connect System am. Die Verdrahtung wurde auf ein minimum reduziert und alle relevanten Signale in die Patchkabel verlegt, so das Sie sich keinen Kopf machen müssen wie muss ich was
an den Endstufen verdrahten.
Das CNC Connect System besteht aus:
\- IN Out Board
\- BIG IO Board mit einem Patchkabel (Grün)
\- Aufsteckmodule mit jeweils 2 Patchkabel (Gelb und Rot) 2 Schrauben mit Schlüssel

> **Achtung**
> Das V1 System ist nur für die digitale Ansteuerung entwickelt worden, also mit der CSMIO IP-S.
> Beachten Sie diesen Umstand bei Ihrer Planung.
Der Aufbau ist einfach: Das BIG IO Board mit seinen ganzen RJ45 Buchsen wird über der IP-S plaziert - Das IN OUT Board unterhalb der IP-S.
Nun die Verbindung mit der IP-S wird mit den Flachbandkabel durchgeführt. Die Signale untereinander wird mit dem grünen Patchkabel vorgenommen.
Für alle Systeme gilt:
1. immer ohne Strom an der Platine arbeiten - niemals unter Strom aufstecken oder abziehen!
2. niemals zu feste auf der Platine drücken um eine Schraubklemme anzuziehen
3. Für den besten möglichen Schutz der Platine werden alle RJ45 Buchsen mit einer Schutzkappe versehen. Ziehen Sie diese mit den Fingernägeln oder einen spitzen Schraubenzieher heraus
**Aufsteckmodule:**
Aufsteckmodule sind die Module die auf den Endstufen aufgesteckt werden, sie stellen die Verbindung zwischen BIG IO und der Servoendstufe her. So brauchen Sie sich nicht mehr um die richtige Verdrahtung kümmern.

Aufstecken - festschrauben und mit den beiden Patchkabeln an das BIG IO Board anschließen.
Wir haben für die unterschiedlichen Endstufen auch verschiedene Aufsteckmodule - alle Aufsteckmodule passen zum BIG IO Board und sind untereinander Kompatibel.
So können SIe zum Beispiel B2 mit A2 Kombinieren, Andere Aufsteckplatine - aber gleiche Funktion.
Das Aufsteckmodul der Delta Serie wird immer wie unten abgebildet mit 2 Pachtkabel - zwei Schrauben und einen Schlüssel geliefert.
Die beiden Kabel sind in Gelb und Rot um eine Verwechslung zu vermeiden.

Wir bieten für folgende Delta Electronics Servoendstufen Aufsteckplatinen an:
- B2 System
- B3 System - L und M Version
- A2 System
- M Drive
- SIM Drive
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ac6e00cdf79178059fb6ac2143eda)**[CNC Connect Kit für B2 Endstufen](https://www.cnc-steuerung.com/detail/018ac6e00cdf79178059fb6ac2143eda)**
Artikelnummer: 355478666.1
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ac6e00cdf79178059fb6ac2143eda)
[](https://www.cnc-steuerung.com/detail/018ac6dd89cb73bbaed6a0d3d06f1084)**[CNC Connect Kit für B3 Endstufen](https://www.cnc-steuerung.com/detail/018ac6dd89cb73bbaed6a0d3d06f1084)**
Artikelnummer: 355478666\_B3
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ac6dd89cb73bbaed6a0d3d06f1084)
[](https://www.cnc-steuerung.com/detail/018ac6e43119710a8f280338ba432656)**[CNC Connect Kit für SIM Drive V2](https://www.cnc-steuerung.com/detail/018ac6e43119710a8f280338ba432656)**
Artikelnummer: 355478700
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ac6e43119710a8f280338ba432656)
**A2 Aufsteckplatinen:**
Die A2 Aufsteckplatine ist durch den 3M Stecker nur in abstehender Bauform zu bekommen.

Die Platine selber ist nicht sehr groß und verfügt je nach Ausführung über eine Bremsenrelais und einem MON Ausgang. Der MON Ausgang (3 polig) wird nur für unsere alten Evolutuion Pro ONE V4 System benötigt.

Wenn Sie einen Motor mit Bremse haben, schleßen Sie das Kabel (4 und 5) an die Schraubklemmen an. Dazu steht Ihnen ein 4 poliger Stecker zu Verfügung

Die Belegung sieht dann wie folgt aus:

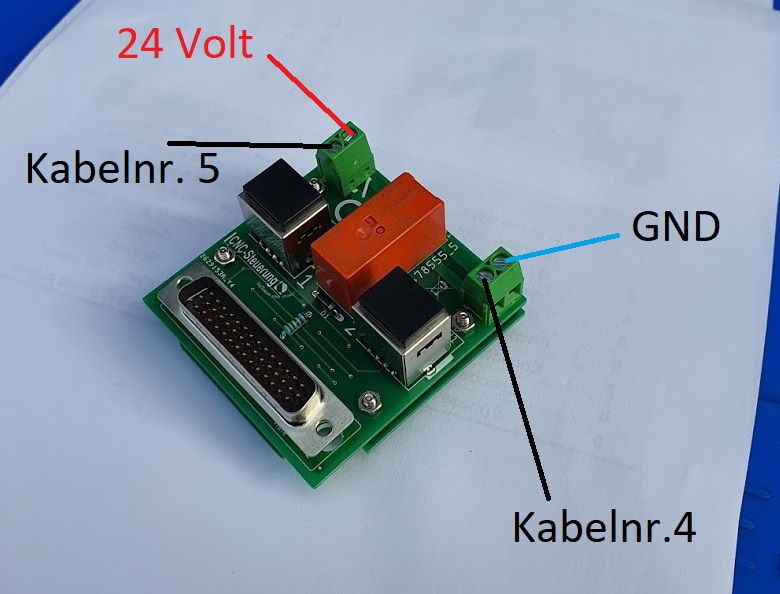
Legen Sie wie hier gezeigt die 24Volt an. Blau = GND / Rot = 24 Volt +

Das Motorkabel mit den Leitungen 4 und 5 legen Sie hier an:
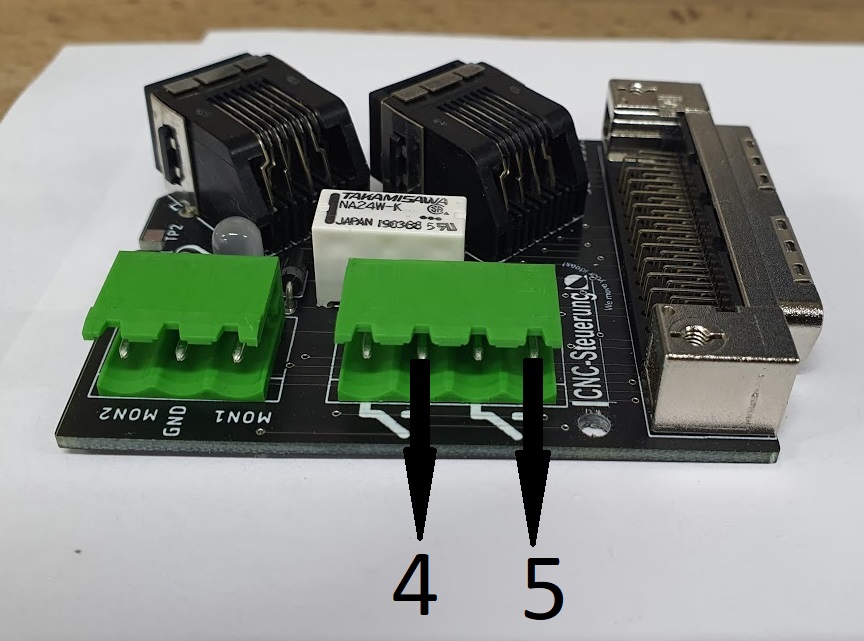
Wenn die Endstufe die Bremse freigibt, schaltet das Relais die 24 Volt an die Bremse weiter (TIP: Die Bremse ist Potential frei)
Parameter Einstellen:
Stellen Sie die Endstufe bei Parameter P1-00 auf den Wert **1002** ein.

Die digitalen Ausgängen stellen Sie bitte auf

Wer eine Bremse hat muss neben dem Parameter **P2-20 und P2-21 = DO3 auf 0x0108** auch den notwendigen Parameter für die Zeit der Aktivierung.
Bei **P1-42** stellen wir **500** ein. Lesen Sie ggf. die Anleitung und passen Sie die Zeit an.

**Nullspur Encoder für die Referenzfahrt:** Wer eine IP-S Steuerung einsetzt und auf den Encoder referenzieren möchte, setzt den Parameter P1-46 auf 500

Alle anderen Parameter wie Auflösung und so weiter stellen Sie bitte wie benötigt ein. Diese Einstellungen haben keine Auswirkung auf der Aufsteckplatine
Digitale Eingänge:
DI1: Servo OK
DI2: NV
DI3: NV
DI4: NV
DI5: AlarmReset
DI6: Not Aus
DO1:
DO2:
DO3: = Bremse
DO4:


**B2 Aufsteckplatinen:**
Wir haben so viele verschiede Aufsteckplatinen zur B2 Serie das Sie bitte genau diese Anleitungen lesen müssen.
## Passende Produkte
**Delta B2 Aufsteckmodul mit Bremse**
Artikelnummer: 125478555\_5\_B
**Delta B2 Aufsteckmodul ohne Bremse**
Artikelnummer: 125478555\_5
[](https://www.cnc-steuerung.com/detail/018abdc03b5f7b1ca79303f2039abcc0)**[Aufsteckplatine B2 mit Analogwertvorgabe](https://www.cnc-steuerung.com/detail/018abdc03b5f7b1ca79303f2039abcc0)**
Artikelnummer: 125478555\_6\_1
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018abdc03b5f7b1ca79303f2039abcc0)
Artikelnummer: 125478546\_B2
In der Standardausführung für normale B2 Servo Anwendungen:
Die Platinen werden einfach auf die B2 Endstufe aufgesteckt und mittels zwei M4 Schrauben an der Endstufe festgeschraubt.

Der Anschluss ist sehr einfach: Alle Endstufen an denen Motoren ohne Bremse kommen reichen die beiden Patchkabel in Buchse 1 und 2 zu stecken.
Bei Endstufen mit Motoren mit Bremse müssen Sie noch die Spannungsversorgung 24 Volt an die Schraubklemmen legen.
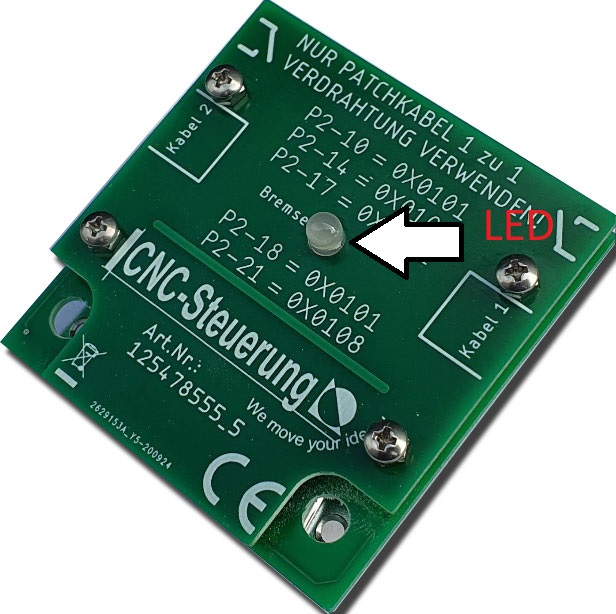
Die notwendigen Parameter der Endstufe sind auf dem Berührung Schutz aufgedruckt. Wenn die
Parameter richtig eingegeben wurden, schaltet die Endstufe das Relais und die LED leuchtet.
Die PIN Belegung der RJ45 Buchsen der B2 Aufsteckplatine finden Sie hier:
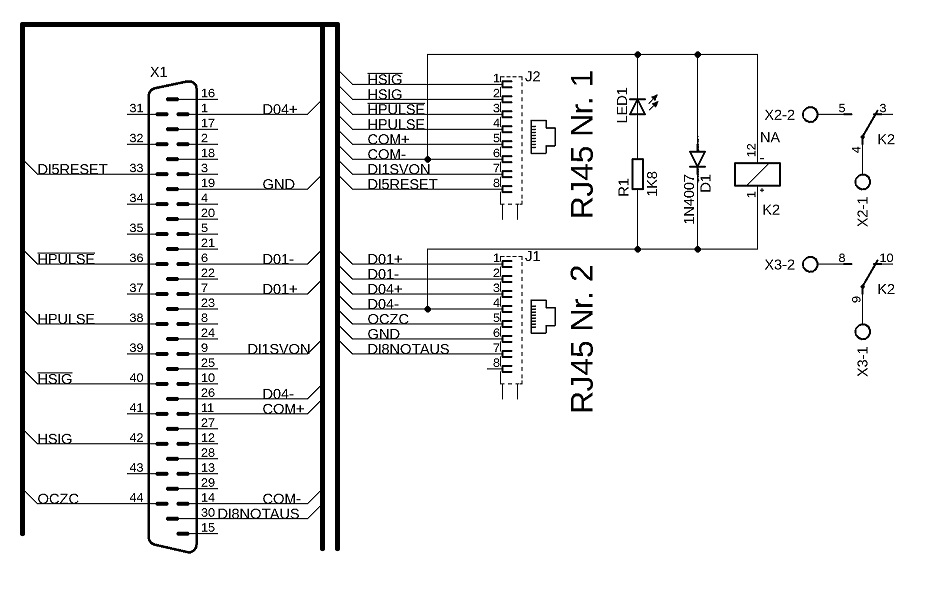
**RJ45 (1)**
1- HSIGN / \*\*
2- HSIGN \*\*
3- HPPULS / \*\*
4- HPPULS \*\*
5- 24 VDC
6- MASSE
7- DI1 SON (NPN)
8- DI5 RESET (NPN)
**RJ45(2)**
1- DO1 + 24 Volt DC
2- DO1- Signalausgang
3- DO4 + 24 Volt Gleichstrom
4- DO4- Signalausgang
5- OCZC (NPN-Signal)
6- MASSE
7- DI8 Not Aus (NPN)
**\*\* Da wir hier die HSIGN Signale verwenden ist es wichtig den Parameter P1-00 auf 1002 zu setzen. Damit werden die Highspeed Eingänge **
**aktiviert. Wenn Sie diesen Paramter nicht setzten arbeitet die Endstufe mit den "normalen" Signalen!**
Für das **Servo Reset** Signal weisen Sie der IP-S den **Ausgang 0** zu und für das **Servo On** Signal den **Ausgang 1**
Diese Einstellungen sind für die Mach Software und SIM-Software gleich, da die Signale per Hardware zugewiesen sind!
Die Einstellungen hierfür finden Sie in der SIM Software unter einem Reiter

Bei der Mach4 haben wir das Enable Signal innerhalb der Mach4
**Out 1 setzen**

Und einmal das Reset Signal im Plugin
**Achtung das Bild zeigt den Output 1 hier muss aber Output 0 zugewiesen werden!**

Das Reset Signal und das Enable Signal muss nur einmal zugewiesen werden, da alle Drives zusammen gelegt sind.
P1-00 auf 1002 stellen bei digitaler Ansteuerung
P1-01 auf 0002 stellen wer das analoge System verwendet
P1-42 auf 500 stellen = Nur für Bremse \* (1000= 1 Sekunde)
P1-44 auf 160 stellen
P1-45 auf 10 stellen
P1- 46 auf 500 stellen (Encoder Auflösung für Referenzfahrt - oder Feedback für das analoge System)
Rechnenbeispiel für die Auflösung mit dem Softwaregetriebe:
160.000 Impulse (Motorauflösung B2) geteilt durch Parameter P1-44 - Multipliziert mit Parameter P1-45 ergibt die Impulse pro Umdrehung. In unserem Beispiel wären das dann 10.000 Impulse je Umdrehung.
Je nach Firmware können die mit \*\* nicht auf 0X0100 gesetzt werden, verwenden Sie dann die Alternative!
Digitale Eingänge:
P2-10 auf 0x0101 Servo On NO
P2-11 auf 0x0100 \*\* Alternative 0X102 (Alarm Reset)
P2-12 auf 0x0100 \*\* Alternative 0X102 (Alarm Reset)
P2-13 auf 0x0100 \*\* Alternative 0X102 (Alarm Reset)
P2-14 auf 0x0102 Alarm Reset NO
P2-15 auf 0x0000 (deaktiviert)
P2-16 auf 0x0000 (deaktiviert)
Digitale Ausgänge
P2-17 auf 0x0121 Emergcency Stop NC
P2-18 auf 0x0101 Servo Ready NO
P2-19 auf 0x0100 \*\* Alternative 0X103 (Motor Zero Speed)
P2-20 auf 0x0100 \*\* Alternative 0X103 (Motor Zero Speed)
P2-21 auf 0x0100 \*\* Alternative 0X103 (Motor Zero Speed)
P2-21 aud 0x0108 stellen wenn eine Bremse verbaut wurde (achten Sie dann auf P1-46)
P2-22 auf 0x0000 (deaktiviert)
**Für alle die eine B2 Endstufe mit 0-10 Volt ansteuern möchten können das CNC Connect System mit dieser Platine ausrüsten.**
Diese Platine hat neben den RJ 45 Buchsen **1** und **2** auch 2 weitere **3** und 4


Wir haben bei dieser Platine die V Ref Pin 19 und 20 zusätzlich auf die Buchse 3 und 4 verbunden.
**RJ45 (3)**
1- Analog 0
2- frei
3- frei
4- DES SOHNS
5- frei
6- frei
7- frei
8- MASSE
**RJ45 (4)**
1- Analog 0
2- frei 3- frei
4- DES SOHNS
5- frei
6- frei
7- frei
8- MASSE

Das Reset Signal und das Enable Signal muss nur einmal zugewiesen werden, da alle Drives zusammen gelegt sind.
P1-01 auf 0002 stellen wer das analoge System verwendet
P1-42 auf 500 stellen = Nur für Bremse \* (1000= 1 Sekunde)
P1-44 auf 160 stellen
P1-45 auf 10 stellen
P1- 46 auf 500 stellen (Feedback für das analoge System kann eingestellt werden wie Sie wünschen \*\*\*)
\*\*\* die eingestellte Zahl bitte 4 x rechnen bei der Software die Verwendet wird.
Digitale Eingänge:
P2-10 auf 0x0101 Servo On NO
P2-11 auf 0x0100 \*\* Alternative 0X102 (Alarm Reset)
P2-12 auf 0x0100 \*\* Alternative 0X102 (Alarm Reset)
P2-13 auf 0x0100 \*\* Alternative 0X102 (Alarm Reset)
P2-14 auf 0x0102 Alarm Reset NO
P2-15 auf 0x0000 (deaktiviert)
P2-16 auf 0x0000 (deaktiviert)
Je nach Firmware können die mit \*\* nicht auf 0X0100 gesetzt werden, verwenden Sie dann die Alternative!
Digitale Ausgänge
P2-17 auf 0x0121 Emergcency Stop NC
P2-18 auf 0x0101 Servo Ready NO
P2-19 auf 0x0100 \*\* Alternative 0X103 (Motor Zero Speed)
P2-20 auf 0x0100 \*\* Alternative 0X103 (Motor Zero Speed)
P2-21 auf 0x0100 \*\* Alternative 0X103 (Motor Zero Speed)
P2-21 aud 0x0108 stellen wenn eine Bremse verbaut wurde (achten Sie dann auf P1-46)
P2-22 auf 0x0000 (deaktiviert)
**B3 Aufsteckplatine:**
Die Aufsteckplatine der B3 der L Version passend zum CNC Connectsystem V1mit und ohne Bremse sieht so aus.

Die Belegung der Patchkabel 1 und 2 sind wie folgt:

Die Buchse J1:
1 - HSIGN/
2 - HSIGN
3 - HPULSE/
4- HPULSE
5 - COM+
6 - COM -
7- DI1 SON
8- DI5 Reset
Buchse J2:
1 - DO1+
2 - DO1 -
3 - DO4+ Bremse
4 - DO4 -
5 - OCZC
6 - GND
7 - DI8 Not AUS
Bremse:
Schließen Sie bei Platinen mit Bremse an den seitlich angebrachten grünen Stecker, einmal 24 Volt DC und an der anderen Seite 24 - DC an.
Welche Seite Sie dafür nehmen spiel keine Rolle. Dann jeweils einmal rechts und Links das Kabel der Bremse.

Die Aufsteckplatine der B3 der M Version passend zum CNC Connect System V1mit und ohne Bremse sieht so aus.

> **Bauformen der B3 Drive**
> Achtung:
> Die Bauformen der B3 Drive unterscheiden sich deutlich in Bauform und Funktion.
> Schauen Sie sich genau die Anleitung an !
Die Belegung des 26 poligen Stecker sieht so aus:
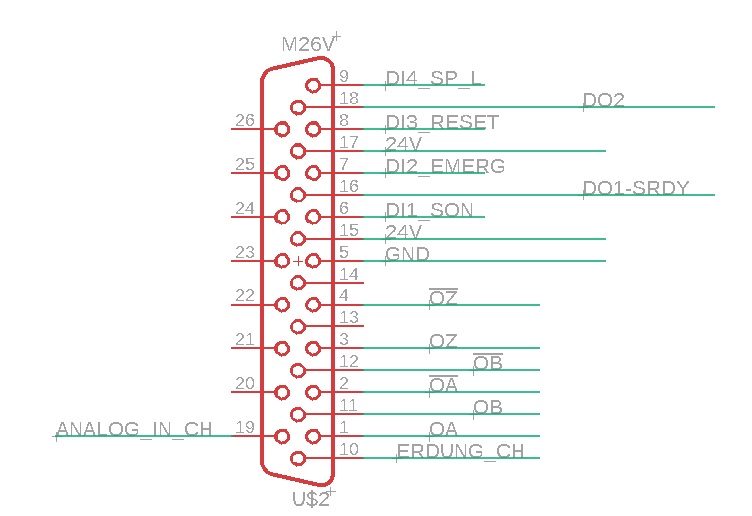
J1Buchse Belegung:

J3 Buchse Belegung:

J4 Buchse Belegung:

Die M Version hat einen kleinen Stecker und hat folgende Signale:

**SIM Drive V2.0 :**
**Achtung:**
Lesen Sie die Anleitung genau durch, falsche Verdrahtung führt unweigerlich zur Beschädigung.
Die CAN Bus Buchsen sind nach oben geführt und haben die Namen CAN In und CAN Out.
Wobei die Datensignale durch die Buchsen 1 und 2 hergestellt wird. Vertauschen Sie die Buchsen
wird die Endstufe zerstört.
Gehen Sie mit Vorsicht und Sorgfalt vor:
Stecken Sie den CAN-BUS-Adapter auf die IP-S Steuerung und schrauben Sie diese fest.
> **Achtung**
> Vergleichen Sie genau die Belegung Ihrer Drives- es gibt unterschiedliche Versionen der SIM Drive

Stecken Sie die Aufsteckplatine auf die Sim-Drive auf und befestigen Sie diese mit den mitgelieferten 2 Schrauben.
Wir haben zwei Aufsteckmodulvarianten an: Mit und ohne Bremse.
Die Aufsteckplatine hat bei dem Modul mit Bremse eine grüne LED und zwei grüne Stecker an der Seite. Ohne Bremse hat die LED und die Stecker
nicht.

*mit Bremse*

*ohne Bremse*
Verbinden Sie das Patchkabel 1 und 2 an den RJ45 mit den Nummern 1 und 2
Gehen Sie hier sorgfältig vor.
CAN-BUS:
Zum Betrieb benötigen Sie auf jeden Fall ein Zusatzmodul, entweder ein MPG-Modul, ein ENC-Modul oder ein IO-Modul, denn die SIM-Drive hat nicht die Möglichkeit ein Abschlusswiderstand aufzunehmen.
Stecken Sie den **CAN-BUS Adapter** auf die verwendete CS-MIO und schrauben Sie diesen Adapter mit den 2 gelieferten Schrauben fest. Stecken Sie das mitgelieferte Netzwerkkabel in die RJ 45 Buchse auf den Adapter an der CSMIO.
Verbinden Sie das Kabel mit der ersten SIM-Drive in der Buchse (**CAN IN**) auf der Aufsteckplatine. Stecken Sie ein weiteres Netzwerkkabel in Buchse (**CAN OUT**) und verbinden Sie dieses Kabel mit der nächsten SIM-Drive Buchse (**CAN IN**) um dann wieder von Buchse **(CAN OUT**) zur nächsten SIM-Drive zu gehen.
Von der letzten SIM-Drive gehen Sie auf das Zusatzsatzmodul, in dem Sie hier auch unseren **CAN-BUS Adapter** montieren. Auf diesem Zusatzmodul schrauben Sie den Abschlusswiderstand auf, um das BUS-System zu terminieren.
Beispielverdrahtung im Bild:
von dem **Adapter** der IPS - auf die Aufsteckplatine **CAN IN** der Achse X dann von **CAN OUT** auf **CAN IN** der Y-Achse wieder raus von **CAN OUT** der Y-Achse
auf **CAN IN** der Z Achse, noch einmal raus von **CAN OUT** auf die **Adapterplatine** des MPG Moduls. Den mitgelieferten Abschlusswiderstand aufstecken und festschrauben.

Die Belegung auf dem BIG IO Board ist klar aufgedruckt:
Gehen Sie Achse für Achse vor. Verwenden Sie unsere farbigen Kabel damit Sie nicht durcheinander kommen.
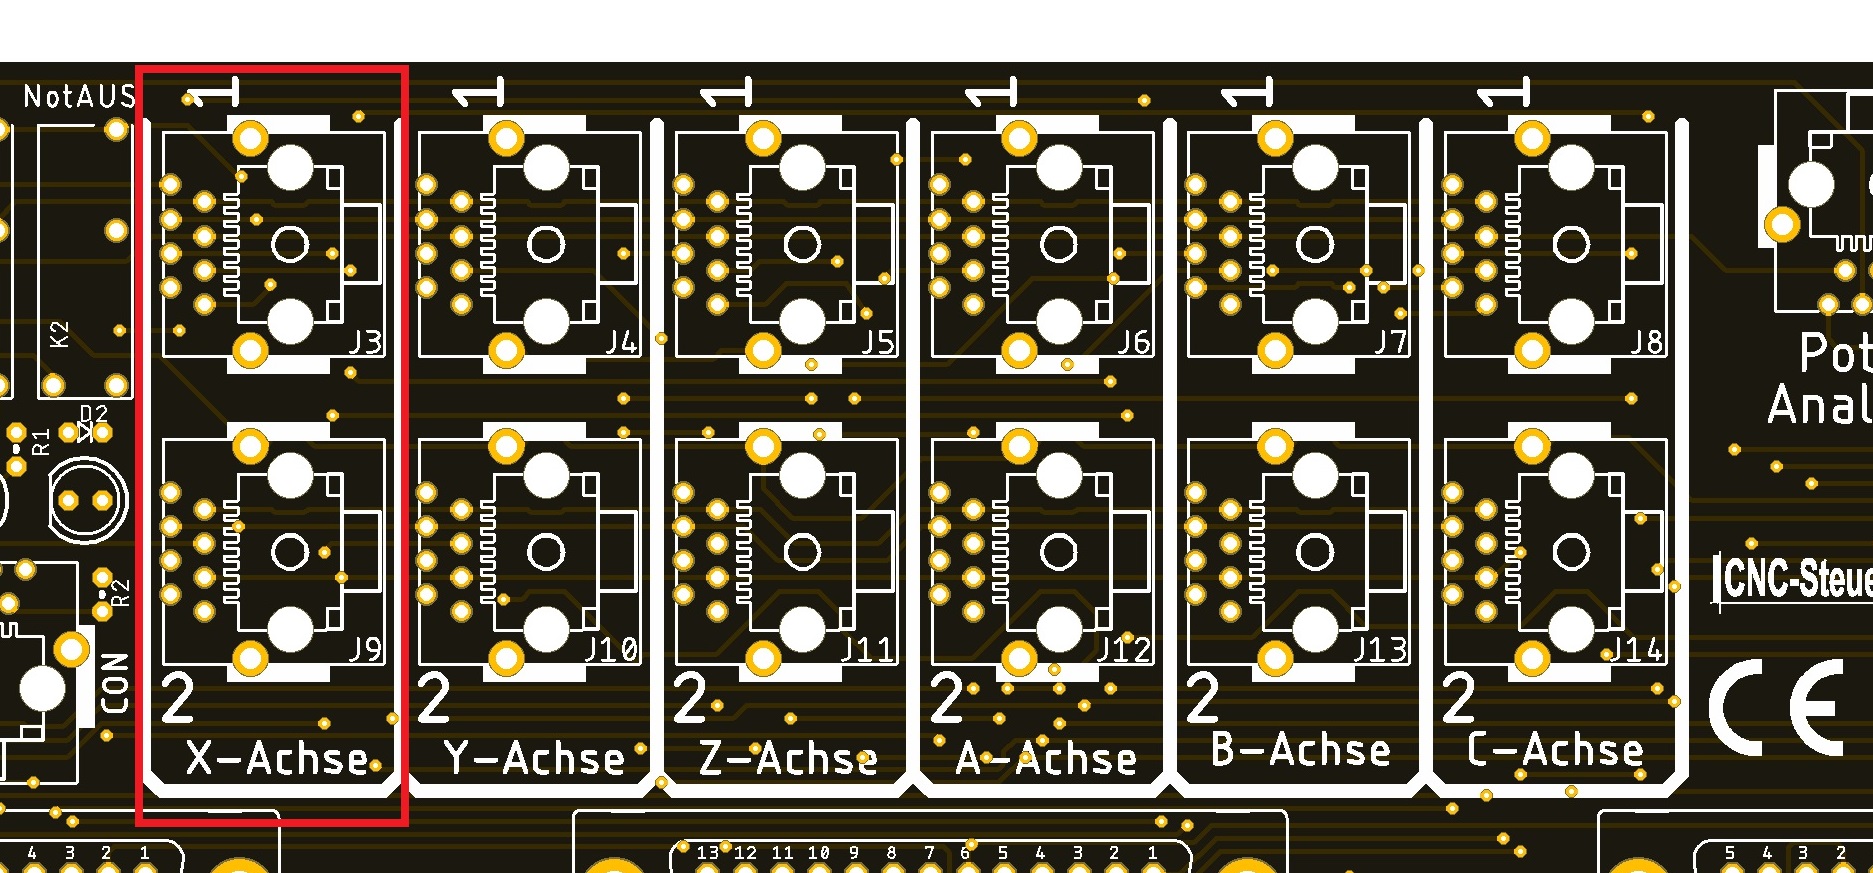
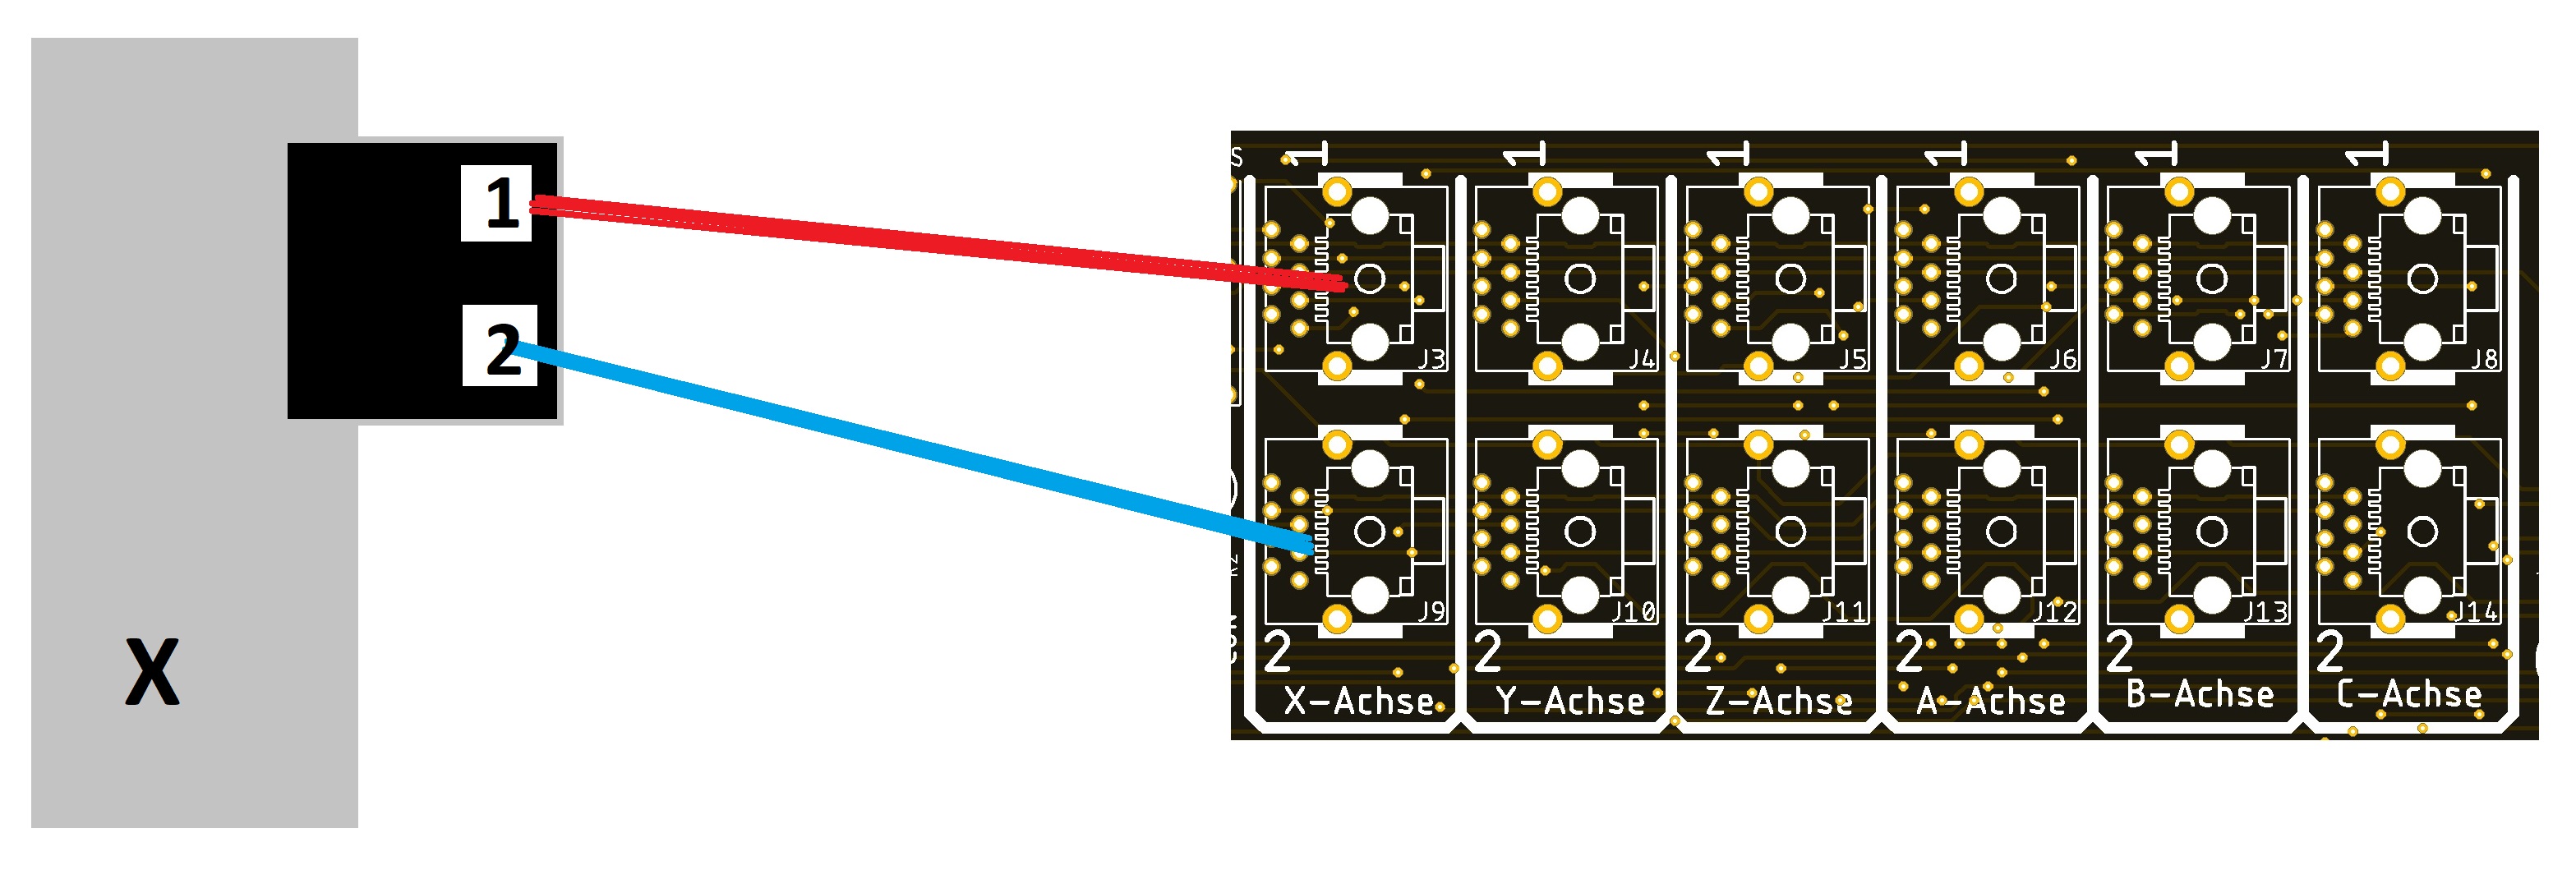
Am Beispiel der X Achse verdrahten Sie wie folgt:
Rotes Netzwerkkabel an Buchse 1 der Aufsteckplatine an Buchse 1 der X- Achse
Blaues Netzwerkkabel an Buchse 2 der Aufsteckplatine an Buchse 2 der X- Achse
Die Buchsen CAN In und CAN Out befinden sich auf der Oberseite der Aufsteckplatine, die Buchsen 1 und 2 auf der Unterseite der Aufsteckplatine.
So ist die räumliche Trennung schon so groß, dass man aus Versehen die CAN BUS Leitung in die Datenleitung stecken kann, oder umgekehrt.
Üben Sie keinen hohen Druck auf die Platinen beim Einstecker der Netzwerkkabel aus.
Unterstützen Sie die Platinen mit einer Hand beim Einstecken so dass das Netzwerkkabel richtig einrasten kann.
**Bremse:**
Die Aufsteckplatine hat wenn Sie mit Bremse ausgerüstet ist eine LED in der Mitte und an den Seiten Stecker.
Klemmen Sie auf eine Klemme 24 Volt von Netzteil und GND von Netzteil an.
An welcher Klemme spielt hier keine Rolle, klemmen Sie nun das Bremsenkabel an der jeweils freien Klemme rechts und links wie im
unteren Bild gezeigt.

> **Achten Sie auf die richtige Polung Ihrer Schrittmotorendstufen**
> Ganz Wichtig: Prüfen Sie bitte die Belegung
Schrittmotorendstufen:
Nicht nur Servos können wir ansteuern.
Für alle die unser CNC Connectsystem nutzen möchten und bei der Maschinensteuerung eine Schrittmotorendstufe einsetzen möchten.
Sie benötigen dieses kleine Modul und ein Patchkabel

um die Schrittmotorsteuerung mit der BIG IO zu verbinden.

Das Rastermaß der Verbindungspinnen beträgt 5 mm
Die Belegung ist :
1: Step +
2: Step -
3: DIR +
4: DIR

Damit diese Einheit mit dem Big IO Board arbeitet müssen Sie das Patchkabel in den Slot 1 der jeweiligen Achse stecken

> **Version Prüfen**
> Prüfen Sie ob Ihre JMC passen !
JMC Motorsysteme:
Achtung: Unsere Platinen passen nur an Motoren mit 5 poliger Programmierschnittstelle. Bitte überprüfen Sie dieses vor eine Bestellung


Passend zu den JMC Motoren haben wir eine Aufsteckplatinen entwickelt. Die Platinen werden mit zwei RJ 45 Busen geliefert die mit den Nummern 1 und 2 gekennzeichnet sind.

**Für stehende Anwendungen:**
Sie können jedes beliebige Netzwerkkabel (1:1) verwenden.
Denn wenn der Motor sich nicht bewegt, sind auch keine besonderen Kabel notwendig.
Wir empfehlen Twist -to - Pair Kabel oder Netzwerkkabel 1:1 in Patch CAT 7
**Für bewegende Anwendung:**
Wer keine starre RJ 45 Kabel benutzen möchte, kann auch die Verbindung dann mit unseren Spezialkabel herstellen. Dann wird die Verbindung des Kabels an den Lötaugen L1 bis L8 vorgenommen.
Die RJ 45 Buchsen werden nicht benötigt. Nutzen Sie dann die Lötaugen auf der rechten Seite. Die PIN-Bezeichnung lautet L1 bis L8.
Wir haben ein besonderes Kabel mit 4x2 und 2x 0,5 mm².
Hier sind die Step/Dir Signale als Twist to Pair ausgeführt und zusätzlich 2 Leitungen für die Spannungsversorgung und alles Schleppketten tauglich.

## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ab41734ab78d7a7e6a1cc0a046d67)**[Kabel 4x2x0,25 +2x0,5](https://www.cnc-steuerung.com/detail/018ab41734ab78d7a7e6a1cc0a046d67)**
Artikelnummer: SW10440
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ab41734ab78d7a7e6a1cc0a046d67)
Achtung Sie benötigen dann aber auch Adapter um von Kabel auf die Übergabeboards zu kommen.
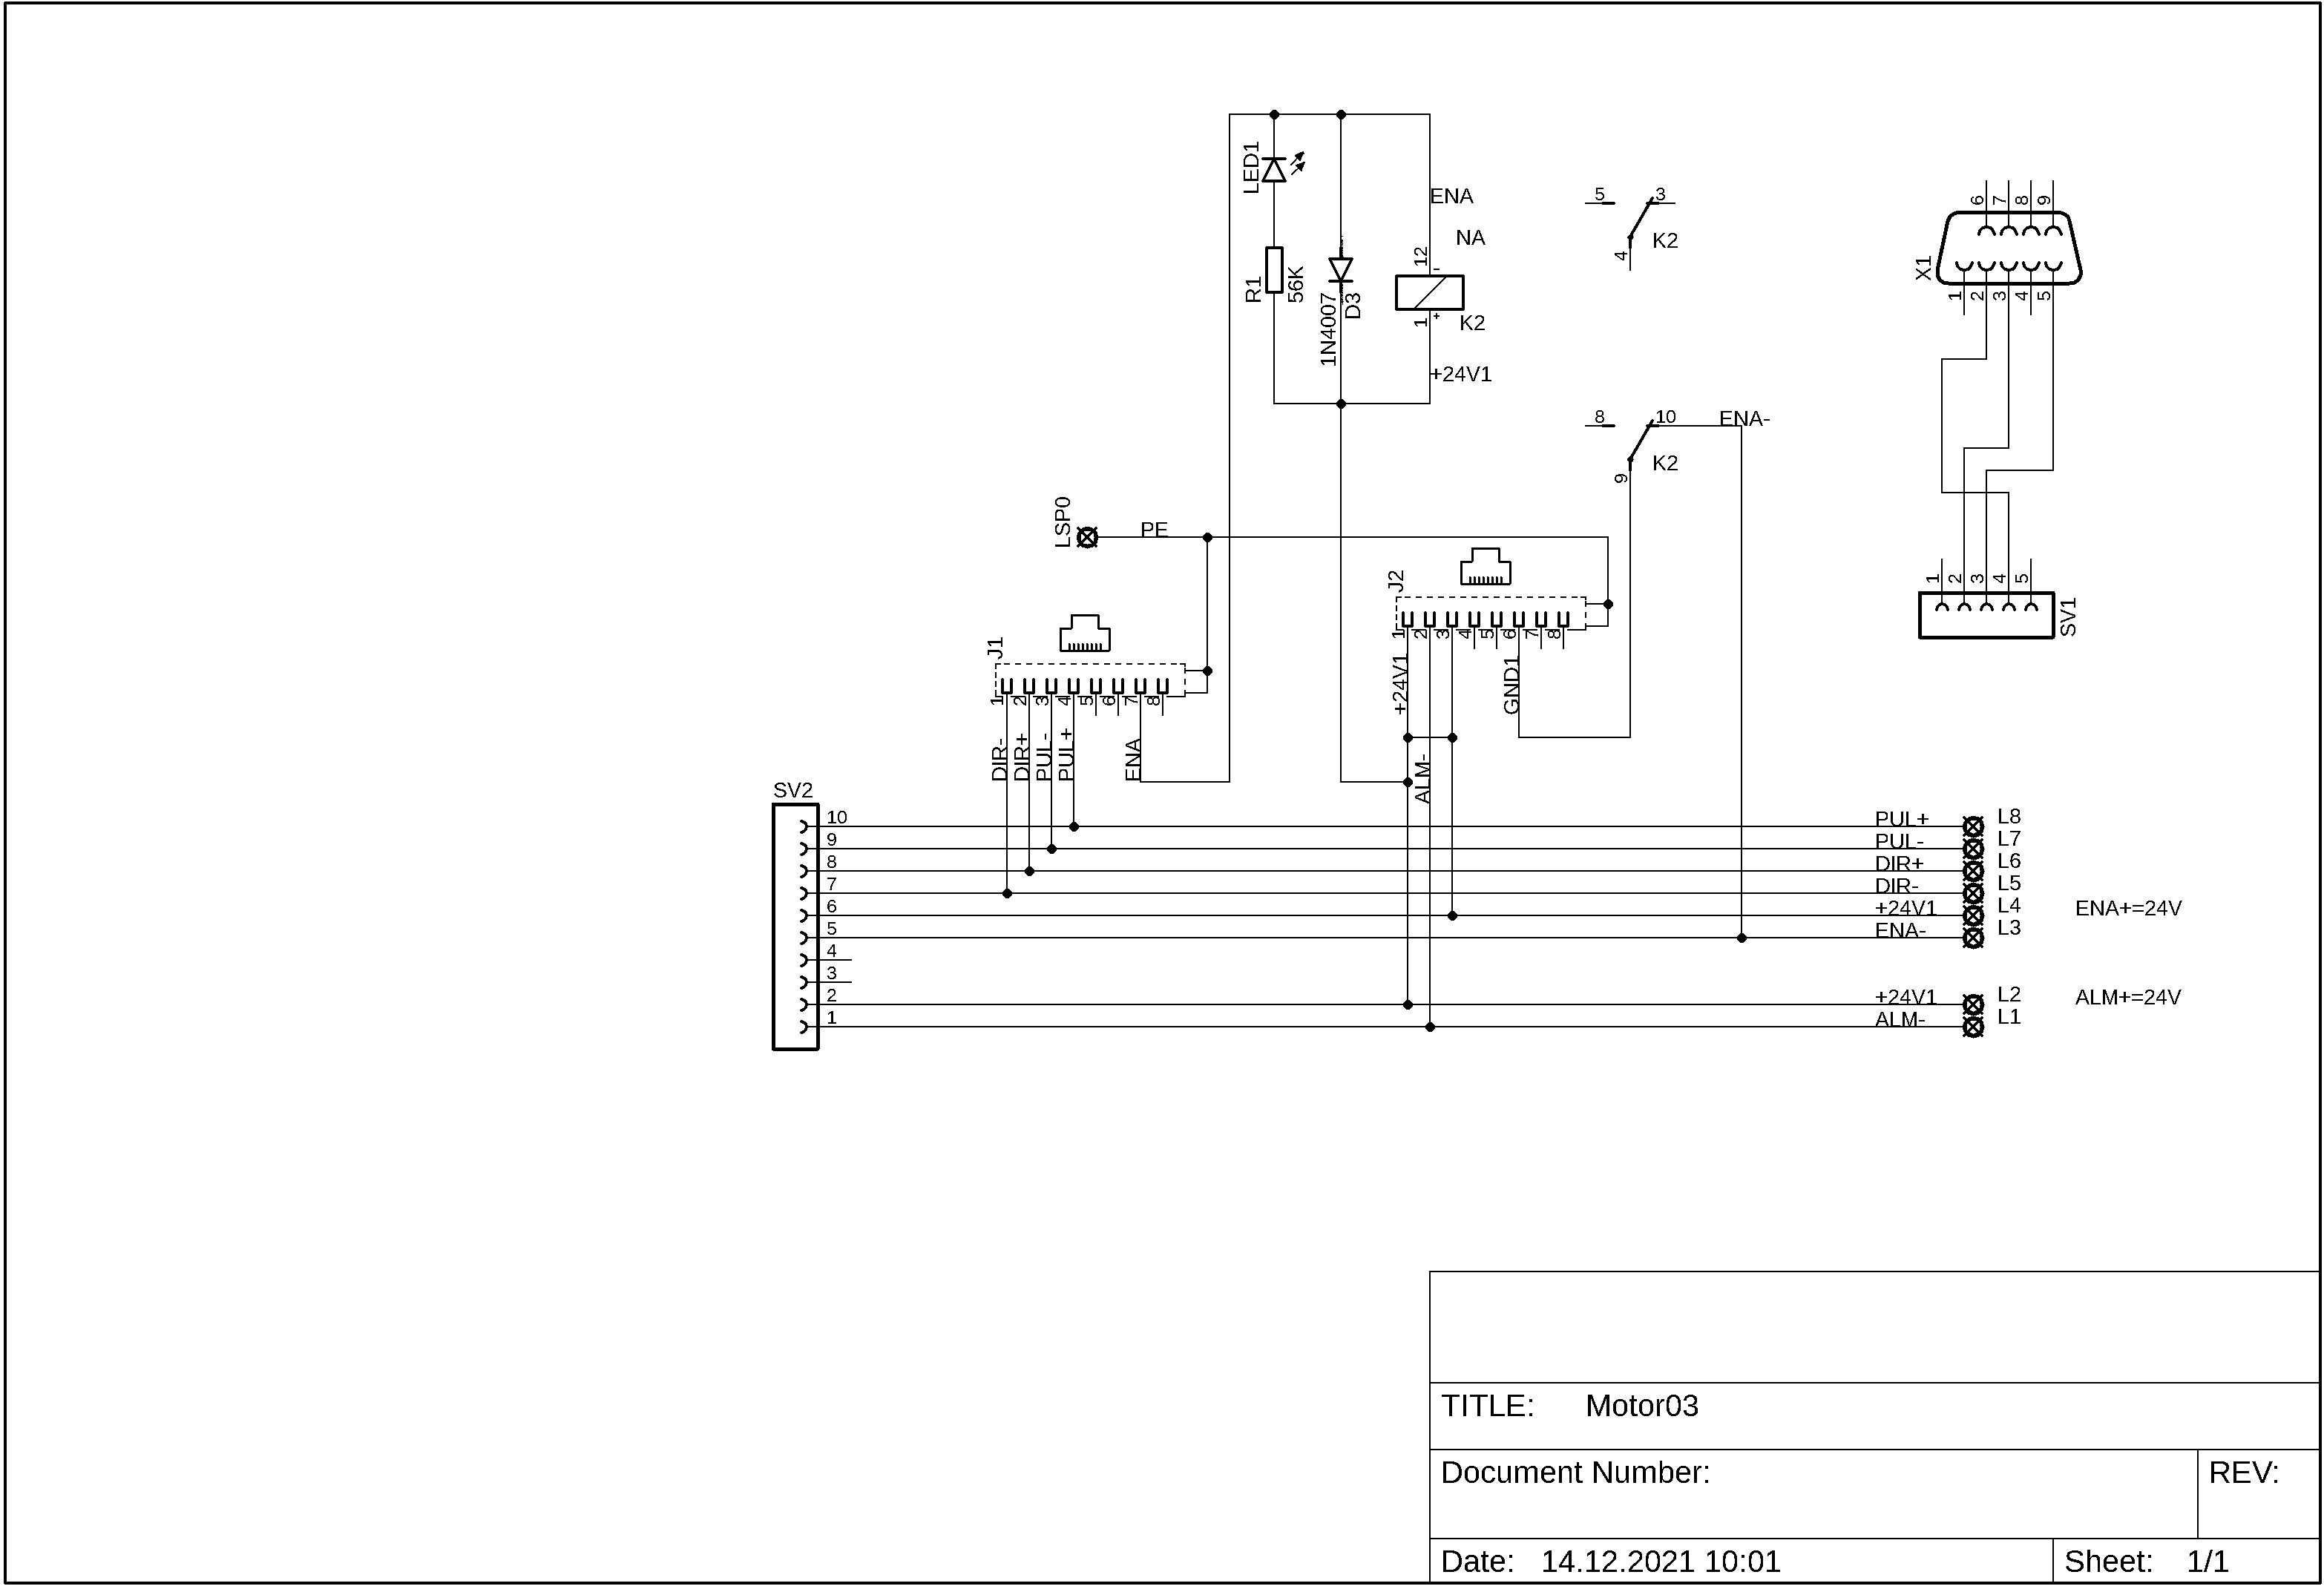
Steckerbelegung:
Schritt für Schritt V1 Connect System
Schritt für Schritt mit dem CNC Connect System V1
Es gibt einige Punkte die offensichtlich noch nicht klar genug sind, oder unsere Kunden lesen die Anleitung nicht?
**Schritt 1:**
Überprüfen Sie die Einstellungen der Servo Drive
Delta Servo:
Neben den Ein und Ausgangsignalen sind folgende Einstellungen wichtig wenn Sie mit der IP-S und dem CNC Connect System V1 arbeiten.
Die Parameter für B2 - B3 und A2 sind gleich, wobei die Parameter der B3 nicht P1-01 sondern
P1-001 heißt.
**Setzen Sie den Parameter P1-00: auf 0x1002**
Wer mit der Hand die Parameter einstellen möchten:
B2 ** **Version
Folgende PIN Belegung haben Sie an Ihrer Aufsteckversion wenn die die B2 Version haben.
Wer eine Bremse hat muss neben dem Parameter P2-20 = DO3 auf 0x0108 auch den notwendigen Parameter für die Zeit der Aktivierung. Bei P1-42 stellen wir 500 ein. Lesen Sie ggf. die Anleitung und passen Sie die Zeit an.
**Nullspur Encoder für die Referenzfahrt:**
Wer eine IP-S Steuerung einsetzt und auf den Encoder referenzieren möchte, setzt den Parameter P1-46 auf 500

Alle anderen Parameter wie Auflösung und so weiter stellen Sie bitte wie benötigt ein. Diese Einstellungen haben keine Auswirkung auf der Aufsteckplatine
Digitale Eingänge:
P2-10 - DI1: 0x0101 = Servo ON
P2-11 - DI2: 0x0100
P2-12 - DI3: 0x0100
P2-13 - DI4: 0x0100
P2-14 - DI5: 0x0102 = AlarmReset
P2-15 - DI6: 0x0000
P2-16 - DI7: 0 x0000
P2-17 - DI8: 0x0021 = Not Aus
P2-18 - DO1: 0x0101 = Servo OK
P2-19 - DO2: 0x0100
P2-20 - DO3: 0x0000
P2-21 - DO4: 0x0108 Bremse
P2-22 - DO5: 0x0107 Servo Alarm
P1-42 = 500
Wichtig: Machen Sie die Drives stromlos ! Es gibt Einstellungen die erst nach einem Neustart der Drives aktiviert werden.
Weisen Sie die Ausgänge zu. Gehen Sie in die Einstellungen - Module - Motion Kit 0
und tragen Sie bei Antrieb **Reset** den **Ausgang 0** ein. Bei **Antrieb aktivieren** weisen Sie den **Ausgang 1** zu .
Diese Signale sind für alle Achsen zuständig da diese im CNC Connect System intern auf alle Aufsteckplatinen gehen.
**Diese Einstellungen sind für alle Arten der Drives gleich.**
Nochmal: Weisen Sie diese Einstellungen einer Achse zu. Die Signale werden intern auf alle anderen Drives verteilt.
> Weisen Sie allen Achsen die Endlagen zu. **Überprüfen Sie die Funktionen.**
Stellen Sie im Motortuning die Schritte die Sie pro mm fahren ein und fangen Sie mit einer kleinen Geschwindigkeit an.

Ermitteln Sie ob die Achse in die richtige Richtung fährt.
Module - Motion-Kits-Motionkit- Richtung

\- Dann die maximale Geschwindigkeit ermitteln, erhöhen Sie die Geschwindigkeit ohne die Auflösung zu ändern. Erhöhen sie nur die Geschwindigkeit.

Überprüfen Sie ob die Richtung der Referenzfahrt richtig ist.
Achsen-X- Richtung Referenzfahrt
\- Negative = fährt in Richtung Minus
\- Positive = fährt in Richtung Positive

Wenn Sie die Eilganggeschwindigkeit gefunden haben, ermitteln Sie die Geschwindigkeit für die Referenzfahrt.
Achsen - X- Geschwindigkeit der Referenzfahrt

Fahren Sie die Achse Referenz die Sie eingestellt haben einmal Referenz.
Nutzen Sie dazu den Diagnose Screen und wählen Sie die Achse aus die Sie Referenz fahren möchten. Diese Schaltflächen fahren nur die gewählte Achse und nicht alle aktivierten.

Setzen Sie anschließend die Achse auf Null
Fahren Sie die maximale Position an und tragen Sie die Strecke dann bei den weichen Limits ein.

Wer für den Referenzschalter und den Endlagenschalter nur einen Eingang verwendet.

muss das Häkchen “ Limits während der Referenzfahrt deaktivieren” setzen

> Für die Mach4 gehen Sie wie in den Anleitungen beschrieben vor. Grundsätzlich ist der Vorgang gleich.
Hinweis:
Wer ein AL013 angezeigt bekommt hat die Parameter nicht richtig gesetzt oder der Eingang 0 für den ESTOP ist nicht aktive.
Wer hingegen den AL014 den AL015 angezeigt bekommt hat die Parameter nicht richtig in der Drive gesetzt.
**Update ! 25.06.2025**
Stromversorgung vom Big IO Board.
Oben rechts muss nun keine Spannungsversorgung mehr angelegt werden, nur noch die PE Leitung:
Die Stromversorgung erfolgt über das Netzwerkkabel was vom unten Relaisboard zum oberen geht R15 Buchse

