CNC Connect System
Unser CNC Connect System V1 und V2 im Detail
- CNC Connect System V1
- CNC Connect System V2
- Bremse am CNC Connectsystem anschließen
- C2000 Platine
- 16 fach Relais Board
- Welche Patchkabel wohin bei der V2?
- Anschlussblöcke zur CSMIO
- Anleitung Verdrahtung CNC Connect -SIM Drive V2
- Wohin mit dem Glasmaßstab Adaptern?
- STAGE ONE V2
- CNC Connect System Basic "Update"
- Schritt für Schritt V2 Connect System
- Einstellungen in der SIM Software mit dem CNC Connect System
- Basic und STO
- B3 L und M Variante mit MON Signalen
CNC Connect System V1
alles über das digitale Connect System
IP-M Übergabeplatine
Alles über die Übergabeplatine
Montage Mechanisch
Stecken Sie die Platine gerade von oben auf die IP-M

Platine auf stecken
Schrauben Sie die Platine mit 4 Schrauben fest

Festschrauben
Für den Stromanschluss suchen Sie den Stecker an der Oberseite der Platine. Legen Sie 24 Volt DC - GND und die PE-Leitung an die Platine an.

Stromanschluss
Analoge Signale Schließen Sie ein Frequenzumrichter einfach und schnell an die IP-M Steuerung an. Die Klemmen sind sauber beschriftet. Nutze Sie dazu das OUT 0 oder OUT 1 Signal, in Verbindung mit dem GND. Wer Potis anschließen möchte kann die 10 Volt direkt abgreifen. Der Eingang ist dann mit In0 und In1 gekennzeichnet. Das GND für den Poti können Sie auch direkt angeschlossen.

Analoge Signale
Die Platine bietet Ihnen im Gegensatz zur "normalen" IP-M nur 11 Eingänge. Der digitale Eingang Nr. 11 ist intern für die Fehlermeldung der JMC-Motoren vorbehalten. Eingang Nr..0 ist für die ESTOP vorgesehen. Wir erwarten nur PNP Signale.

Digitale Eingänge
Digitale Ausgänge:
Der Out 3 ist für das Enable Signal vorbehalten.
Die IP-M bietet Ihnen bis zu 4 Achsen.
Unser Übergabemodul hat für jede
Achse 2 RJ45 Buchsen,
Mit diesen 2 Buchsen werden die Step/Dir Signale - das Enable Signal und
das Alarm Signal übertragen.
Wichtig ist hier das auch bei diesem Modul
für jede Achse RJ45 1 und 2 gibt.
Diese beiden Kabel dürfen nicht vertauscht werden.
Die Aufsteckplatinen
sind entsprechend gekennzeichnet.
PIN Belegung Gruppe 1 RJ 45 Buchse
J1 -J2 J3 J4:
PIN 1 = DIR X
PIN 2 = DIR X+
PIN 3 = STEP X
PIN 4 = STEP X+
PIN 5 = 24 Volt
PIN 6 = GND
PIN 7 = ENA SON
PE über Gehäuse
Achse Y - Z und A gleich.
PIN Belegung Gruppe 2 RJ 45
Buchse 2 J5 -J6 - J7- J8:
PIN 1 = 24 VDC
PIN 2 = IN 11 AL
PIN 3 = 24 VDC
PIN 6 = GND
PE über Gehäuse

Guppe 1

Gruppe 2
Downloads
Passende Produkte


Ausgänge

Ausgänge

Ausgänge
Die Relais schießen den Kontakt zwischen der oberen und unteren Klemme des jeweiligen Relais. Schließen Sie an der tieferen Klemme das an was geschaltet werden soll. Wenn das Relais geschaltet wird - wird das angelegte Signal auf der oberen Klemme freigegeben
Anleitung CNC-Connect System V1
Wer kennt das nicht, für tausende von Euros Teile gekauft aber eigentlich keine Ahnung ;-) Nun geht es an den Schaltschrankbau, viele unterschiedliche Spannungen - Funktionen und eigentlich keinen Durchblick.
Anleitung CNC-Connect System V1 - Gilt nur für die IP-S
Update 25.06.2025 ganz unten Lesen

Laden Sie sich hier die Anleitung als pdf herunter:
Downloads
Wir haben das CNC Connect System aus einen Grunde "erfunden" - fehlerfreier und schnellerer Schaltschrankbau !
Wer kennt das nicht, für tausende von Euros Teile gekauft aber eigentlich keine Ahnung ;-) Nun geht es an den Schaltschrankbau, viele unterschiedliche Spannungen - Funktionen und eigentlich keinen Durchblick.
Genau hier setzt das CNC Connect System am. Die Verdrahtung wurde auf ein minimum reduziert und alle relevanten Signale in die Patchkabel verlegt, so das Sie sich keinen Kopf machen müssen wie muss ich was
an den Endstufen verdrahten.
Das CNC Connect System besteht aus:
- IN Out Board
- BIG IO Board mit einem Patchkabel (Grün)
- Aufsteckmodule mit jeweils 2 Patchkabel (Gelb und Rot) 2 Schrauben mit Schlüssel

Achtung
Das V1 System ist nur für die digitale Ansteuerung entwickelt worden, also mit der CSMIO IP-S.
Beachten Sie diesen Umstand bei Ihrer Planung.
Der Aufbau ist einfach: Das BIG IO Board mit seinen ganzen RJ45 Buchsen wird über der IP-S plaziert - Das IN OUT Board unterhalb der IP-S.
Nun die Verbindung mit der IP-S wird mit den Flachbandkabel durchgeführt. Die Signale untereinander wird mit dem grünen Patchkabel vorgenommen.
Für alle Systeme gilt:
1. immer ohne Strom an der Platine arbeiten - niemals unter Strom aufstecken oder abziehen!
2. niemals zu feste auf der Platine drücken um eine Schraubklemme anzuziehen
3. Für den besten möglichen Schutz der Platine werden alle RJ45 Buchsen mit einer Schutzkappe versehen. Ziehen Sie diese mit den Fingernägeln oder einen spitzen Schraubenzieher heraus
Aufsteckmodule:
Aufsteckmodule sind die Module die auf den Endstufen aufgesteckt werden, sie stellen die Verbindung zwischen BIG IO und der Servoendstufe her. So brauchen Sie sich nicht mehr um die richtige Verdrahtung kümmern.

Aufstecken - festschrauben und mit den beiden Patchkabeln an das BIG IO Board anschließen.
Wir haben für die unterschiedlichen Endstufen auch verschiedene Aufsteckmodule - alle Aufsteckmodule passen zum BIG IO Board und sind untereinander Kompatibel.
So können SIe zum Beispiel B2 mit A2 Kombinieren, Andere Aufsteckplatine - aber gleiche Funktion.
Das Aufsteckmodul der Delta Serie wird immer wie unten abgebildet mit 2 Pachtkabel - zwei Schrauben und einen Schlüssel geliefert.
Die beiden Kabel sind in Gelb und Rot um eine Verwechslung zu vermeiden.

- B2 System
- B3 System - L und M Version
- A2 System
- M Drive
- SIM Drive
Passende Produkte

A2 Aufsteckplatinen:
Die A2 Aufsteckplatine ist durch den 3M Stecker nur in abstehender Bauform zu bekommen.


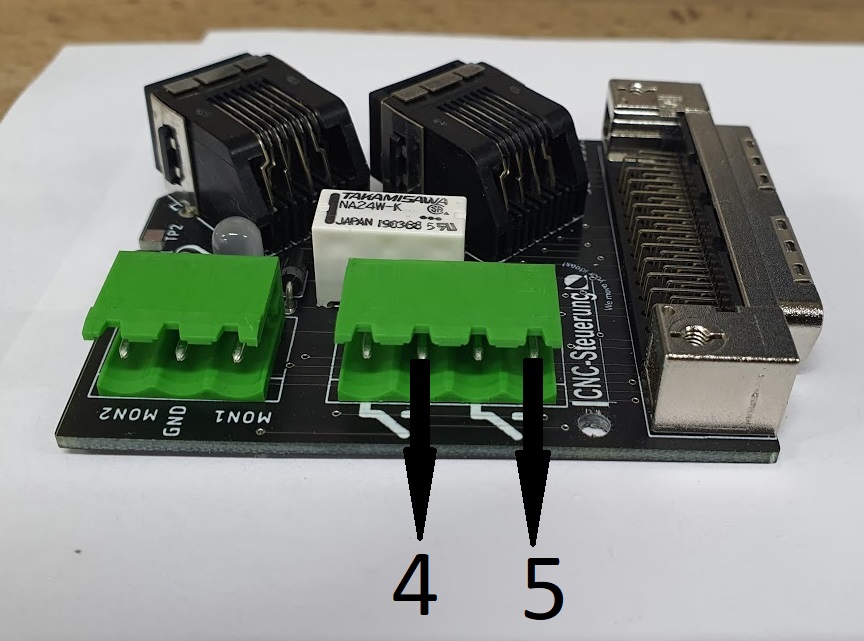
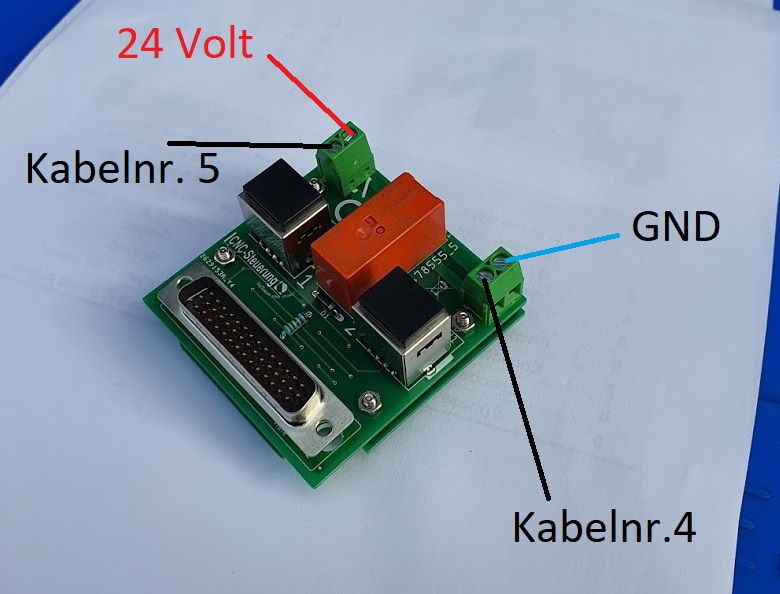
Wenn die Endstufe die Bremse freigibt, schaltet das Relais die 24 Volt an die Bremse weiter (TIP: Die Bremse ist Potential frei)
Parameter Einstellen:
Stellen Sie die Endstufe bei Parameter P1-00 auf den Wert 1002 ein.


Bei P1-42 stellen wir 500 ein. Lesen Sie ggf. die Anleitung und passen Sie die Zeit an.


Alle anderen Parameter wie Auflösung und so weiter stellen Sie bitte wie benötigt ein. Diese Einstellungen haben keine Auswirkung auf der Aufsteckplatine
Digitale Eingänge:
DI1: Servo OK
DI2: NV
DI3: NV
DI4: NV
DI5: AlarmReset
DI6: Not Aus
DO1:
DO2:
DO3: = Bremse
DO4:


B2 Aufsteckplatinen:
Wir haben so viele verschiede Aufsteckplatinen zur B2 Serie das Sie bitte genau diese Anleitungen lesen müssen.
Passende Produkte

Delta B2 Aufsteckmodul mit Bremse
Artikelnummer: 125478555_5_B
Delta B2 Aufsteckmodul ohne Bremse
Artikelnummer: 125478555_5


Artikelnummer: 125478546_B2

In der Standardausführung für normale B2 Servo Anwendungen:
Die Platinen werden einfach auf die B2 Endstufe aufgesteckt und mittels zwei M4 Schrauben an der Endstufe festgeschraubt.

Der Anschluss ist sehr einfach: Alle Endstufen an denen Motoren ohne Bremse kommen reichen die beiden Patchkabel in Buchse 1 und 2 zu stecken.
Bei Endstufen mit Motoren mit Bremse müssen Sie noch die Spannungsversorgung 24 Volt an die Schraubklemmen legen.
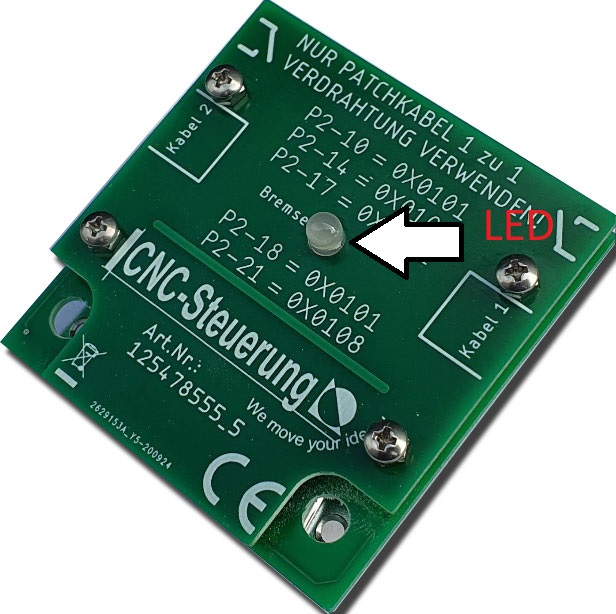
Die notwendigen Parameter der Endstufe sind auf dem Berührung Schutz aufgedruckt. Wenn die
Parameter richtig eingegeben wurden, schaltet die Endstufe das Relais und die LED leuchtet.
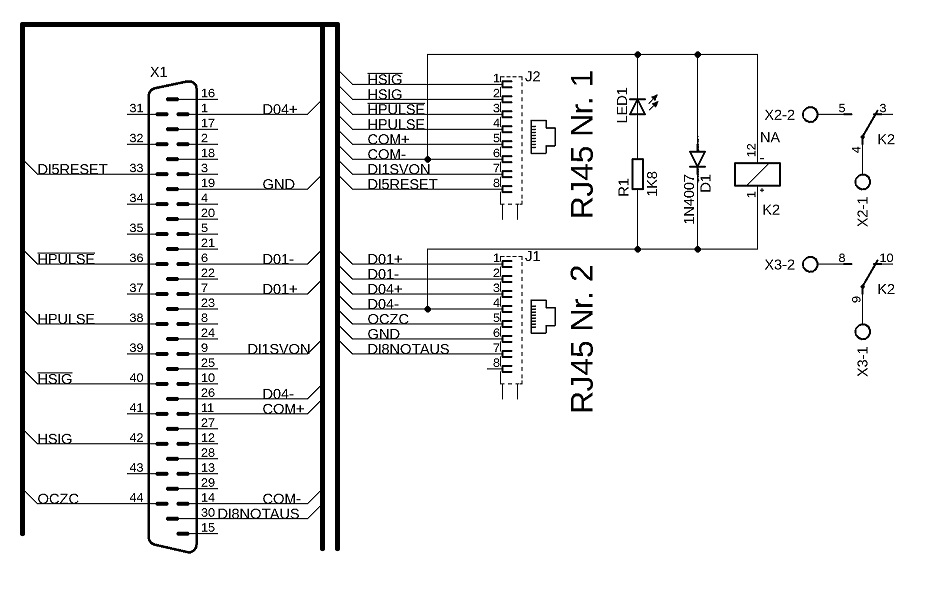
RJ45 (1)
1- HSIGN / **
2- HSIGN **
3- HPPULS / **
4- HPPULS **
5- 24 VDC
6- MASSE
7- DI1 SON (NPN)
8- DI5 RESET (NPN)
RJ45(2)
1- DO1 + 24 Volt DC
2- DO1- Signalausgang
3- DO4 + 24 Volt Gleichstrom
4- DO4- Signalausgang
5- OCZC (NPN-Signal)
6- MASSE
7- DI8 Not Aus (NPN)
** Da wir hier die HSIGN Signale verwenden ist es wichtig den Parameter P1-00 auf 1002 zu setzen. Damit werden die Highspeed Eingänge
aktiviert. Wenn Sie diesen Paramter nicht setzten arbeitet die Endstufe mit den "normalen" Signalen!
Für das Servo Reset Signal weisen Sie der IP-S den Ausgang 0 zu und für das Servo On Signal den Ausgang 1
Diese Einstellungen sind für die Mach Software und SIM-Software gleich, da die Signale per Hardware zugewiesen sind!
Die Einstellungen hierfür finden Sie in der SIM Software unter einem Reiter

Bei der Mach4 haben wir das Enable Signal innerhalb der Mach4
Out 1 setzen

Achtung das Bild zeigt den Output 1 hier muss aber Output 0 zugewiesen werden!

Das Reset Signal und das Enable Signal muss nur einmal zugewiesen werden, da alle Drives zusammen gelegt sind.
P1-00 auf 1002 stellen bei digitaler Ansteuerung
P1-01 auf 0002 stellen wer das analoge System verwendet
P1-42 auf 500 stellen = Nur für Bremse * (1000= 1 Sekunde)
P1-44 auf 160 stellen
P1-45 auf 10 stellen
P1- 46 auf 500 stellen (Encoder Auflösung für Referenzfahrt - oder Feedback für das analoge System)
Rechnenbeispiel für die Auflösung mit dem Softwaregetriebe:
160.000 Impulse (Motorauflösung B2) geteilt durch Parameter P1-44 - Multipliziert mit Parameter P1-45 ergibt die Impulse pro Umdrehung. In unserem Beispiel wären das dann 10.000 Impulse je Umdrehung.
Je nach Firmware können die mit ** nicht auf 0X0100 gesetzt werden, verwenden Sie dann die Alternative!
Digitale Eingänge:
P2-10 auf 0x0101 Servo On NO
P2-11 auf 0x0100 ** Alternative 0X102 (Alarm Reset)
P2-12 auf 0x0100 ** Alternative 0X102 (Alarm Reset)
P2-13 auf 0x0100 ** Alternative 0X102 (Alarm Reset)
P2-14 auf 0x0102 Alarm Reset NO
P2-15 auf 0x0000 (deaktiviert)
P2-16 auf 0x0000 (deaktiviert)
Digitale Ausgänge
P2-17 auf 0x0121 Emergcency Stop NC
P2-18 auf 0x0101 Servo Ready NO
P2-19 auf 0x0100 ** Alternative 0X103 (Motor Zero Speed)
P2-20 auf 0x0100 ** Alternative 0X103 (Motor Zero Speed)
P2-21 auf 0x0100 ** Alternative 0X103 (Motor Zero Speed)
P2-21 aud 0x0108 stellen wenn eine Bremse verbaut wurde (achten Sie dann auf P1-46)
P2-22 auf 0x0000 (deaktiviert)
Für alle die eine B2 Endstufe mit 0-10 Volt ansteuern möchten können das CNC Connect System mit dieser Platine ausrüsten.
Diese Platine hat neben den RJ 45 Buchsen 1 und 2 auch 2 weitere 3 und 4


Wir haben bei dieser Platine die V Ref Pin 19 und 20 zusätzlich auf die Buchse 3 und 4 verbunden.
RJ45 (3)
1- Analog 0
2- frei
3- frei
4- DES SOHNS
5- frei
6- frei
7- frei
8- MASSE
RJ45 (4)
1- Analog 0
2- frei 3- frei
4- DES SOHNS
5- frei
6- frei
7- frei
8- MASSE

Das Reset Signal und das Enable Signal muss nur einmal zugewiesen werden, da alle Drives zusammen gelegt sind.
P1-01 auf 0002 stellen wer das analoge System verwendet
P1-42 auf 500 stellen = Nur für Bremse * (1000= 1 Sekunde)
P1-44 auf 160 stellen
P1-45 auf 10 stellen
P1- 46 auf 500 stellen (Feedback für das analoge System kann eingestellt werden wie Sie wünschen ***)
*** die eingestellte Zahl bitte 4 x rechnen bei der Software die Verwendet wird.
Digitale Eingänge:
P2-10 auf 0x0101 Servo On NO
P2-11 auf 0x0100 ** Alternative 0X102 (Alarm Reset)
P2-12 auf 0x0100 ** Alternative 0X102 (Alarm Reset)
P2-13 auf 0x0100 ** Alternative 0X102 (Alarm Reset)
P2-14 auf 0x0102 Alarm Reset NO
P2-15 auf 0x0000 (deaktiviert)
P2-16 auf 0x0000 (deaktiviert)
Je nach Firmware können die mit ** nicht auf 0X0100 gesetzt werden, verwenden Sie dann die Alternative!
Digitale Ausgänge
P2-17 auf 0x0121 Emergcency Stop NC
P2-18 auf 0x0101 Servo Ready NO
P2-19 auf 0x0100 ** Alternative 0X103 (Motor Zero Speed)
P2-20 auf 0x0100 ** Alternative 0X103 (Motor Zero Speed)
P2-21 auf 0x0100 ** Alternative 0X103 (Motor Zero Speed)
P2-21 aud 0x0108 stellen wenn eine Bremse verbaut wurde (achten Sie dann auf P1-46)
P2-22 auf 0x0000 (deaktiviert)
B3 Aufsteckplatine:
Die Aufsteckplatine der B3 der L Version passend zum CNC Connectsystem V1mit und ohne Bremse sieht so aus.


Die Buchse J1:
1 - HSIGN/
2 - HSIGN
3 - HPULSE/
4- HPULSE
5 - COM+
6 - COM -
7- DI1 SON
8- DI5 Reset
Buchse J2:
1 - DO1+
2 - DO1 -
3 - DO4+ Bremse
4 - DO4 -
5 - OCZC
6 - GND
7 - DI8 Not AUS
Bremse:
Schließen Sie bei Platinen mit Bremse an den seitlich angebrachten grünen Stecker, einmal 24 Volt DC und an der anderen Seite 24 - DC an.
Welche Seite Sie dafür nehmen spiel keine Rolle. Dann jeweils einmal rechts und Links das Kabel der Bremse.

Die Aufsteckplatine der B3 der M Version passend zum CNC Connect System V1mit und ohne Bremse sieht so aus.

Bauformen der B3 Drive
Achtung:
Die Bauformen der B3 Drive unterscheiden sich deutlich in Bauform und Funktion.
Schauen Sie sich genau die Anleitung an !
Die Belegung des 26 poligen Stecker sieht so aus:
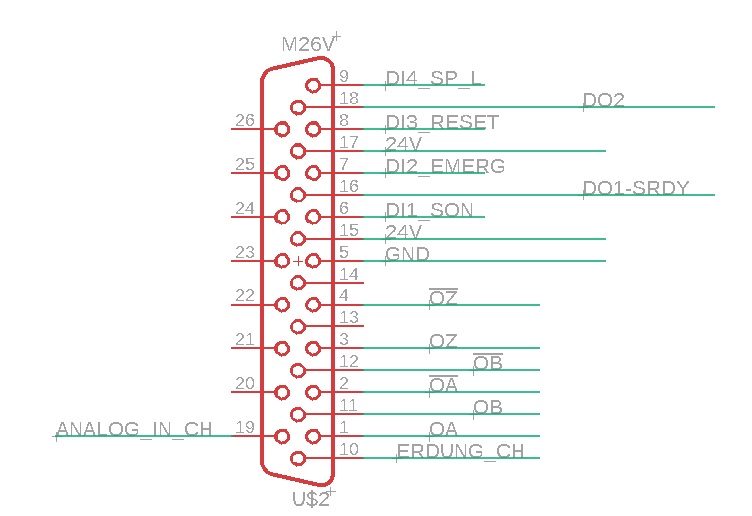
J1Buchse Belegung:


SIM Drive V2.0 :
Achtung:
Lesen Sie die Anleitung genau durch, falsche Verdrahtung führt unweigerlich zur Beschädigung.
Die CAN Bus Buchsen sind nach oben geführt und haben die Namen CAN In und CAN Out.
Wobei die Datensignale durch die Buchsen 1 und 2 hergestellt wird. Vertauschen Sie die Buchsen
wird die Endstufe zerstört.
Gehen Sie mit Vorsicht und Sorgfalt vor:
Stecken Sie den CAN-BUS-Adapter auf die IP-S Steuerung und schrauben Sie diese fest.
Achtung
Vergleichen Sie genau die Belegung Ihrer Drives- es gibt unterschiedliche Versionen der SIM Drive

Stecken Sie die Aufsteckplatine auf die Sim-Drive auf und befestigen Sie diese mit den mitgelieferten 2 Schrauben.
Wir haben zwei Aufsteckmodulvarianten an: Mit und ohne Bremse.
Die Aufsteckplatine hat bei dem Modul mit Bremse eine grüne LED und zwei grüne Stecker an der Seite. Ohne Bremse hat die LED und die Stecker
nicht.

mit Bremse

ohne Bremse
Verbinden Sie das Patchkabel 1 und 2 an den RJ45 mit den Nummern 1 und 2
Gehen Sie hier sorgfältig vor.
CAN-BUS:
Zum Betrieb benötigen Sie auf jeden Fall ein Zusatzmodul, entweder ein MPG-Modul, ein ENC-Modul oder ein IO-Modul, denn die SIM-Drive hat nicht die Möglichkeit ein Abschlusswiderstand aufzunehmen.
Stecken Sie den CAN-BUS Adapter auf die verwendete CS-MIO und schrauben Sie diesen Adapter mit den 2 gelieferten Schrauben fest. Stecken Sie das mitgelieferte Netzwerkkabel in die RJ 45 Buchse auf den Adapter an der CSMIO.
Verbinden Sie das Kabel mit der ersten SIM-Drive in der Buchse (CAN IN) auf der Aufsteckplatine. Stecken Sie ein weiteres Netzwerkkabel in Buchse (CAN OUT) und verbinden Sie dieses Kabel mit der nächsten SIM-Drive Buchse (CAN IN) um dann wieder von Buchse (CAN OUT) zur nächsten SIM-Drive zu gehen.
Von der letzten SIM-Drive gehen Sie auf das Zusatzsatzmodul, in dem Sie hier auch unseren CAN-BUS Adapter montieren. Auf diesem Zusatzmodul schrauben Sie den Abschlusswiderstand auf, um das BUS-System zu terminieren.
Beispielverdrahtung im Bild:
von dem Adapter der IPS - auf die Aufsteckplatine CAN IN der Achse X dann von CAN OUT auf CAN IN der Y-Achse wieder raus von CAN OUT der Y-Achse
auf CAN IN der Z Achse, noch einmal raus von CAN OUT auf die Adapterplatine des MPG Moduls. Den mitgelieferten Abschlusswiderstand aufstecken und festschrauben.

Gehen Sie Achse für Achse vor. Verwenden Sie unsere farbigen Kabel damit Sie nicht durcheinander kommen.
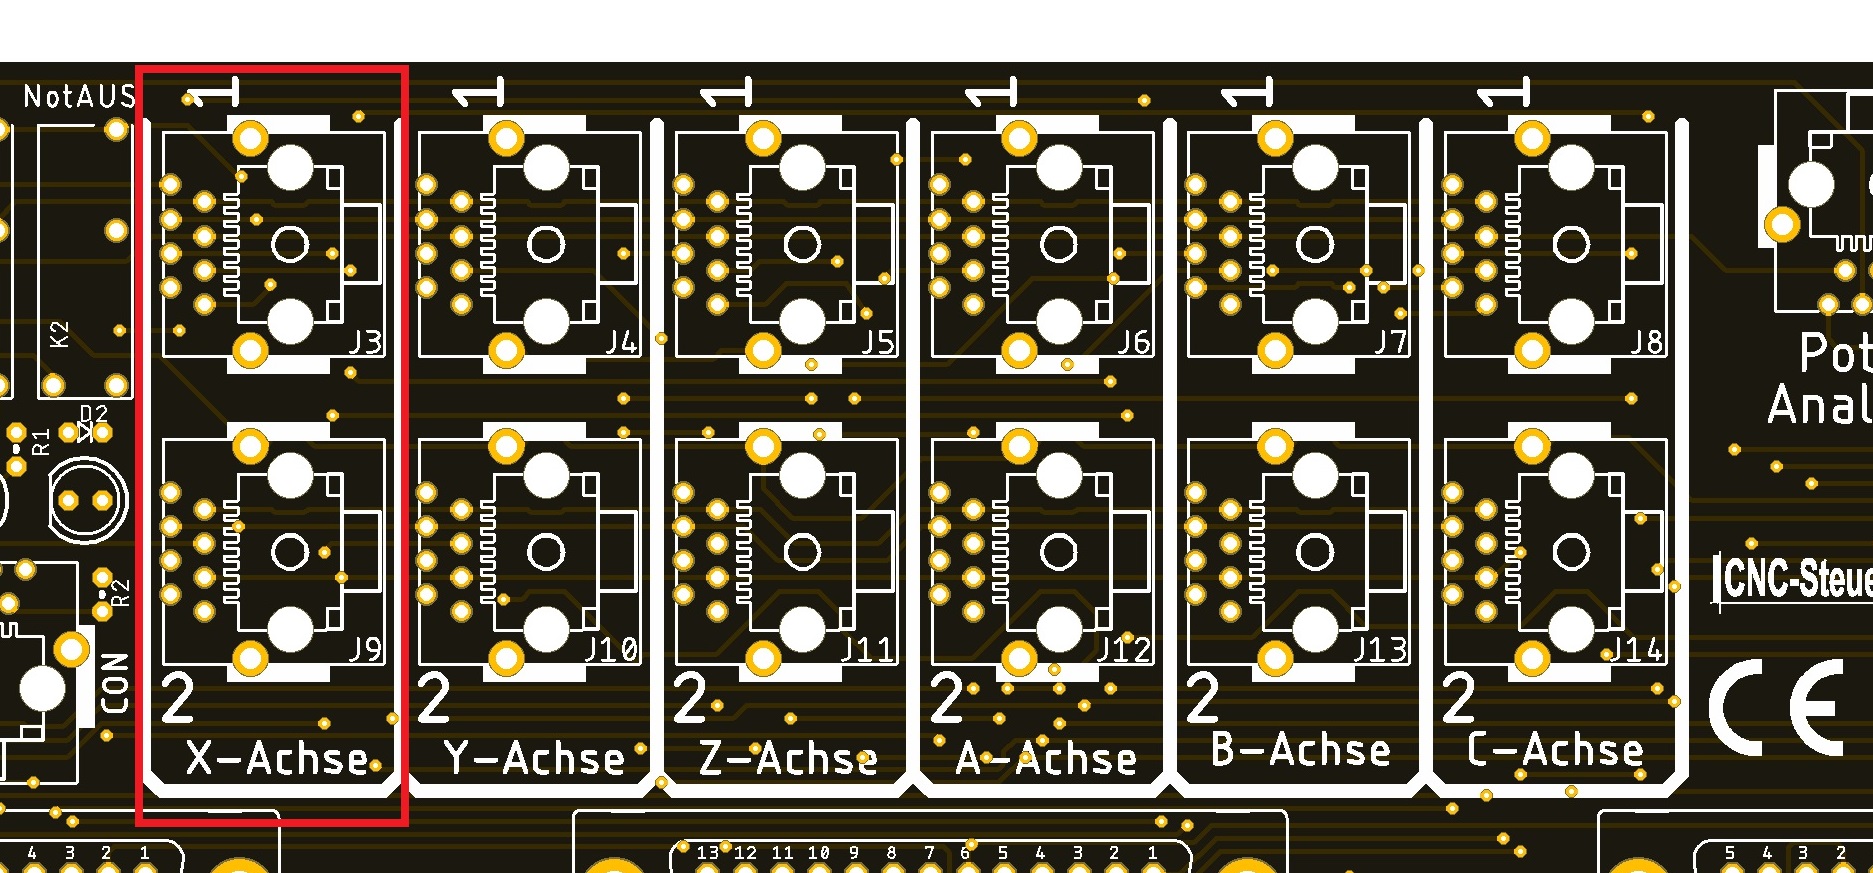
Am Beispiel der X Achse verdrahten Sie wie folgt:
Rotes Netzwerkkabel an Buchse 1 der Aufsteckplatine an Buchse 1 der X- Achse
Blaues Netzwerkkabel an Buchse 2 der Aufsteckplatine an Buchse 2 der X- Achse
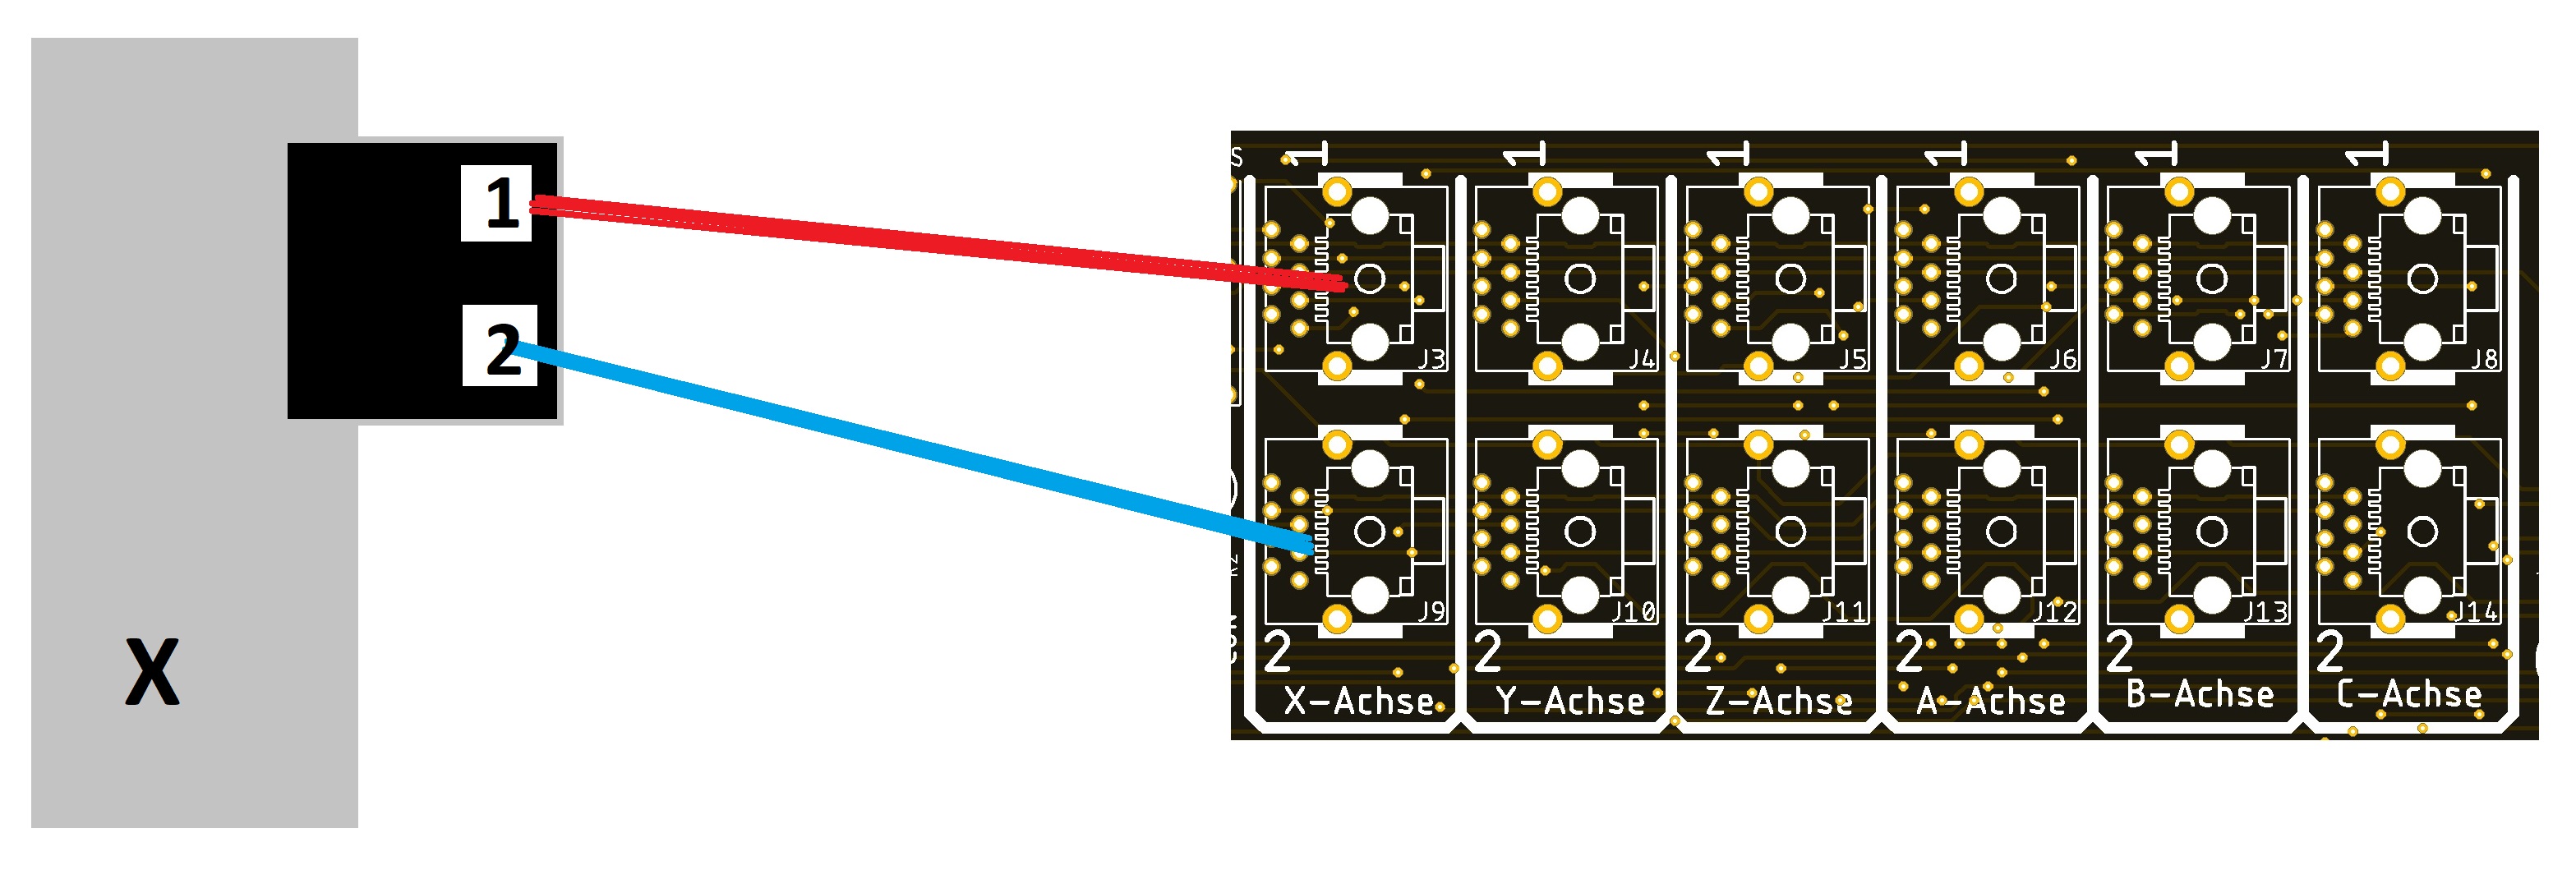
Die Buchsen CAN In und CAN Out befinden sich auf der Oberseite der Aufsteckplatine, die Buchsen 1 und 2 auf der Unterseite der Aufsteckplatine.
So ist die räumliche Trennung schon so groß, dass man aus Versehen die CAN BUS Leitung in die Datenleitung stecken kann, oder umgekehrt.
Üben Sie keinen hohen Druck auf die Platinen beim Einstecker der Netzwerkkabel aus.
Unterstützen Sie die Platinen mit einer Hand beim Einstecken so dass das Netzwerkkabel richtig einrasten kann.
Bremse:
Die Aufsteckplatine hat wenn Sie mit Bremse ausgerüstet ist eine LED in der Mitte und an den Seiten Stecker.
Klemmen Sie auf eine Klemme 24 Volt von Netzteil und GND von Netzteil an.
An welcher Klemme spielt hier keine Rolle, klemmen Sie nun das Bremsenkabel an der jeweils freien Klemme rechts und links wie im
unteren Bild gezeigt.

Achten Sie auf die richtige Polung Ihrer Schrittmotorendstufen
Ganz Wichtig: Prüfen Sie bitte die Belegung
Nicht nur Servos können wir ansteuern.
Für alle die unser CNC Connectsystem nutzen möchten und bei der Maschinensteuerung eine Schrittmotorendstufe einsetzen möchten.
Sie benötigen dieses kleine Modul und ein Patchkabel


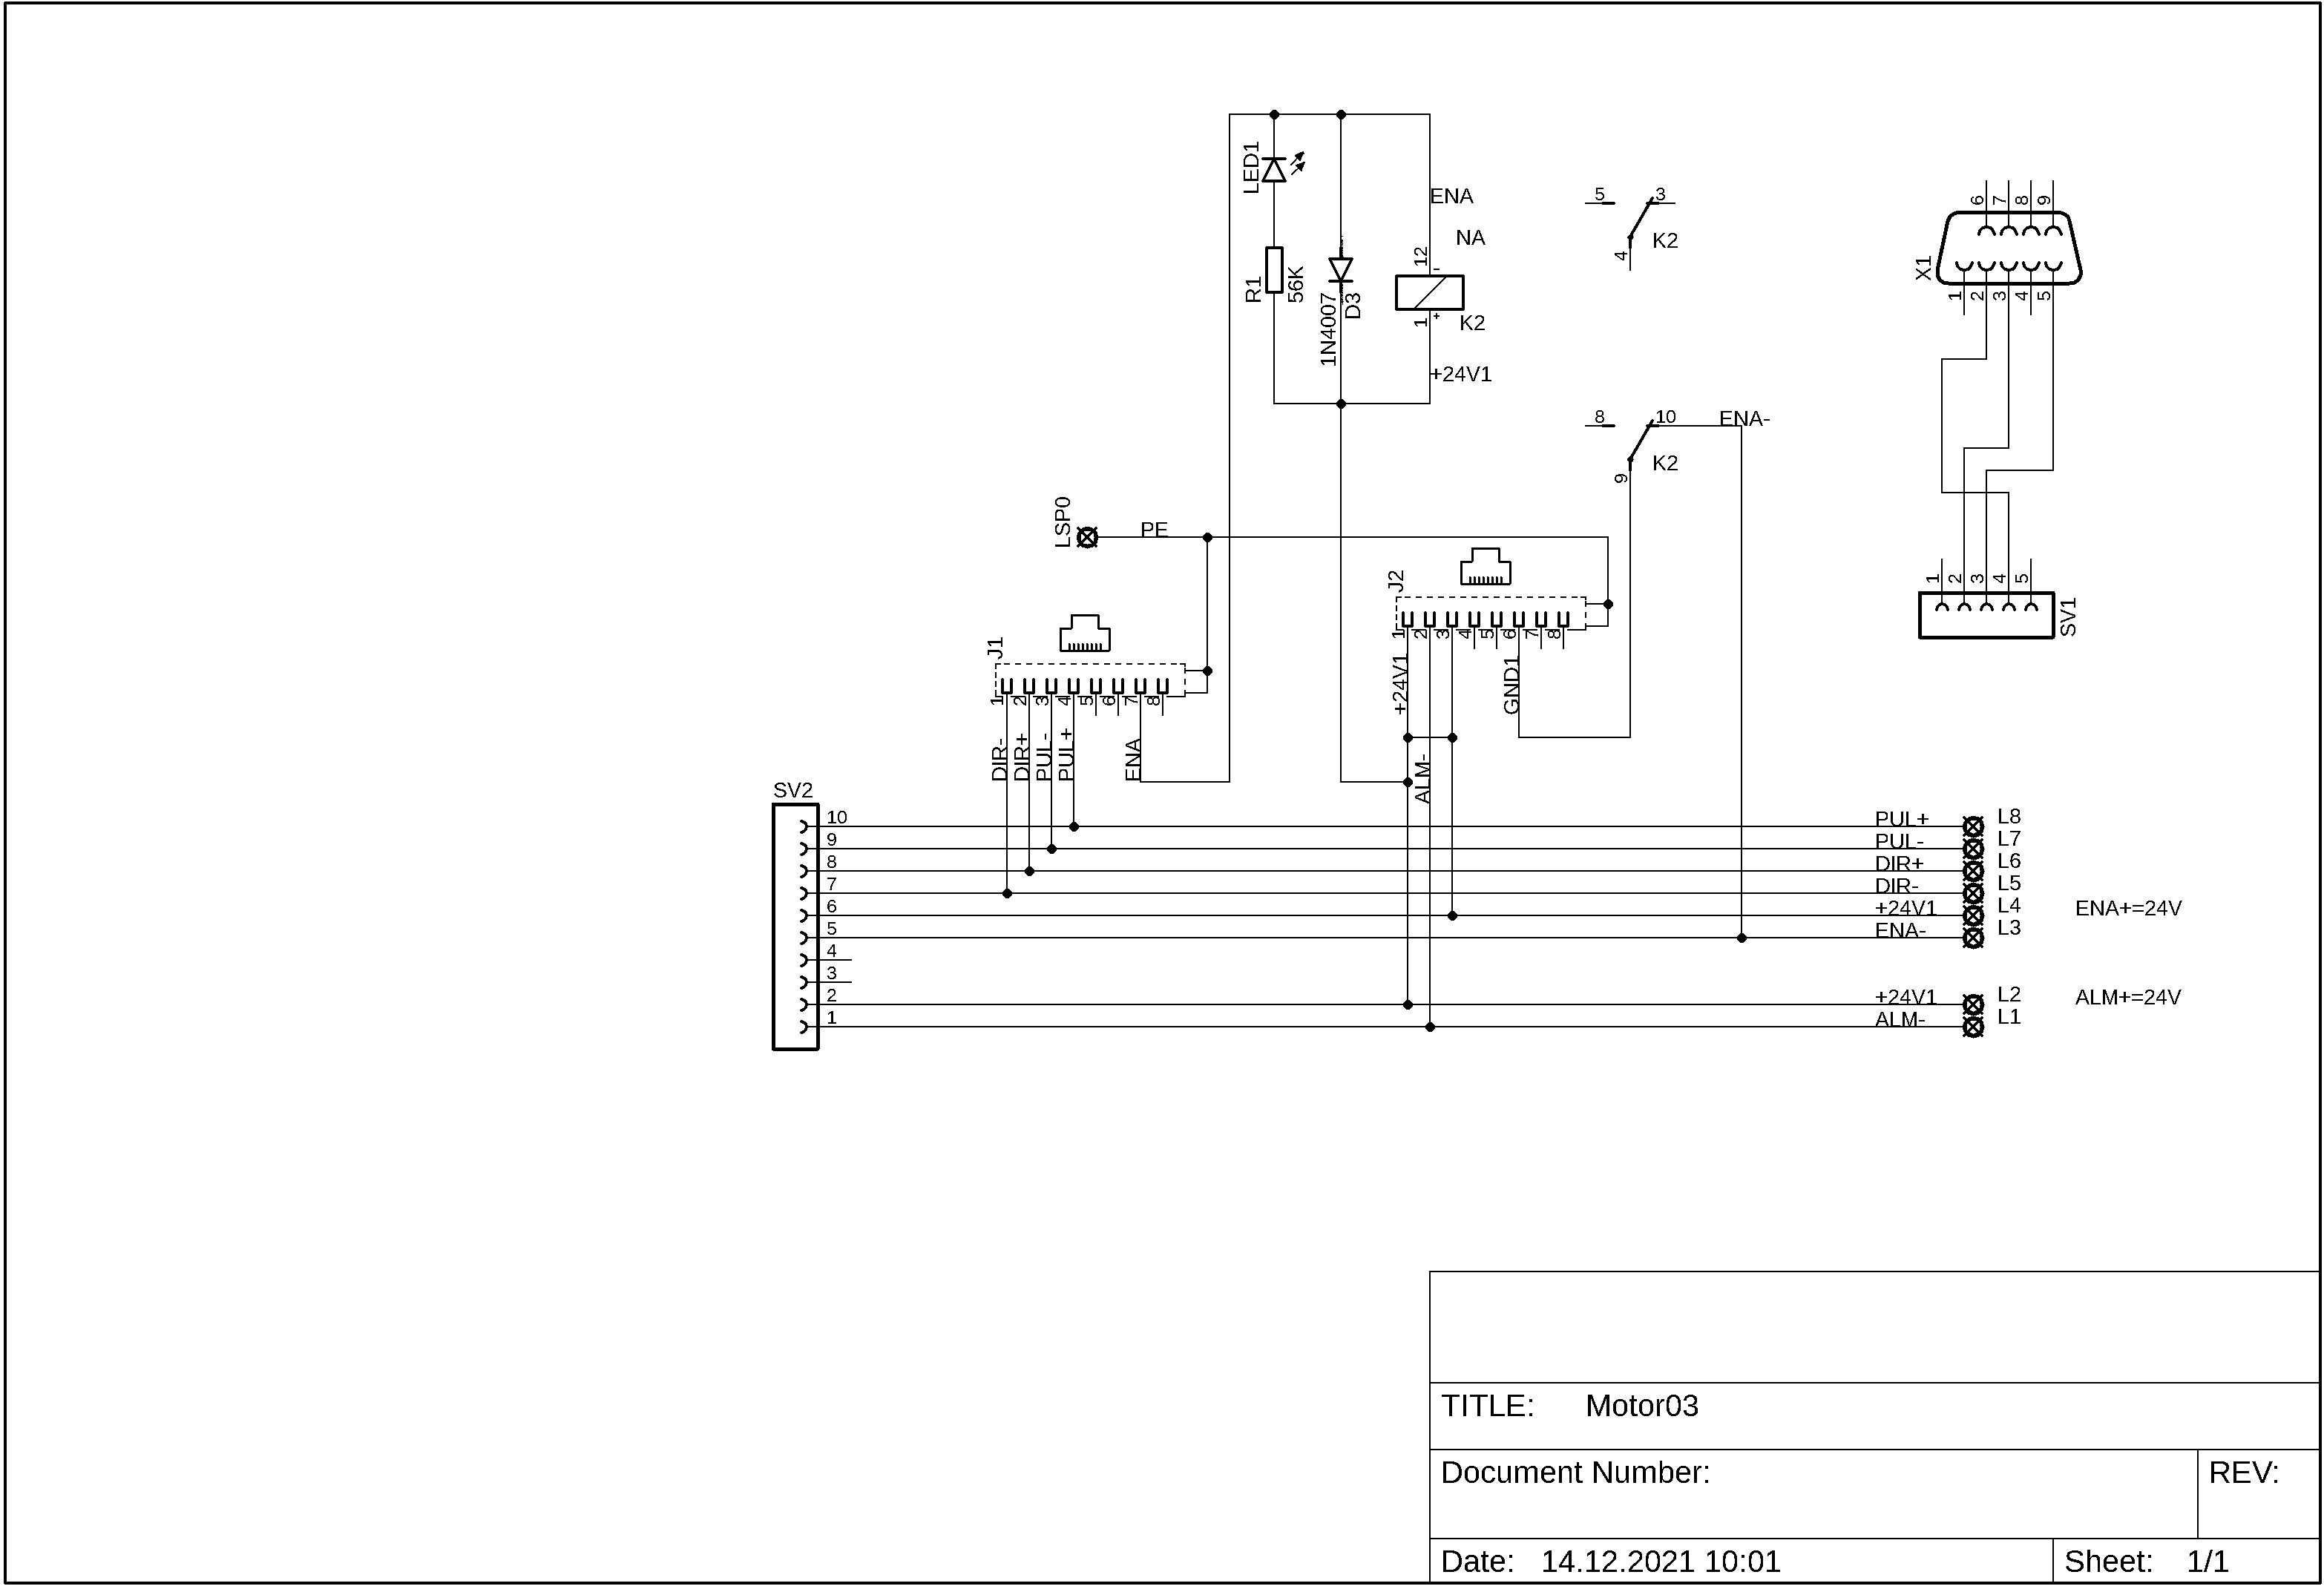
Die Belegung ist :
1: Step +
2: Step -
3: DIR +
4: DIR


Version Prüfen
Prüfen Sie ob Ihre JMC passen !
JMC Motorsysteme:
Achtung: Unsere Platinen passen nur an Motoren mit 5 poliger Programmierschnittstelle. Bitte überprüfen Sie dieses vor eine Bestellung


Für stehende Anwendungen:
Sie können jedes beliebige Netzwerkkabel (1:1) verwenden.
Denn wenn der Motor sich nicht bewegt, sind auch keine besonderen Kabel notwendig.
Wir empfehlen Twist -to - Pair Kabel oder Netzwerkkabel 1:1 in Patch CAT 7
Für bewegende Anwendung:
Wer keine starre RJ 45 Kabel benutzen möchte, kann auch die Verbindung dann mit unseren Spezialkabel herstellen. Dann wird die Verbindung des Kabels an den Lötaugen L1 bis L8 vorgenommen.
Die RJ 45 Buchsen werden nicht benötigt. Nutzen Sie dann die Lötaugen auf der rechten Seite. Die PIN-Bezeichnung lautet L1 bis L8.
Wir haben ein besonderes Kabel mit 4x2 und 2x 0,5 mm².
Hier sind die Step/Dir Signale als Twist to Pair ausgeführt und zusätzlich 2 Leitungen für die Spannungsversorgung und alles Schleppketten tauglich.

Passende Produkte

Steckerbelegung:
Schritt für Schritt V1 Connect System
Schritt für Schritt mit dem CNC Connect System V1
Es gibt einige Punkte die offensichtlich noch nicht klar genug sind, oder unsere Kunden lesen die Anleitung nicht?
Schritt 1:
Überprüfen Sie die Einstellungen der Servo Drive
Delta Servo:
Neben den Ein und Ausgangsignalen sind folgende Einstellungen wichtig wenn Sie mit der IP-S und dem CNC Connect System V1 arbeiten.
Die Parameter für B2 - B3 und A2 sind gleich, wobei die Parameter der B3 nicht P1-01 sondern
P1-001 heißt.
Setzen Sie den Parameter P1-00: auf 0x1002
Wer mit der Hand die Parameter einstellen möchten:
B2 Version
Folgende PIN Belegung haben Sie an Ihrer Aufsteckversion wenn die die B2 Version haben.
Wer eine Bremse hat muss neben dem Parameter P2-20 = DO3 auf 0x0108 auch den notwendigen Parameter für die Zeit der Aktivierung. Bei P1-42 stellen wir 500 ein. Lesen Sie ggf. die Anleitung und passen Sie die Zeit an.
Nullspur Encoder für die Referenzfahrt:
Wer eine IP-S Steuerung einsetzt und auf den Encoder referenzieren möchte, setzt den Parameter P1-46 auf 500

Alle anderen Parameter wie Auflösung und so weiter stellen Sie bitte wie benötigt ein. Diese Einstellungen haben keine Auswirkung auf der Aufsteckplatine
Digitale Eingänge:
P2-10 - DI1: 0x0101 = Servo ON
P2-11 - DI2: 0x0100
P2-12 - DI3: 0x0100
P2-13 - DI4: 0x0100
P2-14 - DI5: 0x0102 = AlarmReset
P2-15 - DI6: 0x0000
P2-16 - DI7: 0 x0000
P2-17 - DI8: 0x0021 = Not Aus
P2-18 - DO1: 0x0101 = Servo OK
P2-19 - DO2: 0x0100
P2-20 - DO3: 0x0000
P2-21 - DO4: 0x0108 Bremse
P2-22 - DO5: 0x0107 Servo Alarm
P1-42 = 500
Wichtig: Machen Sie die Drives stromlos ! Es gibt Einstellungen die erst nach einem Neustart der Drives aktiviert werden.
Weisen Sie die Ausgänge zu. Gehen Sie in die Einstellungen - Module - Motion Kit 0
und tragen Sie bei Antrieb Reset den Ausgang 0 ein. Bei Antrieb aktivieren weisen Sie den Ausgang 1 zu .
Diese Signale sind für alle Achsen zuständig da diese im CNC Connect System intern auf alle Aufsteckplatinen gehen.
Diese Einstellungen sind für alle Arten der Drives gleich.
Nochmal: Weisen Sie diese Einstellungen einer Achse zu. Die Signale werden intern auf alle anderen Drives verteilt.
Weisen Sie allen Achsen die Endlagen zu. Überprüfen Sie die Funktionen.
Stellen Sie im Motortuning die Schritte die Sie pro mm fahren ein und fangen Sie mit einer kleinen Geschwindigkeit an.

Module - Motion-Kits-Motionkit- Richtung

- Dann die maximale Geschwindigkeit ermitteln, erhöhen Sie die Geschwindigkeit ohne die Auflösung zu ändern. Erhöhen sie nur die Geschwindigkeit.

Überprüfen Sie ob die Richtung der Referenzfahrt richtig ist.
Achsen-X- Richtung Referenzfahrt
- Negative = fährt in Richtung Minus
- Positive = fährt in Richtung Positive

Wenn Sie die Eilganggeschwindigkeit gefunden haben, ermitteln Sie die Geschwindigkeit für die Referenzfahrt.
Achsen - X- Geschwindigkeit der Referenzfahrt

Nutzen Sie dazu den Diagnose Screen und wählen Sie die Achse aus die Sie Referenz fahren möchten. Diese Schaltflächen fahren nur die gewählte Achse und nicht alle aktivierten.

Setzen Sie anschließend die Achse auf Null
Fahren Sie die maximale Position an und tragen Sie die Strecke dann bei den weichen Limits ein.

Wer für den Referenzschalter und den Endlagenschalter nur einen Eingang verwendet.

muss das Häkchen “ Limits während der Referenzfahrt deaktivieren” setzen

Für die Mach4 gehen Sie wie in den Anleitungen beschrieben vor. Grundsätzlich ist der Vorgang gleich.
Wer ein AL013 angezeigt bekommt hat die Parameter nicht richtig gesetzt oder der Eingang 0 für den ESTOP ist nicht aktive.
Wer hingegen den AL014 den AL015 angezeigt bekommt hat die Parameter nicht richtig in der Drive gesetzt.
Stromversorgung vom Big IO Board.
Oben rechts muss nun keine Spannungsversorgung mehr angelegt werden, nur noch die PE Leitung:
Die Stromversorgung erfolgt über das Netzwerkkabel was vom unten Relaisboard zum oberen geht R15 Buchse


CNC Connect System V2
alles über das analoge Connect System
Bremse am CNC Connectsystem anschließen
Wo schließe ich die Bremse von meinen Motor an das CNC-Connect System am?
Grundsätzlich sind die Aufsteckplatinen vom CNC Connect System im Bezug auf die Ansteuerung der Bremse gleich (auch wenn die Platinen ggf. anders aussehen.
Die Bremse eines Servomotors wird immer von der Servo Drive geschaltet (je nach Modell - bei Delta Servos immer)
Das bedeutet: Wenn Sie einen Schaltschrank fertig aufgebaut von uns bekommen haben, sehen Sie an der Aufsteckplatine der Z Achse zwei Kabel (1 x Rot und 1 x Blau) Diese Kabel sind zur Strpmversorgung der Bremse selber.
Wenn Sie einen Schaltschrank selber aufbauen, legen Sie wie im Bild gezeigt 24 Volt+ und 24 Volt - an den beiden Klemmen an.
Roter Pfeil = 24 Volt Plus
Blauer Pfeil ) 24 Volt Minus

Stecker Bremse
In unserem System ist normaler weise die Reihenfolge von Links an rechts: X-Y-Z-A-B-C
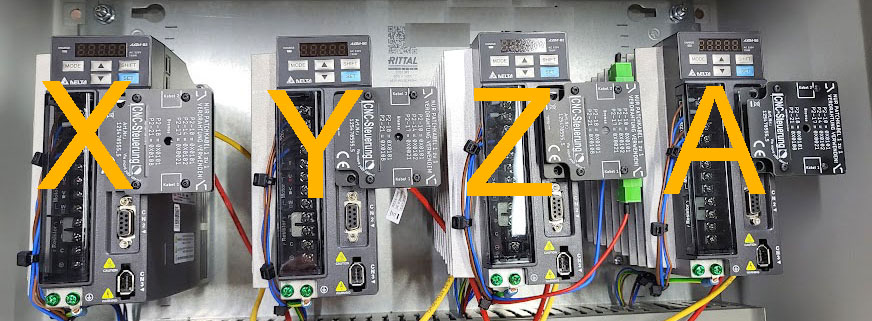
Reihenfolge
Wenn man nun an einer "Normalen Maschine" die Z Achse mit einer Bremse hat, finden Sie die beiden Kontakte wie hier im Bild gezeigt

Bremsenanschluss
Sollten Sie die Kabel vertauschen ist das bei Bremsen von Delta egal, denn die Bremse ist hier Potentialfrei.
C2000 Platine
Anschluss der C2000 er Platine
Entnehmen Sie die Schutzkappe von der Grundplatine - stecken Sie die C2000 Platine auf und schrauben Sie die C2000 Platine fest.

Die C2000 er Platine hat grüne Steckverbinder an der Oberseite um die Verdrahtung besser vornehmen zu können. Ziehen Sie die Stecker ab.


Mit einer Ausnahme: WZL
Hier kann ein Taster angeschlossen werden der für die Klemmung der Werkzeugspindel ist. Es stehen je nach Wunsch 2 Ausführungen zu Verfügung. NO und NC Kontakt, Durch den Aufdruck sollte die Funktion klar sein.
Die Klemmen DCM - FWD -REV sind die Richtungseingänge.
- DCM = Bezugspotential
- FWD = Rechts herum
- REV = Linksherum
- MI1 = Multifunktion Eingang (Reset)

Die Klemmen RC1-RB1 sowie RB2 und RC2 genauso verdrahten wie beschriftet


16 fach Relais Board
Hier eine Zusammenfassung zu unserem 16 fach Relaisboard
Unser 16 fach Relaisboard wurde in den letzten Jahren immer weiter entwickelt.
Das Board selber hat sich nur im Detail geändert.
Die rot umrandeten Stellen wurden in den letzen Jahren hinzugefügt.

Aktuelle Ausführung
Der grundsätzliche Anschlussplan ist immer noch gültig. Laden Sie sich den Plan herunter
Downloads
Im laufe der Zeit wurden dann noch Änderungen vorgenommen um die Baugruppe zu Verbessern.
Um eine Überlastung vorzubeugen wurde eine Sicherung hinzugefügt.

Für die Mach4 Software haben wir noch weitere Funktionen zur Zentralschmierung aufgenommen.

Während für die SIM Software ein externes Schmiermodul verwendet wird, konnte bei der Mach4 ein Aufsteckmodul zusätzlich angeschlossen werden, wenn bereits ein normales Spannungsversorgungsmodul montiert war.

Hier wurden Jumper für die Eingänge 0-15 vorgesehen um auf NPN und PNP Signale flexibel reagieren zu können.

Die ersten 8 Digitaleingänge der Relaiskarte sind fest auf positive Logik verdrahtet (IN0 bis IN7). Die zweiten 8 Digitaleingänge können mittels Jumper auf positive oder negative Logik konfiguriert werden (IN8 bis IN15).
Bei der positiven Logik steuert ein +24V-Signal den Digitaleingang. Sobald an ihm +24VDC anliegen, schaltet der Digitaleingang.
Bei der negativen Logik ist es umgekehrt. Ein Massesignal (auf unseren Modulen mit GND bezeichnet) schaltet den Digitaleingang. Sobald die Masseleitung mit einem Digitaleingang verbunden ist, schaltet dieser. Dazu ist es im Vorfeld nötig, immer 2 Jumper pro Kanal um zu stecken. Das Umstecken der Jumper auf dem Relaisboard erklärt sich (durch die Beschriftung) von selbst.
Lieferumfang ab Werk: alle Digitaleingänge auf positive Logik via Jumper eingestellt.
Die Jumper auf positiver Logik PNP (rote Balken) sehen Sie im Beispiel IN 8. Hier müssen Sie beide Jumper setzen. Wer auf negativer Logik NPN umstecken möchte muss beide Jumper (grüner Balken) nach unten setzen
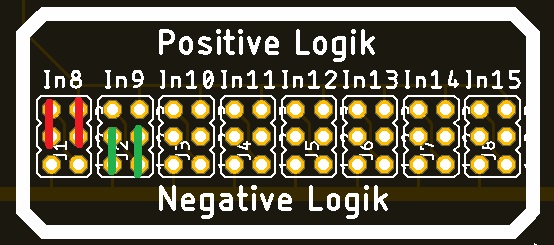
Beispiel für IN 11 - IN 13 und IN 15 auf NPN Logik gesteckt.

Passende Produkte
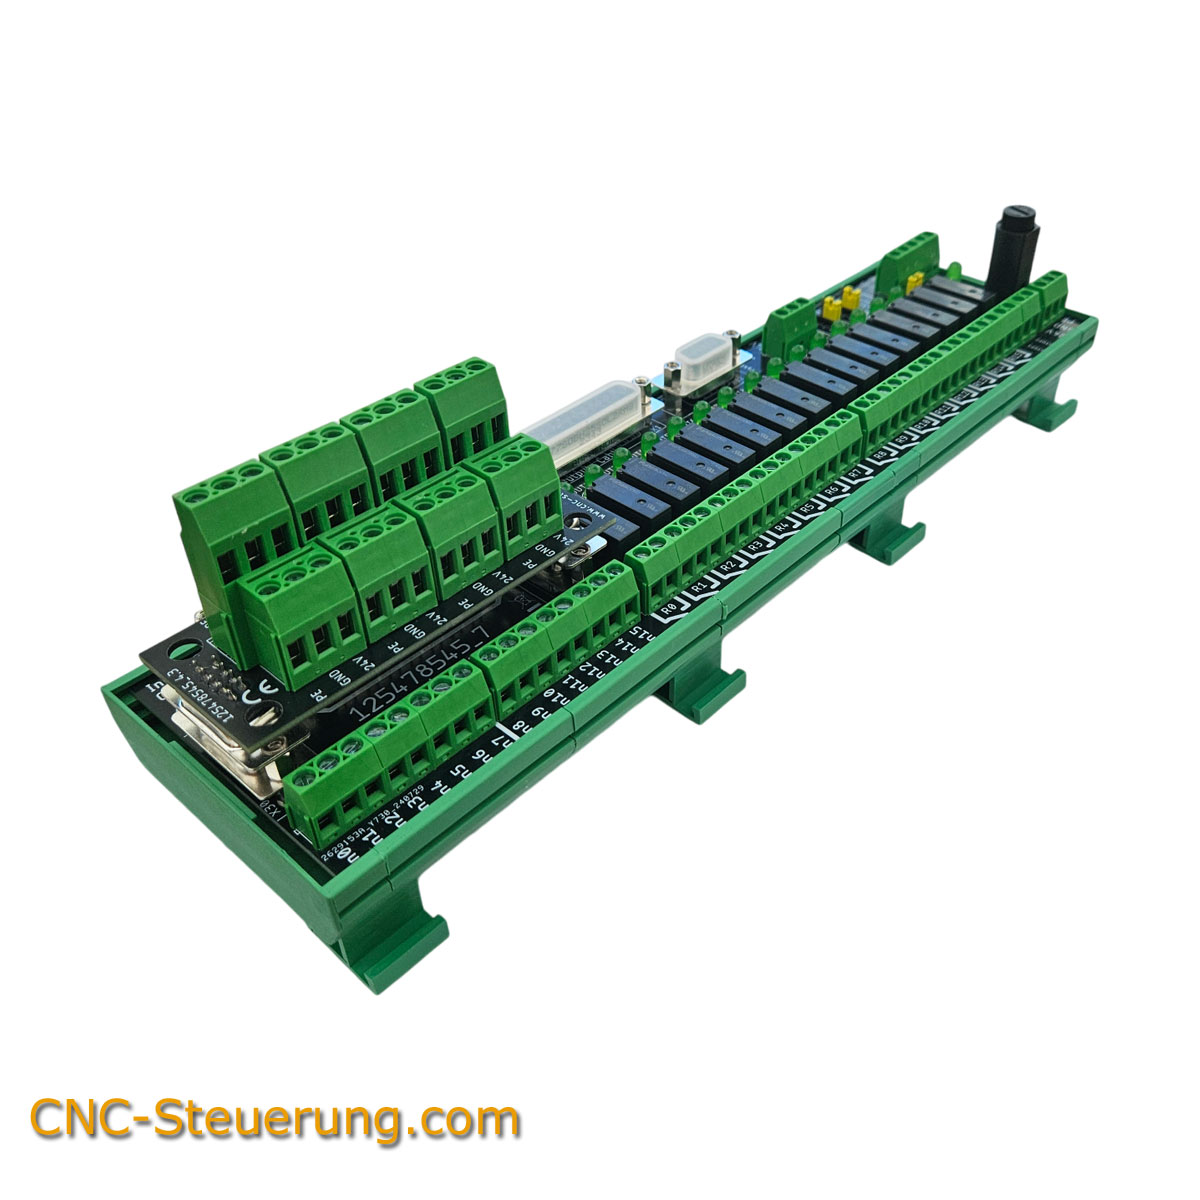
Artikelnummer: 125478545_7.1
Welche Patchkabel wohin bei der V2?
Alles über die Verbindung der Aufsteckmodule und der V2 Platinen
Ob Sie die Patchfarben so übernehmen ist Ihnen überlassen. Lesen Sie den Plan sorgfälltig durch und gehen Sie Schritt für Schritt vor.
Downloads
Anschlussblöcke zur CSMIO
Die Ein und Ausgänge der Digitalen Inputs 16-31 sowie die Step Dir Signale der Achsen und das analoge Anschlussbild sind auf der Platine aufgedruckt und

Z0X = PIN 31
Z0Y = PIN 30
Z0Z = PIN 29
Z0A = PIN 28
Z0B = PIN 27
Z0C = PIN 26
An diesen Klemmen dürfen nun NPN Signale aufgelegt werden. Selbstverständlich können hier auch andere Funktionen ausgewertet werden, da es sich nur um ein digitales Signal handelt. Achten Sie darauf das hier nur NPN erwartet wird.

Sie können die Alarmauswertung der Endstufen auf die Klemmen AL am Klemmenblock X3 anlegen.
Die Belegung ist wie folgt:
ALX = PIN 16
ALY = PIN 17
ALZ = PIN 18
ALA = PIN 19
ALB = PIN 20
ALC = PIN 21
Die interne Masseversorgung ist aufgelegt, so können die PNP Signale der Alarmauswertung dirket aufgelegt werden.
Selbstverständlich können hier auch andere Funktionen ausgewertet werden, da es sich nur um ein digitales Signal handelt. Achten Sie darauf das hier nur PNP erwartet wird.

PNP IN 22 bis 25
Da die Anzahl nicht vollausgeschöpft so das noch 4 weitere Eingänge frei sind.

Passende Produkte
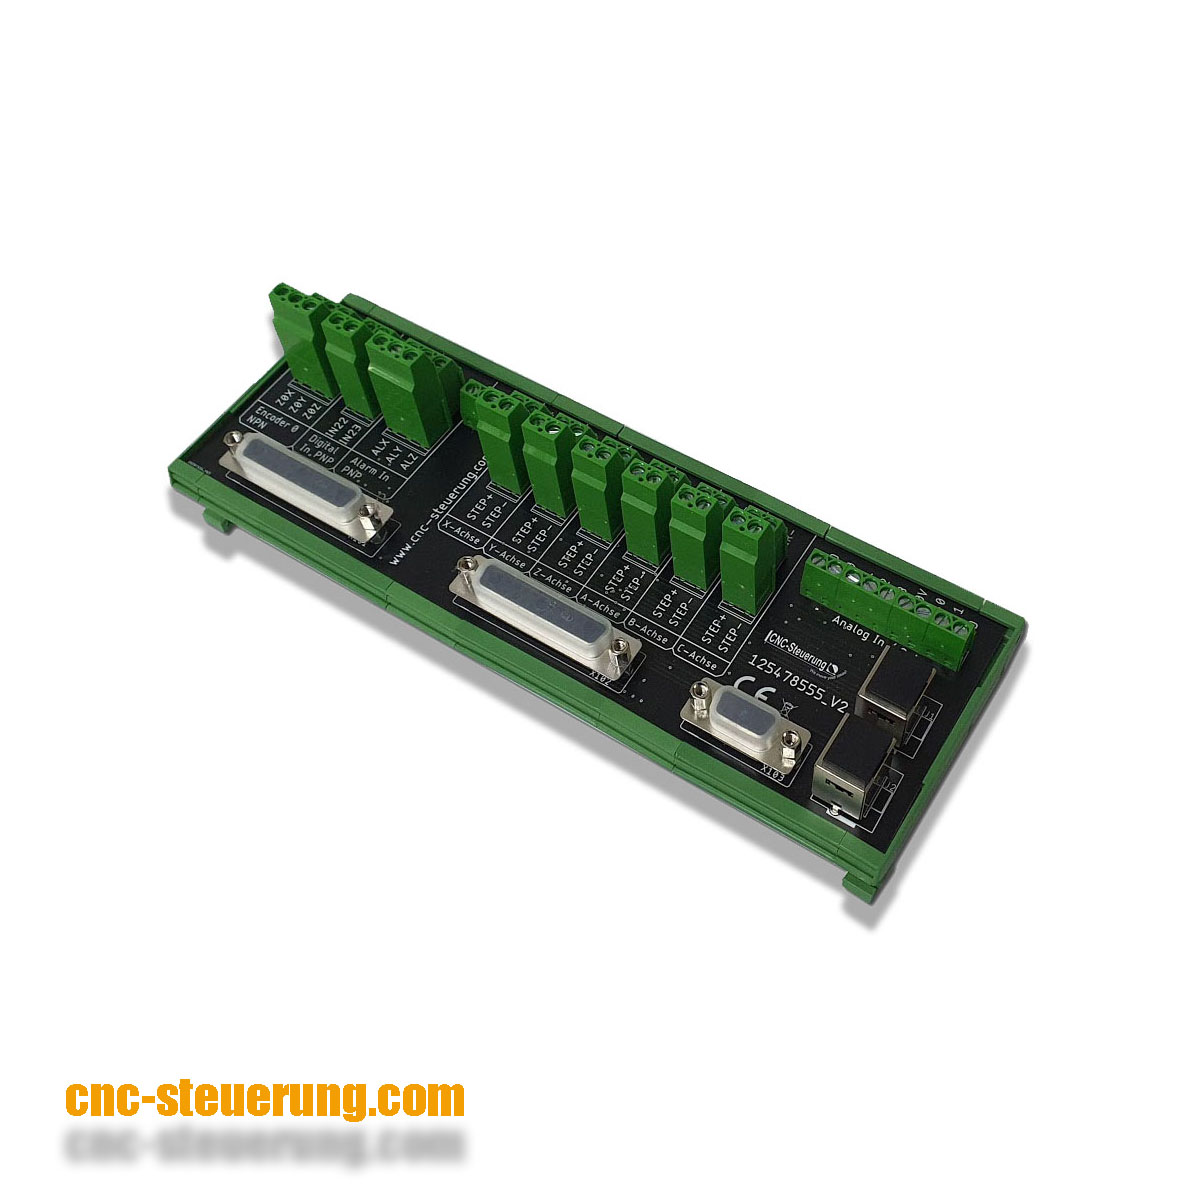
Die Klemme X11 X12 und X13 sind sauber beschriftet was einen Blick in das Handbuch überflüssig macht. Hier können Frequenzumrichter und Potentiometer angeschlossen werden.
An der Klemme 10 V kann die Spannungsversorgung für die Potentiometer abgegriffen werden. Ein Frequenzumrichter wird Out 0 oder Out 1 angeschlossen.

Die Anschlussklemmen sind räumlich getrennt und klar beschriftet. So sind Fehlverdrahtung wie Sie an der herkömmlichen Baugruppe öfters auftraten ausgeschlossen.
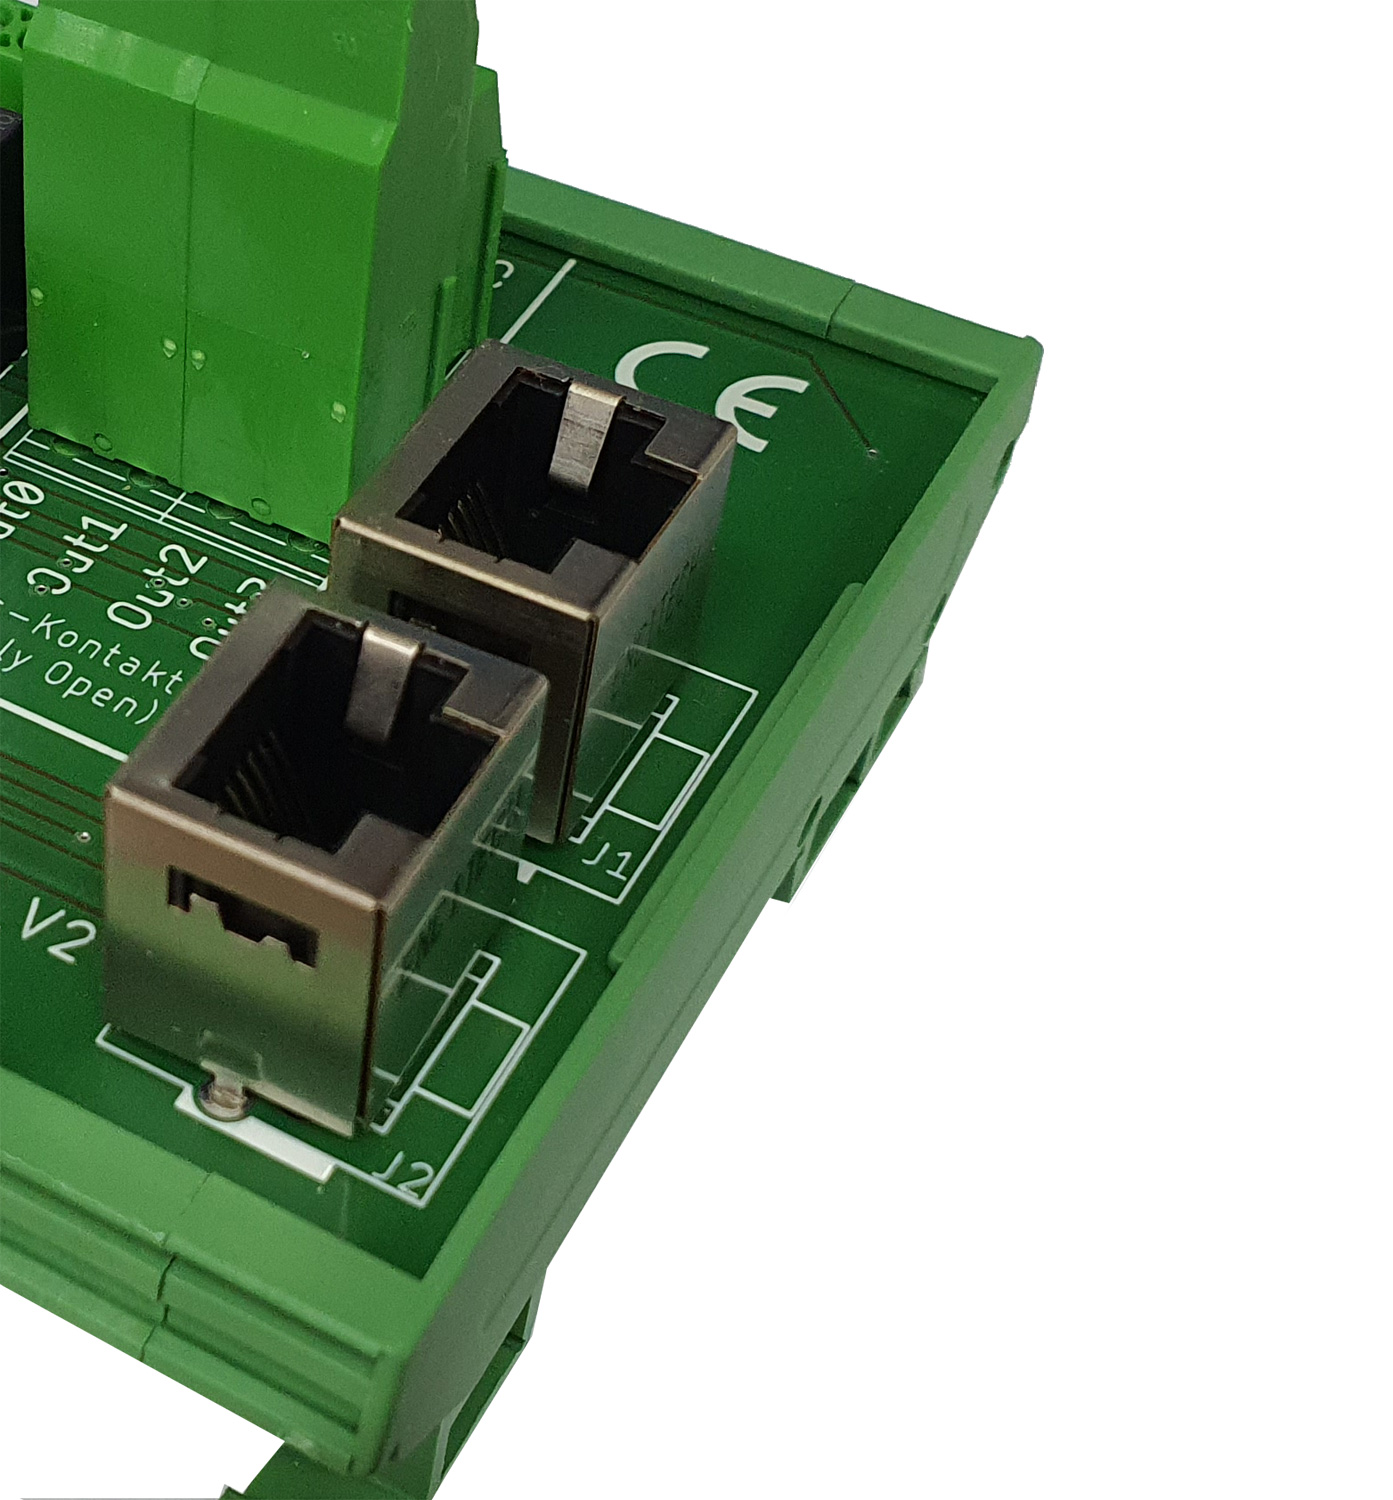
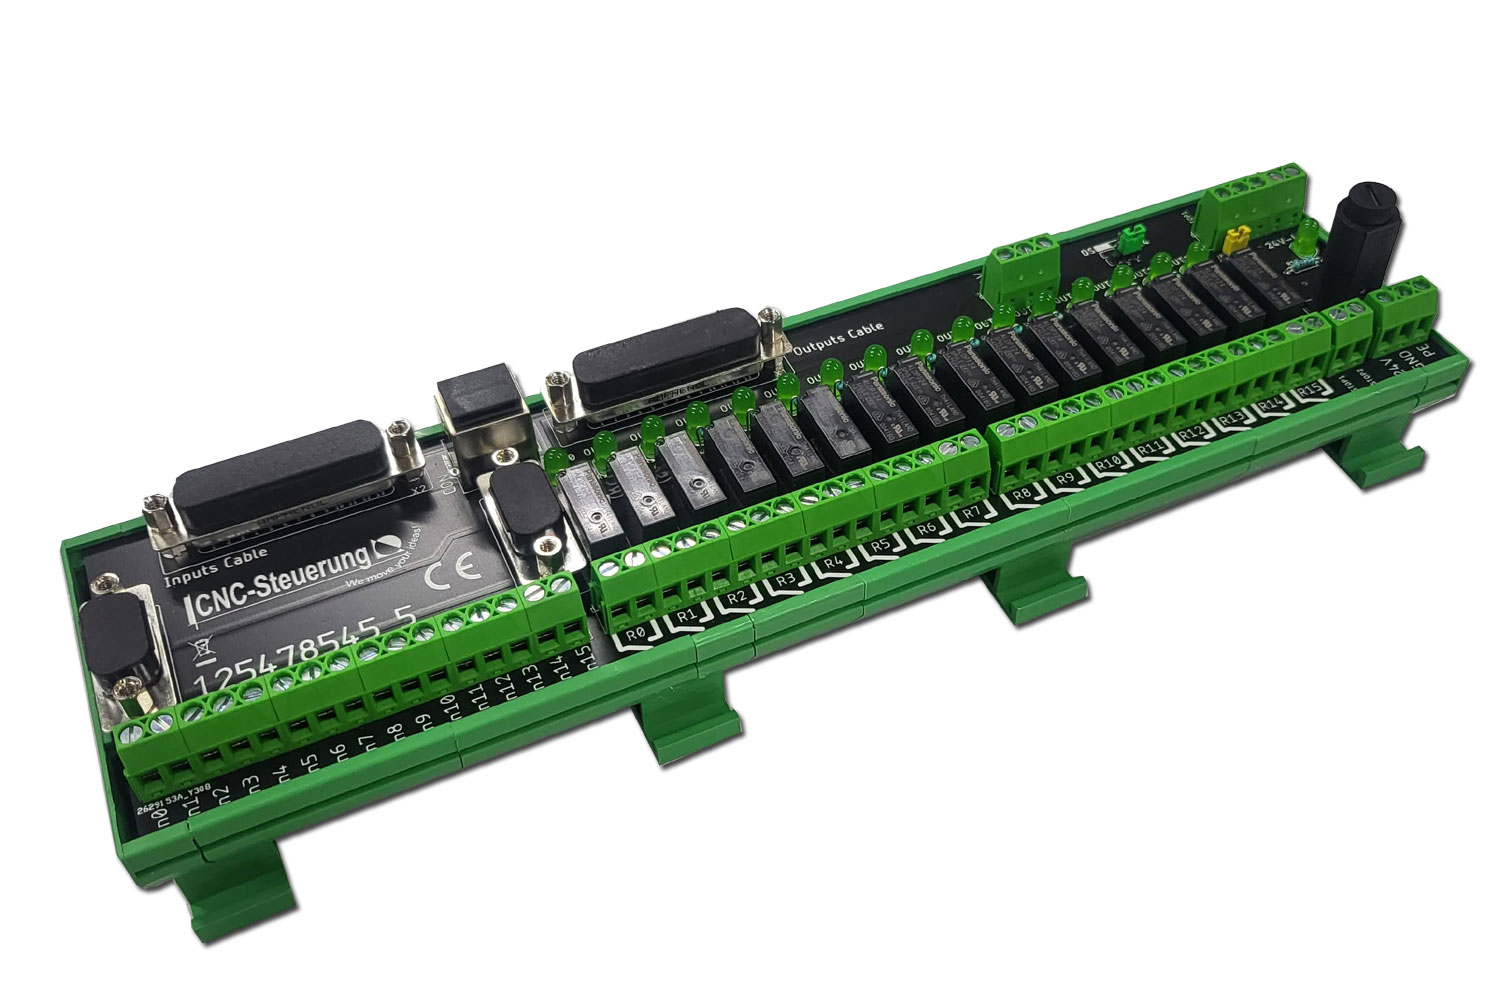
Nutzen Sie unseren IP-S IN OUT Block für eine einfache Verdrahtung:
21-09-2020 NEU: Jetzt mit RJ 45 Buchse.
Durch das Anlegen der 24 Volt Spannungsversorgung haben Sie sofort die Verdrahtung der Relais - Eingangssignale und den Not Aus Kreis in einem mit 24 Volt versorgt.

Die Signale sind mit IN 0 bis IN 15 beschriftet. Das Umständliche heraussuchen der Eingangssignale über die Klemmenbezeichnungen hat hiermit ein Ende.
An dieser Baugruppe können Sie ausschließlich PNP Signale auswerten. (positive Signale).
Achtung: IN 0 ist intern bereits verdrahtet was für die Not Aus Kreis vorbehalten ist .
PIN Belegung Port 10 IN 0 = Estop Aktive Low setzen Lesen Sie ein Stück weiter unten ( Anschluss MPG)


Jedes Relais hat seine Bezeichnung OUT 0 - OUT 15 beschriftet.
Anschluss MPG: Eine saubere Kabelführung wird durch die Schraubenklemmen gewährleistet.
Schließen Sie das MPG Modul an die Klemmen an.
Die Not Aus Kette ! Achtung: Der Eingang IN 0 ist intern bereits verdrahtet was für die Not Aus Kreis vorbehalten ist .
PIN Belegung:
Port 10 IN 0 = EStop Aktive Low setzen
Fall 1: Ohne MPG Modul:
Wer kein MPG Modul hat kann den Not Aus Kreis entweder auf Eingang 0 direkt legen oder auf den unten gekennzeichneten Eingang.


Legen Sie dann Ihre Not Aus Kette an die gekennzeichnete Schraubklemme an. Wer einen Not Aus am Handrad hat muss diese Steckbrücke ziehen
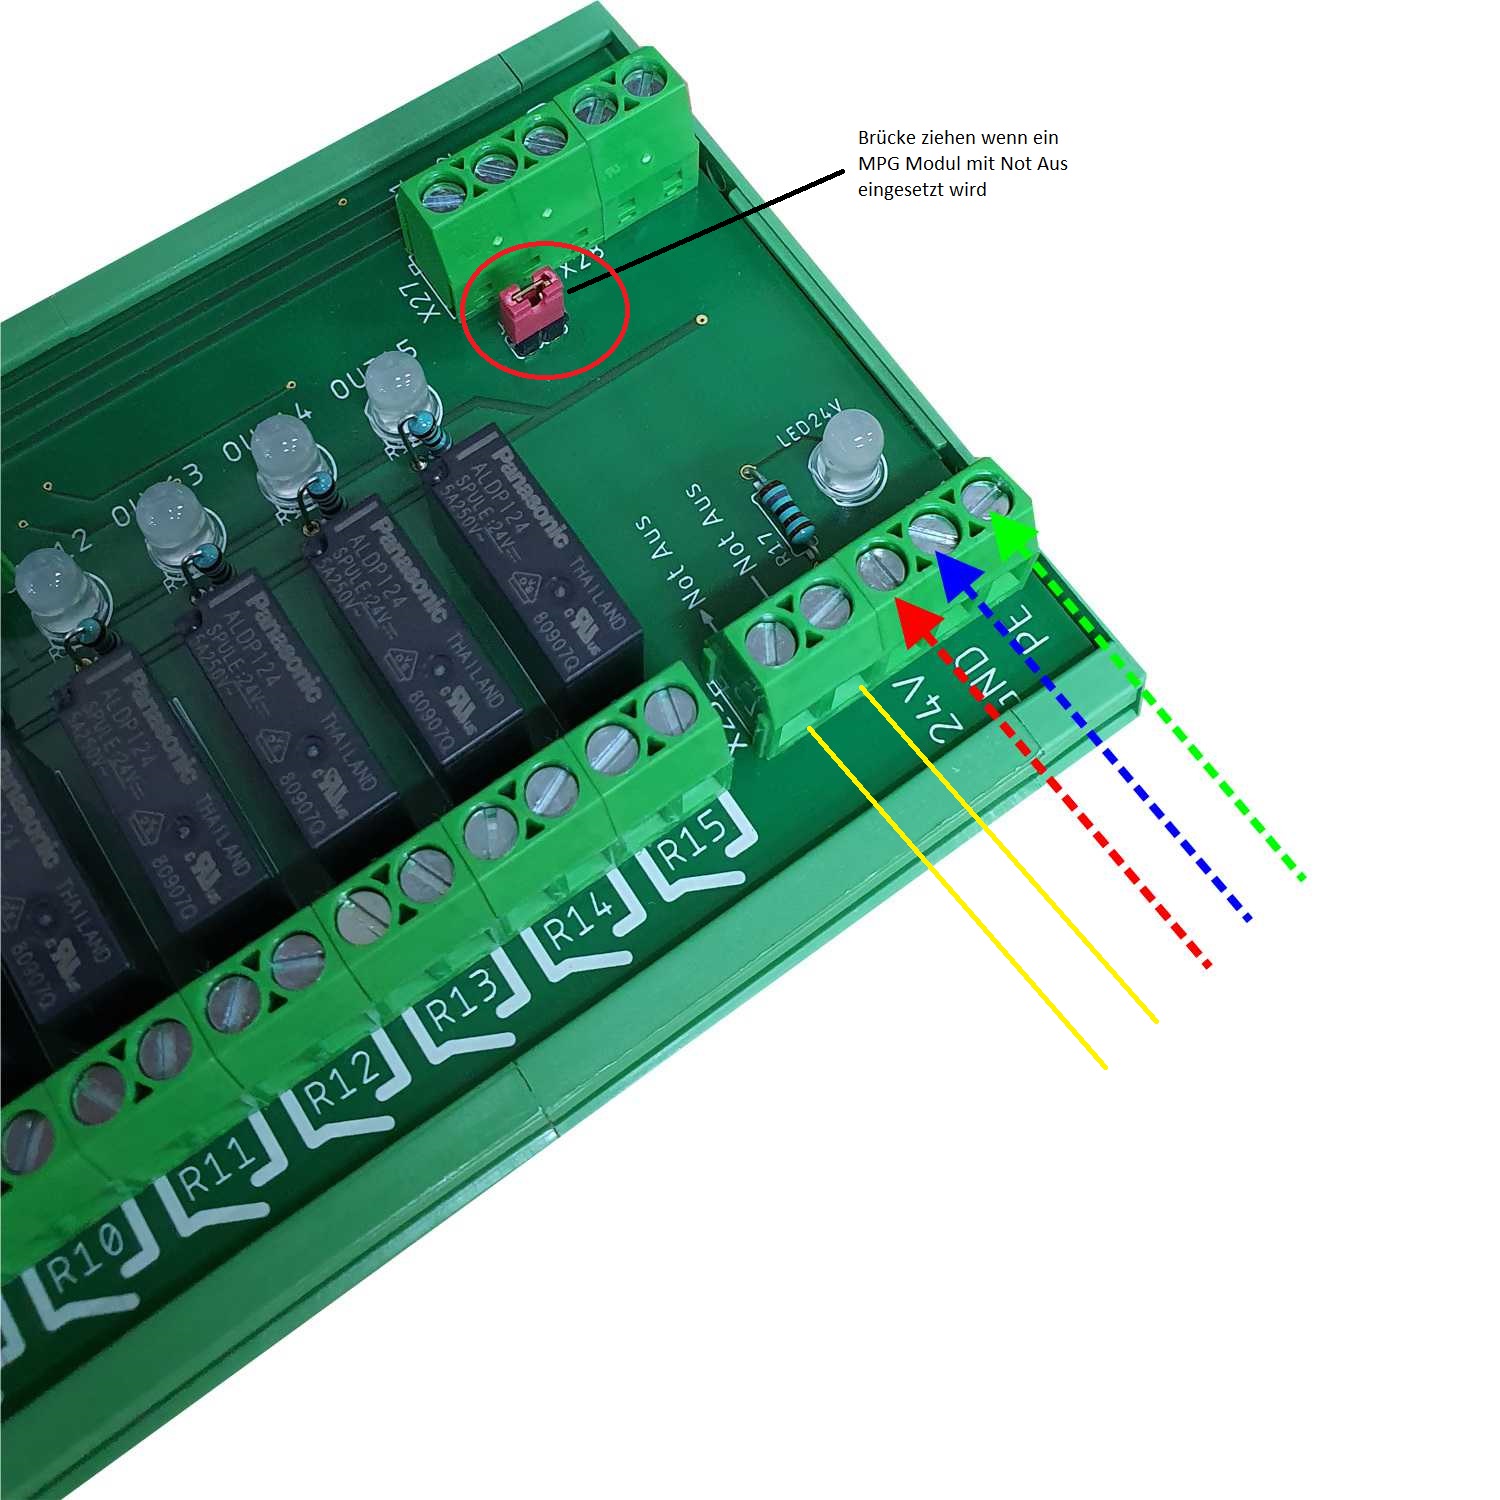

Auch hier legen wir Wert auf eine saubere Verdrahtung.
Da die Anschlusskabel der IP-S nicht über die Baugruppe gelegt werden sollen, kann diese an die vorgesehene Schraubklemmen angeschlossen werden.


Mittels der RJ45 Buchse übergeben wir die Signale Servo Reset und Servo ON Signal

Expansionsport: Das IP-S Block IN OUT hat ab Februar 2021 zwei solche DSUB Buchsen an der linken Seite erhalten.
Mittels dieser beiden Buchsen kann eine Stromerweiterung aufgesteckt werden


- 24 Volt
- GND
- PE zu Verfügung

Ab 06-2021 stellen wir unser neues Erweiterungsmodul mit Zentralschmierung vor.
Passende Produkte

Artikelnummer: 125478545_4.2


Dann würde mit der Aktivierung die Schmierung gemäß deren Einstellung zu arbeiten. Der Ausgang R14 dient zur Manuellen Schmierung. So kann auch besonders schwere Belastung im betrieb reagiert werden, oder auch wenn die Maschine sehr lange gestanden hat.
Die Schmierung ist auch für die SIM Software geeignet

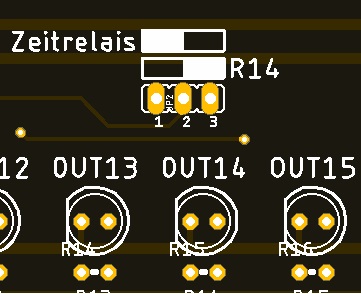
Jumperstellung:
2-1: Sprühen Zeitrelais Ein
2-3: Relais 14 aktivieren
Sonderlösungen
Im großen und ganzen 125478610_1 eine abgewandelte Form des "alten" IP-S IN Out Boards. Wir haben hier die 16 einfachen Relais durch 8 doppelte Relais ersetzt und die anden 8 Relais auf einer RJ45 Buchse gelegt.

Hier können dann an mit der RJ45 Schnittstelle die Signale an die "neue " IP-S BIG IO" übergeben werden, oder Sie legen die Signale auf unsere RJ45 Adapter um dann eine entsprechende Relaisplatine anzusteuern.

IP-M Steuerung:
Digitale Eingänge:
Passende Produkte
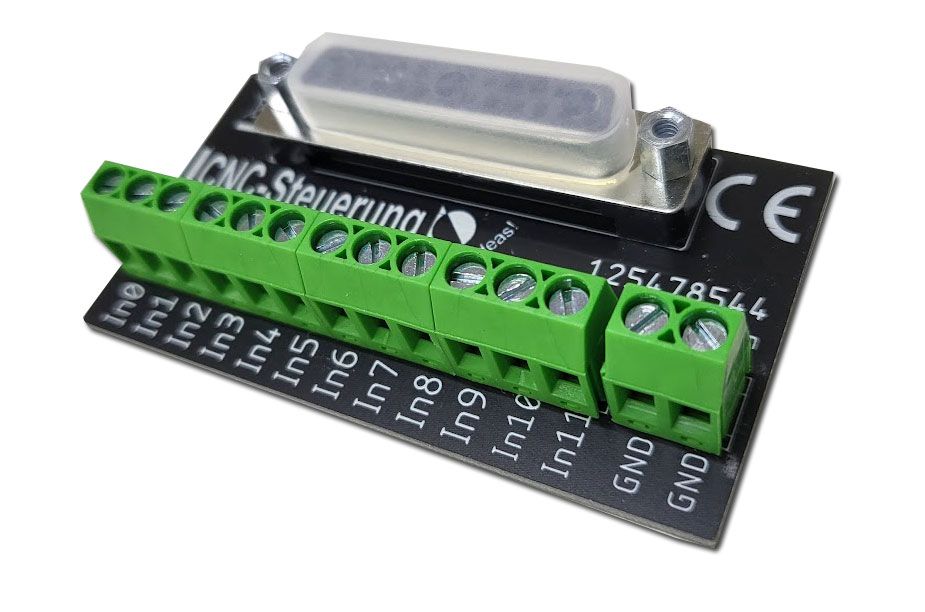
Fertig aufgebaute Platine ohne Gehäuse für den leichten Austausch.
Die Eingänge sind ordentlich Beschriftet mit In0 bis In 11. So finden Sie leicht die richtige Schraubklemme für Ihr Signal. Legen Sie einmal Masse und und Sie können ab sofort diese Baugruppe für PNP Eingänge nutzen.

Wir haben im Gegensatz zum normalen Anschlussblock die:
- Step/Dir Signale getrennt ausgeführt
- 4 Relais mit sauberer Beschriftung
- Schraubanschlüsse für einen Frequenzumrichter
- Analoge Ein und Ausgänge sauber herausgeführt und beschriftet
Alles in allem hilft dieser Block bei einer schnelleren Verdrahtung ohne Fehler zu machen.
Step / Dir Signale:
Klar Beschriftet und mechanisch getrennte Schraubklemmen für jede Achse

Deutliche Schraubklemmen für die externe Spannungsversorgung.
Schließen Sie einen Frequenzumrichter einfach an. Die meisten FU´s arbeiten mit COM und Re oder COM und Li für die Drehrichtung.
Hier können Sie einfach einen Frequenzumrichter anschließen der so arbeitet (Delta usw)
Passende Produkte

Die Klemme 02 (NO1) auf unserer Platine wäre bei Delta dann MI1 und die Klemme 03 (NO2) wäre bei Delta dann MI2.
No steht für Normaly Open
Wer einen Frequenzumrichter anschließen möchte kann die Sollwertspannung bei Out 0 abgreifen. Das Bezugspotential ist dann GND
OUT 0 wird an die Klemmen AVI angeschlossen
Die GND Klemme wird an ACM angeschlossen.
Sie müssen dann den Frequenzumrichter dann eventuell auf externe Signale umstellen

Passende Produkte

Anleitung Verdrahtung CNC Connect -SIM Drive V2
Die Buchsen CAN In und CAN Out befinden sich auf der Oberseite der Aufsteckplatine, die Buchsen 1 und 2 auf der Unterseite der Aufsteckplatine.
Lesen Sie die Anleitung genau durch, falsche Verdrahtung führt unweigerlich zur Beschädigung.
Die CAN Bus Buchsen sind nach oben geführt und haben die Namen CAN In und CAN-Out.
Wobei die Datensignale durch die Buchsen 1 und 2 hergestellt wird. Vertauschen Sie die Buchsen
wird die Endstufe zerstört.
Gehen Sie mit Vorsicht und Sorgfalt vor:
Stecken Sie den CAN-BUS-Adapter auf die IP-S Steuerung und schrauben Sie diese fest.

Stecken Sie die Aufsteckplatine auf die Sim-Drive auf und befestigen Sie diese mit den mitgelieferten 2 Schrauben.
Wir haben zwei Aufsteckmodulvarianten an: Mit und ohne Bremse.
Die Aufsteckplatine hat bei dem Modul mit Bremse eine grüne LED und zwei grüne Stecker an der Seite. Ohne Bremse hat die LED und die Stecker nicht.
Verbinden Sie das Patchkabel 1 und 2 an den RJ45 mit den Nummern 1 und 2
Gehen Sie hier sorgfältig vor.
CAN-BUS:
Zum Betrieb benötigen Sie auf jeden Fall ein Zusatzmodul, entweder ein MPG-Modul, ein ENC-Modul oder ein IO-Modul, denn die SIM-Drive hat nicht die Möglichkeit ein Abschlusswiderstand aufzunehmen.
Stecken Sie den CAN-BUS Adapter auf die verwendete CS-MIO und schrauben Sie diesen Adapter mit den 2 gelieferten Schrauben fest. Stecken Sie das mitgelieferte Netzwerkkabel in die RJ 45 Buchse auf den Adapter an der CSMIO.
Verbinden Sie das Kabel mit der ersten SIM-Drive in der Buchse (CAN IN) auf der Aufsteckplatine. Stecken Sie ein weiteres Netzwerkkabel in Buchse (CAN OUT) und verbinden Sie dieses Kabel mit der nächsten SIM-Drive Buchse (CAN IN) um dann wieder von Buchse (CAN OUT) zur nächsten SIM-Drive zu gehen.
Von der letzten SIM-Drive gehen Sie auf das Zusatzsatz-Modul, in dem Sie hier auch unseren CAN-BUS Adapter montieren. Auf diesem Zusatzmodul schrauben Sie den Abschlusswiderstand auf, um das BUS-System zu terminieren.
Beispiel Verdrahtung im Bild:
von dem Adapter der IPS - auf die Aufsteckplatine CAN IN der Achse X dann von CAN OUT auf CAN IN der Y-Achse wieder raus von CAN OUT der Y-Achse
auf CAN IN der Z Achse, noch einmal raus von CAN OUT auf die Adapterplatine des MPG Moduls. Den mitgelieferten Abschlusswiderstand aufstecken und festschrauben.
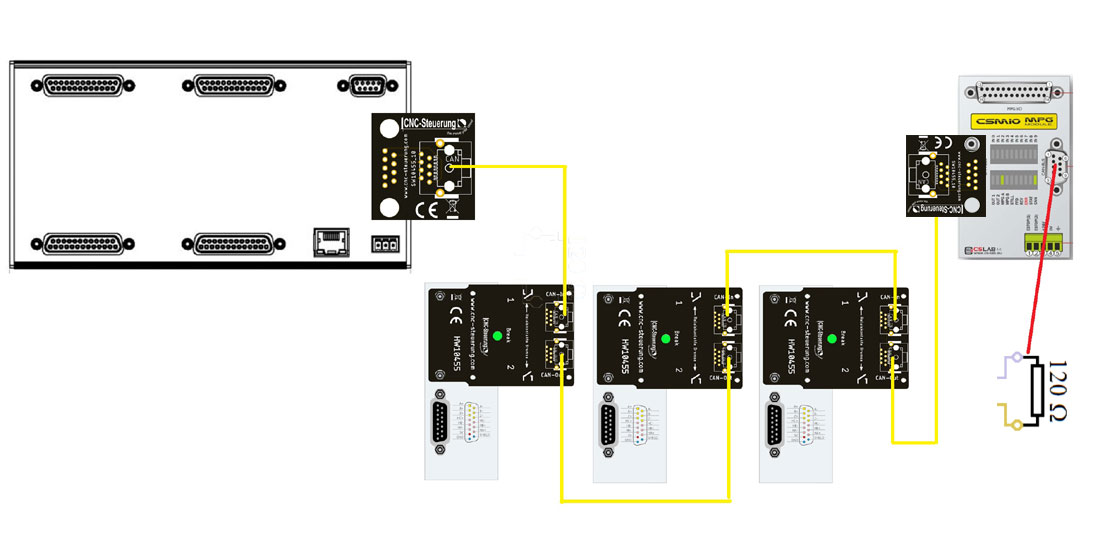
Gehen Sie Achse für Achse vor. Verwenden Sie unsere farbigen Kabel damit Sie nicht durcheinander kommen.

Am Beispiel der X Achse verdrahten Sie wie folgt:
Rotes Netzwerkkabel an Buchse 1 der Aufsteckplatine an Buchse 1 der X- Achse
Blaues Netzwerkkabel an Buchse 2 der Aufsteckplatine an Buchse 2 der X- Achse

So ist die räumliche Trennung schon so groß, dass man aus Versehen die CAN BUS Leitung in die Datenleitung stecken kann, oder umgekehrt.
Üben Sie keinen hohen Druck auf die Platinen beim Einstecker der Netzwerkkabel aus.
Unterstützen Sie die Platinen mit einer Hand beim Einstecken so dass das Netzwerkkabel richtig einrasten kann.
Bremse:
Die Aufsteckplatine hat wenn Sie mit Bremse ausgerüstet ist eine LED in der Mitte und an den Seiten Stecker.
Klemmen Sie auf eine Klemme 24 Volt von Netzteil und GND von Netzteil an.
An welcher Klemme spielt hier keine Rolle, klemmen Sie nun das Bremsenkabel an der jeweils freien Klemme rechts und links wie im
unteren Bild gezeigt.

Wohin mit dem Glasmaßstab Adaptern?
Wo schließe ich meine Glasmaßstäbe an?
Sie setzen ein CNC Connectsystem V2 ein und möchten Ihre Glasmaßstäbe einbinden?
Finden Sie heraus welchen Typ Maßstab Sie an der Maschine haben:

Es gibt so viele Maßstäbe, dass wir die Adapter überhaupt nicht so schnell anfertigen können, wie wir neue Modelle genannt bekommen.
Wenn Sie uns den Typ nennen, können wir schauen, was für Adapter Sie benötigen.
Beispiel:
Der oben gezeigte Maßstab hat ein Sinussignal aber nicht Spannung - Spitze - Spitze, sondern Strom - Spitze - Spitze. In diesem Fall von LS403 beträgt der Strom 7-16 yASS.
Selbst wenn wir einen vergleichbaren Typ bereits haben, müssten wir schauen ob dieser mit Ihrem Maßstab kompatibel ist.
Wenn Sie die Maschine im ersten Schritt mit den Encoder Signalen des Servomotors über das CNC-Connectsystems (gelbes Netzwerk Kabel verbunden) am Laufen haben. Dann erst stecken wir die Glasmaßstäbe an. Ziehen Sie dazu das Netzwerkkabel aus der Aufsteckplatine der Servodrive heraus und stecken Sie dann das Kabel in den
Adapter.
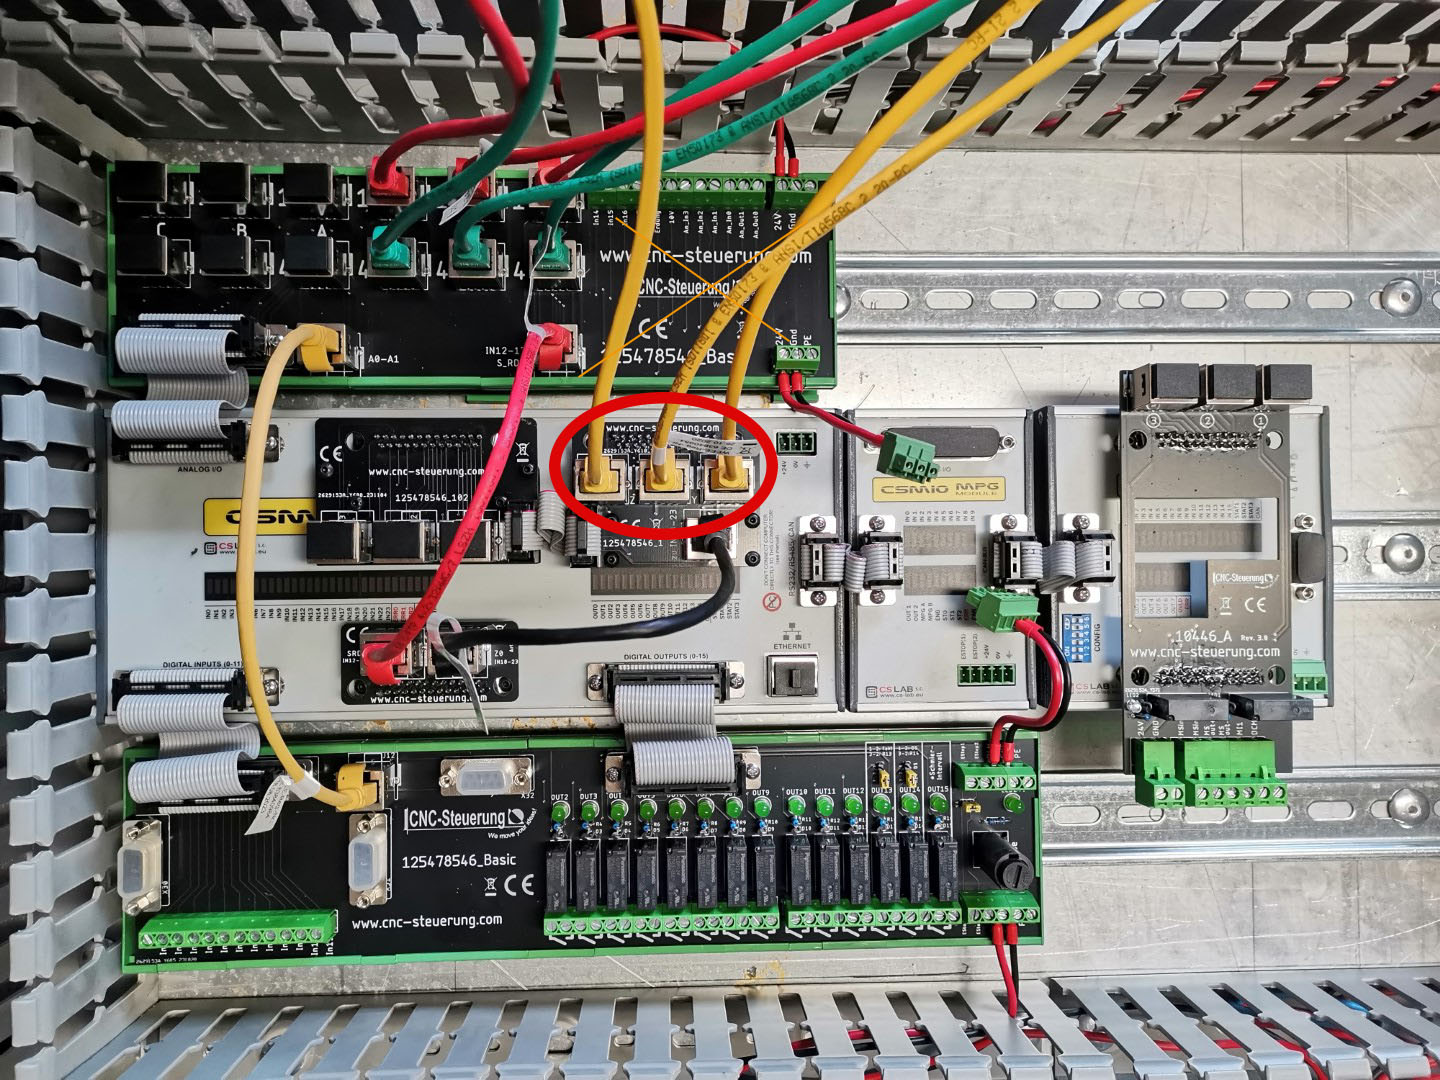
Die Farben und Funktion sind auf der Platine aufgedruckt. Legen Sie zusätzlich noch die Versorgungspannung an, damit der Adapter auch arbeiten kann.

Nun muss die PID-Regelung erneut durchgeführt werden.
TIP: Sollten Probleme auftreten können Sie kurzfristig das Kabel wieder zurückstecken und über die Motorsignale erst einmal wieder fahren.
Fragen Sie am besten mit der längsten Achse an, nach Möglichkeit nicht mit der Z Achse!
STAGE ONE V2
Unsere Stage ONE in der Übersicht. Unser Ziel mit der STAGE ONE ist es Ihnen den Zugang zum Retrofit zu vereinfachen!
Arbeiten an der STAGE ONE und den Servoendstufen dürfen nur stromlos vorgenommen werden. Das Kabel anstecken oder abziehen unter Strom kann und wird Bauteile zerstören!
Unser Ziel mit der STAGE ONE ist es Ihnen den Zugang zum Retrofit zu vereinfachen! Wir verbinden intern alles, was kompliziert ist.
Kompakt - Einfacher - Fehlerfreier Anschluss
All das ist das Stage ONE - Projekt
Schließen Sie ohne große Vorkenntnis Ihre Werkzeugmaschine an das Stage ONE System an. Wir erklären Ihnen hier was Sie genau wo anschließen.
Gehen Sie Schritt für Schritt vor, so halten Sie den Überblick und werden erstaunt sein, wie einfach der elektrische Teil einer Umrüstung sein kann.
Grundsätzlich brauchen Sie sich nicht mehr um die Verdrahtung der "Unterbaugruppen" kümmern. Diese sind bereits in der Stage ONE Steuerung für Ihre Maschine vorbereitet.
Die STAGE ONE ist im ersten Schritt für alle Maho und Deckel Maschinen mit bis zu 4 Achsen geeignet. Die Unterschiede liegen in den Leistungen der Verstärker und Motoren.
Sicherlich ist die STAGE ONE auch für Hermle - Chiron - Mikron geeignet -sprechen Sie aber dazu vorher mit unserem Support
an - überprüfen Sie die Richtigkeit der Verdrahtung - legen Sie dann Strom an.
Ziehen Sie die Netzwerkkabel nur stromlos ab. Die Eingänge der analogen Signale sind sehr empfindlich!
Grundsätzliches:
Wird ein Ausgang wie zum Beispiel der Ausgang für die Kühlmittelpumpe benutzt kann der Ausgang mit maximal 2,5 Ampere belastet werden, also immer ein Schütz zum Schalten der Leistung benutzen. In der linken Navigation finden Sie alle Steckerbelegungen, die Sie zum Anschluss benötigen.
Die STAGE ONE wird vor Versand genau geprüft - alle Funktionen werden umfangreich getestet und eingestellt.
Aus diesem Grunde kann auf dem Display eine Laufzeit angegeben sein. Dieses ist kein Reklamationsgrund!
Die eigentlichen Anschlüsse finden Sie rechts und links an der STAGE ONE. Oben finden Sie die Anschlüsse für die Getriebeschaltung und dem Bedienfeld.
Alle Anschlüsse sind als Steckverbinder oder als RJ45 ausgeführt.

Aufsteckplatinen:
Arbeiten immer nur Stromlos durchführen !
Stecken Sie die Aufsteckmodule auf die Servoendstufe und schrauben Sie diese mit den beiden mitgelieferten Schrauben fest - nutzen Sie dazu den beiliegenden Inbusschlüssel.
Die Leistungsteile der Servoendstufen werden mit 3 Patchkabel verbunden.
Auf dem Deckel der Aufstckplatinen sehen Sie Nummer von 1- 4 das sind die RJ45 Bezeichnungen der Buchsen auf der STAGE ONE.
Es werden nur die Buchsen 1 - 4 und 3 Verwendet.
Verbinden Sie das mitgelieferte Patchkabel Gelb für die Buchse 1 , Grün für Buchse 4 und das Rote für Buchse 3
Lassen Sie den Schutzdeckel auf der Buchse 2 sitzen. Das Schützt vor Verunreinigungen.
Wir unterscheiden zwischen Aufsteckplatinen mit und ohne Bremse.
Die Platinen für Motoren mit Bremse erkennen Sie an den seitlich angebrachten grünen Steckkontakten:
Zudem unterscheiden wir zwei Baureihen der B3 Servoendstufen:
L Version - langer Stecker
M Version - kurzer Stecker
Bauen Sie die Servoendstufen immer von links nach rechts auf. Die X Achse ist dann links - dann Y und dann Z und rechts wenn vorhanden die A Achse.
Die Endstufen brauchen untereinander ca.50 mm Platz zur Kühlung. Die Platine mit Bremse kommt auf der Z Achsen Endstufe.

Stecken Sie das Gelbe Kabel in die jeweiligen Achsen X-Y-Z und A in J1
Stecken Sie das Grün Kabel in die jeweilen Achsen X-Y-Z und A in J4

Die Buchsen für das rote Kabel finden Sie seitlich an der STAGE ONE.
Stecken Sie das Rote Kabel in die jeweiligen Achsen X-Y-Z und A in die Buchsen unterhalb der Hauptplatine in die entsprechend gekennzeichneten Buchsen.

Achtung: Immer alle Verbindungen nur Stromlos stecken
AUX Digi:
Freie Universal Eingänge die mit 24 Volt beschaltet werden können finden Sie an der 9 poligen Buchse am oberen Rand der STAGE ONE
Hier können individuelle Signale angelegt werden.

PIN 1: IN 13 der CSMIO IP-A
PIN 2 IN 14 der CSMIO IP-A
PIN 3: IN 15 der CSMIO IP-A
PIN 4: IN 16 der CSMIO IP-A
PIN 6: In 21 der CSMIO IP-A
PIN 9: GND

Das Bedienfeld:
der STAGE ONE können Sie über die beiden RJ45 an der Oberseite der STAGE ONE angeschlossen.
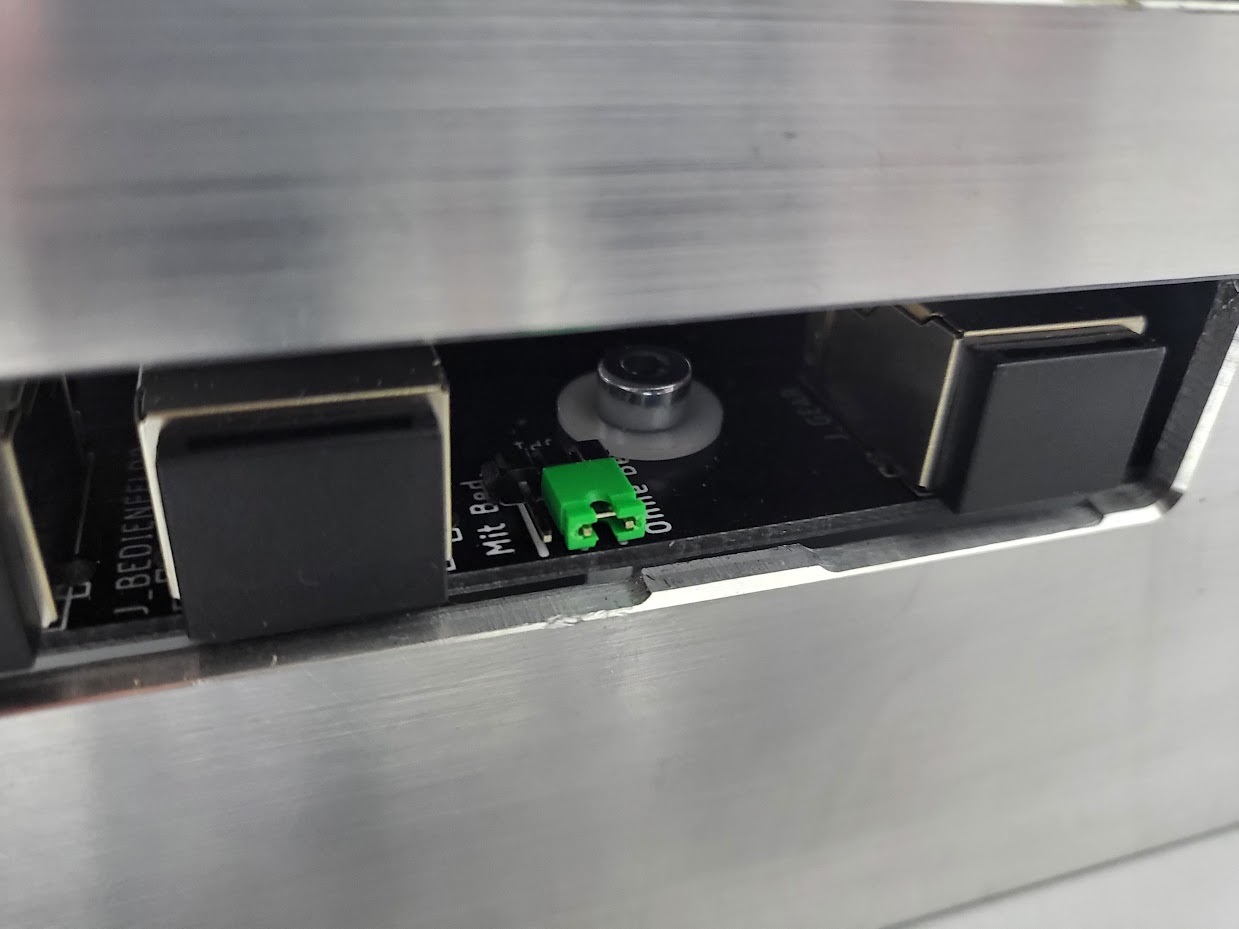
Um das Bedienfeld auch mit einem Not Aus betreiben zu können, müssen Sie die die Jumperbrücke auf 2-3 stecken. Ohne Bedienfeld stecken Sie den Jumper auf 1-2 ohne diesen Jumper wird der Not Aus Kreis nicht richtig angesteuert.

Von der Seite sieht der Jumper so aus. Hier im unteren Bild für ohne externes Bedienfeld gesteckt.

Passende Produkte
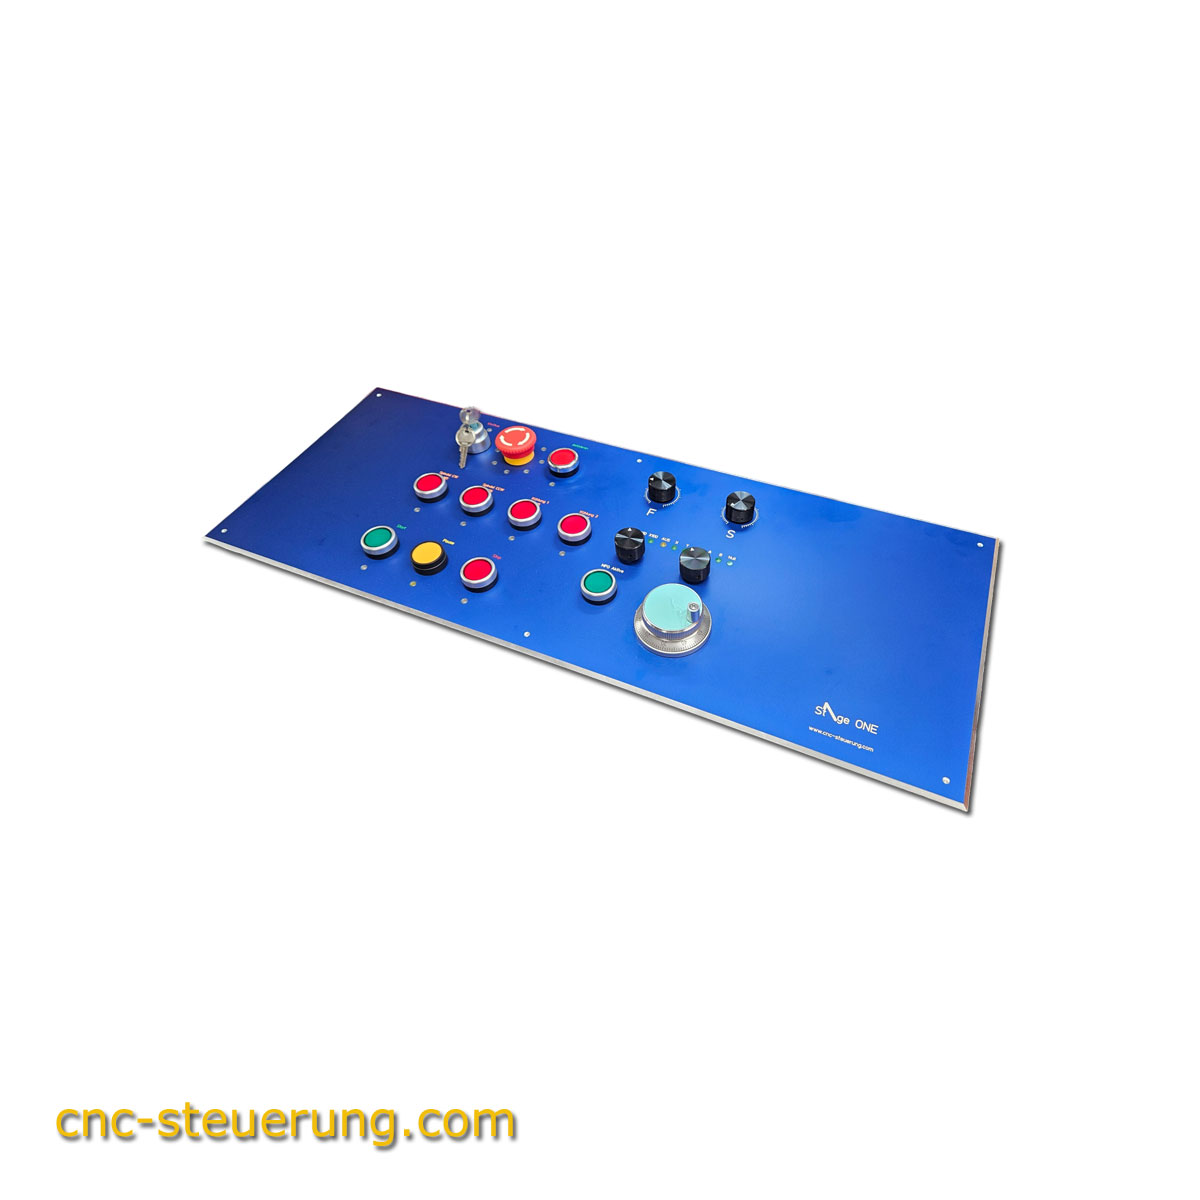


CAN BUS:
In der Rev2 der STAGE One haben wir diese um einen CAN Bus Ausgang erweitert.
Hier können Sie weitere IO Module und/oder ein ENC Modul anschließen.
Der Anschluss (D-SUB 9) finden Sie auf der Platine der STAGE One unterhalb vom MPG Anschluss auf der rechten Seite
Wichtig:
Wenn kein Zusatz-Modul angeschlossen wird muss hier ein Abschlusswiderstand eingeschraubt werden.
Wenn ein Modul verwendet wird, entnehmen Sie den Abschlusswiderstand und stecken Sie das Flachbandkabel des Zusatzmoduls auf.
Schrauben Sie dieses Kabel fest. Montieren Sie den Abschlusswiderstand dann auf das angeschlossene Zusatz Modul.
Wer hier ein ENC Modul anschließt kann die STAGE ONE auch für Drehmaschinen nutzen.
Endlagen und Referenzschalter:
Für die Achsen X-Y-Z und A kommt ein 5 poliger Stecker zum Einsatz.
Für jede Achse ein Steckplatz mit einem Stecker.
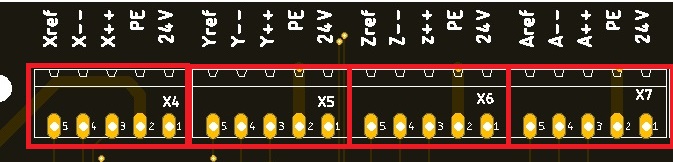
Endlage ++
Endlage --
Referenzschalter
Öffnen Sie den Schaltkasten des Nockenschalter der Maschine und suchen Sie das Kabel was mit Brücken auf alle Kontakte geht. Dieses ist dann die 24 Volt Spannungsversorgung.
Der PE Leiter ist das Grün/Gelbe Kabel.
Die Signale müssen Sie mit einem Multimeter suchen, in dem Sie die Stössel eindrücken um das Signal zu unterbrechen. Die Signale müssen in NC also als Öffner verdrahtet werden.
(Wird der Stößel gedrückt fällt die 24 Volt Spannung ab - ggfs. umverdrahten)
Endlagen sind die Schaltnocken die ganz aussen sitzen.
Der Referenzschalter ist dann bei X und Y vor der Endlage --. Bei der Z Achse sitzt der Referenzschalter vor dem Endlagennocken der ++ Richtung.
Wer einen Schalter mit mehr als 3 Schaltnocken hat, muss die Anschlüsse für die nicht benutzten Nocken entfernen.
Überprüfen Sie die Schaltnocken ob sich diese leicht drücken lassen und ob die Nocken auch wieder schnell in normal Stellung gehen: Wenn nicht reinigen Sie diese von Fett und Harz Bremsenreiniger ist hier eine gute Wahl.
Die Klemmenbezeichnung ist bei der STAGE ONE genauso aufgedruckt wie beim C2000 Frequenzumrichter und sollte somit keine Probleme bereiten.


Funktionsweise:
Das Relais schaltet wenn Sie den Befehl M3 oder M4 auslösen. Dann wird das DCM Signal und das M3/M4 zusammengeschaltet und der FU erhält sein Kommando rechst (M3) oder linksherum (M4) zu drehen. Sollte die Spindel falsch laufen tauschen Sie die Kabel M3 / M4 oder eine Phase im Motor.
Sollwertausgabe;
Der Drehzahlsollwert von 0-10 Volt legen Sie an die Klemmen An-Out0 am Frequenzumrichter =Klemme xxxx
und an die Klemme Erdung - Am Frequenzumrichter lautet die Klemme xxxx
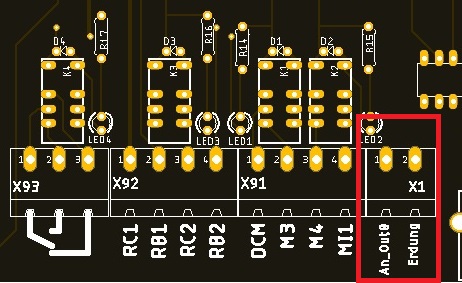
Werkzeugklemmung:
Wer eine Werkzeugklemmung an seiner Maschine hat - egal wo angeschlossen, muss verhindern das wir die Klemmung bei laufender Spindel betätigt werden kann.
Dazu haben wir eine Relaiausgang vorbereitet.
Das Relais wird geschaltet wenn der FU einen Startvorgang durch M3 oder M4 erhält.
Legen Sie 24 Volt auf der linken äußeren Schraubklemme. Auf die rechte äußere Schraubklemme kommen im ungeschalteten Zustand die 24 Volt raus. Hier können Sie den Taster auflegen der dann auf das Magnetventil aufgelegt wird. Schalten Sie nun die Spindel ein wechselt der Kontakt von rechts aussen in die Mitte der Taster ist nun Stromlos. Erst wenn der Frequenzumrichter keine Drehung mehr meldet schaltet er auf den rechten Schraubkontakt zurück.
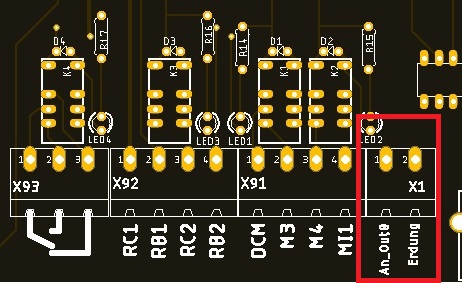
Normalerweise können wir die Bremse freischalten über einen Ausgang wenn die Maschine verbunden wird. Der Opt 1 Ausgang kann dann so zugewiesen werden das bei Verbinden mit der Software dieser Ausgang aktiviert wird. Nun würde auch die Bremse vom Spindelmotor gelöst werden. Das normale Bremsen werden wir über den Frequenzumrichter machen, so wird die Mechanik des Getriebes deutlich geschont.
Wer hier noch zusätzlich Strom einsparen möchte kann mittels optinaler Hardware die Bremsenergie zurück ins Stromnetz spisen oder
diese Engerie speichern um dann bei nächsten Anlauf die gespeicherte Energie zu nutzen. Gerde bei Anwendungen wo oft die Spindel gebremst wird, sicherlich eine lohnenswerte Sache.
Achtung: Der Opt Ausgang kann nicht direkt mit der Bremse verbunden werden!
Freigabe Taste:
Den Eingang für den Taster finden Sie auf der linken Seite:
Der Taster löscht Meldungen in der Servoendstufe und dient als Bestätigung des Zustandes oder als Löschfunktion einer Fehlermeldung.


Die Freigabetaste wird an den beiden Klemmen für T_FR angeschlossen.
Diese Taste finden Sie auf dem Bedienfeld, oder Sie nehmen einen beliebigen Taster mit dem Sie die Freigabe bestätigen.
Die Freigabe wird immer notwendig wenn Sie die Maschinenkabinentür geöffnet haben. Damit bestätigen Sie, dass Sie den offenen Maschinenraum betreten.
Wer auf seine Servoendstufe schaut wird einen AL500 erkennen wenn die Türe geöffnet wurde. Das bedeutet die Motoren sind sicher Kraftlos geschaltet.
Wer den Schlüsselschalter auf "Zustimmen dreht kann mit der Freigabe Taste den AL 500 löschen, damit gehen die Servos wieder in die Regelung.
Wie Sie den Stecker mit einem Taster verbinden spielt keine Rolle.
Es darf keine Brücke installiert werden, da der Eingang auf ein fallendes Signal reagiert. Somit unterbinden wir die Manipulation der Einrichtung.
Hinweis:
Wenn die Maschinentür geöffnet werden, ist ein Betrieb mit dem Handrad nur in Stellung X1 möglich.
Stellen Sie die Auflösung X1 auf maximal 0,01 mm pro Takt ein. So können keine Geschwindigkeiten über 1999mm/min. erreicht werden.
Das Freigabesignal wird von der Saftyplatine ausgelöst. Bitte warten Sie mit einer Bewegung ca. 1 Sekunde nach dem Betätigen. Die Anzeige der
Servoendstufen zeigt nach öffnen der Kabinentür AL 500. Wenn Sie den Schlüsselschalter gedreht haben und den Freigabetaster drücken wird der AL 500 erlöschen
Das Display zeigt Ihnen im unbetätigten Zustand:

Das Display zeigt Ihnen im betätigen Zustand:

Handrad:
Wir liefern bei unseren STAGE ONE das 4 Achsen Handrad mit.
Stecken Sie dieses einfach und unkompliziert oben auf der 25 poligen Buchse auf.
Wer das Handrad verlängern möchte kann ein D-SUB 25 Kabel benutzen

Die Achsenauflösung X-1 X-10 und X100 wird von unserem Sicherheitsmodul angesteuert. Ist die Maschinenkabinentür auf kann nur in der Auflösung X1 die Maschine bewegt werden.
Während die Achse X-Y-Z und A weiterhin frei gewählt werden können.
Entfernen Sie die Schutzabdeckung und stecken Sie das Handrad auf und schrauben Sie es fest, Sie können eine Verlängerung einbauen, wenn der Weg zu lang ist für das Handradkabel.

Hydraulikpumpe:
Die Hydraulikpumpe ist bei den Maschine sehr unterschiedlich eingesetzt worden.
1. Also erstes muss geprüft werden das alle Achsen von der Hydrauliklemmungen nicht geklemmt werden.
2. Es gibt Maschinen mit einen Druckbehälter mit einem kleinen Schalter links an der Vorderseite der Maschine.
3. Es gibt Maschine die nur beim Betätigen der Werkezugklemmung die Hydraulinkpumpe betätigen.
Bei Maschinen mit Ausgleichbehälter wird die Hydraulikpumpe bei Einschalten der Maschine (Hauptstromschalter) solange angesteuert bis der kleine
Schalter "Druck" meldet und die Pumpe dann ausschaltet.
Hier muss ein Schütz verbaut werden der die Hydraulikpumpe schaltet. Die Steuerung erfolgt dann über den kleinen Schalter am Druckwächter. So ist
sichergestellt das wir immer sofort ausreichend Druck zum Werkzeugwechsel anliegen haben.
Wer die Hydraulikpumpe nur ansteuern möchte wenn das Werkzeug gewechselt wird muss den Wechseltaster für die Klemmung paralell auf den Schütz der
Hydraulikpumpe anschließen- also wenn Werkzeugwechsel dann läuft auch die Hydraulikpumpe.
Wichtig: Bei Maschinen wie die FP4MA müssen alle Hydrauliklemmungen der Achsen deaktiviert werden. Wir halten die Achsen nun mit den Servos in der Regelung.
Die Klemmung war nur nötig da die MA Serie ja nur 2 Achsen ansteuern konnte.
Taktschmierung:
Diesen Anschluss gibt es, so weit wie wir das beurteilen können, nur an Deckel Maschinen. Die Spindel wird über einen Hydrauliknocken geschmiert der wie eine Pumpe arbeitet.
Je Stromimpulse wird eine Menge Öl wie bei einer "Luftpumpe" zum Spindelkopf gefördert. Die Zeiten wann der Stromimpulse kommt, kann vom Anwender über die USB Schnittstelle eingestellt werden. Man kann eigentlich pauschal sagen, zu viel Öl gibt es nicht. Aber beobachten Sie ob eventuell Öl am Kopf austritt, dann muss die Schmierzeit reduziert werden.
Wo sitzt das Schmierventil für die Taktschmierung?
Auf der rechten Seite von vorne gesehen (Deckel Maschinen) sehen Sie hinter der Getriebeschaltung (roter Kreis) das Magnetventil.


Haben Sie ein 230 Volt Ventil muss ein Schütz zwischen Ventil und Ausgang T_S angeschlossen werden.

Achtung Hinweis: An diesem Ausgang können also nur 24 Volt DC Schütze verwendet werden. Die Leistungsgrenze beträgt 2,5 Ampere Die Spindelschmierung kann in Schmierzeit und Pausenzeit eingestellt werden, nutzen Sie dazu die USB Schnittstelle um die Zeiten einzustellen. Je nach Modell wird die die Spindelschmierung mit 230 VAC oder mit 24 VDC betrieben. Auch wenn die 24 Volt direkt angeschlossen werden könnten, nutzen Sie dann ein Koppelrelais für die Ansteuerung, um die Belastung am Ausgang gering zu halten. Der 24 Volt Ausgang kommt dann an A1 und das GND an A2 des Koppelrelais.
Bei Ausgang T_S kann die Pausenzeit eingestellt werden, die Schmierzeit ist auf eine Sekunde fest eingestellt, also ein Hub je Impulse.
Auslieferungszustand:
ON = 1 Sekunde (nicht einstellbar)
OFF = 15 min. (900 Sek. einstellbar über die Software bis max. 1800 Sekunden )
Weisen Sie in der Konfig unter Module - MotionKit 2 den Ausgang 7 bei Servo Aktivieren zu.


Kabinentür:
Auf der linken Seiten der 4. Stecker von oben haben wir die zwei Kabinenschalter untergebracht.
Wird eine der beiden Türen geöffnet werden bei den Servoendstufen ein AL 500 (STO) ausgelöst. Die Motoren sind damit sicher kraftlos.
Stoppen Sie die Motoren erst und öffnen Sie dann die Kabinentüren.

und dann den Freigabetaster drücken. Erst dann kann die SIM Software wieder aktiviert werden.
Da aber die Kabinentür auf ist, können am Handrad auch nur mit der Stellung X1 bewegt werden. Ein Entsprechender Hinweis erscheint auf dem Display zur Information.
Hinweis:
Da bei einem analogen System wie die B3 immer eine Regelung statt findet kommt es bei einem AL500 zu einer Meldung in der SIM Software, das kein Feedback aus den Servos kommt.
Diese Meldung können Sie einfach quittieren.
Hinweis für Maschinen die keine Kabine haben: Bei der ersten Inbetriebnahme die Türkontakte mit zwei Drahtbrücken verbinden und dann den Strom auflegen und einschalten. Werden die Türkontakte nach dem Einschalten aufgelegt, muss entweder der Strom getrennt werden oder die Taster Freigabe einmal betätigt werden
Kühlmittelpumpe 1:


Der Schütz der zur Kühlmittelpumpe 1 = M8 wird am Stecker M8 angeschlossen.
Hier können an der Klemme direkt die 24 Volt und das GND Signal abgegriffen werden.
Klemme A1 vom Schütz an Klemme M8
Klemme A2 vom Schütz an Klemme GND

Achtung Hinweis: An diesem Ausgang können also nur 24 Volt DC Schütze verwendet werden. Die Leistungsgrenze beträgt 2,5 Ampere Die Kühlmittelpumpe wird mit dem Ausgang M8 angesteuert. Dieser kann nur aktiviert werden wenn Sie Software verbunden haben. Je nach Modell wird die Pumpe mit 230 VAC oder mit 380 Volt betrieben. Montieren Sie vor dem Schütz den passenden Sicherungsautomaten.

Der Schütz der zur Kühlmittelpumpe gehört wird am Stecker M7 angeschlossen.
Hier können an der Klemme direkt die 24 Volt und das GND Signal abgegriffen werden.
An diesem Anschluss kann zum Beispiel ein Druckluftventil für ein MMS System.

Achtung Hinweis: An diesem Ausgang können also nur 24 Volt DC Schütze verwendet werden. Die Leistungsgrenze beträgt 2,5 Ampere Die Kühlmittelpumpe wird mit dem Ausgang M7 angesteuert. Dieser kann nur aktiviert werden wenn Sie Software verbunden haben.
Netzwerk:

Die STAGE ONE benötigt einen 64 BIT Rechner mit Windows 7-10 oder 11 mit einer LAN Verbindung. Stecken Sie das Patchkabel in die Netzwerkbuchse ein.
Die Steuerung hat intern eine Netzwerküberwachung die bei abgezogenen Netzwerkstecker die Steuerung sofort abschaltet um Ihnen die gewohnte Sicherheit
zu bieten. Die maximale Länge geben wir mit 10 Meter an. Verwenden Sie nur gute Qualität für die Verbindung.
Das Netzwerkkabel wird an der rechte Seite (siehe Kreis) angeschlossen. Entfernen Sie vorher den Verschlussdeckel.

Not Aus:
Der Not Aus Kreis benötigt 2 Stecker.
Wenn einer dieser Not Aus Schalter betätigt wird trennt die Steuerung alle Ausgänge und setzt die Motoren aus.
Die beiden Stecker finden Sie an der rechten Seite (siehe Kreis)


Schließen Sie einmal den Not Aus an der Seite der Maschine an und den Not Aus auf dem Maschinenbedienfeld.
Wir erwarten einen Öffner-Kontakt an diesen beiden Klemmen.
Wird der Not Aus ausgeführt zeigen die Servoendstufen AL13 an. In der Steuerung fällt der Eingang 1 ab.
Status im Display bei unbetätigten Not Aus


Sie können das Schütz direkt an den Klemmen anschließen. Wenn der Not Aus Kreis geöffnet wird schaltet das Schütz

Override Potis:
Zu einer guten Maschine gehören auch zwei Potentiometer zum Übersteuern der Drehzahl und der Vorschubgeschwindigkeit
Schließen Sie den Potentiometer wie folgt an:
- 10 Volt (ein Anschluss für beide Potis)
- Erdung (Ein Anschluss (Masse) für beide Potis
- Poti für die Drehzahlübersteuerung an An_In0)
- Poti für den Vorschubübersteuern an An_In1)

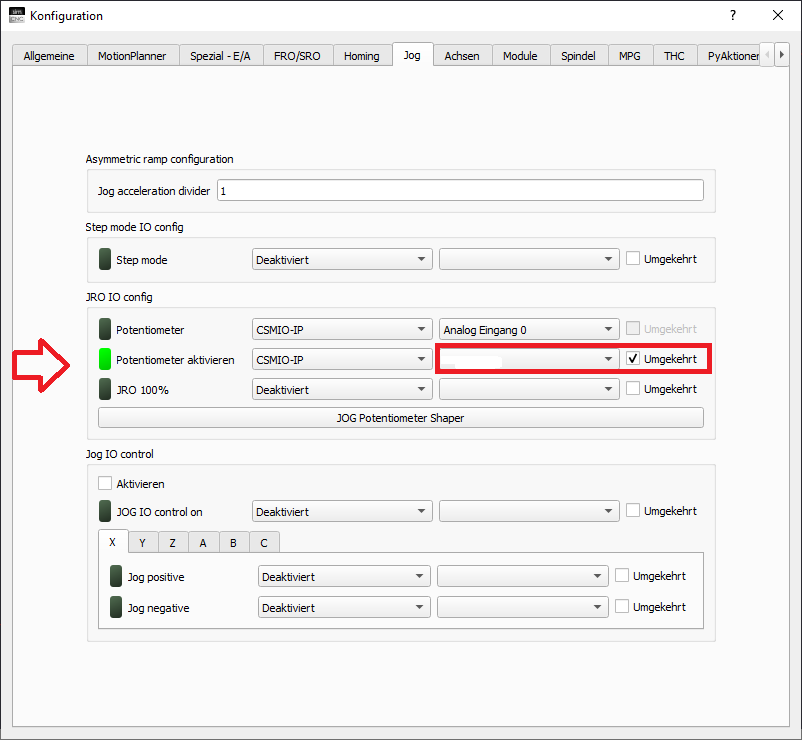
Diese Anleitung ist für unseren Support, wenn Sie diese Option haben möchten sprechen Sie mit unserem Support.
Um einen gewählten Poti zu übersteuern gehen Sie wie folgt vor:
1.Konfigurieren Sie das digitale Signal, um das FRO-Potentiometer auszuschalten.
2. Konfigurieren Sie das digitale Signal, um den JRO auszuschalten.

Opt 1 und Opt 2:
Die Klemmen für Opt 1 und Opt2 sind Ausgänge die mit OUT 8 für Opt1 und OUT 9 für Opt 2 zugewiesen werden können.

Opt 1 oder 2 an A1 des Relais und A2 auf GND vom 24 Volt Netzteil.
Bei Maschinen mit Bremse an der Hauptspindel kann zum Beispiel die OPT 1 auch für diese Anwendung genommen werden.
Schmiermittelfüllstand der Zentralschmierung:
Schließen Sie den Sensor Ihrer Zentralschmierung hier an:

Hier wird ein Sensor erwartet der als digitaler Schalter arbeitet, also An/Aus.
Die 24 Volt kommen Sie am Stecker 24V anschließen, das Schaltsignal legen Sie an S_F an.
Wird der Kontakt ausgelöst, erscheint eine Meldung am Monitor das Öl aufgefüllt werden muss!
Sie können aber weiterarbeiten. Das Signal löst keinen Maschinenhalt aus, aber erfordert vom Anwender eine Reaktion.
Stromversorgung:
Ein Stecker für alles:
Legen Sie eine Zuleitung für die gesamte Stromversorgung an die Unterseite der STAGE ONE an. Zur Stromversorgung wird ein 24 Volt 10 Ampere Netzteil benötigt.


STO Signale:
Die STO Signale wird mittels RJ45 über die Aufsteckplatine der B3 Servoendstufe realisiert.

Unser zwangsgeführtes Relais getrennt, wenn die Maschinenkabinentür geöffnet wird. Auf den Endstufen wird der Code AL 500 angezeigt.
Wir schließen das rote Patchkabel an die Buchse 4 an.
Nulleinstellgerät / Werkzeuglängensensor:

Schließen Sie unser Nulleinstellgerät:
Rot = 24 Volt DC anschließen an 24V
Grün = 24 VDC Minus anschließen an 24 Minus
Schwarzes = PNP NC Signal anschließen an WZL
Passende Produkte
Artikelnummer: 014501541.1
3D Taster:
Schließen Sie unseren 3D Taster an die Schraubklemmen 3DT und 24V an.

Zentralschmierung:
Schließen Sie das Schütz Ihre Zentralschmierung an die Klemme Z_S an.
Der Schütz der zur Zentralschmierung gehört, wird am Stecker Z_S angeschlossen. Z_S bedeutet Zentralschmierung
Die Zeiten dafür sind über den USB Port mit unserer Software einstellbar.
Einstellbar sind in der Software die Schmierdauer und die Pausenzeit.
Hier können an der Klemme direkt die 24 Volt und das GND Signal abgegriffen werden.

Der Füllstand der Zentralschmierung kann ebenfalls angeschlossen werden.
Achtung Hinweis:
An diesem Ausgang können also nur 24 Volt DC Schütze verwendet werden. Die Leistungsgrenze beträgt 2,5 Ampere
Der Ausgang für die Zentralschmierung kann in Schmierzeit und Pausenzeit eingestellt werden, nutzen Sie dazu die USB Schnittstelle um die Zeiten einzustellen.
Normalerweise wird die Zentralschmierung mit 230 Volt AC betrieben. Setzen Sie vor dem Schütz einen passenden Sicherungsautomaten.
Wer eine Pumpe mit eigener Zeitsteuerung hat benötigt diesen Ausgang nicht. Dann kann das Schütz direkt an die 24 Volt Spannungsversorgung angeschlossen werden. So das beim Einschalten der Spannungsversorgung die Zentralschmierung mit Spannung versorgt wird.
Hinweis:
Schließen Sie A1 an die 24 Volt an und A2 an GNDAuslieferungszustand:
ON = 30 Sekunden (über die Software unbegrenzt einstellbar )
OFF = 900 Sekunden (über die Software unbegrenzt einstellbar )
Damit die Zentralschmierung einschaltet wenn die Software die Kontrolle übernimmt, aktivieren Sie unter Module - MotionKit 1 bei Servo Aktivieren den Ausgang 6

CNC Connect System Basic "Update"
CNC Connect System Basic mit seinen Bauteilen
von uns nutzen möchten.
Die Verdrahtung ist identisch wie das CNC Connectsystem V2 nur ohne die Saftyplatinen. Hier sind auch alle analogen Ein und Ausgänge auf der Platine herausgeführt.
Es wird keine C2000 Platine benötigt.
Schließen Sie die analogen Signale für den Frequenzumrichter und Potentiometer an den herausgeführten Klemmen an.

Die Klemmen sind wie folgt:
Von links nach rechts:
- Erdung
- 10 Volt zur Spannungsversorgung der Potis
- An_In3
- An_In2
- An_In1
- An-In0
- An_Out 1
- An_Out 2

Schließen Sie an (1) die 24 Volt Spannungsversorgung an.
Führen Sie über (2) die Spannungsversorgung an die IP-A Steuerung.


Schließen Sie die Aufsteckplatine mit dem Steckplatz 1 an diese RJ45 Buchsen an. Achten Sie darauf das Sie die richtige Achse verwenden. Am Ende der Anleitung finden Sie einen Verdrahtungsplan
Passende Produkte

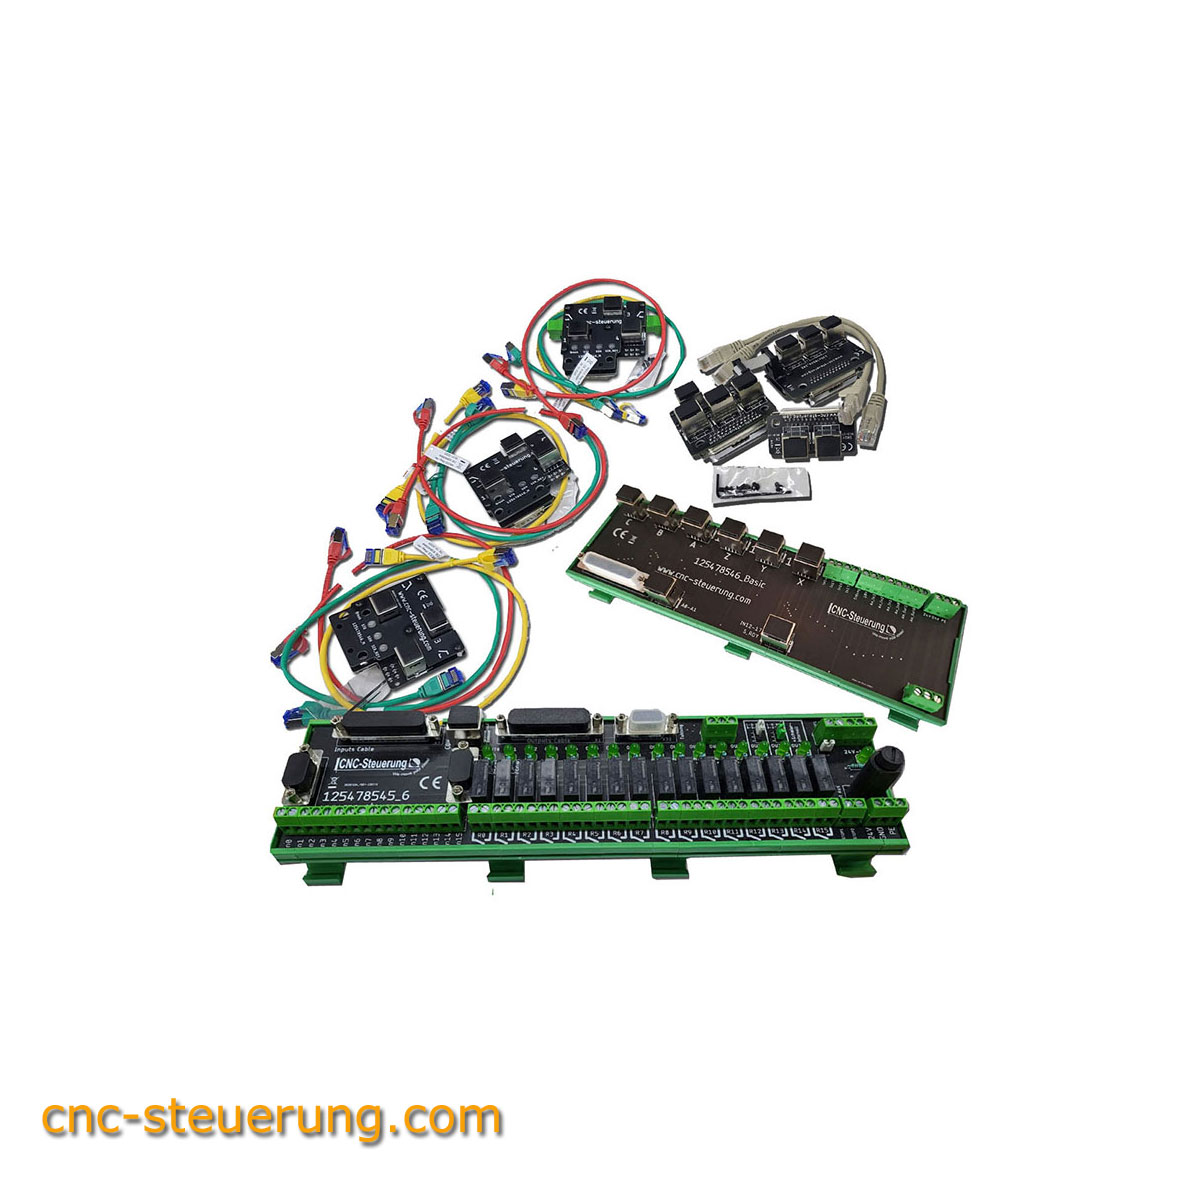

Das CNC Connetsystem Basic arbeitet ohne STO Auswertung.

Downloads
Ab Dezember 2024
haben wir das 16 fach Relaisboard überarbeitet, nun haben wir bei diesem Board auch die Jumper für NPN und PNP Signale vorgesehen und auch die eine weitere RJ45 Buchse für die Bedienfeld Anzeige (roter Ring) aufgenommen.

Schritt für Schritt V2 Connect System
Schritt für Schritt mit dem CNC Connect System V2 Es gibt einige Punkte die offensichtlich noch nicht klar genug sind, oder unsere Kunden lesen die Anleitung nicht?
Schritt für Schritt mit dem CNC Connect System V2 gilt für die IP-A
Es gibt einige Punkte die offensichtlich noch nicht klar genug sind, oder unsere Kunden lesen die Anleitung nicht?
Schritt 1:
Überprüfen Sie die Einstellungen der Servo Drive
Delta Servo:
Neben den Ein und Ausgangsignalen sind folgende Einstellungen wichtig wenn Sie mit der IP-A und dem CNC Connect System V2 arbeiten.
Die Parameter für B2 - B3 und A2 sind gleich, wobei die Parameter der B3 nicht P1-01 sondern
P1-001 heißt.
Setzen Sie den Parameter P1-01: auf 0x0002

Sie können den Parameter P1-03 auf 0x0010 setzen. Das Bedeutet das Sie die Auswertung der Encodersignale nicht in der Software umkehren müssen.

Hier finden Sie Servoparameter für die B3 Servodrive : Parameter
Wer mit der Hand die Parameter einstellen möchten:
B3 L Version
Folgende PIN Belegung haben Sie an Ihrer Aufsteckversion wenn die die B3 L Version haben
Parameter für B3 L und M Version
P1.002 auf 0x0002
P1.003 auf 0x0010
P1.056 auf 500 oder anderen Wert stellen, diese Impulsanzahl wird von den Endstufen pro Motorumdrehung ausgegeben.
Parameter Gruppe 2 der B3-L Version :
P2.010 DI 1 = 0x0101 (Servo On)
P2.011 DI 2 = 0x0100
P2.012 DI 3 = 0x0100
P2.013 DI 4 = 0x0100
P2.014 DI 5 = 0x0102 (Alarm Reset)
P2.015 DI 6 = 0x0100
P2.016 DI 7 = 0x0100
P2.017 DI 8 = 0x 0021 ( Not Aus)
P2.018 DO 1 = 0x0001 (Servo Ready) **
P2.019 DO 2 = 0x0100
P2.020 DO 3= 0x0100
P2.021 DO 4 =0x0108 (Bremsenausgang) Bei Endstufen ohne Bremse den Wert auf 0x0100 setzen.
P2.022 DO 5 =0x0107 (Servo Alarm)
Parameter Gruppe 2 der B3-M Version :
P2.010 DI 1 = 0x0101 (Servo On)
P2.011 DI 2 = 0x0100 (Not Aus)
P2.012 DI 3 = 0x0100 (Alarm Reset)
P2.013 DI 4 = 0x0100
P2.018 DO 1 = 0x0001 (Servo Ready)
P2.019 DO 2 = 0x0100 (Bremsenausgang) Bei Endstufen ohne Bremse den Wert auf 0x0100 setzen.
Nach Abschluss muss die Servodrive im Display nur noch 000000 anzeigen und keinen AL
Schritt 2 : SIM Software
Weisen Sie die Ausgänge zu. Gehen Sie in die Einstellungen - Module - Motion Kit 0
und tragen Sie bei Antrieb Reset den Ausgang 0 ein. Bei Antrieb aktivieren weisen Sie den Ausgang 1 zu .
Diese Signale sind für alle Achsen zuständig da diese im CNC Connect System intern auf alle Aufsteckplatinen gehen.
Diese Einstellungen sind für alle Arten der Drives gleich.
Nochmal: Weisen Sie diese Einstellungen einer Achse zu. Die Signale werden intern auf alle anderen Drives verteilt.

Weisen Sie allen Achsen die Endlagen zu. Überprüfen Sie die Funktionen.
Deaktivieren Sie alle Drives die Sie noch nicht eingestellt haben, fangen Sie mit der X Achse an !
Lassen Sie die Riemen oder Wellenkupplungen vom Motor ab ! So das beim ersten Autotuning der Motor frei drehen kann.
Wer den Parameter P1-03 auf 0x0010 gesetzt hat, kann bei den Motionkit´s die Richtung der
Encoder-Richtung auf normal lassen.

Stellen Sie im Motortuning die Schritte die Sie pro mm fahren ein und fangen Sie mit einer kleinen Geschwindigkeit an.
Setzen Sie die Fehlertoleranz beim Motortuning am Anfang hoch. Vergessen Sie bitte nicht diesen Wert wieder zu reduzieren.

Tipp:
Immer die Motoren frei einstellen, erst wenn das Motortuning erfolgreich war, die Motoren ankoppeln. Dann erneut das automatische Motortuning durchführen.
Module - Motion-Kits-Motionkit- Richtung

- Dann die maximale Geschwindigkeit ermitteln, erhöhen Sie die Geschwindigkeit ohne die Auflösung zu ändern. Erhöhen sie nur die Geschwindigkeit.

Achsen-X- Richtung Referenzfahrt
- Negative = fährt in Richtung Minus
- Positive = fährt in Richtung Positive

Achsen - X- Geschwindigkeit der Referenzfahrt

Nutzen Sie dazu den Diagnose Screen und wählen Sie die Achse aus die Sie Referenz fahren möchten. Diese Schaltflächen fahren nur die gewählte Achse und nicht alle aktivierten.
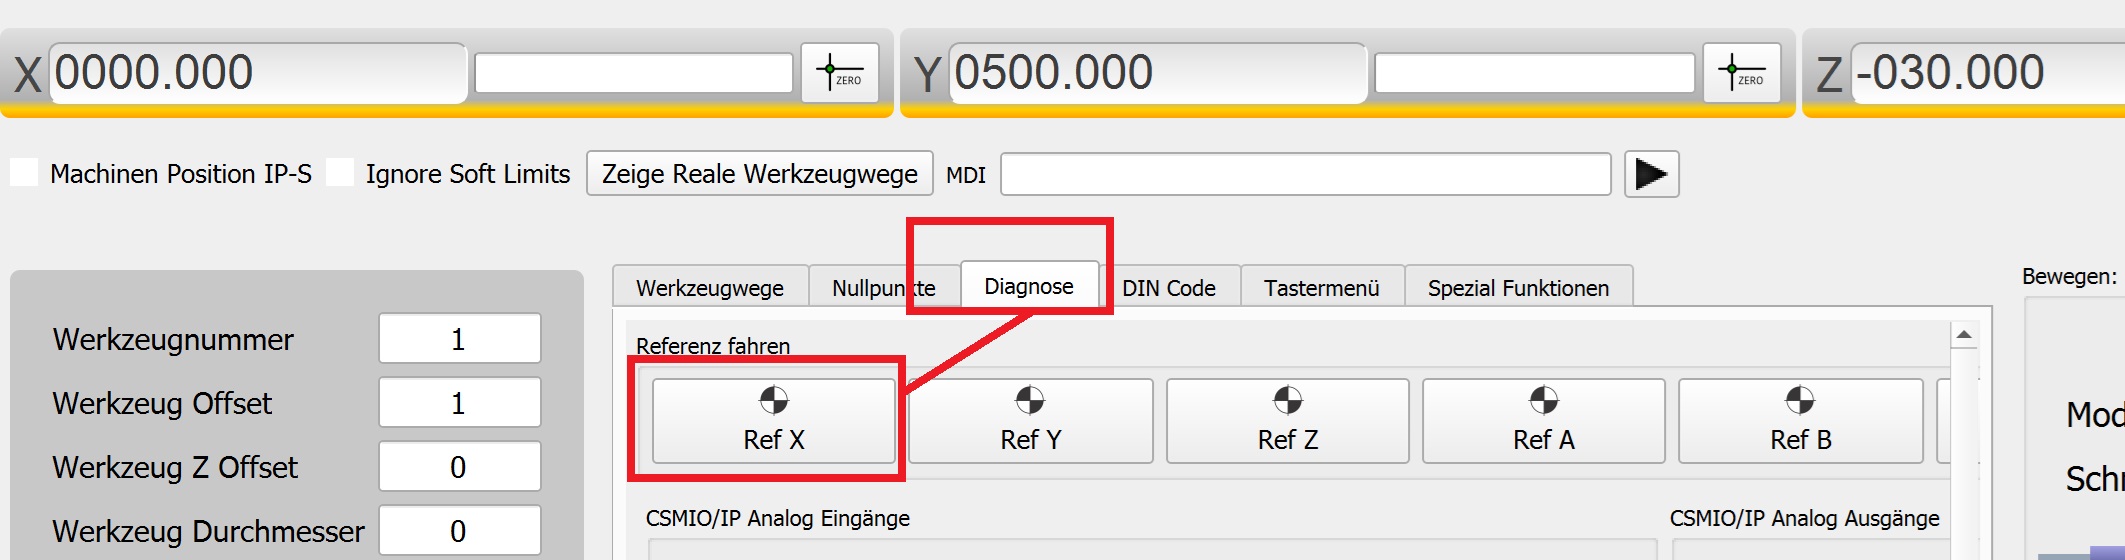
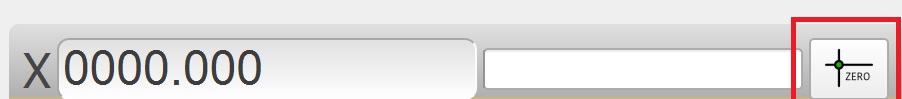
Setzen Sie anschließend die Achse auf Null
Fahren Sie die maximale Position an und tragen Sie die Strecke dann bei den weichen Limits ein.

Wer für den Referenzschalter und den Endlagenschalter nur einen Eingang verwendet.

muss das Häkchen “ Limits während der Referenzfahrt deaktivieren” setzen

muss das Häkchen “ Limits während der Referenzfahrt deaktivieren” setzen
Einstellungen in der SIM Software mit dem CNC Connect System
Einstellungen in der SIM Software: Damit die Servo Drive über das CNC Connect System resettet und aktiviert werden kann müssen bei einer aktiven Achse die Signale Antrieb aktivieren auf Ausgang 1 und Antrieb Reset auf Ausgang 0 gesetzt werden
Damit die Servo Drive über das CNC Connect System resettet und aktiviert werden kann müssen bei einer aktiven Achse die Signale Antrieb aktivieren auf Ausgang 1 und Antrieb Reset auf Ausgang 0 gesetzt werden.

Die im Bild gezeigten Einstellungen der Servodrive werden durch das CNC Connect System an alle Drives zugewiesen.

Basic und STO
Wenn Sie ein Basic System haben muss der grüne Stecker wie im Bild gezeigt mit seinen Drahtbrücken versehen sein, wenn Sie keine weitere
Wer das Basic CNC Connect System hat (siehe Aufschrift) kann keine STO Signale direkt verwenden.
Zu diesem Set gehören ja die Aufsteckplatinen:
es gibt diese in zwei Ausführungen:
1. Ausführung mit angelöteten Kabel für den STO Stecker

2. Ohne angelötete Kabel für den STO Stecker

Wenn Sie ein Basic System haben muss der grüne Stecker wie im Bild gezeigt mit seinen Drahtbrücken versehen sein, wenn Sie keine weitere Sicherheitsplatine verbauen wollen.

Haben Sie nun eine Aufsteckplatine mit Kabel erhalten, können Sie einfach die angeschlossenen Kabel mit einem Schrumpfschlauch isolieren oder Sie löten die Kabel aus.
Nutzen Sie dazu einen feinen Lötkolben, erhitzen Sie auf der Unterseite die Lötstelle und ziehen Sie ein Kabel nach dem anderen aus der Platine. Kontrollieren Sie das Sie keine Lötbrücke zwischen den Kontakten hergestellt haben.
Wer den Stecker mit Kabel angeschlossen hat, erhält bei der Basic Ausführung einen AL 500 angezeigt.

wird angezeigt wenn beide Kanäle offen sind:
AL 501 oder AL 502 wird angezeigt wenn nur ein Kanal offen ist

Downloads
B3 L und M Variante mit MON Signalen
Unsere Aufsteckplatine für B3 in der L und M Variante mit MON Signalen
Unsere Aufsteckplatine für B3 in der L und M Variante mit MON Signalen
Die Aufsteckplatine unterscheidet sich zu den “normalen” Version durch einen Stecker J5 für die MON Signale. Hier können über den MON Ausgang die Drehzahl und die Belastung angezeigt werden.
Hierfür benötigen Sie unseren Slider der dann über einen Bargraph Ihnen die Werte optisch anzeigt.
Die Belegung der Platine finden Sie hier:

Deckelbeschriftung:

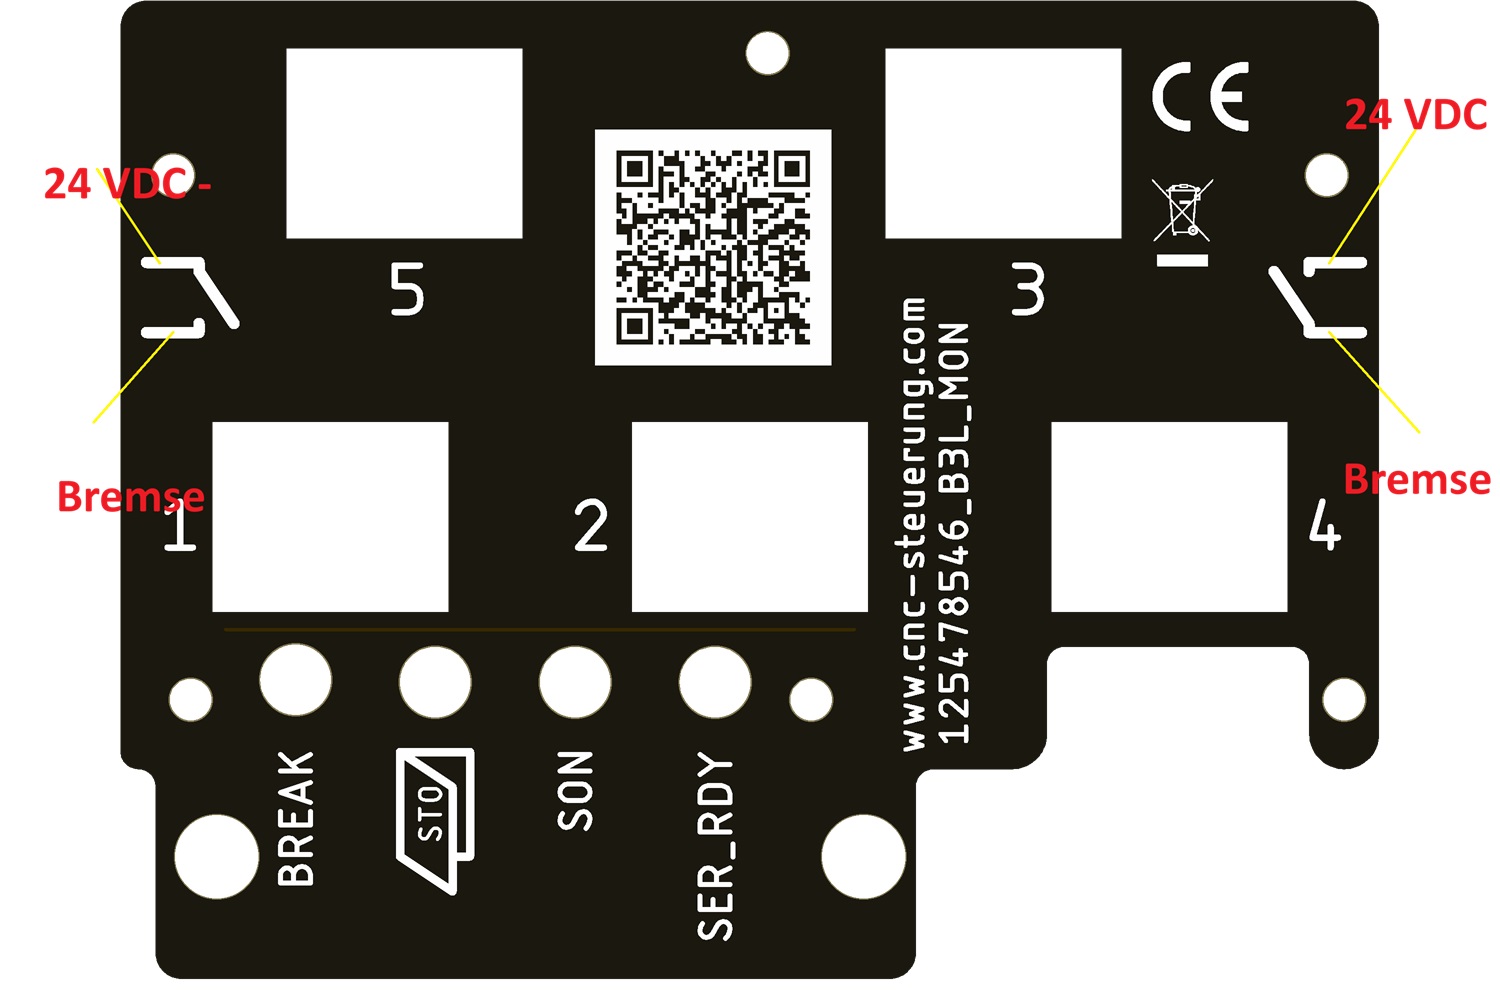
legen Sie auf jeweils einer Seite die 24 VDC und das GND Signal an. Sowie das Bremsenkabel mit einer Leitung links und einer Leitung rechts. Die Servodrive schaltet die Relais um dann den Strom auf die Bremse zu übergeben.

Externe Stromversorgung
Beachten Sie:
Sie benötigen eine Externe Stromversorgung. Mit dem normalen Set ist es sehr umständlich.
Eventuell kommt für Sie eine Adapterplatine in Frage
Passende Produkte

Artikelnummer: 125478546_10TTL
Artikelnummer: 123321_L803_1

Artikelnummer: SW10708.2