# Schritt für Schritt V2 Connect System
**Schritt für Schritt mit dem CNC Connect System V2 Es gibt einige Punkte die offensichtlich noch nicht klar genug sind, oder unsere Kunden lesen die Anleitung nicht?**
Schritt für Schritt mit dem CNC Connect System V2 gilt für die IP-A
Es gibt einige Punkte die offensichtlich noch nicht klar genug sind, oder unsere Kunden lesen die Anleitung nicht?
**Schritt 1:**
Überprüfen Sie die Einstellungen der Servo Drive
Delta Servo:
Neben den Ein und Ausgangsignalen sind folgende Einstellungen wichtig wenn Sie mit der IP-A und dem CNC Connect System V2 arbeiten.
Die Parameter für B2 - B3 und A2 sind gleich, wobei die Parameter der B3 nicht P1-01 sondern
P1-001 heißt.
**Setzen Sie den Parameter P1-01: auf 0x0002**

Sie können den Parameter **P1-03 auf 0x0010** setzen. Das Bedeutet das Sie die Auswertung der Encodersignale nicht in der Software umkehren müssen.

Hier finden Sie Servoparameter für die B3 Servodrive :[ Parameter](https://nc-2568507537125052887.nextcloud-ionos.com/index.php/s/LTXcCBwTnRtq2tx)
Wer mit der Hand die Parameter einstellen möchten:
B3 **L **Version
Folgende PIN Belegung haben Sie an Ihrer Aufsteckversion wenn die die B3 L Version haben
**Parameter für B3 L und M Version**
P1.002 auf 0x0002
P1.003 auf 0x0010
P1.056 auf 500 oder anderen Wert stellen, diese Impulsanzahl wird von den Endstufen pro Motorumdrehung ausgegeben.
**Parameter Gruppe 2 der B3-L Version :**
P2.010 **DI** **1** = 0x0101 (Servo On)
P2.011 **DI** **2** = 0x0100
P2.012 **DI** **3** = 0x0100
P2.013 **DI** **4** = 0x0100
P2.014 **DI** **5** = 0x0102 (Alarm Reset)
P2.015 **DI** **6** = 0x0100
P2.016 **DI** **7** = 0x0100
P2.017 **DI** **8** = 0x 0021 ( Not Aus)
P2.018 DO **1** = 0x0001 (Servo Ready) \*\*
P2.019 DO **2** = 0x0100
P2.020 DO **3**= 0x0100
P2.021 DO **4** =0x0108 (Bremsenausgang) Bei Endstufen ohne Bremse den Wert auf 0x0100 setzen.
P2.022 DO **5** =0x0107 (Servo Alarm)
**Parameter Gruppe 2 der B3-M Version :**
P2.010 **DI** **1** = 0x0101 (Servo On)
P2.011 DI **2** = 0x0100 (Not Aus)
P2.012 DI **3** = 0x0100 (Alarm Reset)
P2.013 DI **4** = 0x0100
P2.018 DO **1** = 0x0001 (Servo Ready)
P2.019 DO **2** = 0x0100 (Bremsenausgang) Bei Endstufen ohne Bremse den Wert auf 0x0100 setzen.
Nach Abschluss muss die Servodrive im Display nur noch 000000 anzeigen und keinen AL
**Schritt 2 : SIM Software**
Weisen Sie die Ausgänge zu. Gehen Sie in die Einstellungen - Module - Motion Kit 0
und tragen Sie bei Antrieb **Reset** den **Ausgang 0** ein. Bei **Antrieb aktivieren** weisen Sie den **Ausgang 1** zu .
Diese Signale sind für alle Achsen zuständig da diese im CNC Connect System intern auf alle Aufsteckplatinen gehen.
**Diese Einstellungen sind für alle Arten der Drives gleich.**
Nochmal: Weisen Sie diese Einstellungen einer Achse zu. Die Signale werden intern auf alle anderen Drives verteilt.

Weisen Sie allen Achsen die Endlagen zu. **Überprüfen Sie die Funktionen.**
> Deaktivieren Sie alle Drives die Sie noch nicht eingestellt haben, fangen Sie mit der X Achse an !
> Lassen Sie die Riemen oder Wellenkupplungen vom Motor ab ! So das beim ersten Autotuning der Motor frei drehen kann.
Wer den Parameter **P1-03 auf 0x0010** gesetzt hat, kann bei den Motionkit´s die Richtung der
**Encoder-Richtung** auf **normal** lassen.

Stellen Sie im Motortuning die Schritte die Sie pro mm fahren ein und fangen Sie mit einer kleinen Geschwindigkeit an.

Setzen Sie die Fehlertoleranz beim Motortuning am Anfang hoch. Vergessen Sie bitte nicht diesen Wert wieder zu reduzieren.

> Tipp:
> Immer die Motoren frei einstellen, erst wenn das Motortuning erfolgreich war, die Motoren ankoppeln. Dann erneut das automatische Motortuning durchführen.
Ermitteln Sie ob die Achse in die richtige Richtung fährt.
Module - Motion-Kits-Motionkit- Richtung

\- Dann die maximale Geschwindigkeit ermitteln, erhöhen Sie die Geschwindigkeit ohne die Auflösung zu ändern. Erhöhen sie nur die Geschwindigkeit.

Überprüfen Sie ob die Richtung der Referenzfahrt richtig ist.
Achsen-X- Richtung Referenzfahrt
- Negative = fährt in Richtung Minus
- Positive = fährt in Richtung Positive

Wenn Sie die Eilganggeschwindigkeit gefunden haben, ermitteln Sie die Geschwindigkeit für die Referenzfahrt.
Achsen - X- Geschwindigkeit der Referenzfahrt

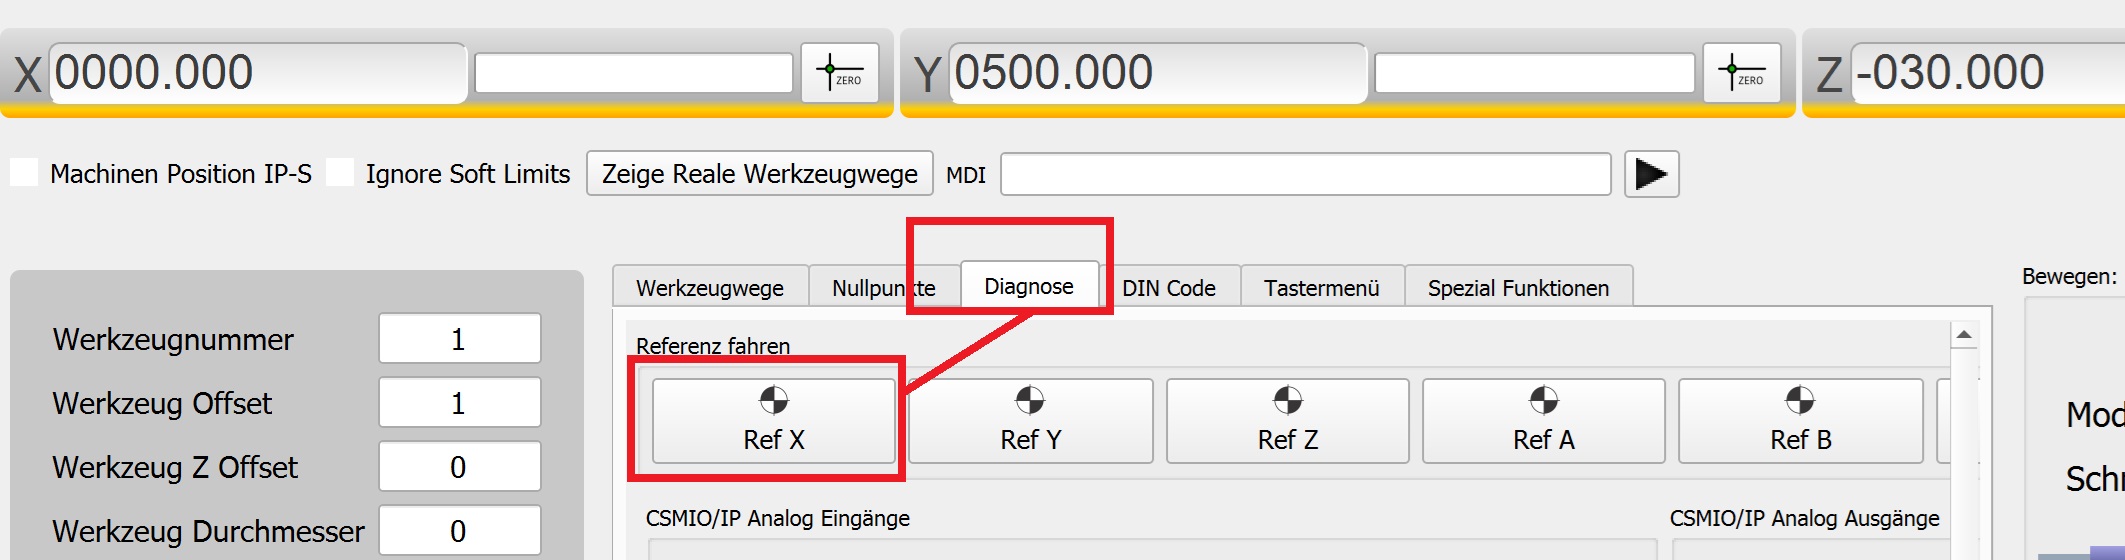
Fahren Sie die Achse Referenz die Sie eingestellt haben einmal Referenz.
Nutzen Sie dazu den Diagnose Screen und wählen Sie die Achse aus die Sie Referenz fahren möchten. Diese Schaltflächen fahren nur die gewählte Achse und nicht alle aktivierten.
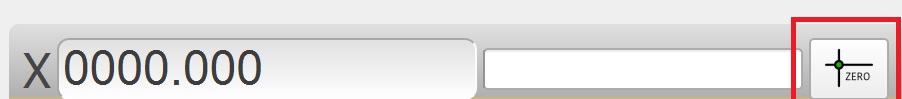
Setzen Sie anschließend die Achse auf Null
Fahren Sie die maximale Position an und tragen Sie die Strecke dann bei den weichen Limits ein.

Wer für den Referenzschalter und den Endlagenschalter nur einen Eingang verwendet.

muss das Häkchen “ Limits während der Referenzfahrt deaktivieren” setzen

muss das Häkchen “ Limits während der Referenzfahrt deaktivieren” setzen