Manueller Werkzeugwechsler bei der ECAM einrichten
Wie richte ich einen manuellen Werkzeugwechsel in der ECAM ein?
Für Anwender die mit voreingestellte Werkzeuge arbeiten, kann wie folgt ein Manueller Werkzeugwechsel im Postprozessor eingepflegt werden
Bearbeiten Sie dazu wie folgt die Kopfzeile -Kopieren Sie diese Zeilen in die Spalte der Kopfzeile
({OP_DESC})
({RADIUS_COMP_INFO})
({TOOL_LABEL})
G0 G53 Z-1
M1
T
{TOOL_POS}M6
{NEXT_TOOL_CODE}
{FEED_MODE}
S{SPEED_VALUE}
{SPINDLE_ORIENTATION}
{ORIGIN}
{COOLANT_CODE}
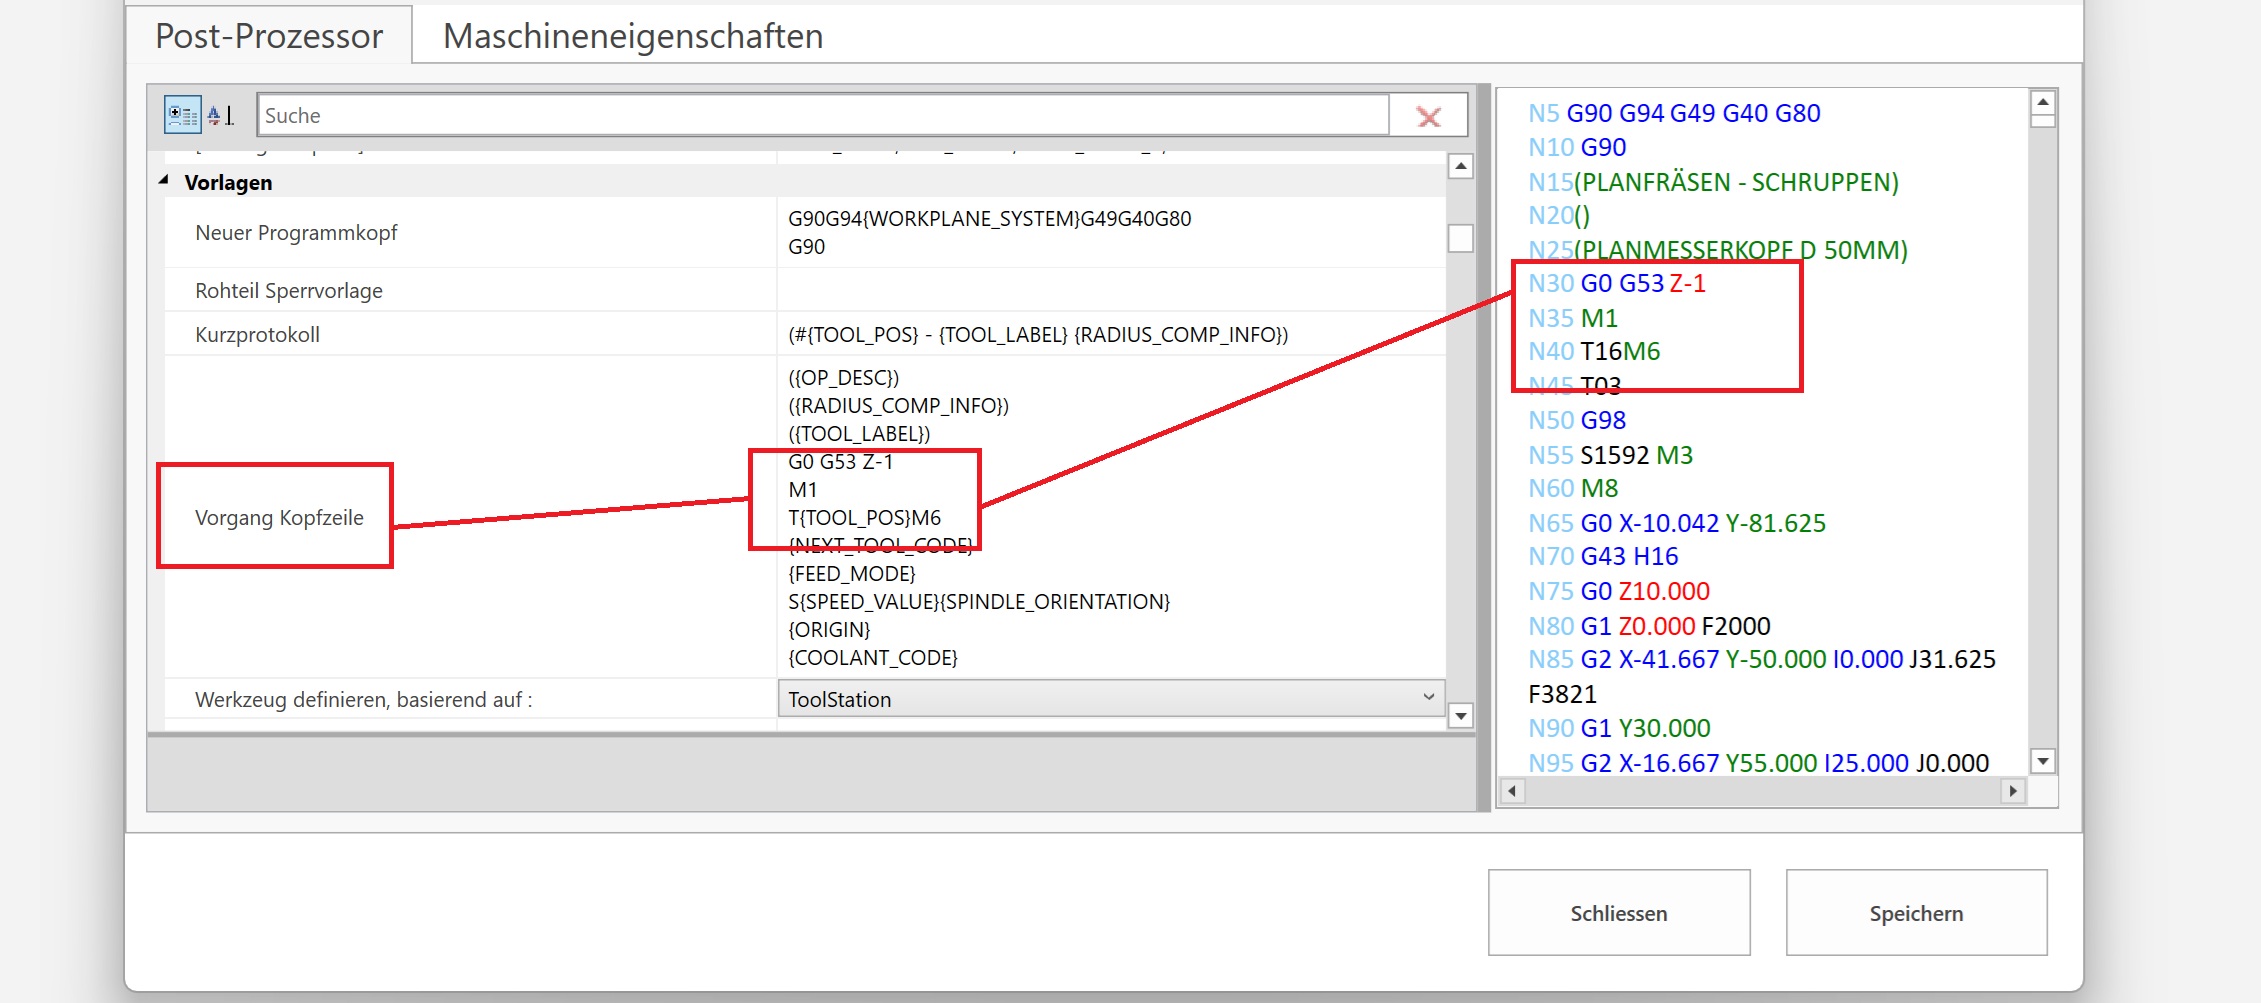
Kopfzeile
Wichtig hierbei sind 2 Zeilen:
G0 G53 Z-1 (bewegt auf 1 mm unter dem Referenzschalter auf Z)
M1 (macht einen Programmhalt und muss mit Programmstart bestätigt werden
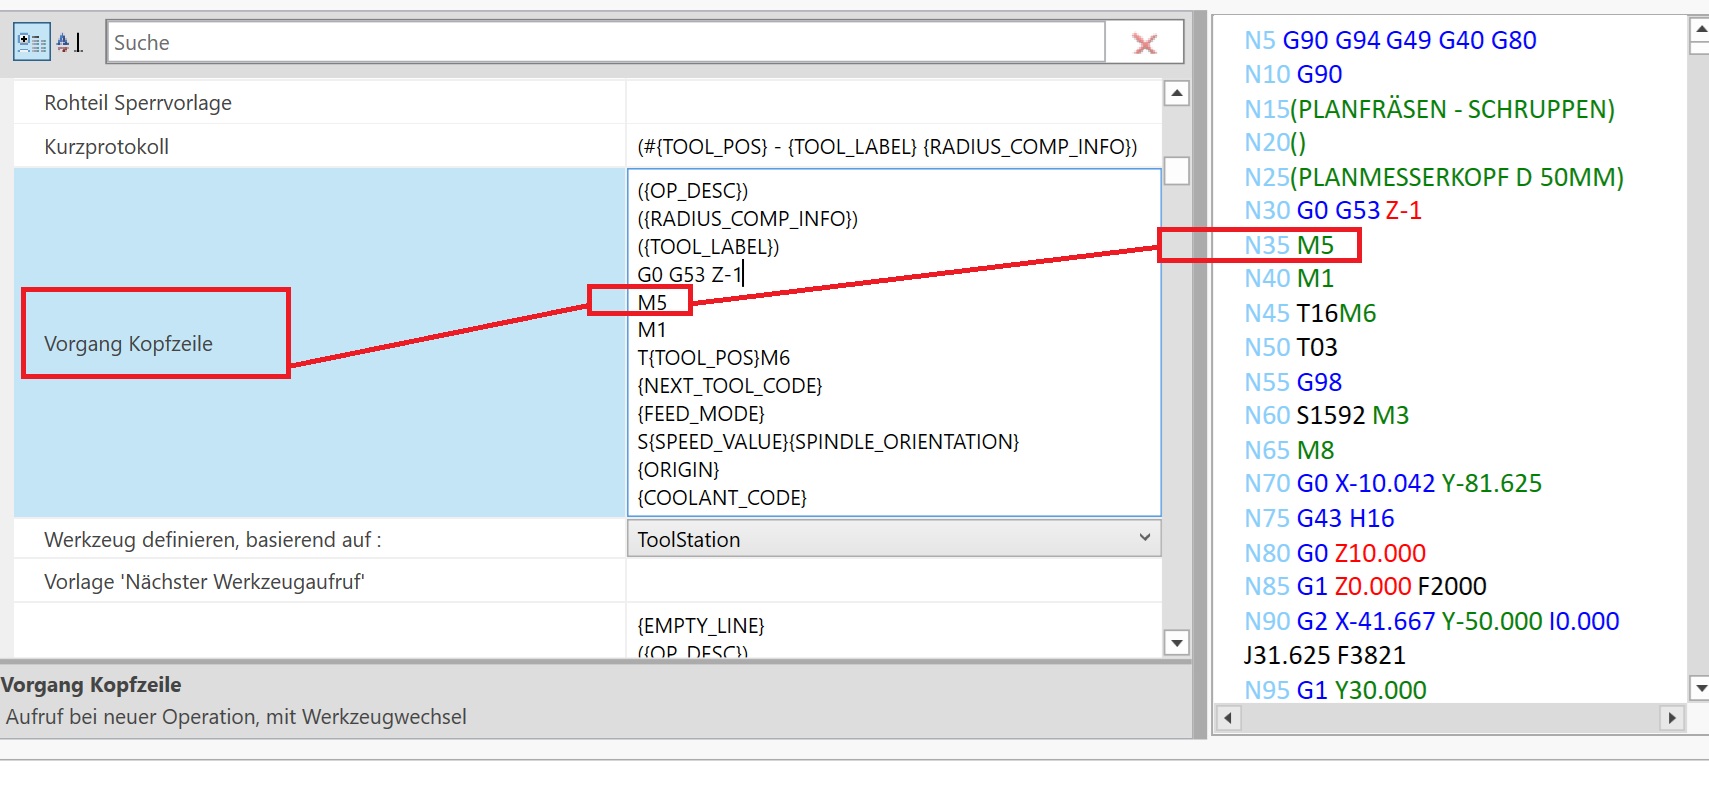
Wer mit einer gesteuerten Spindel arbeitet muss über dem Befehl M1 noch einen M5 setzen, also
G0 G53 Z-1(bewegt auf 1 mm unter dem Referenzschalter auf Z)
M5 (schaltet die Spindel aus)
M1 (macht einen Programmhalt und muss mit Programmstart bestätigt werden)
Die Anzeige müsste dann wenn Sie das Feld neu aufbauen lassen so aussehen
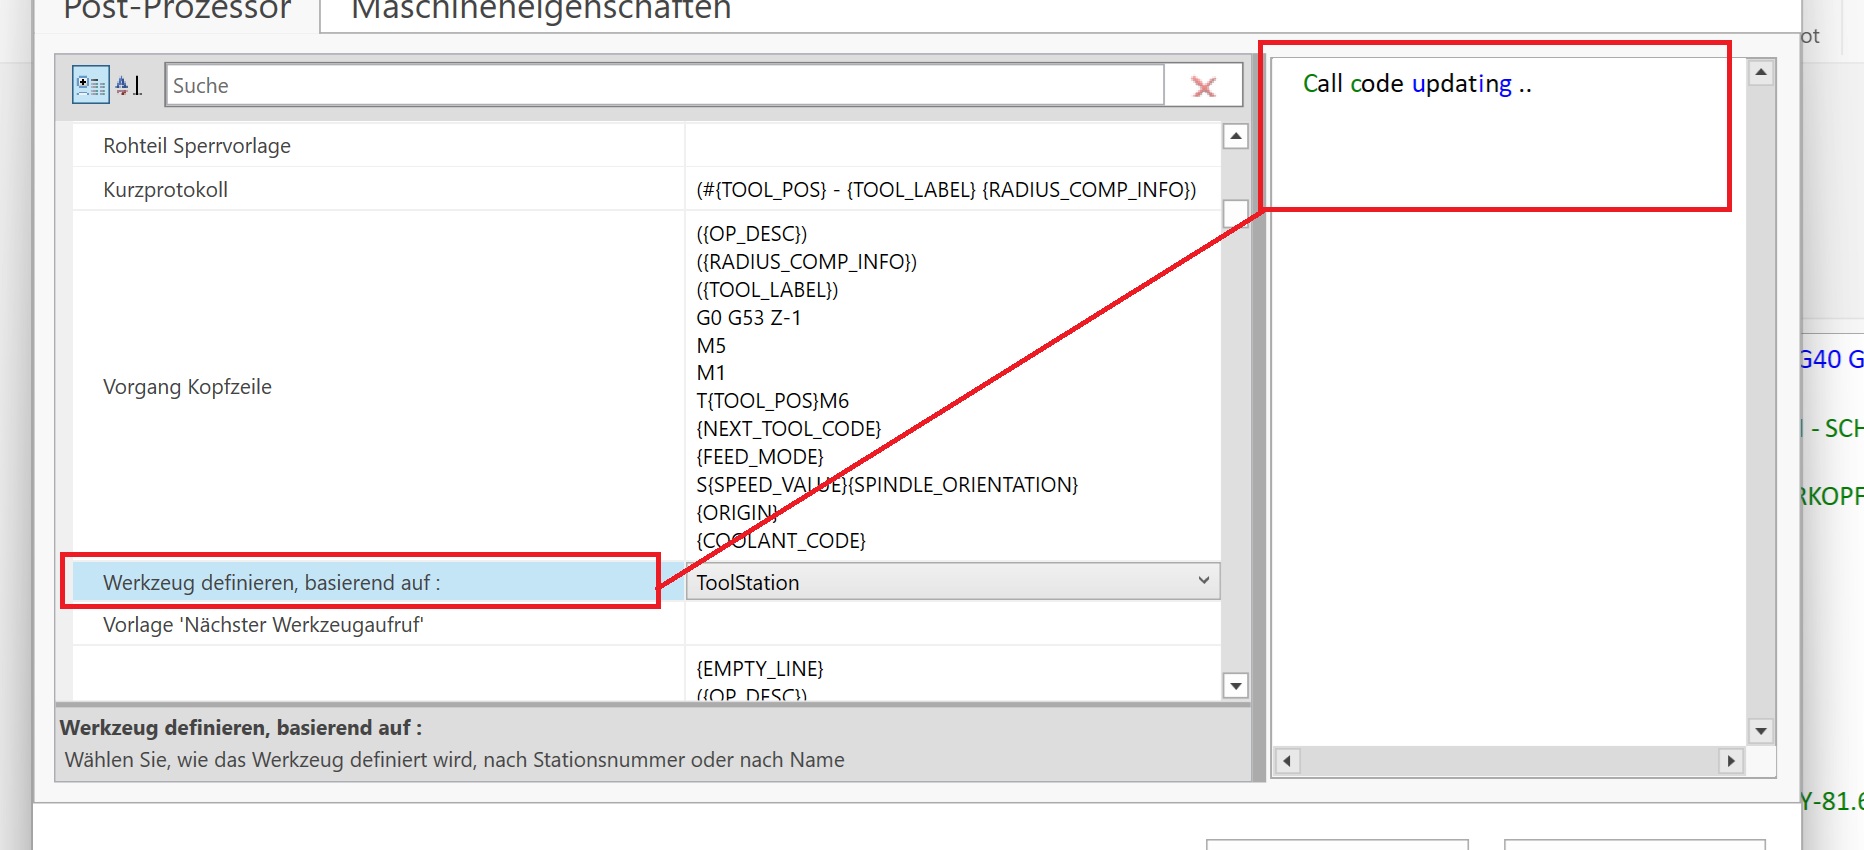
Die rechte Anzeige wird kurz verschwinden um dann mit der Änderung neu angezeigt zu werden.
Selbstverständlich Speichern nicht vergessen !
Passende Produkte
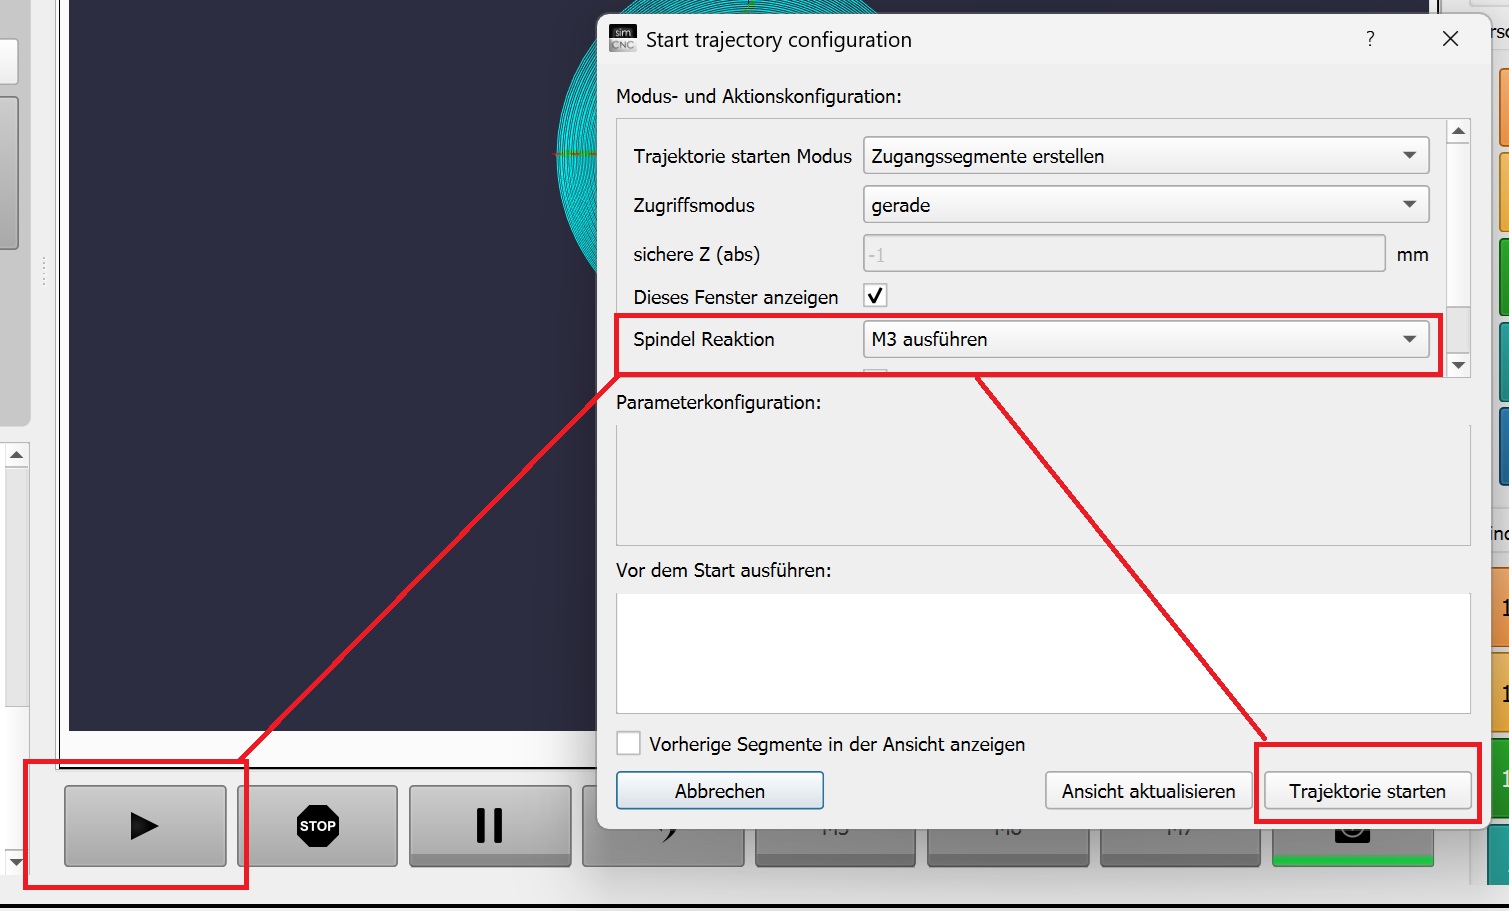
Starten Sie dann die SIM Software -führen Sie dieses aus. Nach dem Wechsel müssen Sie dann
die Start Taste drücken und das Fenster bestätigen.