SIM Software Makros
- Makro M500 mit deaktivieren/aktivieren des Arbeitsraumes
- Makros - wesentliche Merkmale
- Getriebeeinstellungen in der SIM Software
Makro M500 mit deaktivieren/aktivieren des Arbeitsraumes
Hier finden Sie alles zum Makro M500 wie man es auf seiner Maschine selber anpasst
Stellen Sie das M500 Makro auf Ihre Maschine ein.
Kopieren Sie das M500 Makro in den Skript Ordner Ihres Profils
Starten Sie die SIM Software - Öffnen Sie den Skript Editor
Dazu öffnen Sie Makro - Skript Editor anzeigen
Es öffnet sich der Editor - suchen Sie das Makro und öffnen Sie es.

Öffnen Sie den Editor
Suchen Sie nun die hier rot markierten Stellen (bei Ihnen sind diese nicht Rot) Wir haben hier in Grün die Zeilen beschrieben. Dieses ist in Ihrem Skript auch nicht vorhanden. Öffnen Sie diesen Skript nur mit dem SIM Soft Editor und verändern Sie nur die hier in rot Dargestellten Zahlen
# Welcher Taster wird verwendet
probeIndex = 0 -Stellt den Eingang ein auf dem das Makro reagieren soll - auf 0 lassen
# Position auf [X, Y, Z]
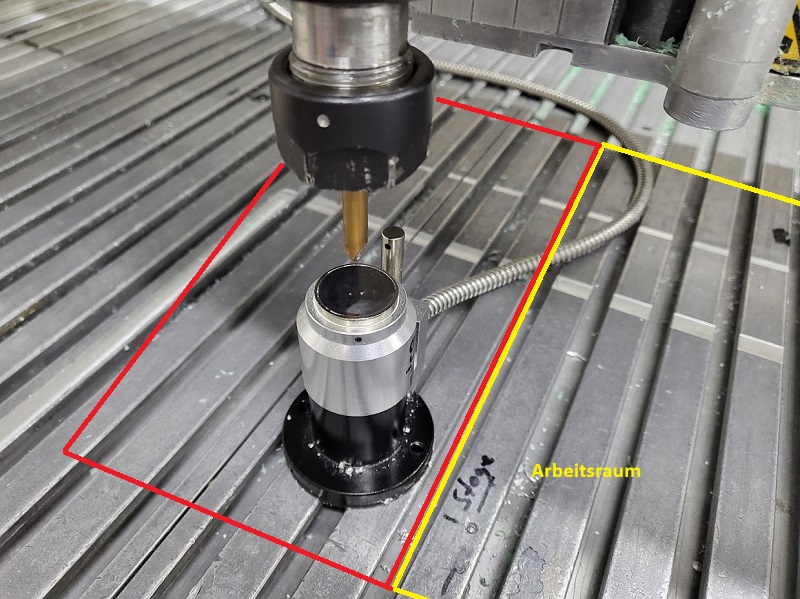
probeStartAbsPos = [3104, -13.5, -1] - hier wird die Absult Positionen eingetragen wo angetastet wird
# Maximale Suchstrecke
zEndPosition = -300 - geben Sie die maximal mögliche Suchlänge ein
#Tasterreferenz Position
refToolProbePos = -164.21 - geben Sie die Taster Position in Z an
# Abfahrgeschwindigkeit (units/min)
vel = 10000 - wie schnell Sie die Positionen anfahren möchten
# Antastgeschwindigkeit Schnell und langsam (units/min)
fastProbeVel = 2000 - Suchgeschwindigkeit 1. Antastung
slowProbeVel = 250 - Suchgeschwindigkeit 2. Antastung
# Rückzugsstrecke
goUpDist = 5 - Strecke wieder hoch nach der 1. Antastung
Ganz unten finden Sie noch:
GCode = "G53 G0 X2800 Y100" #RR - die Position in absult wo nach der Tastung hingefahren werden soll
Passende Produkte
Makros - wesentliche Merkmale
Alles über Makros
Wie werden Makros programmiert und was sind die Unterschiede?
Eines vorweg: Sim Software und Mach4 können nicht vermischt werden !
SIM Software benötigt die Programmiersprache Python, während die Mach4 die Programmiersprache LUA benötigt. Zwei Sprachen - nicht kompatibel.
Makros sind besondere Befehle die immer als M Code bezeichnet werden, wenn diese im DIN Code aufgerufen werden sollen.
Hier werden Abläufe beschrieben die bei der Maschine eine gewisse Funktion aufrufen. Zum Beispiel einen Ausgang setzen, oder einen Eingang auswerten. Diese Befehle können mit unter sehr komplex werden. Was den Programmieraufwand je nach Umfang sehr in die Höhe treiben kann.
Man Unterscheidet zwischen einem Makro was im DIN Code in Zeile xxx steht und einem Makro was im Hintergrund zum Beispiel eine Taste / Eingang überwachen soll. Hier kann man den Füllstand der Zentralschmierung als Beispiel anführen.
Wie werden die Dauerhaften M Befehle (Beispiel Zentralschmierüberwachung) aktiviert?
In der Mach4 muss dieses in der Oberfläche eingetragen werden. Das bedeutet das Änderung
- Wechsel der Oberfläche nur mit sehr großen Aufwand durchgeführt werden können.
Bei der SIM Software werden Befehle über die PyAction aufgerufen und sind losgelöst von der Oberfläche oder dem DIN Code. Auch das Aktivieren oder Deaktivieren kann jeder selber per Mausklick machen. In der Mach4 muss hier in der Oberfläche eingegriffen werden. Der kleinste Fehler hier führt zu einer nicht mehr ausführbaren Maschine.
Ändern Sie nur Makros wenn Sie die Sprache beherrschen! Oder nur nach unseren Anweisungen.
Alles andere wird nicht klappen.
Downloads
- Anleitungen zur Python und Lua Programmierung
- Anleitungen zur Python und Lua Programmierung
Getriebeeinstellungen in der SIM Software
Das zusammenwirken der Sollwertausgabe mit den Getriebestufen möchten wir hier einmal etwas näher erklären.
Die SIM Software kann bis zu 255 Getriebestufen verwalten. Damit nun der richtige Sollwert an den Frequenzumrichter ausgegeben wird, muss in der SIM Software unter Übersetzungsverhältnis ein Wert eingetragen werden.

Öffnen Sie die Konfiguration-gehen Sie auf Spindel und dann auf den Reiter Getriebe.
Nun muss man wissen:
Wir können einen Sollwert von 0-10 Volt ausgeben. Der dann vom Frequenzumrichter ausgewertet wird.
Wenn wir 10 Volt am FU anliegen habe, wird dieser mit maximaler Hz den Motor ansteuern.
Beispiel:
Sie haben einen Motor der bei 50 Hz - 2400 Umdrehungen dreht.
Wenn das Getriebe keine Untersetzung in Stufe 1 hat würde das Werkzeug auch max. mit 2400 Umdrehungen drehen wenn wir in Stufe 1 hier unter max. 2500 Eingetragen und im DIN Code auch S2500 anwählen.
Die Steuerung würde bei dieser Anfrage 10 Volt über die Spannungsausgabe an den FU senden. Der FU wird bei 10 Volt - 50 Hz ausgeben was dann 2400 Umdrehungen entsprechen wird.
So weit so gut.
Wählen wir ohne das Getriebe zu schalten nun die Drehzahl 1200 in Stufe 1 wird die Software nun 5 Volt ausgeben was dann zur Folge hätte das der Fu nur 25 Hz ausgibt was dann 1200 Umdrehungen bedeuten würde. Wählen wir 600 Umdrehungen wären es nur noch 12,5 Hz und so weiter und so weiter.
Aber bei einem “open Loop” Motor würden wir etwas Kraft verloren gehen je weiter wir die normen 50 Hz unterschreiten.
Dazu hat eine Maschine mit Getriebe die maximale Kraft wieder durch eine Untersetzung anzuheben, in dem der Motor im Idealfall ja mit 50 Hz arbeitet wenn wir die richtige Drehzahl
anwählen.

Nun möchten wir weniger Drehzahl fahren und benötigen mehr Kraft. Also schalten wir in
Stufe 2. Auch hier wäre wieder von 1 bis max. 1250 Umdrehungen möglich. Aber die 1250 Umdrehungen wären auch bei 50 Hz vom Motor. Um diese Drehzahl entsprechend zu erreichen benötigt der Motor wieder 50 Hz die wir bei 10 Volt von der Steuerung an den Fu erhalten.
Aber woher weis die Software/Steuerung wann Sie die 10 Volt ausgeben soll?
Ganz einfach durch das Übersetzungsverhältnis.
Würden wir in Stufe 2 eine Drehzahl von 625 Umdrehungen anfordern, wird die Steuerung ja in Stufe 5 Volt ausgeben. Aber in Stufe 1 müsste die Steuerung nur 2,5 Volt ausgeben.
Deshalb muss über den Parameter “Übersetzungsverhältnis” ein Wert eingetragen werden, mit dem Sie Software rechnen kann.
Tipp:
Bei unserem Beispiel erkennen wir das der Motor rein rechnerisch Pro 1Hz 5 Umdrehungen macht. So können Sie an Hand des FU Display erkennen wieviel Hz gerade ausgeben werden und an Hand dieser Werte können Sie errechnen ob alle passt. Ober noch besser Sie nehmen einen Drehzahlmesser um die Spindeldrehzahl auszulesen.
Achtung:
Wir rechnen hier immer mit geraden Zahlen, in der Praxis werden die Drehzahlen abweichen, da wir nie genau 5 Volt sondern auch mal 5,03 Volt ausgeben, oder der Motor in Wirklichkeit keine 2500 sondern nur 2480 U/min. macht.
Getriebe Manuell schalten?
Ja das geht auch mit der SIM Software.
Viele Kunden haben sich eine Mechanik an die Maschine gebaut um die Getriebestufen manuell einzulegen.
Oftmals wird nur das Vorgelege umgeschaltet um zum Beispiel mittels Messerkopf in einem Frequenzubereich zu arbeiten in dem der FU zu stark einbricht.

Die aktuell angewählte Stufe sehen Sie unter: "Current gear" die angezeigte Zahl zeigt die angewählte Stufe. Um die Stufe zu wechseln klicken Sie auf die Zahl in der Tabelle. Achten Sie dann wieder auf "Current gear"
