# Nulleinstellgerät
**Unser Nulleinstellgerät - Einstellungen - Installation und mehr**
Laden Sie sich hier die Anleitung zum Nulleinstellgerät herunter:
## Downloads
- [Nulleinstellgert\_Anleitung](https://www.cnc-steuerung.com/media/2a/61/6d/1727089767/Nulleinstellgert_Anleitung.pdf)
Script einbinden:
Alle Scripte in unserer Oberfläche müssen unter:
C:\Programme\simCNC\Screens\Fraesen\script kopiert werden.

**M500**
Für die Werkzeuglängenvermessungen haben wir in der Oberfläche ein Tastenfeld eingebunden
Diese Schaltfläche ruft den M500 auf. Um nun den M500 anzupassen klicken Sie bitte nach dem Sie den M500 in das obengenannte Verzeichnis kopiert haben auf :
Makro - Script anzeigen.

Nun öffnet sich der Editor, klicken Sie auf Datei - Öffnen

Suchen Sie im Ordner Screens - Freasen - Scripts die Datei M500

> **Geschwindigkeit**
> Achtung: Fangen Sie langsam an um sich an das maximum heran zu Tasten
Nehmen Sie folgende Einstellungen vor:
In Zeile 24 geben Sie die Position an, wo der Startvorgang starten soll. Hier im Beispiel
auf X = 0 Y =0 und Z -10
Zeile 23 # Position auf \[X, Y, Z\]
Zeile 24 probeStartAbsPos = \[0, 0, -10\]
Tragen Sie in Zeile 26 die Position wie weit die Z Achse bewegen soll um den Taster zu finden.
Hier im Beispiel -150 was 150 mm abwärts bedeutet. Der Vorgang wird aber vorher bereits gestoppt wenn der Taster ein Signal sendet.
Zeile 25# Maximale Suchstrecke
Zeile 26 zEndPosition = -150
Tragen Sie in Zeile 30 ein wie schnell nach einem erfolgreichen Tasten hochgezogen werden soll. In Beispiel 1000 (mm/min.)
Zeile 29 # Abfahrgeschwindigkeit (units/min)
Zeile 30 vel = 1000
Tragen Sie die Geschwindigkeit (in mm/min.) ein mit der schnell und langsam angetastet werden soll. 1. Antastvorgang = schnell 2. Antastvorgang = langsam
\# Antastgeschwindigkeit Schnell und langsam (units/min)
Zeile 32 fastProbeVel = 500
Teile 33 slowProbeVel = 250
In Zeile 35 tragen Sie die Rückzugsstrecke ein, die nach dem 1. Antasten hochgezogen werden soll.
goUpDist = 5
In Zeile 27 haben wir eine Verweilzeit eingetragen, lassen Sie diese Zeit oder erhöhen Sie diese Zeit wenn Sie einen langsamen Rechner verwenden.
fineProbingDelay = 0.2
Um eine Werkzeugvermessung starten zu können müssen Sie eine Werkzeugnummer eintragen die vermessen werden soll.

und es müssen alle Achsen referenziert worden sein.
Weisen Sie dem Taster einen Eingang zu.
Gehen Sie in die Konfig - wählen Sie Module - E/A Signale und tragen Sie den Eingang unter Sonde (0) ein. Leuchte die LED beim Eingang setzen Sie das Häkchen bei Umgekehrt.

**M809 Oberfläche antasten.**

> Nach dem Sie das Makro unter Screens eingebunden haben, nehmen Sie im Script Editor folgende Einstellungen vor. Zeile20: Tast\_quick = 8000 Tragen Sie hier die Geschwindigkeit als Ersatz für G00 ein. In der Oberfläche sind dann noch folgende Einstellungen notwendig. Tragen Sie die ermittelte Höhe des Tasters ein. Wählen Sie den Ausgang für die Druckluft (auch wenn Sie diese nicht verwenden) diese Eintragen ist Pflicht für den Script.

[Video auf YouTube ansehen](https://www.youtube.com/watch?v=jIF9fianNxI)
## Passende Produkte
[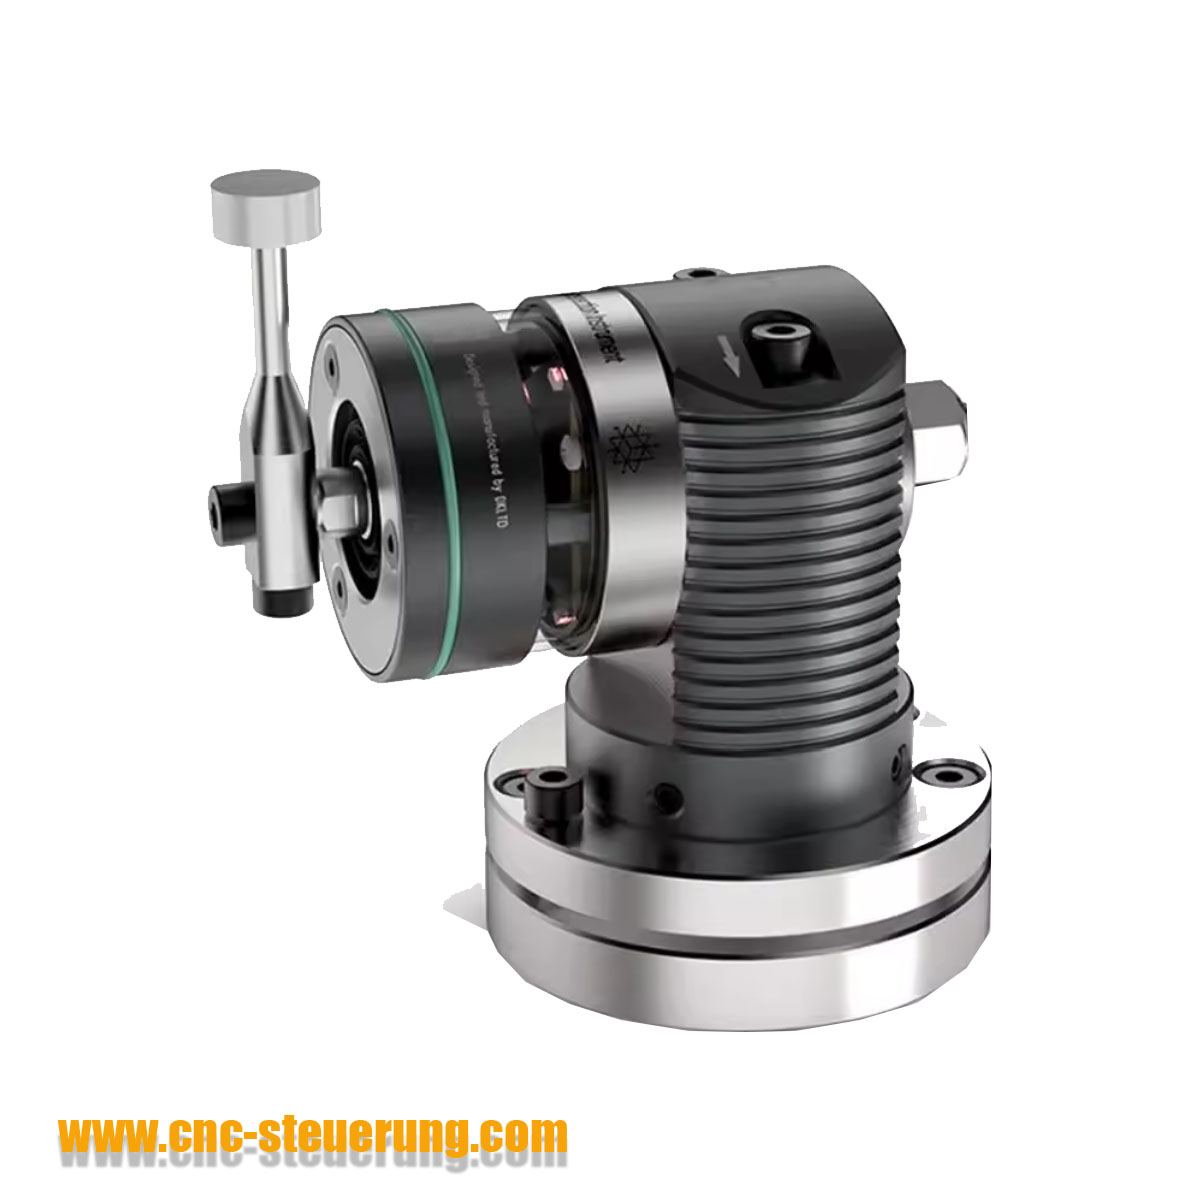](https://www.cnc-steuerung.com/detail/0191c123e7a77920a5b26fff13602e3f)**[Nulleinstellgerät "Industrial"](https://www.cnc-steuerung.com/detail/0191c123e7a77920a5b26fff13602e3f)**
Artikelnummer: SW10663
[Zum Produkt →](https://www.cnc-steuerung.com/detail/0191c123e7a77920a5b26fff13602e3f)
[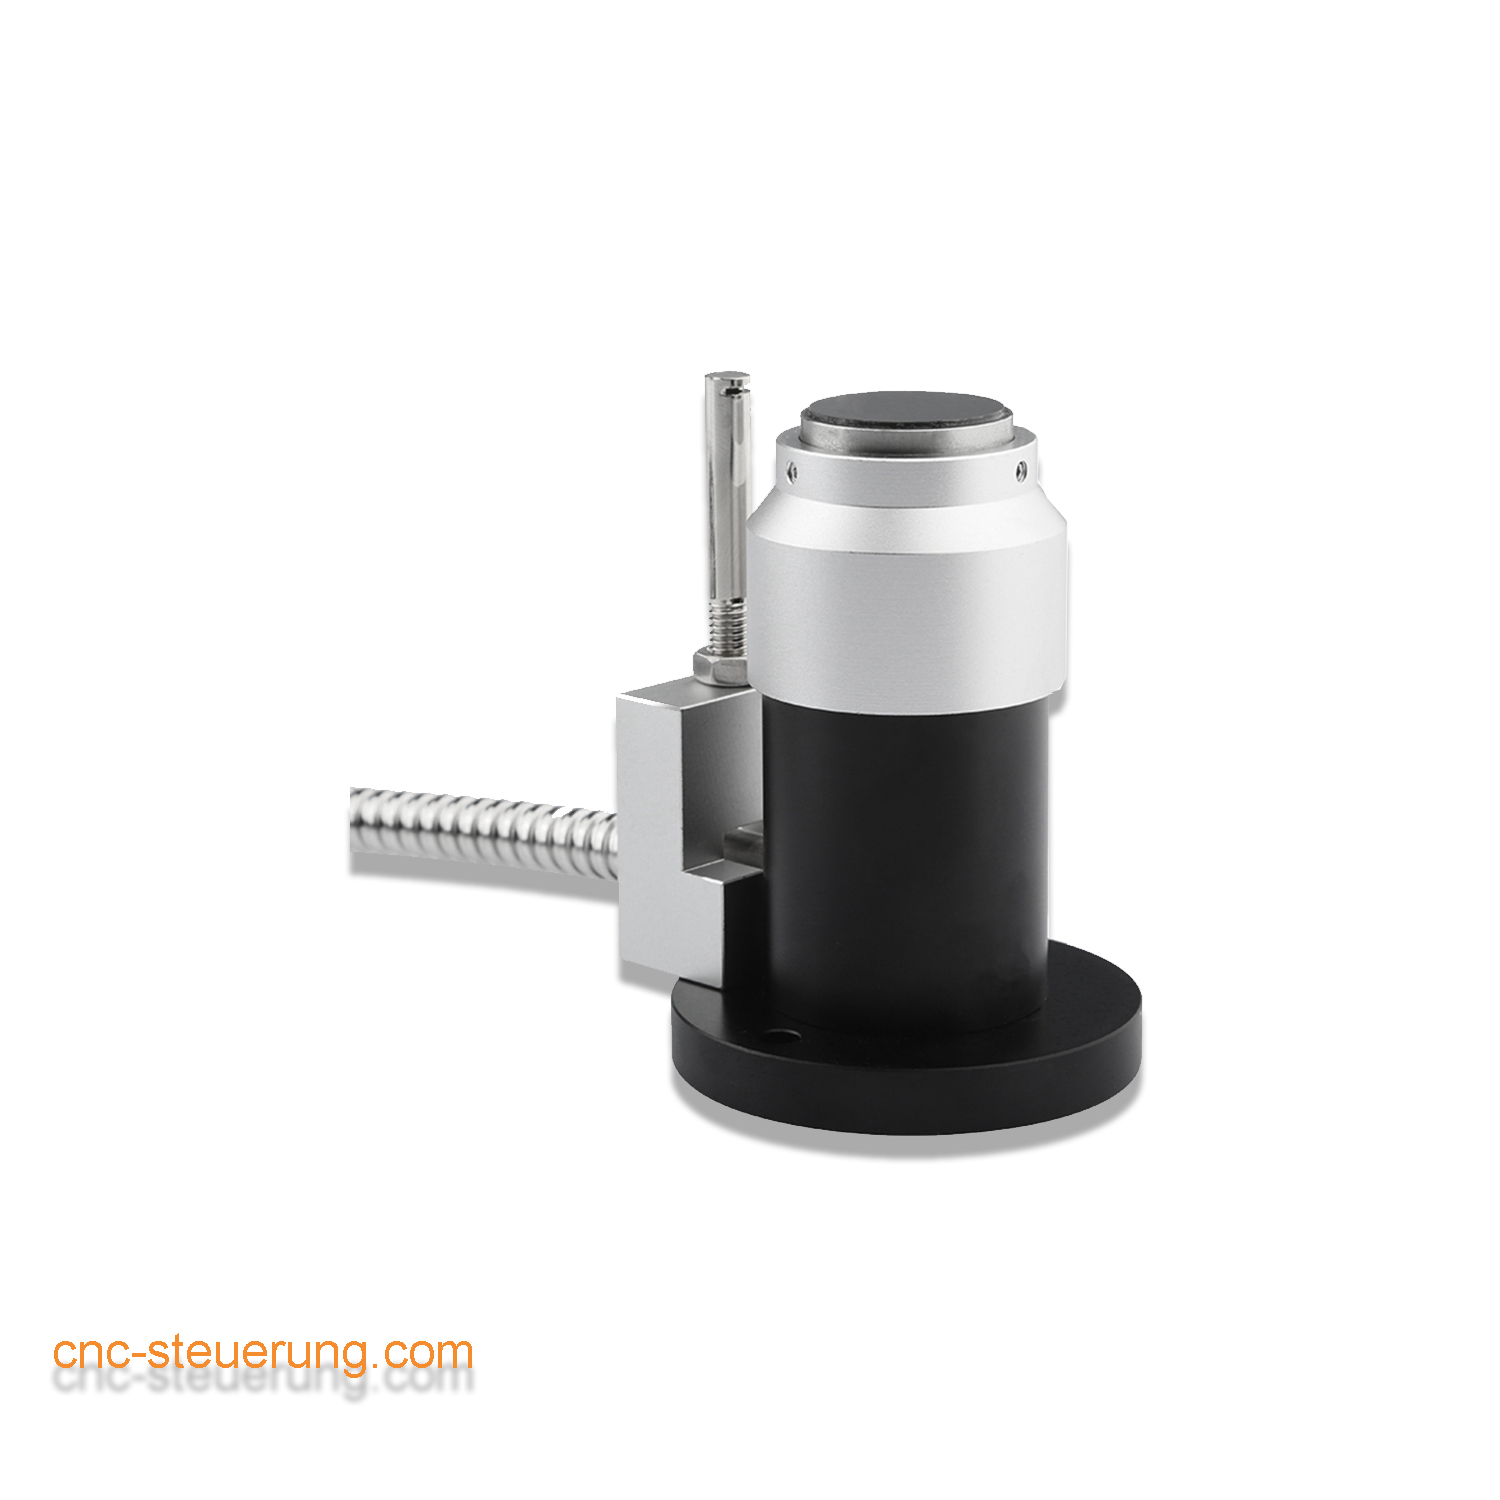](https://www.cnc-steuerung.com/detail/018a69aad3a97e70b784b309c8993f58)**[Nulleinstellgerät / Werkzeuglängensensor incl. Makro](https://www.cnc-steuerung.com/detail/018a69aad3a97e70b784b309c8993f58)**
Artikelnummer: 014501541
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018a69aad3a97e70b784b309c8993f58)