# Was gehört zur Werkzeuglänge

**Wie beschreibe ich die Werkzeuglänge richtig**

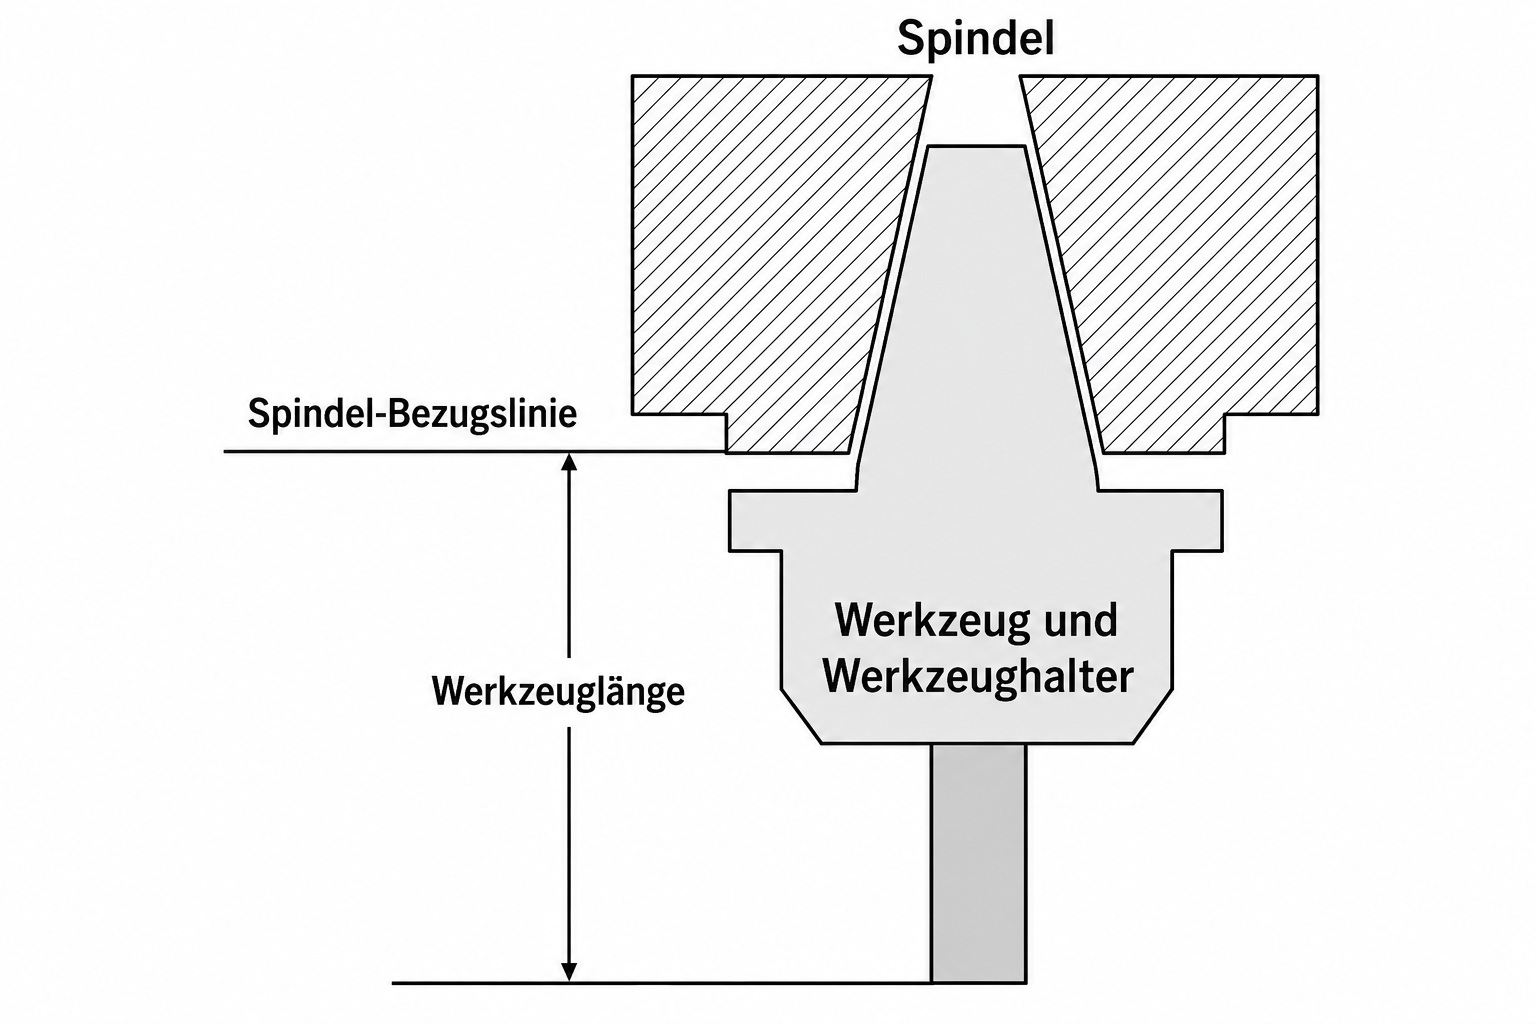
<div id="bkmrk-was-z%C3%A4hlt-alles-zur-">Was zählt alles zur Werkzeuglänge?  
Das Bild zeigt was genau zur Werkzeuglänge gehört.  
Ermitteln Sie zuerst die Z Strecke auf Ihren Werkzeuglängentaster von Spindelhals (ohne Werkzeug) </div>![werkzeuglänge](https://www.cnc-steuerung.com/media/18/9b/94/1784881591/werkzeugl%C3%A4nge.jpg)
<div id="bkmrk-g43-%E2%80%93-werkzeugl%C3%A4ngen">### G43 – Werkzeuglängenkorrektur aktivieren<span aria-hidden="true" class="PDq2pG_selectionAnchor"></span>

Die CNC-Funktion **G43** aktiviert die positive Werkzeuglängenkorrektur. Sie sorgt dafür, dass die Steuerung die tatsächliche Länge des eingesetzten Werkzeugs bei der Positionierung der Z-Achse berücksichtigt.

Da Fräser, Bohrer und andere Werkzeuge unterschiedlich lang sind, würde die Werkzeugspitze nach einem Werkzeugwechsel ohne Korrektur nicht mehr dieselbe Werkstückhöhe erreichen. Die gemessene Werkzeuglänge wird deshalb in der Werkzeugtabelle gespeichert und mit einem Korrekturspeicher, beispielsweise **H01**, aufgerufen.

**Beispiel:**

```
<div class="relative w-full mt-4 mb-1"><div class=""><div class="contents"><div class="border border-token-border-light border-radius-3xl corner-superellipse/1.1 rounded-3xl"><div class="relative h-full w-full border-radius-3xl bg-(--code-block-surface) corner-superellipse/1.1 overflow-clip rounded-3xl [--code-block-surface:var(--bg-elevated-secondary)] dark:[--code-block-surface:var(--composer-surface-primary)] lxnfua_clipPathFallback"><div class="pointer-events-none absolute inset-x-4 top-12 bottom-4"><div class="pointer-events-none sticky z-40 shrink-0 z-1!"><div class="sticky bg-token-border-light"></div></div></div><div class="relative"><div class="h-full min-h-0 min-w-0"><div class="h-full min-h-0 min-w-0"><div class=""><div class="relative"><div class=""><div class="relative z-0 flex max-w-full"><div class="q9tKkq_viewer cm-editor z-10 light:cm-light dark:cm-light flex h-full w-full flex-col items-stretch ͼd ͼr" dir="ltr" id="bkmrk-t1-m6-g43-h01-z50"><div class="cm-scroller"><code><span>T1 M6
G43 H01 Z50</span></code></div></div></div></div></div></div></div></div><div class=""><div class=""></div></div></div></div></div></div></div></div>
```

- `T1 M6` wechselt auf Werkzeug 1.
- `G43` aktiviert die Werkzeuglängenkorrektur.
- `H01` ruft den Werkzeuglängenwert aus Speicherplatz 1 auf.
- `Z50` fährt die Werkzeugspitze auf die programmierte Z-Position.

G43 wird hauptsächlich beim Fräsen und Bohren eingesetzt. Dadurch können Werkzeuge mit unterschiedlichen Längen verwendet werden, ohne dass das CNC-Programm für jedes Werkzeug angepasst werden muss. Die Bearbeitungstiefe bleibt korrekt und das Risiko von Kollisionen oder fehlerhaften Werkstückmaßen wird reduziert.

Die Werkzeuglängenkorrektur wird mit **G49** wieder aufgehoben.

  
</div>![G43_H50](https://www.cnc-steuerung.com/media/8b/33/23/1784881942/G43_H50.jpg)

## Passende Produkte

<div id="bkmrk-nulleinstellger%C3%A4t-%2F-" style="display:flex;flex-wrap:wrap;gap:18px;margin:15px 0;"><div style="width:220px;border:1px solid #ddd;border-radius:8px;padding:12px;text-align:center;">[![Nulleinstellgerät / Werkzeuglängensensor incl. Makro](https://www.cnc-steuerung.com/media/b2/59/89/1708721816/Nulleinstell_1.jpg)](https://www.cnc-steuerung.com/detail/018a69aad3a97e70b784b309c8993f58)**[Nulleinstellgerät / Werkzeuglängensensor incl. Makro](https://www.cnc-steuerung.com/detail/018a69aad3a97e70b784b309c8993f58)**

Artikelnummer: 014501541

[Zum Produkt →](https://www.cnc-steuerung.com/detail/018a69aad3a97e70b784b309c8993f58)

</div><div style="width:220px;border:1px solid #ddd;border-radius:8px;padding:12px;text-align:center;">Artikelnummer: 014501541.1

</div><div style="width:220px;border:1px solid #ddd;border-radius:8px;padding:12px;text-align:center;">Artikelnummer: 014501541.2

</div><div style="width:220px;border:1px solid #ddd;border-radius:8px;padding:12px;text-align:center;">Artikelnummer: 014501541.3

</div></div>