# Delta Artikel
Alles über Delta Hardware
# C2000 auf +/- 10 Volt Eingang umstellen
**Was muss beachtet werden**
Dafür muss der Eingang **AUI** verwendet werden:
- **AUI** = Sollwertsignal −10 bis +10 V
- **ACM** = Analog-Masse
- **+10 V** = maximale Drehzahl vorwärts
- **0 V** = Drehzahl 0
- **−10 V** = maximale Drehzahl rückwärts
Wichtig: **AVI und ACI sind standardmäßig nur für 0–10 V beziehungsweise Stromsignale vorgesehen. Dort dürfen keine −10 V angelegt werden.**
### Grundeinstellungen
- **Pr. 00-20 = 2** → Frequenzsollwert über externen Analogeingang
- **Pr. 03-02 = 1** → AUI als Frequenz-/Drehzahlsollwert
- Die positiven und negativen Verstärkungen können über **Pr. 03-13** und **Pr. 03-14** angepasst werden.
- Start/Freigabe erfolgt weiterhin über die digitalen Eingänge, beispielsweise **FWD**.
### Anschluss
```
CNC-Steuerung                Delta C2000
Analogausgang ±10 V  ──────> AUI
Analog-GND           ──────> ACM
Freigabe/Start       ──────> FWD bzw. Digitaleingang
```
Bei negativem AUI-Signal beschreibt das Handbuch ausdrücklich den Betrieb in Gegenrichtung. Verwende eine abgeschirmte, verdrillte Leitung und verbinde den Schirm möglichst einseitig mit **ACM**.
Um die Gantryfunktion frei zu schalten muss der Parameter P2-58 gesetzte werden
in diesem Bild sehen Sie die Einstellungen das X der Master und Y der Slave ist

*Gantry*
# Delta Leistungskurven
**Unsere Servos im Detal**
Wir verbauen Delta Electronics Motoren und bieten hier ein Vergleich zu den verschiedenen Herstellern an.
Unsere Motoren haben zwei Nm Angaben. Die erste Zahl steht für die 100% Leistung und die zweite Zahl für das maximale Drehmoment.
Der zweite Wert stellt unser Motor für 3 Sekunden zu Verfügung.
Bei den Motoren finden Sie auch 2 Angaben. Der erste Wert ist das was voreingestellt ist.
Bei diesem Wert sind auch die Nm Angaben passend.
Der zweite Wert ist die maximal mögliche Drehzahl, aber die Nm Angaben müssen dann um ca.20 Prozenz reduziert werden. Bei Motoren mit Bremse ist die Haltekraft so hoch wie das nominale Drehmoment.
Auch die Drehzahl ist wichtig. Bei einigen Systemen können wir durch die maximale Drehzahl der Systeme auch eine
Geschwindigkeitssteigerung im Eilgang realisieren.
Unser 200 Watt Servomotor:
0,625 Nm 1,91 Nm
Maximale Drehzahl: 3000 / 5000 Umdrehungen
Unser 400 Watt Servomotor:
1,24 Nm3,82 Nm
Maximale Drehzahl: 3000 / 5000 Umdrehungen
Unser 750 Watt Servomotor:
2,39 Nm 7,16 Nm
Maximale Drehzahl: 3000 / 5000 Umdrehungen
Unser 1000 Watt Servomotor:
3,3 Nm 9,9 Nm
Maximale Drehzahl: 3000 / 5000 Umdrehungen
Ersatz für:
Siemens 1HU 3071-0AC01-Z
Siemens 1F15064-1AF71-4EBO oder unser 1,5 KW
Unser 1500 Watt Servomotor:
7,16 Nm 21,48 Nm
Maximale Drehzahl: 2000 / 3000 Umdrehungen
Ersatz für:
Siemens 1HU3074-0AC01-Z
Siemens 1FT5064-1AF71-4EBO
Siemens 1FT5066-1AF1-4EA0
Unser 2000 Watt Servomotor:
9,55 Nm 28,66 Nm
Maximale Drehzahl: 2000 / 3000 Umdrehungen
Unser 3000 Watt Servomotor:
14,32 Nm Nm 42,97 Nm
Maximale Drehzahl: 2000 / 3000 Umdrehungen
Unser 4500 Watt Servomotor:
28,65 Nm 71,62 Nm
Maximale Drehzahl: 1500 / 3000 Umdrehungen
Unser 5500 Watt Servomotor:
Nm 35,01 Nm , 87,53 Nm
Maximale Drehzahl: 1500 / 3000 Umdrehungen
# B3 Servomotor Anschluss
**Wo schließe ich meine Motorleitungen an?**
Um die Motorkabel anzuschließen öffnen Sie den Deckel der B3 Servo Drive

*B3 Servo Drive Deckel*
Öffnen Sie dazu den Schaltschrank wenn Sie von uns eine fertig aufgebaute Steuerung erhalten haben.
Bei uns sind die Drives von links nach recht = X -Y -Z Achse aufgebaut

*Servo Drives*
Unter dem Deckel sehen Sie nun die Schrauben für die Motorphasen U-V-W und unten am Gehäuse die Schraube für die PE Klemme

Bei Motoren mit Bremse hat das Motorkabel für Motoren von 100 bis 750 Watt anstatt
\- 3 +PE Kabel Motoren ohne Bremse
- 5+PE Kabel Motoren mit Bremse
Die Kabel sind entsprechend Beschriftet, entweder mit UVW - Farben wie auf der Drive oder mit den Kabelnummern 1-2-3 = UVW
Der Schirm vom Kabel wird entsprechend um die Kabelhülle gelegt und mit Kupferband umwickelt. DAs Kupferband wird an der Schirmklemme der B3 eingesteckt , das Kabel wird zum Schluß mit einem Kabelbinder gesichert.
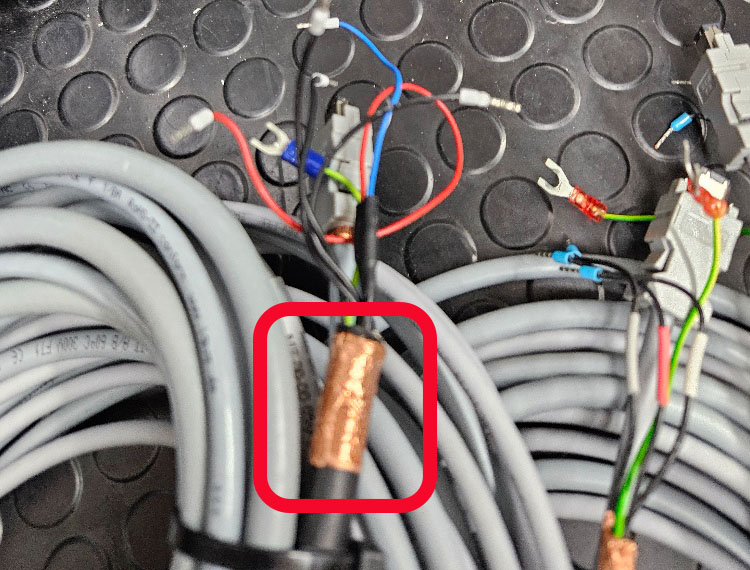
*Kupferband*

*Schirmklemme an der ServoDrive*
# Servomotorkabel _ Encoderkabel und Motorleitungen
**Alles über Servokabel. Wir bieten für unsere Delta Servo Drives fertig Kabel an**
Wir bieten für unsere Delta Servos passende Kabelsätze in den Längen: 3-5-7,5-10-15 und 20 Meterlängen an.
Die Orginalkabel (Motorstecker) sind unserer Meinung nach nicht wirklich tauglich.

*Original Kabel für 750 Watt*
Aus diesem Grund verwenden wir besondere Stecker an unseren Motoren und Kabel.
Diese sind gegen Wasser und Staub geschützt und stellen eine sichere Verbindung her.

*Steckersystem 100 - 750 Watt*
Schauen Sie uns die Kabel einmal im Detail mal genauer an.
Wir haben A2 -B2 -B3 Servosysteme
Durch die Leistung unterscheiden sich die Stecker zu den Motoren hin und auch die Stecker zum Encoder
Die 100 bis 750 Watt Systeme haben alle ein Kabel am Motor, bei Systemen ab 1000 Watt bis 7500 Watt haben wir sogenannte Militärstecker auf den Motoren.

*Servomotor 100 -750 Watt*

*1000 Watt Servomotor*
Die Encoderleitungen unterscheiden sich auf der Seite der Servo Drive. Hier haben wir eine CN2 Buchse.
Diese ist bei :
A2: = 3M Stecker
B2: = 9poliger D-Sub Stecker
B3: = Firewirebuchse
Unten im Bild ist eine B3 Encoderleitung für einen B3

*B3 Encoderkabel für 1000 -1500 Watt*
Unten im Bild,
Encoderkabel für ein A2 Servo

Schauen Sie sich also zuerst an was für eine Servo Drive Sie verwenden.
Schauen Sie sich die CN2 Buchse an, diese finden Sie wie unten im Bild gezeigt bei der B3 Servo Drive unten rechts.
Hier unten im Bild sehen Sie die Firewirebuchse CN2 der B3 Servo Drive.

*B3 Servo Drive CN2 Buchse*
Nun zu den Motorkabel Leistungskabel.
Wir haben auf der einen Seite entweder einen Rundenstecker oder den Militärstecker
Unten im Bild der Stecker für Motoren von 100 bis 750 Watt Leistung.

*Motorstecker 100-750 Watt*
Bei Motoren von 100-750 Watt haben wir auf der Seite zur Servo Drive hin, immer offene Kabelenden.
Diese Kabelenden sind mit Nummer gekennzeichnet.
Die aufgedruckten Kabelnummer entsprechen dann:
1 - U
2 - V
3 - W
Legen Sie die Enden auf der Servo Drive auf, klappen Sie dazu den durchsichtigen Deckel auf.
Legen Sie die PE Leitung auf einer der grünen Schrauben auf.

*Motoranschluss auf die Servo Drive*
Motoren mit Bremse (gilt nur für 100 Watt bis 750 Watt Systeme und A2 System mit einer Leistung ab 1000 Watt) haben in der Motorleitung 2 zusätzliche Kabelleitungen (Nummer 4 und 5)
Diese wird für die Bremse benutzt.
Legen Sie auf dem Kabel 24 Volt an und auf der anderen Seite 24- um die Bremse zu öffnen.
Bei B3 Systemen mit 1000 und 1500 Watt haben Sie für die Bremse einen eigenen Stecker und somit auch ein eigenes Kabel.

*1000 Watt Motor mit Bremse*
Fassen wir zusammen:
Motoren mit einer Leistung von 100 - 750 Watt haben alle Kabel am Motor.
Motoren ab 1000 Watt haben feste Steckerbuchsen an den Motoren
Bei Motoren der Baureihe A2 und B2 haben die Motorleitungen immer die Bremse im Motorkabel (4+5)
Bei der B3 Serie haben wir ab 1000 Watt immer einen eigenen Bremsenstecker und Kabel !
1 - U
2 - V
3 - W
4 - Bremse
5 - Bremse
PE
> **Wichtig: die richtigen Kabellängen**
> Wählen Sie die richtigen Längen.
> Nicht nur zu kurz ist nicht gut sondern auch zu lang ist Schlecht.
> Messen Sie die Leitungen aus und ordern Sie die Richtigen längen.
> Bestellen Sie lieber das Kabel länger und schneiden Sie es passen ab. Nun müssen Sie aber die Stecker neu anleiten.
>
> Sollten Sie ein Kabel falsch bestellt haben, beachten Sie:
>
> Wir tauschen unsere Kabel nur um, wenn diese in einem ordnungsgemäßen Zustand zurück gesendet werden. Also ohne Beschriftungen oder verschmutzt. Diese Kabel werden nicht zurückgenommen.
# Bremswiderstand anschließen
**Wie schließe ich einen Bremswiderstand an**
Warum benötige ich einen Bremswiderstand?
Wir brauchen einen externen Bremswiderstand in entsprechender Größe wenn unsere Maschine beim abbremsen einer Achse oder Spindel zu viel Energie erzeugt die durch den Internen Bremswiderstand nicht mehr verarbeitet werden kann.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018fbf0f16f87e0fbebd71f681f1f95d)**[Bremswiderstand 4 KW](https://www.cnc-steuerung.com/detail/018fbf0f16f87e0fbebd71f681f1f95d)**
Artikelnummer: DS4000W68R
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018fbf0f16f87e0fbebd71f681f1f95d)
[](https://www.cnc-steuerung.com/detail/019169e9453572569573e7790a740cbc)**[Bremswiderstand 3 KW](https://www.cnc-steuerung.com/detail/019169e9453572569573e7790a740cbc)**
Artikelnummer: IDS3000W15R
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019169e9453572569573e7790a740cbc)
Schließen Sie den Widerstand an den Klemmen P und C an. Welches Kabel wo angeschlossen wird spielt hier keine Rolle.
**Stellen Sie sicher das die Brücke zwischen P und D entnommen wird.**
Für einen Bremswiderstand 500 Watt 100 Ohm werden die Parameter
P1 - 52 = 100 (Ohm)
P1- 53 = 500 (Watt)
eingetragen
[Video auf YouTube ansehen](https://www.youtube.com/watch?v=gSzvtqnnQPs)
Anleitung B2
Drücken Sie dazu einmal auf die Taste Mode.
Es erscheint im Display P0-00
Nun drücken Sie Taste Shift - es erscheint im Display vorne eine 1 also P1-00
Nun drücken Sie die Pfeil Taste raus so lange bis Sie P1-52 sehen. Drücken Sie um den eingestellten Wert angezeigt zu bekommen die Taste Set.
Tragen Sie nun den OHM Wert ein, also die 100. Die können auch die Stellen mittels Shift Taste direkt anwählen. Nach richtiger Eingabe drücken Sie die Taste Set um den Wert zu speichern.
Gehen Sie nun wie bereits geschrieben in den Parameter P1-53 um die Watt Zahl einzutragen.
# Abmessungen B3 Servomotoren
**Abmessungen zu den B3 Servos**
Abmessungen der B3 Servomotoren
hier finden Sie die Zeichnungen zu den B3 Motoren 100 - 1000 Watt
[Abmessungen downloaden](https://nc-2568507537125052887.nextcloud-ionos.com/index.php/s/dSoXiZfGQpyN5Tq)
# STO automatisch quittieren
**Wer am C2000 die STO Meldung automatisch löschen möchte..**
Wer den STO automtisch quittieren möchte kann dieses über den Parameter
06-44 erledigen.
Der 06-44 steht im Auslieferungszustand auf 0. Setzen Sie hier den Parameter 1 um die STO Meldung bei gleichzeitigen Schließen aller Kontakte zu löschen.

# Slideranzeige für Drehzahl und Drehmoment
**Zeigen Sie die Drehzahl und Drehmomente in Echtzeit optisch an.**
Echtzeitanzeige für die aktuelle Drehzahl und Drehmomentaufnahme der Servosysteme.
Passend zu unseren B3 Servo Drives von Delta und dem C2000 Frequenzumrichter mit dem CNC Connect System.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018f1102e44675e1a97f218c0bd2477a)**[B3 Aufsteckplatine L Ausführung mit MON](https://www.cnc-steuerung.com/detail/018f1102e44675e1a97f218c0bd2477a)**
Artikelnummer: 125478546\_B3L\_B\_MON
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018f1102e44675e1a97f218c0bd2477a)
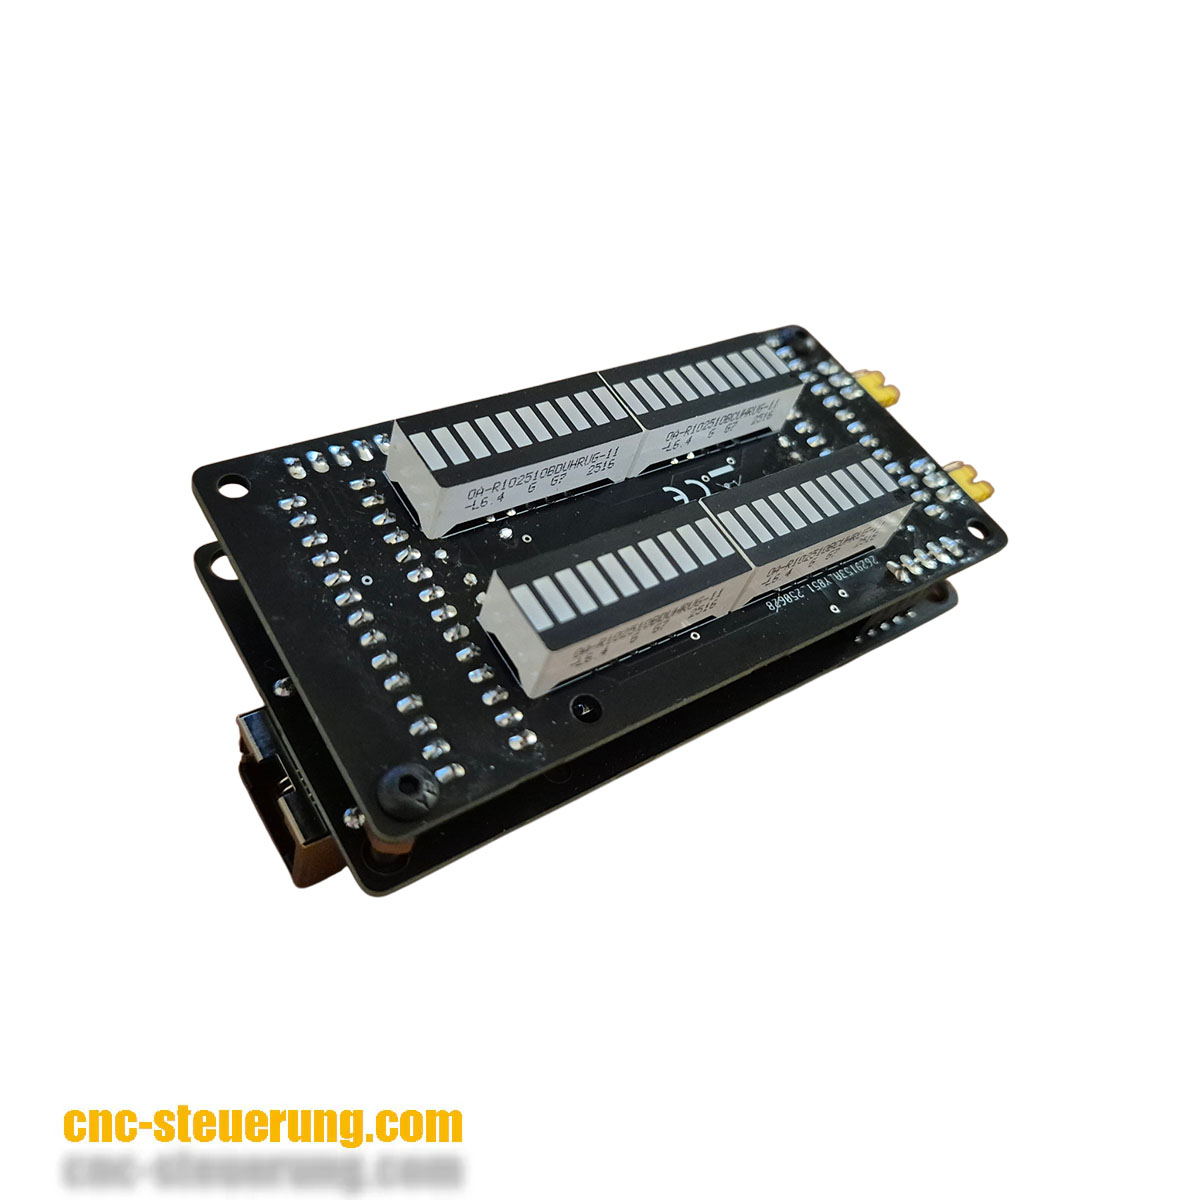**Bargraph Anzeige für unsere Delta Systeme**
Artikelnummer: 13151719
Eine Platine hat immer 2 Anzeigen - einmal Drehmoment und einmal Drehzahlanzeige auf einer Platine.
Das bedeutet Sie benötigen für jede Achse eine Einheit.
Die Einheiten bestehen bei der B3 Servo Drive aus 2 Platinen die in Sandwischbauweise zusammen gesteckt werden.
Auf der einen Seite sehen Sie die Bargraphanzeige. Die kleine schräge an der Anzeige ist die Position der grünen LED , unten fangen die roten LED an.
## Downloads
- [Anleitung B3 Servo Drive und Verdrahtungsplan](https://www.cnc-steuerung.com/media/2c/ae/e8/1741963745/Manual_B3%20(2).pdf)
- [Anleitung B3 Servo Drive und Verdrahtungsplan](https://www.cnc-steuerung.com/media/47/72/77/1752584774/SlideranzeigeB3undC2000.pdf)

*Markierung Laufrichtung*
Die 24 Volt Stromversorgung der Einheit erfolgt über den X1 Stecker der Platine.
Der Stecker ist klar beschriftet.

*Stromanschluss*
Die Datenübertragung erfolgt mittel 1:1 Patchkabel von der Aufsteckplatine zur Sliderplatine .
Bei der Aufsteckplatine nutzen Sie hierfür die RJ45 Buchse mit der Nummer 5.
**Es dürfen keine Cat3 oder Cat 5 Patchkabel genommen werden, da diese keinen Schirm je Adderpaar haben.**

*Patchkabel Aufsteckplatine*
Bei der Sliderplatine für Drehzahl und Drehmoment der B3 nutzen Sie bitte die RJ45 Buchse oberhalb der Stromversorgung.

*Patchkabel Sliderplatine*

*Patchkabel Slider*

*Platine mit Adapter*
**Zusammenfassung B3 mit Slider**:
- Slider in Bedienpult einbauen
- Sliderplatine mit Spannung versorgen
- Patchkabel wie beschrieben zum Schaltschrank zur B3 Servo Drive legen
- Aufsteckplatine auf B3 aufschrauben und Patchkabel der Slideranzeige in die Buchse 5 einstecken
Die Zuweisung welcher Slider für Drehzahl oder Drehmoment ist, wird in der B3 Software eingetragen.
**C2000 Anleitung wird noch weitergeschrieben - hier fehlen noch ein paar Details**
C2000 Frequenzumrichter:
Auch der C2000 bietet uns eine Anzeige. Bauen Sie die Slideranzeige in das Bedienfeld und verdrahten Sie die Anzeige wie bei der B3. Also Spannungsversorgung anlegen und Patchkabel einstecken.
Eine Änderung besteht im Anschluss der Platine an den C2000. Anstelle der Aufsteckplatine wie bei der B3 haben wir beim C2000 nur Schraubklemmen. Um die Schraubklemmen bedienen zu können, muss das Patchkabel in den RJ45 Adapter gesteckt werden.
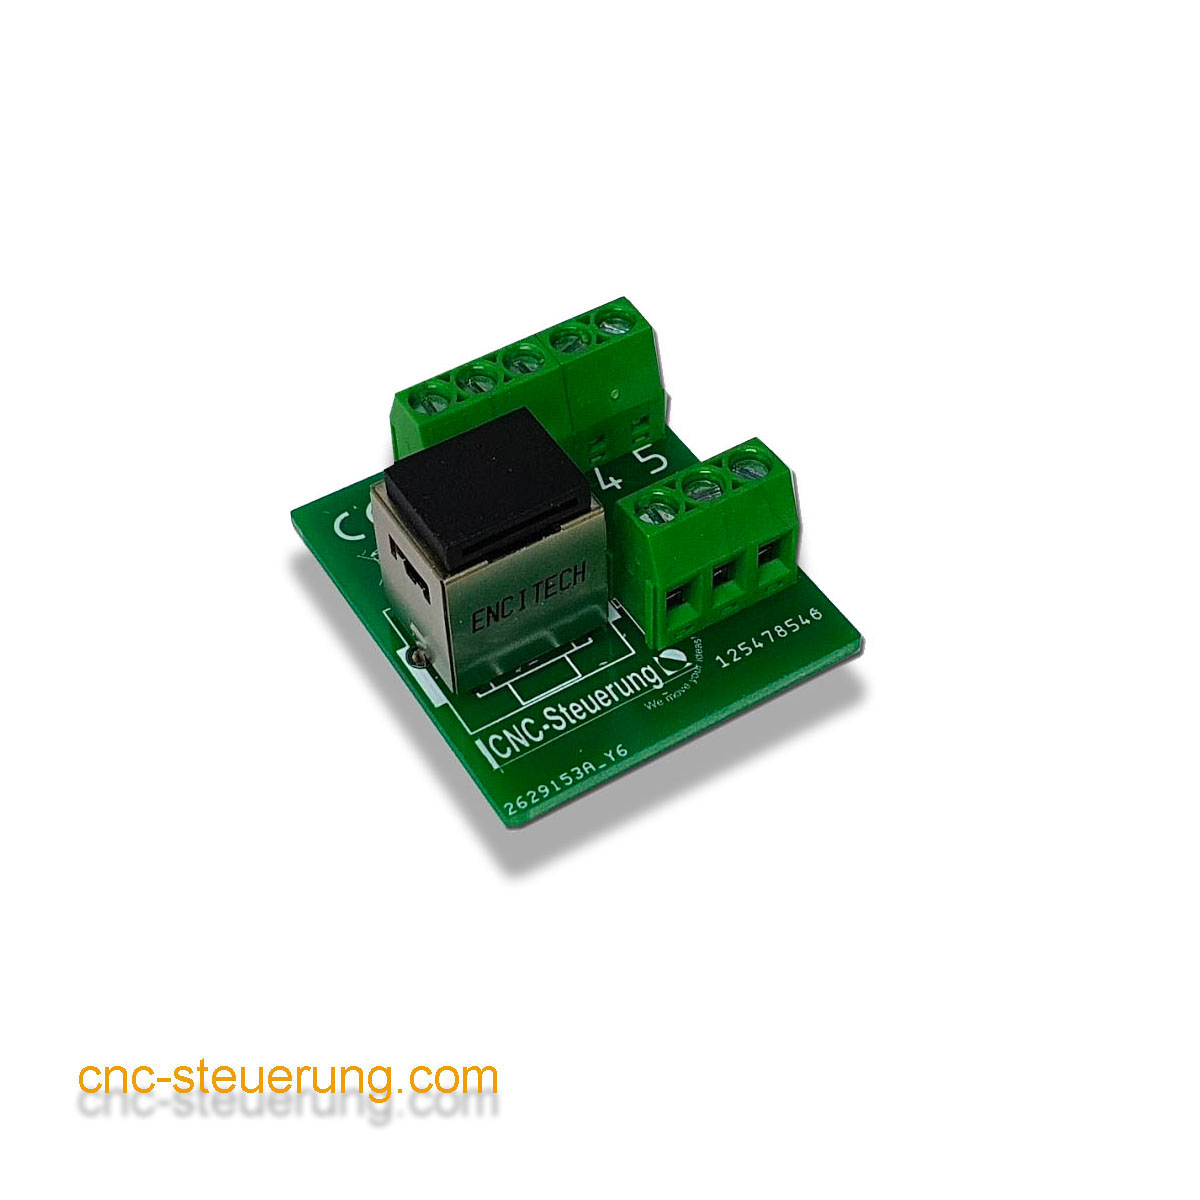
*RJ45 Adapter*

*Platine RJ45 Adapter*

*Belegung der RJ 45 Buchse vom Adapter*
Die Signale müssen nun aus dem Adapter auf den C2000 aufgelegt werden.
Die Klemmen hierzu finden Sie unten.

*C2000*
Verbinden Sie die Signale AFM1 und AFM2 an die Slideranzeige mittels des Adapters.
An ACM ist die gemeinsame Masse.
Legen Sie also die:
\- Klemme 2 auf AFM1
\- Klemme 7 auf AFM2
\- Klemme 3 und 6 auf

*Belegung der Slideranzeige*
Die Klemmen finden Sie unter der Abdeckung des C2000

*C2000 Klemmen*
## Downloads
- [Laden Sie sich unbedingt den Verdrahtungsplan herunter](https://www.cnc-steuerung.com/media/47/72/77/1752584774/SlideranzeigeB3undC2000.pdf)
Pinbelegung der RJ45 JX auf der Sliderplatine

*JX Buchse*

*PIN Belegung*
# Wie funktioniert ein analoges System?
**Wie kann ein Servo über einen analogwert angesteuert werden?**
Grundsätzliches:
Die Sollwertvorgabe wird mittels -/+ 10 Volt ausgeführt, wobei die Spannung dann die Geschwindigkeit vorgibt. Um nun exakt regeln zu können benötigen eine Strecke.
Die Strecke wird vom Maßstab oder den Encoder des Motors übermittelt.
Wird die Strecke über den Motorencoder ermittelt so müssen wir noch eine eventuelle Untersetzung und die Steigung der Spindel berücksichtigt werden. Die Encodersignale werden aus dem Motor über die Drive auf die IP-A geleitet, wobei die Drive durch ein Softwaregetriebe die Signale aufbereitet.
Beispiel: 16,7 Millionen Signale pro Umdrehung kommen vom Motor in die Drive, durch das Softwaregetriebe können wir nun sagen wieviele Signale von der Drive an die IP-A ausgegeben werden sollen.
Beispiel 500 Signale pro Umdrehung. Das bedeutet bei A-A/ und B-B/ haben wir je 4 Signale pro" Signal" was dann bedeutet wir müssen mit 500 x 4 rechnen.
Bei einem Glasmaßstab wird die Auflösung durch den Maßstab selber vorgegeben, hier wird die Auflösung des Maßstabes die Genauigkeit vorgeben.
Mechanik:
Um eine stabile Regelung zu erhalten benötigen wir eine mechanisch einwandfreie Befestigung des Messsystems.
Wird der Motor zur Wegmessung genommen ist diese mechanische Genauigkeit gegeben. Wer mit einem externen Maßstab arbeitet, darf auch kein Umkehrspiel haben, denn der tote Gang innerhalb einer Spindel wird ja nicht vom Maßstab erkannt.
Ebenso erhalten wir auch eine unruhige Achse im Betrieb, die sich durch mangelnde Lageerkennung immer mehr aufschaukelt.

*Quelle: Wikipedia*
Wer also Flankenspiel oder Umkehrspiel in seiner Achse hat, müsste diese durch ein vergrößern der zulässigen Toleranz ausgleichen, was aber dann gegen das System geht. (Schleppfehler)
Wir empfehlen, wenn Spiel dann über den Motorencoder gehen, oder die Mechanik verbessern.
# B3 richtig verdrahten
**So schließen Sie die B3 Servo Drive von Delta Electronics richtig an**
Unsere B3 Serie kommt mit 1 Phasen 230 Volt Anschluss aus.
Bitte schließen Sie an die Klemmen wie folgt an:
R = L1
S = N
T frei lassen
L1 = L1
L2 = N
PE = am Gehäuse anzuschliessen.
Die Leitungen R und S sind für das Leistungsteil.
Die Klemmen L1 und L2 sind für die Logik. L1C und L2C bleiben nach dem Einschalter der Steuerung ständig eingeschaltet.
Die Klemmen R und S schalten wir mittels Schütz ab. So ist sichergestellt das beim auslösen des Not Aus Signal´s die Servos sicher abgestellt werden.

Motoren ab 1 KW Leistung
Wenn Sie einen AL 006 erhalten überprüfen Sie zuerst die Verdrahtung an Ihrer Endstufe. Dann das Motorkabel
A = Phase U
B = Phase V
C = Phase W
D = Erde

## Downloads
- [Anleitung B3](https://www.cnc-steuerung.com/media/ff/e6/0d/1727176368/Manual_ASDA-B3.pdf)
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ef5ed454970e5a8d6a81f2e81745c)**[B3 Servo Drive 400 Watt ](https://www.cnc-steuerung.com/detail/018ef5ed454970e5a8d6a81f2e81745c)**
Artikelnummer: ASD-B3A-0421
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ef5ed454970e5a8d6a81f2e81745c)
[](https://www.cnc-steuerung.com/detail/018ef5f091af733b962dbf7b7d088799)**[B3 Servo Drive 750 Watt ](https://www.cnc-steuerung.com/detail/018ef5f091af733b962dbf7b7d088799)**
Artikelnummer: ASD-B3A-0721
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ef5f091af733b962dbf7b7d088799)
[](https://www.cnc-steuerung.com/detail/018ef5f18d68736383902cae8d308bfc)**[B3 Servo Drive 1000 Watt](https://www.cnc-steuerung.com/detail/018ef5f18d68736383902cae8d308bfc)**
Artikelnummer: ASD-B3A-1021
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ef5f18d68736383902cae8d308bfc)
[](https://www.cnc-steuerung.com/detail/018a618d375079d8ad20653d2cebb944)**[B3 Servo Drive 100 Watt](https://www.cnc-steuerung.com/detail/018a618d375079d8ad20653d2cebb944)**
Artikelnummer: ASD-B3A-0121
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018a618d375079d8ad20653d2cebb944)
[](https://www.cnc-steuerung.com/detail/018ef5f29c567366bb26c56c5733f5ff)**[B3 Servo Drive 1500 Watt](https://www.cnc-steuerung.com/detail/018ef5f29c567366bb26c56c5733f5ff)**
Artikelnummer: ASD-B3A-1521
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ef5f29c567366bb26c56c5733f5ff)
[](https://www.cnc-steuerung.com/detail/018ef5dda6b671d2b6678cb0e22c68d9)**[B3 Servo Drive 200 Watt](https://www.cnc-steuerung.com/detail/018ef5dda6b671d2b6678cb0e22c68d9)**
Artikelnummer: ASD-B3A-0221
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ef5dda6b671d2b6678cb0e22c68d9)
Die Motoren über die Endstufe drehen lassen, geht schneller und besser mittels Programmierkabel, kann aber auch über die Tasten der Endstufe erfolgen
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ce99b416f7597b575560cc3e504f2)**[Programmierkabel mit Software Delta Elektronics ASDA-B2](https://www.cnc-steuerung.com/detail/018ce99b416f7597b575560cc3e504f2)**
Artikelnummer: ASD-CNUS0A08
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ce99b416f7597b575560cc3e504f2)
Ausschnitt aus der Anleitung B2 Endstufe
4.4.2 JOG-Modus
Wählen Sie im Parametermodus P4-05 und befolgen Sie die nachstehende Einstellungsmethode
JOG-Betrieb.
(1) Drücken Sie die SET-Taste, um den Geschwindigkeitswert von JOG anzuzeigen. Der Standardwert ist
20 U/min.
(2) Drücken Sie die AUF- oder AB-Taste, um den gewünschten Geschwindigkeitswert für JOG einzustellen. Es ist angepasst
im Beispiel auf 100 U/min.
(3) Drücken Sie die SET-Taste, um JOG anzuzeigen und in den JOG-Modus zu wechseln.
(4) Drücken Sie im JOG-Modus die AUF- oder AB-Taste, um den Servomotor einzuschalten.
Vorwärts- oder Rückwärtsrichtung.
Der Servomotor hört auf zu laufen, sobald der Benutzer
hört auf, die Taste zu drücken. Der JOG-Betrieb funktioniert nur, wenn der Servo eingeschaltet ist.

# B3 Anleitung neuste Version
**Hier können Sie sich die neuste Anleitung der B3 downloaden**
Laden Sie sich die neuste Version der Anleitung herunter
## Downloads
- [B3 Anleitung ](https://www.cnc-steuerung.com/media/ff/e6/0d/1727176368/Manual_ASDA-B3.pdf)
# C2000 Verdrahten
**Richtig verdrahten !**
Richtiges Verdrahten:
Beispiel an Hand der CSMIO IP-S bei den Eingängen.
Passt aber auch zur IP-A mit CNC-Connect System Basic

## Downloads
- [<p>Schließen Sie für die Grundfunktionen:<br><br>Drehzahlausgabe:</p><p>- ACM an - GND der CSMIO<br>- AVI an - Analog Out 0 der CSMIO</p><p>Drehrichtungvorgabe:<br>- DCM an Relais Out 2 und Relais an Out 3 (Brücke)<br>- FWD an Relais Out 2<br>- REV an Relais Out 3</p><p>Alarmmeldung:<br>- RC1 an 24 Volt Dauerspannung<br>- RB1 an einen digitalen Eingang Ihrer Wahl. Dieser wird dann für den Spindelalarm zugewiesen</p>](https://www.cnc-steuerung.com/media/ce/ec/a5/1736438474/C2000_Verdrahtung.pdf)
## Passende Produkte
Gehen wir in die SIM Software.
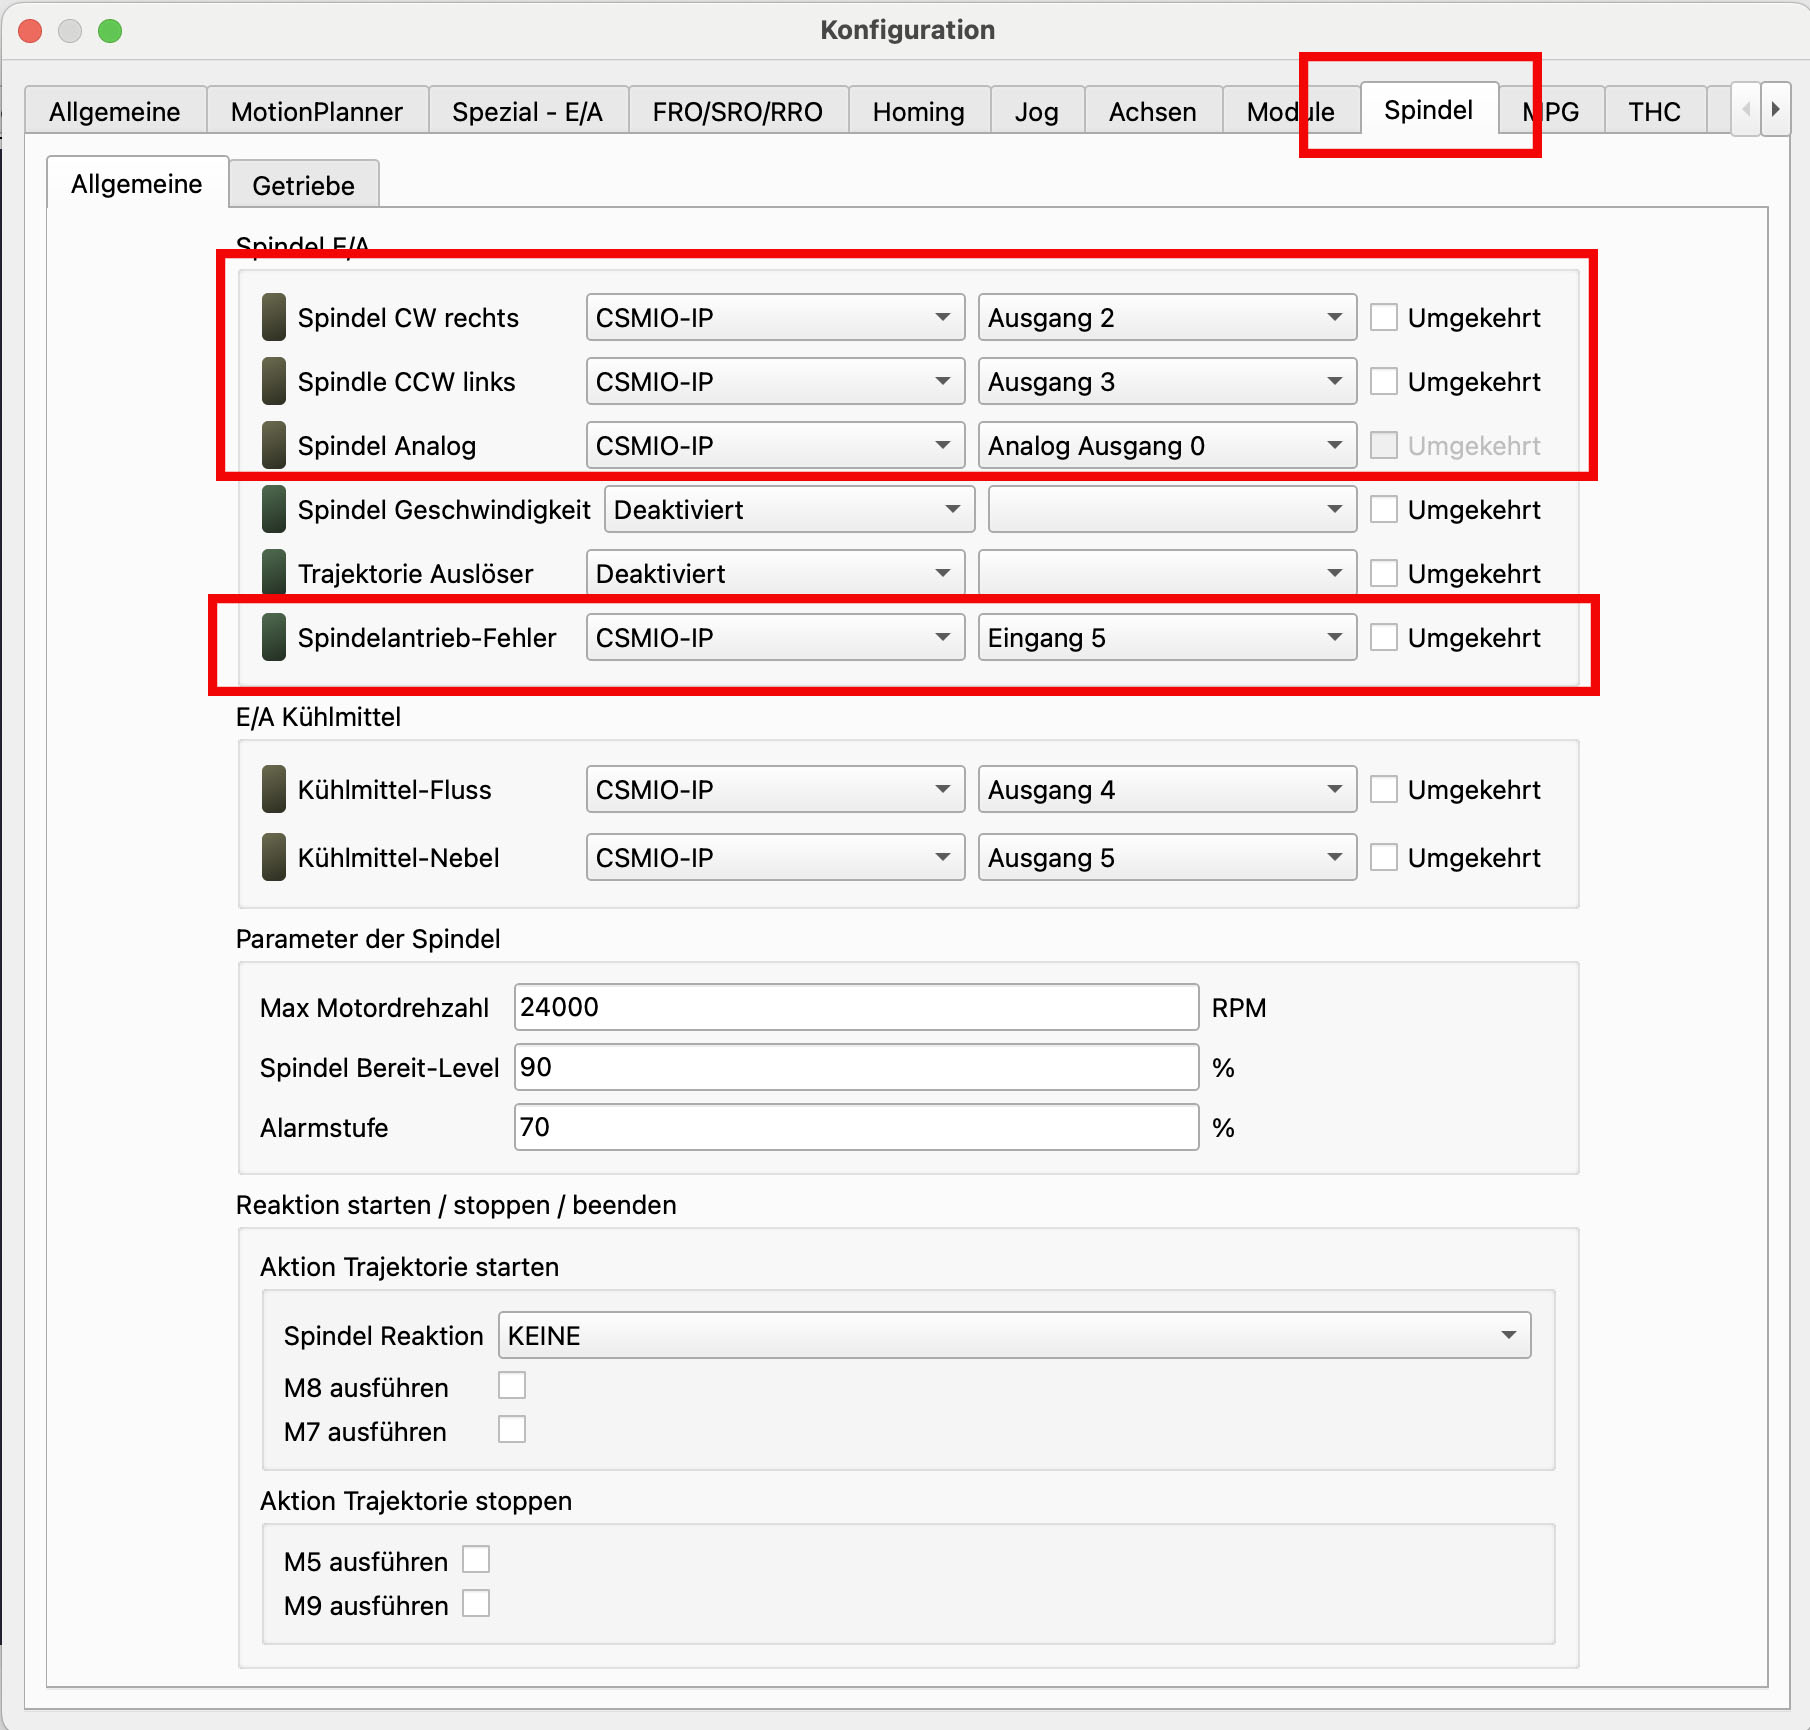
*Einstellungen SIM Software*
# C2000 Einstellungen
**Welche Parameter muss ich setzen?**
**Wichtiger Hinweis für alle die einen Frequenzumrichter einsetzen möchten:**
Für den Einsatz in Wechselstromanlagen mit 50 Hz in Kombination mit Frequenzumrichtern oder unterbrechungsfreien Stromversorgungen (USV) sind **allstromsensitive FI-Schutzschalter** erforderlich.
Betriebsmittel der Leistungselektronik, wie z.B. Frequenzumrichter und Wechselrichter, erzeugen eine bipolare, pulsweiten-modulierte Ausgangsspannung, welche Schaltfrequenzen im Bereich von bis zu 20 kHz aufweist. FI-Schutzschalter Typ A erfassen Fehlerströme nicht exakt Handelsübliche Fehlerstromschutzschalter mit der Auslösecharakteristik AC oder vom Typ A entsprechend der IEC 60755 können diese Fehlerströme nicht exakt erfassen, so dass eine ordnungsgemäße Auslösung des FI-Schutzschalters nicht gewährleistet ist. Außerdem kann die normale Auslösung eines Fehlerstromschutzschalters vom Typ A mit Wechselfehlerstrom oder pulsierendem Gleichfehlerstrom von 50 Hz durch einen gleichzeitig vorhandenen glatten Gleichfehlerstrom **negativ beeinflusst** oder sogar **verhindert**
Achtung: Unsere 1000 Hz Systeme unterliegen dem DUAL Used Bestimmungen - Lieferung nur an Deutsche Anwender
**Diese Anleitung ersetzt keinen Elektriker !**
Grundsätzlichmüssen folgende Parameter eingestellt werden, damit der FU auf externe Sollwertvorgabe und Richtung über externe Klemmen reagiert.
Die M1 Eingänge (P02-01) müssen auf Reset (5) gesetzt werden damit der analoge Eingang reagiert.
P00 - 20 auf 2
P00 - 21 auf 1
P02 - 01 auf 5
P03 - 00 auf 1
Wenn beim ersten einschalten eines FU´s der FI im Schaltschrank auslöst muss die FI ersetzt werden (Fragen Sie dazu Ihren Elektrofachmann).
Überprüfen Sie die Verdrahtung noch einmal, wenn alles OK ist können Sie auch einen Trick anwenden. Deaktivieren Sie den eingebauten Entstörfilter.
Hinweis: Durch das Aufladen beim ersten Einschalten entsteht eine Differenzspannung durch den Entstörfilter die unseren FI auslöst, deshalb kann die Störung beseitigt werden wenn
wir mehrmals den FI wieder reindrücken. Es liegt kein Fehler vor sondern beim Einschalten "nur" eine Differenzspannung die vom FI ausgewertet wird und dieser dadurch ausgelöst wird,
Deaktivieren des Entstörfilters:
Ziehen Sie den Netzstecker und warten Sie ca. 30 min. (siehe Lade LED) bis die Spannung sich abgebaut hat, Lassen Sie diese Arbeiten nur von einem Elektrofachmann ausführen.
Lösen Sie die Schraube und ziehen Sie das Blech aus der Seite des FU.
Achtung Sie müssen dann einen externen Entstörfilter verbauen
Viele Anwender verstehen nicht das zusammenwirken der Parameter für einen Frequenzumrichter.
Stellen Sie bitte wie folgt neben den anderen Parameter diese Wert ein:
Die Parameter gelten für Motoren die mit 400 Hz arbeiten.
P1-00 400 Hz
P1-01 400 Hz
P1-02 400
P1-03 0,5
P1-04 0,5
P1-05 0,5 erst diesen setzen dann P1-03 setzen
P1-06 0,5
P1-07 0,5
P1-08 0,5
P0-11 0
Wichtig bei Hochfrequenzspindel muss die VF Kennlinie angepasst werden:

Richtiges Bremsen mit einem Frequenzumrichter.
Wer einen Frequenzumrichter einsetzt hat die Möglichkeit seine Spindel stufenlos zu steuern. Das bedeutet sanft Anzufahren und zu Bremsen.
Beim Bremsen wird aber Energie erzeugt die durch die Masse der Mechanik entsteht. Diese Energie kann der Frequenzumrichter nur begrenzt aufgenommen werden.
Gerade bei schnell drehenden Motoren ist es notwendig die Energie entweder zwischen zu speichern oder die Energie in einen Bremswiderstand zu "verbrennen"
Aber was ist wenn die Masse immer unterschiedlich ist?
Beispiel Drehmaschine:
Gerade bei Drehmaschine mit unterschiedlichen großen Bauteilen haben wir das Problem das die Energie stark schwankt. Zu dem können wir auch nicht
mit einer vorher eingestellten Bremszeit zu reagieren da wir das Werkstück unter Umständen aus dem Backenfutter verlieren würden.
Stellen Sie den Parameter P06-02 von 0 Herkömmliche Strombegrenzung auf 1 Intelligente Strombegrenzung um.
Im Schaubild ist zu erkennen das wir anstatt einer starren Bremsrampe mit einer stufenförmigen Bremsrampe arbeiten was dann sich genau auf die Massenträgheit
einstellt. So wird das Backenfutter stufenweise runtergebremst. Man sollte aber der Bremszeit auf ca. 3-4 Sekunden einstellen um dem Frequenzumrichter auch
Rechenzeit zu geben.
# Bremswiderstand am C2000 anschließen
**Bremswiderstand anschließen am C2000**
Wer seine Spindel schnell abbremsen möchtet benötigt mindestens einen Bremswiderstand.
Die Drehbewegung der Spindel wird dann im Wärme umgewandelt.
Es gibt verschiedene Bauformen von Bremswiderständen. Je nach Baugröße versuchen wir immer die geschlossene Ausführung zu verwenden, diese macht bei der Montage keine großen Probleme.
> Achtung.
> Der Bremswiderstand wird beim Bremsen heiß. Je mehr gebremst wird um so heißer wird er.
> Achten Sie auf ausreichenden Berührungsschutz und ausreichende Kühlung.
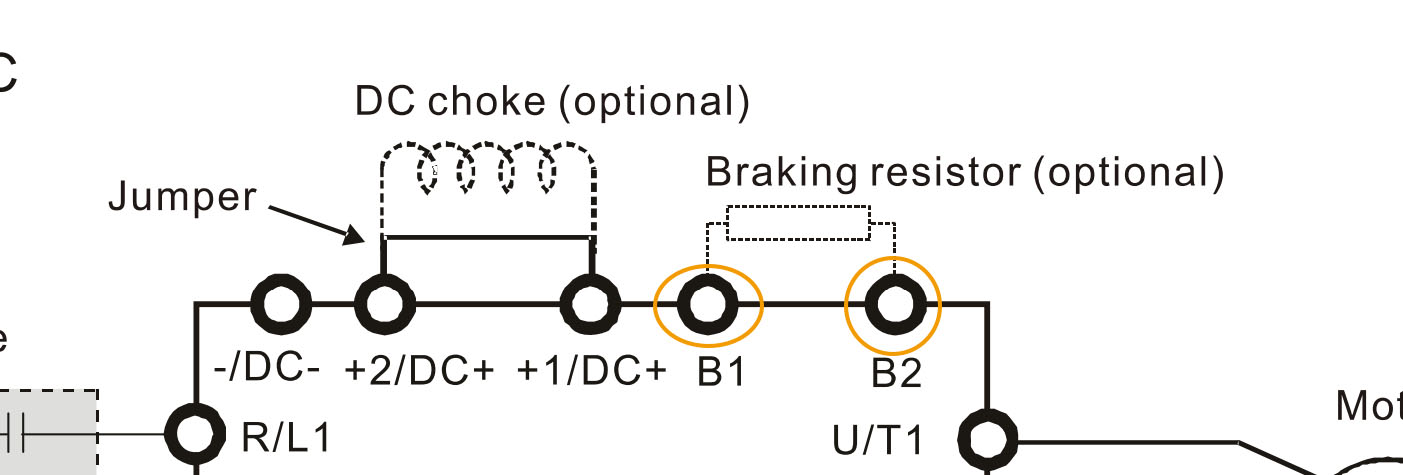
Anschluss des Bremswiderstandes am Beispiel eines C2000
Der Bremswiderstand kommt an die Klemmen B1 und B2.
Damit der Widerstand auch aktiviert wird, muss der Parameter P06-01 auf 0.00 gestellt werden.
## Downloads
- [Anleitung C2000+<br>Bitte unbedingt Lesen](https://www.cnc-steuerung.com/media/72/1e/44/1693985380/Manual%20C2000+.pdf)
# B3 Servo Drives Spannungsversorgung
**Wie schließe ich die B3 richtig an?**
Die B3 Servo Drives werden mit 240 Volt Betrieben. Das bedeutet es werden nur R und S angeschlossen, sowie L1C und L2C

Sicherungen werden gemäß der unten aufgeführten Tabelle gewählt

*Sicherungen*
# Parameter ändern bei der Delta Drive
**Wie stelle ich meine Parameter ohne Software ein?**
> Achtung:
> Parameteränderungen nehmen wesentlichen Einfluss auf die Maschine.
> Ändern Sie nur Parameter unter größter Sorgfalt und nur wenn Sie genau wissen welcher Parameter gesetzt-geändert werden muss - soll
Grundsätzliches:
Die Drives A2-B2-B3 unterscheiden Sie vom Ablauf her nicht! Bei der M Drive ist darauf zu achten das hier die richte Endstufe angesprochen wird, da hier ja 3 Achsen in einem Controller verbaut wurden.
Ein wichtiger Unterschied zwischen A2-B2 und der B3 Servo Drive liegt in der Anzeige/Funktion
Während bei A2 und B2 immer Px-xx angezeigt wird, ist bei der B3 der Umfang größer und benötigt auch mehr Anzeige stellen was dann im Display Px-xxxx anzeigt.
Da bei A2 und B3 keine weitere Hardware sondern nur Software und ein USB Kabel benötigt wird raten wir hier immer eine Änderung über die Software einzustellen.
Bei B2 ohne Programmierkabel gehen Sie wie folgt vor.
> Lesen Sie erst die Anleitung komplett durch und dann fangen Sie an die Parameter zu ändern.
>
> Schreiben Sie Änderungen nur, wenn die Servo Drive **nicht** in der Regelung steht.
>
> Überprüfen Sie die Einstellungen immer nur mit ausgebauten Motor, niemals direkt an der Maschine.
Wir gehen davon aus das Sie unser CNC Connect System haben und sich die Parameter notiert haben!
Wenn Sie die Servo Drive mit dem Motor richtig verbunden ist und das unser CNC Connect System ordnungsgemäß installiert wurde.
Wenn Sie nun die Steuerung unter Strom gesetzt haben, erscheint eine Reihe von Meldungen wenn die Drive noch nicht eingestellt ist.
Vorgehensweise:
Drücken Sie die Mode Taste. Auf dem Display sollten dann (wir gehen hier erst einmal nur auf die B2 Drive ein) P0-00 erscheinen.

*Mode Taste*
Das P0 zeigt an, in welcher Gruppe Sie sich befinden.
Die weiteren 00 zeigen Ihnen an das Sie Parametersatz 00 auslesen können.
P0-00 Zeigt also - Gruppe 0 Parametersatz 00 an.
Um die Gruppe zu ändern - drücken Sie die Shift Taste so oft bis Ihnen die Gewünschte Gruppe angezeigt wird.
Wenn wir in die Gruppe 2 möchten, drücken Sie zweimal auf die Shift Taste.
Das Display zeigt nun P2-00.

*Shift Taste*
Um nun den Parametersatz zu wählen, klicken Sie auf die Pfeil Tasten rauf oder runter.
Drücken Sie zum Beispiel 2 x rauf wird das Display Ihnen P2-02 anzeigen.

*Pfeil Tasten*
Lesen Sie den eingestellten Wert aus um zu erkennen was eingetragen ist.
Drücken Sie dazu die Taste Set. Nun wird Ihnen der eingetragene Wert angezeigt.
Ändern Sie den Wert über die Pfeil Tasten und speichern Sie den neu gesetzten Wert mit dem erneuten drücken der SET Taste. Die Drive wird nun das Speichern mit Save im Display anzeigen. Bei einem Fehler zeigt Ihnen die Drive eine Error Meldung.
Das Display steht nun wieder im Display auf P2-02 also zeigt es Ihnen die Gruppe und den Parametersatz an, den gewählt und ggf. geschrieben wurde.
Wenn Sie den Wert nur lesen wollten und nicht schreiben, drücken Sie die Taste SET um wieder den Parametersatz zu verlassen.

*SET Taste*
Nach dem ersten Einschalten steht eigentlich immer AL013
Das zeigt Ihnen das der Not Aus Kreis nicht richtig zugewiesen wurde.
Wer das Connect System V2von uns hat kann die Parameter hier nachschlagen
Nun sehen Sie das der Not Aus in Gruppe 2 unter dem Parametersatz 17 geschrieben wurde.
Lassen Sie sich nicht hier von verunsichern !
P2.017 **DI ****8** = 0x 0021 ( Not Aus)
Die Angaben beziehen sich ja auf die B3 Drive die ja 4 Stellen im Satz hat, und Ihre B2 hat ja nur 2 Stellen. Also tragen Sie hier anstatt 0021 nur die 21 ein.
Drücken Sie zwei mal die Shift Taste um in Gruppe 2 zu kommen, dann die Pfeil Taste nach oben bis 17 angezeigt wird.
Nun die SET Taste einmal - es wird der Eingetragene Wert angezeigt, ändern Sie den Wert auf 21 und drücken Sie den Taste SET.
Die Drive schreibt den Wert - Meldet Save und zeigt dann wieder P2-17 an.
Um das Menü zu verlassen, drücken Sie die Mode Taste.
Nun sehen Sie, wenn Sie nur den Not Aus geändert haben, den AL 015 oder AL014 -
Gehen Sie Ihre Parameter Liste der Reihe nach durch und ändern Sie alle Werte.
> Es gibt Werte die erfordern einen Neustart der Servo Drive damit dieser richtig übernommen wird. Nach den Änderungen trennen Sie die Drive und warten Sie ca. 10 Sekunden.
# A2 Servo Drive mit Glasmaßstab einstellen
**A2 Servo Drive Einstellen**
Idealerweise sollte der Encoder am Motor die genaue Position der Maschine also am Tisch wiedergeben.
Aufgrund der Realitätsfaktoren wie das Spiel der Kugelumlaufspindel, die Flexibilität der Kupplung oder des Riemens, thermisch Erweiterung des Systems und der Schlitten der Maschine, die Rückkopplungsposition des Encoders könnte offensichtliche Abweichung von der genauen Position der Maschine haben.
Um eine solche Situation zu verbessern, kann auch der Hilfsgeber verwendet werden bekannt als sekundärer Encoder, externer Encoder oder eine lineare Skalierung kann implementiert werden, um zusätzlich die Ist-Position der Maschine zurück zum Servoantrieb zu bringen.
Während der Encoder des Motors an die CN2 Schnittstelle angeschlossen wird, erfolgt der Anschluss des externen Gebers an die CN5 Schnittstelle.
In den folgenden Kapiteln wird beschrieben, wie das System mit vollständig geschlossenem Regelkreis eingerichtet wird Ausgearbeitet, einschließlich der Verkabelung, des Funktionsprinzips und der Parameterkonfiguration, um die Benutzer zu unterstützen Implementierung der Funktion. Zum Schluss wird eine einfache Möglichkeit zur Überprüfung der Funktionalität erklärt.
2\. Einrichten eines Systems mit geschlossenem Regelkreis
2-1. Funktionsprinzip
Basierend auf der Betriebsart des Servoantriebs kann die Funktion des geschlossenen Regelkreises kategorisiert werden:
in zwei Modi, PT-Modus und PR-Modus, wie in Tabelle 1 gezeigt.
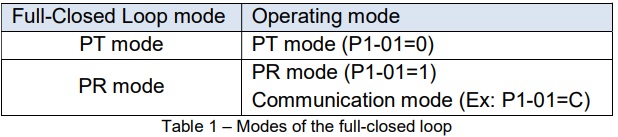
Insgesamt sind das Funktionsprinzip und die beteiligten Parameter für beide Modi gleich Es gibt Unterschiede, wenn es um bestimmte Konfigurationen geht, und dies wird in der erklärt folgende Abschnitte. Fig. 2 und Fig. 3 sind die Darstellung des Funktionsprinzips jedes Modus.


2-2. Parameterkonfiguration
In Tabelle 2 sind das Einstellungsverfahren und die relevanten Parameter für die Implementierung der geschlossenen PT & PR-Schleife aufgeführt. In BLAU hervorgehobene Parameter sind für das Setup obligatorisch, während GRÜN bedeutet optional abhängig von den Benutzeranforderungen. Jeder Parameter wird einzeln erklärt in den folgenden Abschnitten. Um eine Beschädigung des Mechanismus zu vermeiden, stellen Sie bitte die Konfiguration sicher wird ordnungsgemäß durchgeführt, bevor das System aktiviert wird.

2-2-2. Schritt 1: Physikalische Verkabelung CN5 am Servoantrieb wird für die Verbindung zwischen der linearen Skala und dem Servoantrieb verwendet. Die Pin-Beschreibung ist in Abb. 4 wie folgt dargestellt.

HINWEIS 1) Die höchste Kommunikationsrate beträgt 4 Mpps und nur der Encoder mit + 5V & AB Phasensignal wird unterstützt. 2) Unterstützung von Encodern mit einer Auflösung von bis zu 1280000 Impulsen / U (das höchste Vierfache) Frequenz des vollständig geschlossenen Regelkreises, wenn sich der Motor um 1 Umdrehung dreht).
.

Fig. 5 ist die Definition von P1-74.Z.
Der Impulstrend des Hauptgebers und der linearen Skala muss gleich sein, ob es sich um einen positiven oder einen negativen Trend handelt. Benutzer können sich auf die folgenden Anweisungen und die Verwendung beziehen ASDA-Soft zur Überprüfung.
(1) Stellen Sie P1-72 = 80000 ein
(2) Öffnen Sie ASDA-Soft und klicken Sie auf das Symbol Statusmonitor → Klicken Sie auf die Registerkarte Monitorelemente auswählen → Stellen Sie die Einstellung der Zuordnungsparameter wie in Abb. 6 hervorgehoben ein, um die Rückmeldung des zu überwachen Hauptcodierer und die lineare Skala, dann klicken Sie auf Ändern.

(3) Öffnen Sie das Oszilloskop, stellen Sie CH1 und CH2 als \[PAR\] -Parameter ein und aktivieren Sie das Kontrollkästchen vor dem 32-Bit zur Überwachung von P0-25 & P0-26.
(4) Ohne die vollständig geschlossene Schleife zu aktivieren, Servo EIN auf dem Antrieb, verwenden Sie die JOG-Funktion, um die zu bewegen Motor langsam in eine Richtung und stellen Sie sicher, dass keine Kollision auftritt, dann überwachen Sie die Umfang.
Wenn die Wellenform wie in Fig. 7 oder Fig. 8 ist, bedeutet dies, dass der Impulstrend beider Codierer der ist und es ist richtig, dann muss P1-74.Z nicht angepasst werden.


Fig. 14 ist die Definition von P1-44 und P1-45, die das elektronische Übersetzungsverhältnis bilden.
Wie zu definieren Ein geeignetes elektronisches Übersetzungsverhältnis für den vollständig geschlossenen Regelkreis im PT & PR-Modus
unterscheidet sich aufgrund des Prinzips Der Befehl / das Feedback zur Skalierung ist nicht derselbe und wird im Folgenden erläutert.
(1) PT-Modus

> Zwischenzeitlich wurde die Anleitung durch den Einsatz der CSMIO-IP-A überholt. Externe Messsysteme werden nicht mehr an der Delta A2 angeschlossen sondern nun direkt an die CSMIO-IP-A.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018a5a5d68ca7de08f46d5843755c1bc)**[IP-A-Ethernet Controller 6 Achsen](https://www.cnc-steuerung.com/detail/018a5a5d68ca7de08f46d5843755c1bc)**
Artikelnummer: 4212455
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018a5a5d68ca7de08f46d5843755c1bc)
[](https://www.cnc-steuerung.com/detail/018ac6e1b44f7b06a7153a9443ad608f)**[CNC Connect Kit für A2 /M Endstufen](https://www.cnc-steuerung.com/detail/018ac6e1b44f7b06a7153a9443ad608f)**
Artikelnummer: HW10498
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ac6e1b44f7b06a7153a9443ad608f)
der Motor kommt immer an den Klemmen U-V-W
Beachten Sie das Sie den richtigen Motor anschließen. Bei HF Spindel kann meistens nicht umverdrahtet werden !

*Motoranschluss*
## Downloads
- [Anleitung zum MS300 bitte lesen Sie unbedingt diese Anleitung](https://www.cnc-steuerung.com/media/5a/90/4e/1698768067/Manual_MS300.pdf)
Hinweis zum FI:
Wenn bei Ihnen der FI Schalter ständig auslöst können Sie die Klammer für den ECM Filter entfernen.

Anschlussklemmen:
Für den Betrieb über eine CNC Steuerung benötigen Sie folgende Klemmen:
**Drehrichtung:**
**DCM**
Klemme MI1 für Rechts
Klemme MI2 für Links
über Relais schalten
**Sollwertvorgabe (Drehzahl)**
ACM = Masse Signal
AVI = 0-10 Volt Eingang von der Steuerung
**Alarmausgang:**
RC = 24 Volt
RB = Alarmausgang zur Steuerung

Bremswiderstand:
Schließen Sie den Bremswiderstand an die Klemmen B1 und B2 an.
Stellen Sie den Parameter 06-01 auf 0 ein um den Widerstand zu aktivieren.

# VFD EL VS VFD E
**Unterschiede zwischen der E und EL Serie**
Unterschiede zwischen der EL und E Serie:
Die EL Serie ist, so kann man leicht sagen eine Light Variante
Die E Serie ist der "große" Bruder der EL Variante.
Nun an der E Serie kann ein Bremswiderstand angeschlossen werden. Die EL Variante hat diesen Anschluss nicht !
Während bei der EL Variante das Bedienfeld bereits vorhanden ist , muss beim E dieses extra Bestellt werden.
# B3 Drive Verdrahten
**Lesen Sie hier wie eine B3 Servo Drive richtig verdrahtet wird**
Hier finden Sie ein Beispiel wie eine B3 Servo Drive verdrahtet wird

## Downloads
- [B3 Verdrahtung\_(1)](https://www.cnc-steuerung.com/media/5c/37/d5/1727769750/B3%20Verdrahtung_(1).pdf)
# Multi-function Output 1 und 2
**Alles über den Multifunktion Ausgang 1 und 2**
Unser C2000 und C2000+ hat zwei Multifunktion Ausgänge
Hierzu gibt es eine Anleitung mit allen möglichen Funktionen die Eingestellt werden können.
Um den Ausgang 1 einer Funktion zuzuweisen gehen Sie in den Einstellungen: 2-13
Voreinstellung ist hier der Parameter 11 was bei Alarm des FU den Ausgang schaltet.
Um den Ausgang 2 einer Funktion zuzuweisen gehen Sie in den Einstellungen: 2-14
Voreinstellung ist hier der Parameter 1 was den Ausgang schaltet wenn die Spindel sich dreht
Hier wäre dann auch die beste Stelle um Ihren Werkzeugtaster aufzulegen.
Eigentlich nutzen wir nur den Eingang 1 Parameter P02-01 = 5 für den Reset.


Wer den Multifunktion Ausgang 1 dem Servoalarm zugewiesen hat, diesen dann auch in der Software eingestellt hat, erhält bei einem Alarm. Nun müssen wir auch den Alarm des FU löschen um weiterarbeiten zu können. Um nicht den Schaltschrank öffnen zu müssen weisen wir dem MI 1 den Rest zu.
Legen dann den MI 1 und das DCM Signal auf einen Ausgang, der dann den Reset auslöst.

Weil wir den Ausgang 0 bereits bei unserem CNC Connect System für das Servo Rest zugewiesen haben, können wir den Ausgang 1 einen freien Ausgang (Relais) zuweisen wo wir den Reset für den FU zuweisen.

## Passende Produkte
Wurde Ihr Frequenzumrichter an einem Spindelmotor eingestellt, haben wir Ihnen sicherlich mitgeteilt welcher Eingang für die Orientierung verwendet wurde.
Die Einstellungen wurden bereits vorgenommen. Sie können wenn Sie selber einen FU programmieren, einen Eingang frei wählen, dann muss aber die Funktion 35 zugewiesen werden. Das bedeutet der Eingang wird auf Singel Point Position reagieren.
> Tipp für die Verdrahtung
Wer beim Einschalten die Spindelorientierung automatisch aktivieren möchte kann dieses über den Reset Ausgang der SIM Software realisieren.
Beispiel an Hand unseres CNC Connect Systemes:
Weisen Sie der Y Achse den Ausgang Reset zu der den MI Eingang dann schaltet. Dann würde sich beim Einschalten der SIM Software die Spindel automatisch positionieren.
Da ja bereits beim CNC Connect System der Ausgang 0 für den Reset und der Ausgang 1 für das Servo Enable Signal verwendet werden,

müssen wir für die Spindelorientierung auf die Y Achse wechseln.
Hier stellen wir dann bei Reset den Ausgang ein, der das MI Signal schaltet. In unserem Fall der Ausgang 7.
Unter Reset Dauer können wir in Millisekunden einstellen wie lange das Reset Relais angezogen bleiben soll. Bitte versuchen Sie die beste Zeit aus. 1000 ms gleich 1 Sekunde. Bitte klicken Sie nicht auf "für alle Motion Kits" denn dann würde der Wert für alle Achsen, somit auch für die X-Y-Z Achsen genommen.
Sie können alle Achsen auswählen, die auch Aktive sind. Wenn Sie also eine C Spindel haben, können Sie den Ausgang auch bei der C Achse zuweisen, was dann auch später im Servicefall logischer Wäre.

# Servomotoren über Tasten drehen lassen
**Die Motoren über die Endstufe drehen lassen, geht schneller und besser mittels Programmierkabel (B2) kann aber auch über die Tasten der Endstufe erfolgen**
Die Motoren über die Endstufe drehen lassen, geht schneller und besser mittels Programmierkabel (B2)[ ](https://www.cnc-steuerung.com/delta-elektronics-asda-b2)
kann aber auch über die Tasten der Endstufe erfolgen
Lesen Sie auch die gesamte Anleitung Ihrer Endstufe
.Ausschnitt aus der Anleitung B2 Endstufe
4.4.2 JOG-Modus
Wählen Sie im Parametermodus P4-05 und befolgen Sie die nachstehende Einstellungsmethode
JOG-Betrieb.
(1) Drücken Sie die SET-Taste, um den Geschwindigkeitswert von JOG anzuzeigen. Der Standardwert ist
20 U/min.
(2) Drücken Sie die AUF- oder AB-Taste, um den gewünschten Geschwindigkeitswert für JOG einzustellen. Es ist angepasst
im Beispiel auf 100 U/min.
(3) Drücken Sie die SET-Taste, um JOG anzuzeigen und in den JOG-Modus zu wechseln.
(4) Drücken Sie im JOG-Modus die AUF- oder AB-Taste, um den Servomotor einzuschalten
Vorwärts- oder Rückwärtsrichtung. Der Servomotor hört auf zu laufen, sobald der Benutzer
hört auf, die Taste zu drücken. Der JOG-Betrieb funktioniert nur, wenn der Servo eingeschaltet ist.

# Werkzeugtaster an einer Fräsmaschine
**Aber wenn man sich das Gefahrenpotential anschaut, müssen einige Sachen beachtet werden. Was kann passieren wenn der Taster**
Wir haben an unserer Test Maho 600 einen Taster am Kopf der Maschine verbaut, mit dem die Hydraulikpumpe / Ventil angesteuert wird.
Aber wenn man sich das Gefahrenpotential anschaut, müssen einige Sachen beachtet werden.
Was kann passieren wenn der Taster bei drehender Spindel betätigt wird.
Wie kann ich den Taster so verdrahten das ich sicher gehen kann, das dieser nur dann funktioniert wenn die Spindel steht?
Nun es gibt sicherlich viele Möglichkeiten die dann auch richtig ins Geld gehen werden, oder man schaut sich das ganze mal in Ruhe an.
Wenn Sie zusätzlich den Taster über einen Hilfskontakt auf den Schütz verdrahten wären der Taster bei Betätigten M3 Befehl ausser Funktion. Das hätte aber zur Folge das nach dem Befehl M5 das Relais ausgeschaltet ist aber die Spindel noch nicht steht.
Beispiel 2:
Wer einen C2000+ FU hat wird sicherlich die Bremse über einen Not Aus Kreis schalten, aber wie verhindere ich die Möglichkeit die Taste zu verriegeln wenn die Spindel läuft?
Vorschlag:
Bei unseren C2000 + FU´s haben wir Schaltausgänge die mit bis zu 230VAC und 3 A belastet werden können. Nutzen Sie einen Ausgang für Spindel Alarm und den anderen für die Drehüberwachung.
Denn der FU erkennt über den bereitgestellten Strom ob die Spindel sich dreht. Schaltet also den Ausgang wenn die Spindel steht. Legen Sie den Taster über den Ausgang und paralell mit dem Ausgang M3 und M4.

Unser C2000 und C2000+ hat zwei Multifunktion Ausgänge
Hierzu gibt es eine Anleitung mit allen möglichen Funktionen die Eingestellt werden können.Um den Ausgang 1 einer Funktion zuzuweisen gehen Sie in den Einstellungen: 2-13
Voreinstellung ist hier der Parameter 11 was bei Alarm des FU den Ausgang schaltet.
Um den Ausgang 2 einer Funktion zuzuweisen gehen Sie in den Einstellungen: 2-14
Voreinstellung ist hier der Parameter 1 was den Ausgang schaltet wenn die Spindel sich dreht
Hier wäre dann auch die beste Stelle um Ihren Werkzeugtaster aufzulegen.
Sie können die Ausgänge aber gemäß der Tabelle auch für andere Funktionen verwenden
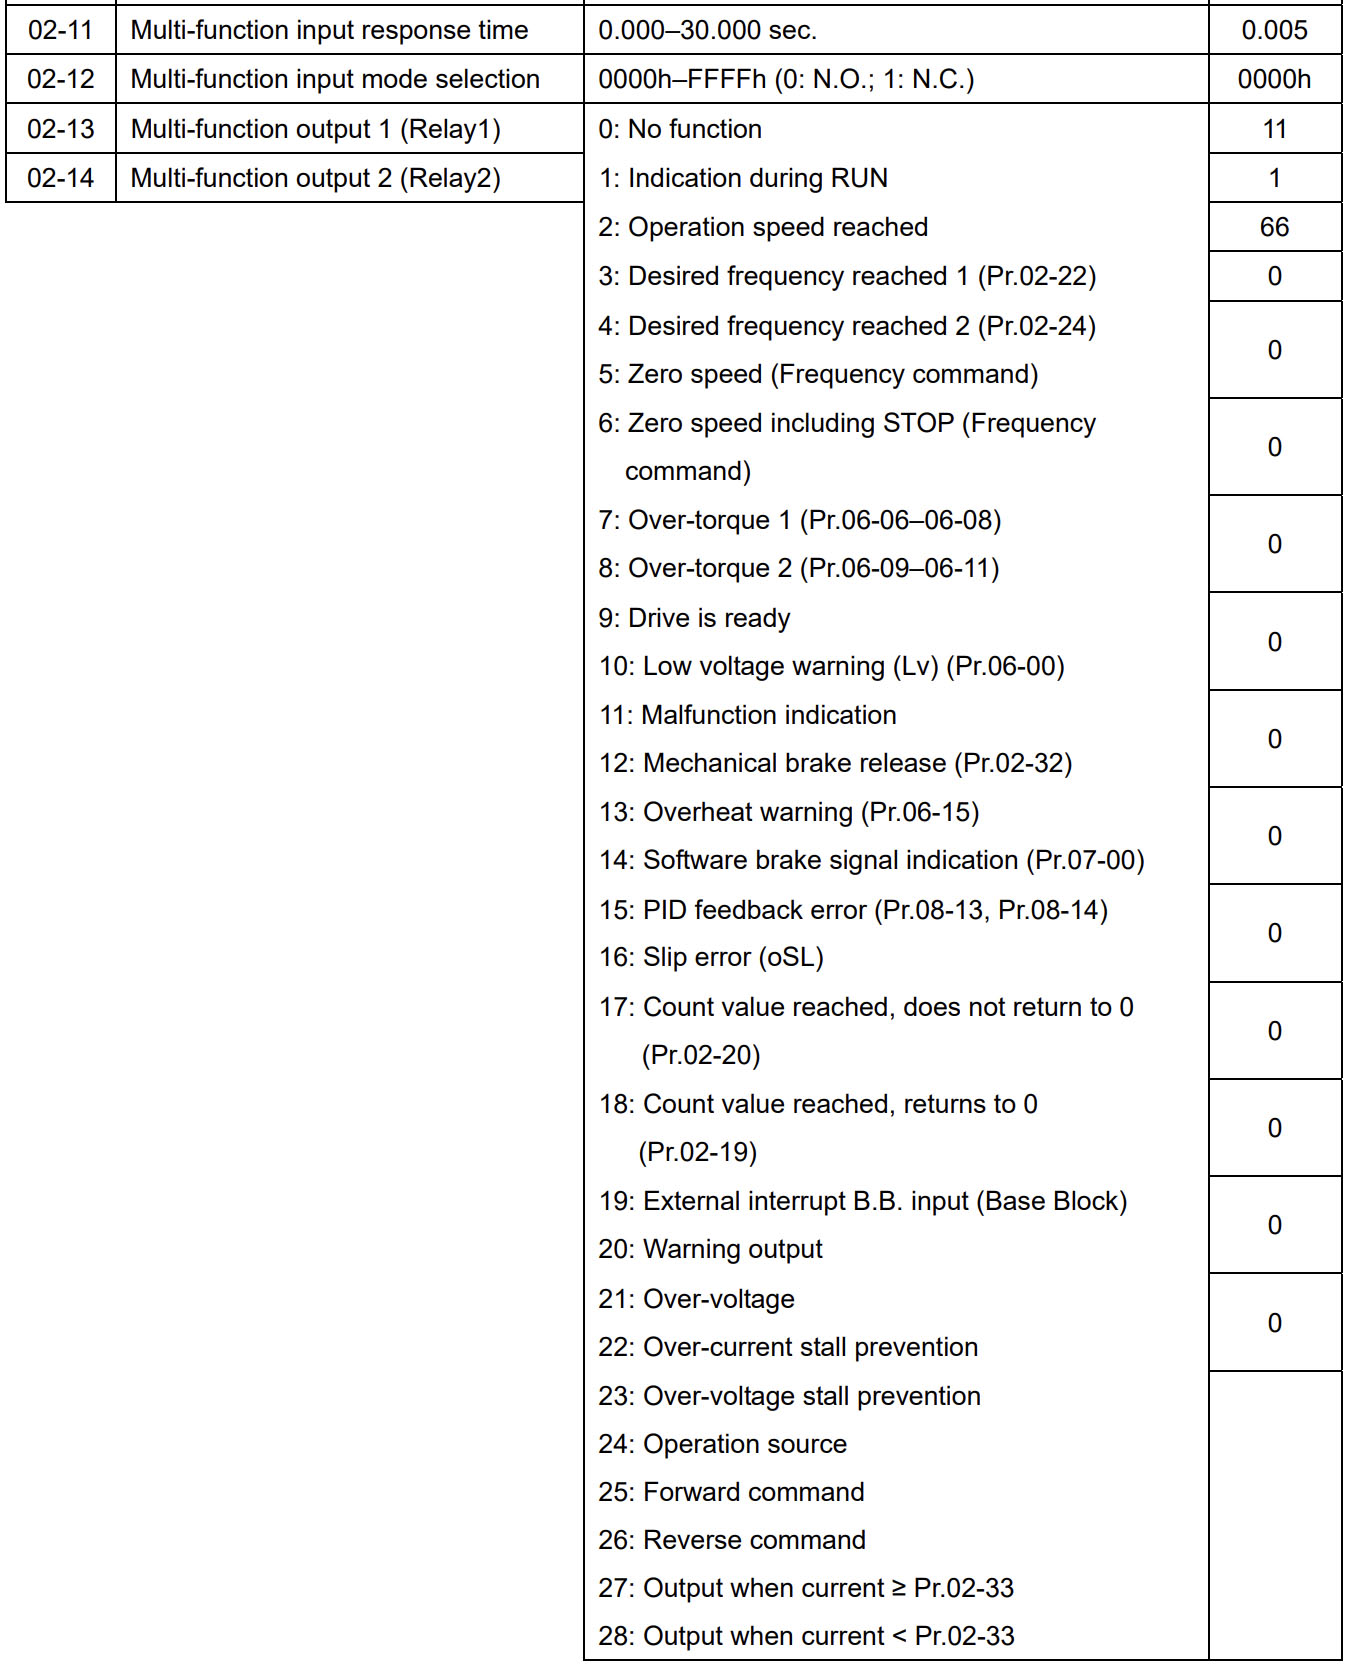

Das untere Bild zeigt Ihnen die voreingestellten Funktionen.

## Downloads
- [Anleitung des C2000+](https://www.cnc-steuerung.com/media/a9/c2/33/1727793533/Manual%20C2000+_ENG.pdf)
# STO Stecker der B3 Endstufe
**Sobald die STO-Funktion aktiviert ist, stoppt der Servoantrieb die Stromzufuhr**
Sobald die STO-Funktion aktiviert ist, stoppt der Servoantrieb die Stromzufuhr zum Motor.
Verwenden Sie diese Funktion nur wenn der Motor steht, da dieser sonst austrudelt.
Bei unserem CNC Connectsystem wird nach öffnen der Kabinentüren erst der Motor gebremst und dann nach 500 ms das STO ausgelöst.
Hinweis: Die STO-Funktion wird **nur** von der B3A-Serie unterstützt.
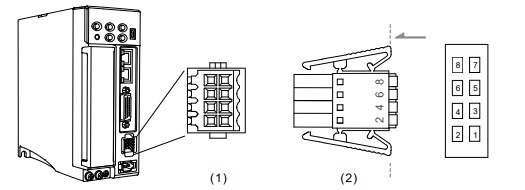
PIN: 7 und 8 werden uns nicht benutzt.
Die PIN Nummern sind bei unsere Aufsteckplatine aufgedruckt.
**Meldung AL 500:**
AL500: siehe folgendes Diagramm. Wenn der Motor normal läuft, aber sowohl STO\_A als auch STO\_B Signale gleichzeitig für 10 ms Low sind, deaktiviert die Firmware den Antrieb (Servo Off) und löst AL500 aus.

**Meldung AL 501/ 502:**
AL501 / AL502: siehe folgendes Diagramm. Wenn der Motor normal läuft, zählt aber immer die Sicherheit.
Signalquelle für 1 s niedrig ist, deaktiviert die Firmware den Antrieb (Servo Off) und löst AL501 aus oder
AL502. Das folgende Diagramm veranschaulicht AL501.

# Richtige Verdrahtung der B2 Servodrives
**Unsere B2 Serie kommt mit 1 Phasen 230 Volt Anschluss aus. Ausgabe ist dann 110 Volt für die Motoren.**
Unsere B2 Serie kommt mit 1 Phasen 230 Volt Anschluss aus.
Ausgabe ist dann 110 Volt für die Motoren.
> Wer 3Phasig anschließen möchte benötigt einen Trafo mit 3 x 220 Volt nicht zu verwechseln mit 400 Volt !!!
Bitte schließen Sie an die Klemmen wie folgt an:
R = L1
S = N
T frei lassen
L1 = L1
L2 = N
PE = am Gehäuse anschließen.
Die Leitungen R und S sind für das Leistungsteil. Die Klemmen L1 und L2 sind für die Logik. L1C und L2C bleiben nach dem Einschalter der Steuerung ständig eingeschaltet.
Die Klemmen R und S schalten wir mittels Schütz ab. So ist sichergestellt das beim auslösen des Not Aus Signal die Servos sicher abgestellt werden.
Zusätzlich schalten die Schütze noch das Not Aus Signal zu den Servos.
Der Servoregler zeigt dann im Display AL 13.

Motoren anschließen:
Unsere Kabel haben die Kennzeichnung:
**Ohne Bremse:**
1 = U Klemme
2 = V Klemme
3 = W Klemme
Grün / Gelb = PE = am Gehäuse anschließen
Mit Bremse:
1 = U Klemme
2 = V Klemme
3 = W Klemme
4 = Bremse = 24 Volt DC über Relais
5 = Bremse = 24 Volt GND direkt am 24 Volt Netzteil -
Grün Gelb = am Gehäuse anschließen

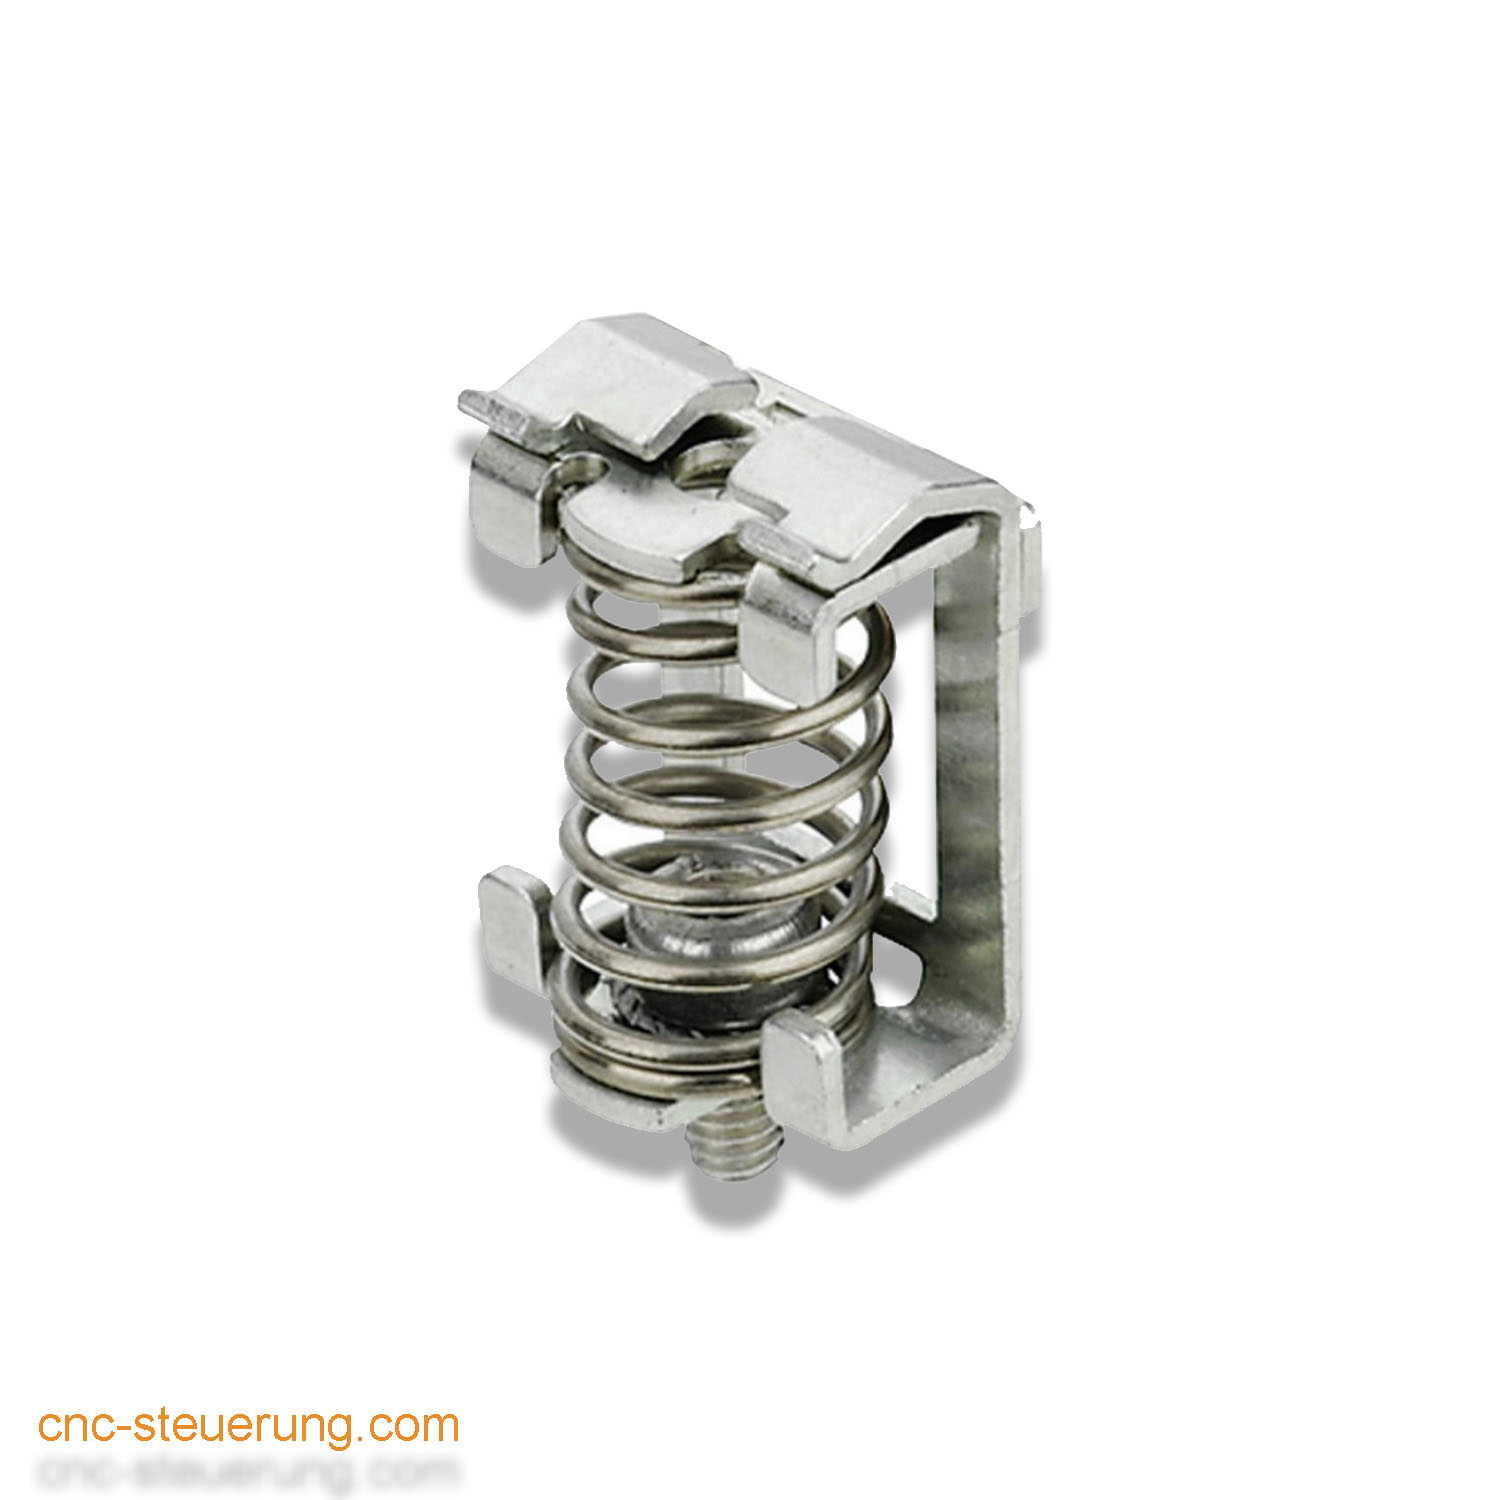
> Schirmklemmen nicht vergessen
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018f3f8ffefb78708756be2b243dfb15)**[Schirmklemme B3](https://www.cnc-steuerung.com/detail/018f3f8ffefb78708756be2b243dfb15)**
Artikelnummer: S-B3-EMC-00
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018f3f8ffefb78708756be2b243dfb15)
[](https://www.cnc-steuerung.com/detail/018ab424e3b87aae8fd3e2edf79e6778)**[Schirmklemme](https://www.cnc-steuerung.com/detail/018ab424e3b87aae8fd3e2edf79e6778)**
Artikelnummer: D15230
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ab424e3b87aae8fd3e2edf79e6778)
[](https://www.cnc-steuerung.com/detail/019011c23441748fb9ac8fd2989102ff)**[Schirmklemme B3 Lang](https://www.cnc-steuerung.com/detail/019011c23441748fb9ac8fd2989102ff)**
Artikelnummer: S-B3-EMC-00\_L
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019011c23441748fb9ac8fd2989102ff)
Servoparameter der B2 Endstufe
P1-00 auf 1002 stellen \*\*
P1-42 auf 500 stellen = Nur für Bremse \* (1000 = 1 Sekunde)
P1-44 auf 160 stellen
P1-45 auf 10 stellen
P1- 46 auf 500 stellen
(Encoderauflösung für Referenzfahrt)
Rechenbeispiel für die Auflösung mit dem Softwaregetriebe:
160.000 Impulse (Motorauflösung B2) geteilt durch Parameter
P1-44 - Multipliziert mit Parameter
P1-45 ergibt die Impulse pro Umdrehung.
In unserem Beispiel wären das dann 10.000 Impulse je Umdrehung. **\*\*\*\***
Je nach Firmware können die mit \*\* nicht auf 0X0100 gesetzt werden, verwenden Sie dann die Alternative !
Digitale Eingänge :
P2-10 auf 0x0101
P2-11 auf 0x0100 \*\* Alternative 0X102 (Alarm Reset)
P2-12 auf 0x0100 \*\* Alternative 0X102 (Alarm Reset)
P2-13 auf 0x0100 \*\* Alternative 0X102 (Alarm Reset)
P2-14 auf 0x0102 P2-15 auf 0x0000 P2-16 auf 0x0000
Digitale Ausgänge
P2-17 auf 0x0121
P2-18 auf 0x0101
P2-19 auf 0x0108 \*\* Alternative 0X000 (Motor Zero Speed nur für Motoren ohne Bremse)
P2-20 auf 0x0108 \*\* Alternative 0X000 (Motor Zero Speed nur für Motoren ohne Breme)
P2-21 auf 0x0108 \*\* Alternative 0X000 (Motor Zero Speed nur für Motoren ohne Bremse)
P2-22 auf 0x0000
Achtung: Diese Parameter stellen die Grundeinstellungen der B2 für unsere Kabel da.
Diese Einstellungen können erheblich abweichen !
Die B2 Servoendstufe ist unser Einsteigerprodukt in die Servotechnik
Wir bieten diese Systeme von 200 Watt bis 1500 Watt Leistung in 230 Volt an. Mit einer Auflösung von 160.000 Impulsen den meisten Systemen in dieser Preisklasse weit überlegen.
Beachten Sie das die Auflösung nicht nur für Ihre Achsen benötigt wird sondern auch für den weichen Motorlauf gerade bei langsamen Bewegungen.
Mit unserem optionalen CNC-Connectsystem wird die Verdrahtung zum Kinderspiel.
**\*\*\*\***
Überprüfen Sie ob die Parameter der Bremse richtig eingestellt sind.
\- Der Ausgang der Bremse auf unseren CNC Aufsteckmodul wird von der Servo Drive gesteuert.
\- Prüfen Sie ob die richtige Aufsteckplatine auf der Z Achse montiert wurde. Mit LED = Mit Bremse
Prüfen Sie den Parameter für DO4 (P2-21 ob dieser auf 0x0108 steht)

Prüfen Sie den Parameter für DO4 (P2-21 ob dieser auf 0x0108 steht)

Zu diesem Parameter gehört auch die Zeit, ab wann die Bremse geschaltet werden soll, nach der Aktivierung.
Die Zeit wird in Millisekunden angegeben. Hier ist ein Wert von 500 also 0.5 Sekunden ein guter Wert.

Wie kann ich erkennen das die Bremse ordnungsgemäß arbeitet?
Wenn die Parameter richtig eingestellt sind, muss nach der Aktivierung die LED auf der Aufsteckplatine dauerhaft leuchten.
Wechselt die LED im laufenden Betrieb (An/Aus) ist der Parameter nicht auf 0x0108 gestellt.
# C2000 und C2000+ Frequenzumrichter CPU Karte?
**Warum man eine CPU Karte benötigt?**
**CPU Karte für den C2000 und C2000+ Frequenzumrichter:**
Was macht die CPU Karte?
Über die CPU Karte können wir Signale aus einem Encoder auslesen und diese dann im C2000 Fu auswerten. So können wir aus einem “normalen” AC Motor fast einen Servo-Motor machen.
Damit stehen Ihnen schon bereits bei sehr geringen Drehzahlen die vollen Drehmomente zu Verfügung.
Ausserdem können wir auch den Motor auch nach einem Halt positionieren, wie unten im Video gezeigt.
In der Regel verwenden wir TTL Signale, dafür benötigen wir unsere TTL CPU Karte - bei Sinus Signalen benötigen wir die Sinus CPU Karte.
Mittels diese preiswerten Karte ist es schnell möglich einen C2000 nachzurüsten.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ab7f55fa57c0c9b64ce8dea515704)**[TTL CPU Karte für C2000 Closed Loop Frequenzumrichter](https://www.cnc-steuerung.com/detail/018ab7f55fa57c0c9b64ce8dea515704)**
Artikelnummer: EMC-PG01L
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ab7f55fa57c0c9b64ce8dea515704)
Wie kann ich die richtige Verdrahtung prüfen?
Die TTL Karte hat 3 kleine LED on Board, wenn Sie Spindel drehen, werden 2 dieser LED flackern - das ist das TTL Signal, und an einer Stelle pro Umdrehung muss die 3. LED leuchten. Die 3. LED ist für die Z Nullspur die wir nutzen um die Orientierung der Spindel zu erkennen.
TIPP: Drehen Sie sehr langsam, denn diese LED sehen Sie nur sehr kurz da es ja nur ein Signal ist.
Die LED der Platine leuchten dann wie folgt wenn alles richtig verdrahtet wurde: A und B Signal des Encoder gibt ein Signal aus:

Nur die B Spur gibt ein Signal aus:


Nun gibt die Z Spur ein Signal aus, in Verbindung mit A und B:
Die Z Spur darf nur einmal pro Umdrehung kommen.

Spindel Orientierung: Spindelorientierung mit dem C2000 FU Wenn Ihre Werkzeuge einen Mitnehmerzapfen haben muss dieser in einer besonderen Position gebracht werden. Dazu dient diese Funktion, hiermit kann ein Motor mit Encoderfeedback nach Aktivierung immer in eine zugewiesene Position gebracht werden.
Mit der Werkzeugwechselfunktion am C2000 ist es möglich, ein Closed-Loop Antriebssystem, Motoren mit Encoder, auf dem Nullimpuls oder eine feste Anzahl von Impulsen/Umdrehungen weiter zu stoppen, so dass ein Werkzeug in eine feste Position gehalten werden kann.
Durch die Aktivierung eines digitalen Eingangs wird der lauflaufende Motor wieder in eine niedrige Geschwindigkeit zurückgesetzt und die gewünschte Punkt zu erreichen und dort bleiben, bis der Eingang wieder freigegeben wird.
Wichtig: Die Spindel benötigt einen Encoder, ein einzelnes Signal reicht nicht aus.
Grundeinstellungen :
Programmieren Sie den Controller für den Betrieb in den Closed Loop Modus.
Um dies zu tun, stellen Sie 00-10 auf Geschwindigkeitsregelung 0 und 00-11 zuerst auf 0 ( V/F ). Das setzt voraus das der Encoder an unserer CPU Platine angeschlossen wurde.

Führen Sie zuerst eine automatische Optimierung des Motors durch.
Dazu muss der Motor ohne Last laufen können.
Stellen Sie nach Möglichkeit den Parameter 05-00 auf 1 ein (IM-Drehabstimmung).
Achtung:
Wenn dies nicht möglich ist, dann 2 ( statische Abstimmung ).
Geben Sie 05-01 bis 05-04 mit den Werten des Typenschildes ein.
Drücken Sie den Startknopf und der Motor führt die Abstimmung durch. Er wird auch rotieren.
Nach der Abstimmung werden die Parameter 05-05 bis 05-09 ebenfalls mit einem Wert
gefüllt.
Bei einem normalen Motor beträgt der Nullladestrom etwa 30% des Nennstroms.

Jetzt 00-11 zuerst auf 3 setzen ( FOC-PG )
Legen Sie in der Parametergruppe 10 die Encoder-Back-Link fest.
\- 10-00 auf 1
\- 10-01 die Anzahl der Encoderimpulse je Umdrehung (2500 je nach Typ des Encoders)
\- 10-02 abhängig von der Drehrichtung des Encoder A für B oder B für A.
Geben Sie dem Controller einen Start und sehen Sie, ob der Motor langsam ausgeführt wird. Geht der Controller geht direkt in den Ausfall .z.B. ACN Überstrom . dann ist wahrscheinlich
die Drehrichtung des Motors und des Gebers vertauscht .
Legen Sie 10-02 auf eine andere Drehrichtung fest, und versuchen Sie es erneut.
Wenn die Einstellung nun Ordnung ist, programmieren Sie dann einen digitalen Eingang auf 35 Inner APR aktivieren

Stellen Sie Parameter 11-43 auf eine niedrige Frequenz ein, mit der der Motor nach Null suchen kann.

Geben Sie dem Regler nun ein Startsignal und eine Frequenz, damit der Motor mit einer angemessenen Geschwindigkeit läuft.
Aktivieren Sie dann den digitalen Eingang, um die Suche zu aktivieren. Die Motordrehzahl wird abnehmen und an der gewünschten Stelle anhalten.
Dieser Stopppunkt kann und muss durch Einstellen von 11-65 und 66 verschoben werden. Dies sind Encoderflanken, also in diesem Beispiel 10000 genau 1 Umdrehung weiter.

Der digitale Eingang wird von der CSMIO angesteuert, dieser Ausgang ist um Werkzeugwechslerskript zu beschreiben. Hier gibt es viele Möglichkeiten, sprechen Sie mit unserem Support für die Details.
Aktivierung der Spindelorientierung:
Zum Aktivieren der Eingänge (MI) müssen beim Einsatz der internen Spannungsquelle und abhängig von der ausgewählten Eingangslogik die folgenden Klemmen geschaltet werden:
– MI nach DCM: negative Logik (NPN)
– MI nach +24V: positive Logik (PNP)

Zuordnung der Signale MI1 bis MI8

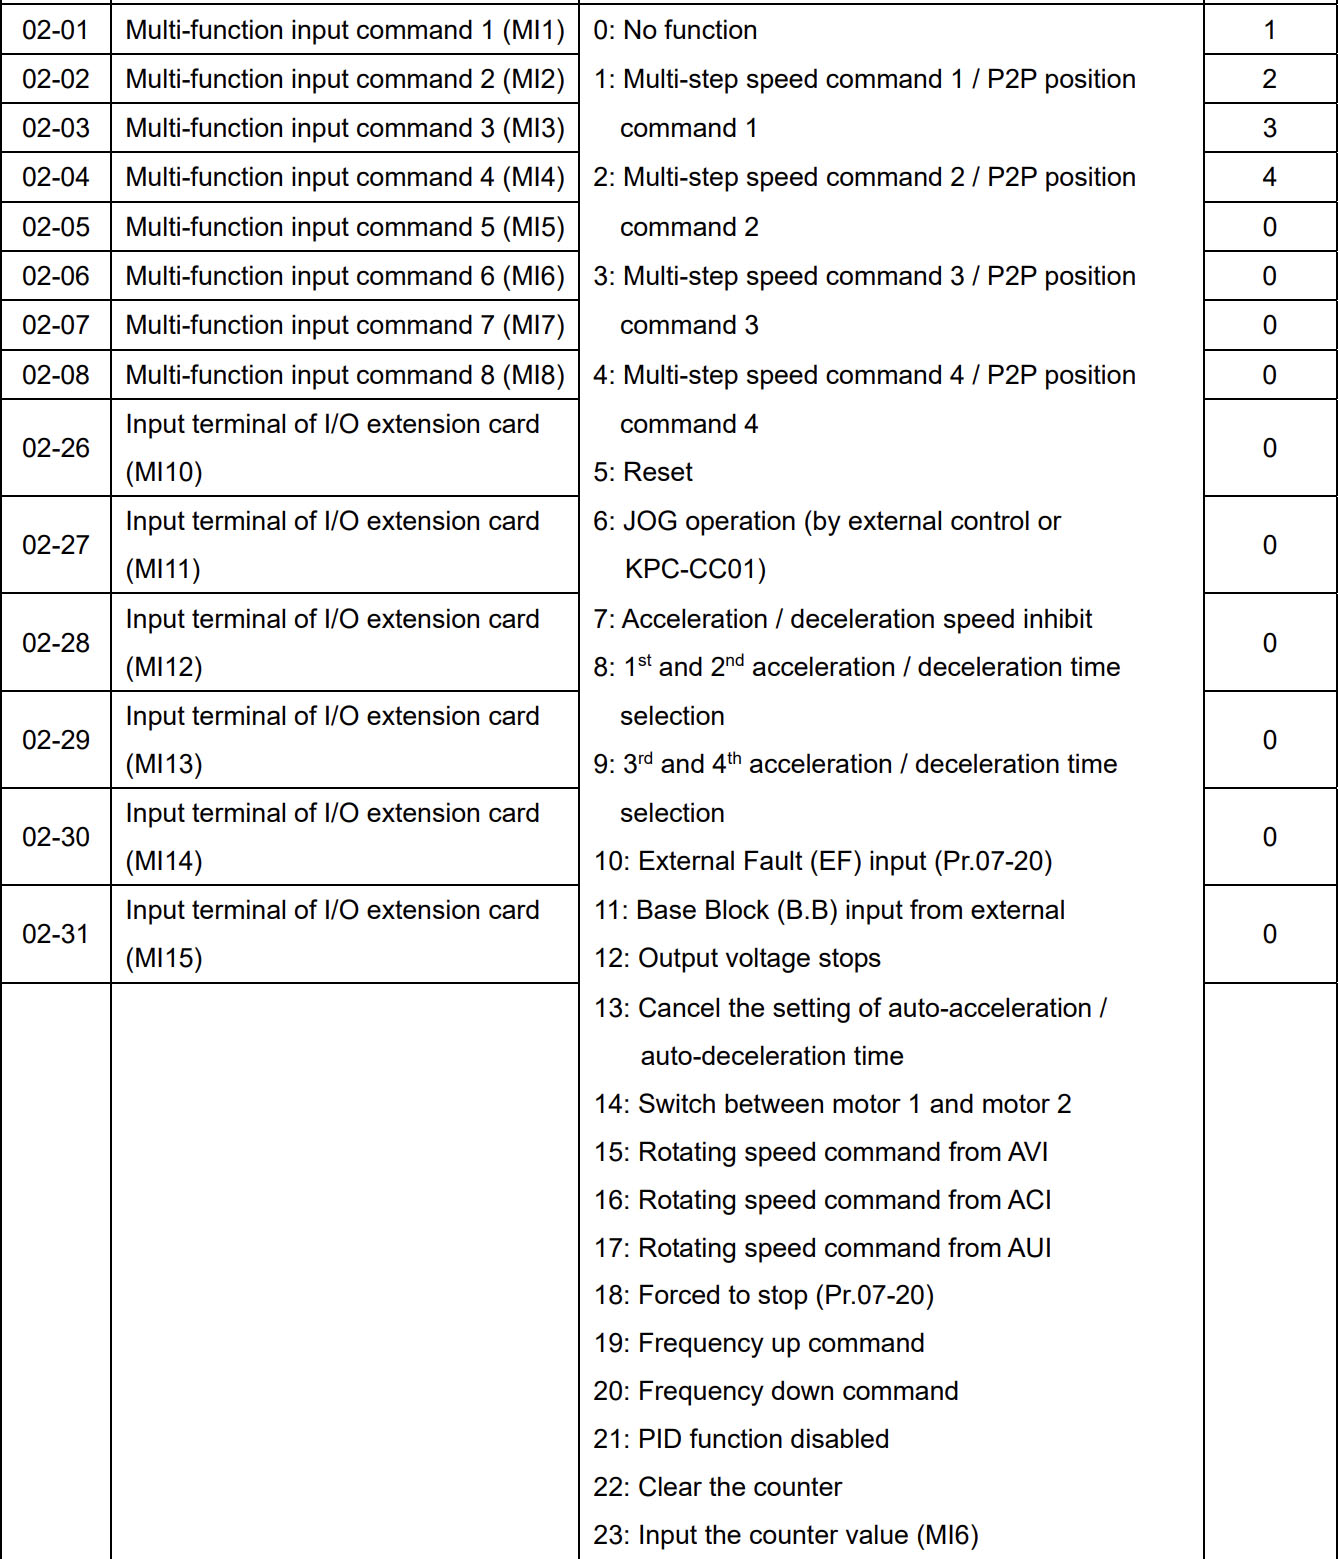

Um die Position anzufahren muss der verdrahtete Eingang auf 35 eingestellt werden:
- Enable single-point positioning
> 1. Beim aktiveren der Suchfunktion bremst erst der Motor ab bios auf die Suchgeschwindigkeit.
> Wie schnell er bremst stellen Sie bei 01-13 ein. ...... und ab welche maximal hz zahl. 01-00
> 2. Das Suchen geht mit einer bestimmten Geschwindigkeit . Diese sollte möglichst langsam sein damit der Z Impuls erkannt wird. Ansonsten dreht der Motor eine weitere Runde
> Paramter: 11-64 (IHP creep speed. ) Vermutlich liegt die Suchgeschwindigkeit bei 1,5 Hz.
>
>
## Downloads
- [Anleitung C2000](https://www.cnc-steuerung.com/media/90/6f/44/1736243012/Manual%20C2000+_(2).pdf)
# Leistung reduzieren
**Gehen Sie wie folgt vor: Um nun den Wert von P1-02 zu ändern muss zuerst der Wert auf 10 werden. Drücken Sie dazu die SET Taste**
Wer die Leistung seines Servomotors reduzieren möchte kann diese im Parameter einstellen.
Gehen Sie wie folgt vor:
Um nun den Wert von P1-02 zu ändern muss zuerst der Wert auf 10 werden.
Drücken Sie dazu die SET Taste.
Das Display wird Ihnen nun den Wert anzeigen der in der Endstufe gespeichert wurde.
Wenn noch nichts geändert wurde steht hier die 0000.
Um den Wert zu ändern drücken Sie die Taste UP so oft bis der Wert erreicht wurde.
Oder drücken Sie einmal die SHIFT Taste um direkt auf die zweite Ziffer zuspringen.
0010 speichern Sie diesen Wert ab.
Nun ist die Leistungsbegrenzung aktiviert.
Jetzt müssen wir noch die gewünschte Leistung eingeben.
Öffnen Sie den Parameter P1-12 um die Leistung anzugeben.
Normalerweise wird hier eine 100 angezeigt, reduzieren Sie den Wert mit drücken der Abwärtstaste solange bis der Wert angezeigt wird.
Speichern Sie die gewünschte Einstellung.
Wer mittels Digitalen Eingang den reduzierten Wert aufrufen möchte stellt den Parameter P2-12 von 0116 auf 0016 Lesen Sie dazu aber die Anleitung.
## Downloads
- [Anleitung A 2 ](https://www.cnc-steuerung.com/media/c6/cb/01/1732103437/Manual%20ASDA_A2.pdf)
# Servoparameter der B2 Endstufe
**In unserem Beispiel wären das dann 10.000 Impulse je Umdrehung. Das ist dann die Grundformel zur Berechnung innerhalb Mach3 /4 SIM Software.**
Servoparameter B2 Drive:
P1-00 auf 1002 stellen
P1-42 auf 500 stellen = Nur für Bremse \* (1000 = 1 Sekunde)
P1-44 auf 160 stellen
P1-45 auf 10 stellen
P1- 46 auf 500 stellen (Encoderauflösung für Referenzfahrt)
Rechenbeispiel für die Auflösung mit dem Softwaregetriebe:
160.000 Impulse (Motorauflösung B2) geteilt durch Parameter P1-44
\- Multipliziert mit Parameter P1-45 ergibt die Impulse pro Umdrehung.
In unserem Beispiel wären das dann 10.000 Impulse je Umdrehung. Das ist dann die Grundformel zur Berechnung innerhalb Mach3 /4 SIM Software.
Ausgänge / Eingänge zuweisen
Je nach Firmware können die mit \*\* nicht auf 0X0100 gesetzt werden, verwenden Sie dann die Alternative !
Digitale Eingänge :
P2-10 auf 0x0101
P2-11 auf 0x0100 \*\* Alternative 0X102 (Alarm Reset)
P2-12 auf 0x0100 \*\* Alternative 0X102 (Alarm Reset)
P2-13 auf 0x0100 \*\* Alternative 0X102 (Alarm Reset)
P2-14 auf 0x0102
P2-15 auf 0x0000
P2-16 auf 0x0000
Digitale Ausgänge
P2-17 auf 0x0121
P2-18 auf 0x0101
P2-19 auf 0x0100 \*\* Alternative 0X103 (Motor Zero Speed)
P2-20 auf 0x0100 \*\* Alternative 0X103 (Motor Zero Speed)
P2-21 auf 0x0100 \*\* Alternative 0X103 (Motor Zero Speed)
P2-22 auf 0x0000
> Achtung: Diese Parameter stellen die Grundeinstellungen der B2 für unsere Kabel da. Diese Einstellungen können erheblich abweichen !
# VFD Frequenzumrichter anschließen
**VFD Frequenzumrichter anschließen**
VFD Frequenzumrichter anschließen
Die wichtigsten Anschlüsse:
Rechtslauf: (Rot)
Verbinden Sie ein Relais was Sie für den rechts Lauf verwenden möchten
mit den Klemmen MI1 und DCM.
Wenn der Kontakt schließt erhält der FU sein Start Signal für den rechts Lauf.
Sollwert: (Grün)
Die Drehzahl wird an AVI und ACM angeschlossen.
Verbinden Sie das **AVI** mit dem analogen **Output 0** und das **GND** Signal der analogen Ausgänge mit **ACM.**
Diese beiden klemmen steuern die Drehzahl der Spindel/Frequenzumrichter.
Alarmausgang: (Blau)
Legen Sie auf die Klemme RC 24 VDC an. Am Ausgang RB können Sie das Signal abgreifen und auf einen digitalen Eingang der CSMIO auflegen.
## Passende Produkte
Artikelnummer: VFD015EL21A
Artikelnummer: VFD022EL21A
[](https://www.cnc-steuerung.com/detail/018b6bd36cfa709fb5320cf1d29d1e45)**[VDF-EL 230 Einspeisung](https://www.cnc-steuerung.com/detail/018b6bd36cfa709fb5320cf1d29d1e45)**
Artikelnummer: VFD022EL
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018b6bd36cfa709fb5320cf1d29d1e45)
[](https://www.cnc-steuerung.com/detail/01904eaee5ae75328ccff564d76a4c3c)**[EMV Platte ](https://www.cnc-steuerung.com/detail/01904eaee5ae75328ccff564d76a4c3c)**
Artikelnummer: MKE-EP
[Zum Produkt →](https://www.cnc-steuerung.com/detail/01904eaee5ae75328ccff564d76a4c3c)
Alarmmeldungen der Servo Drives auswerten mit der V2
Alle Alarmmeldungen der B3 wird über den DO1 der Servo Drive ausgegeben. Diesen Ausgang führen wir mit dem J1 der Aufsteckplatine auf das CNC-Connect System.
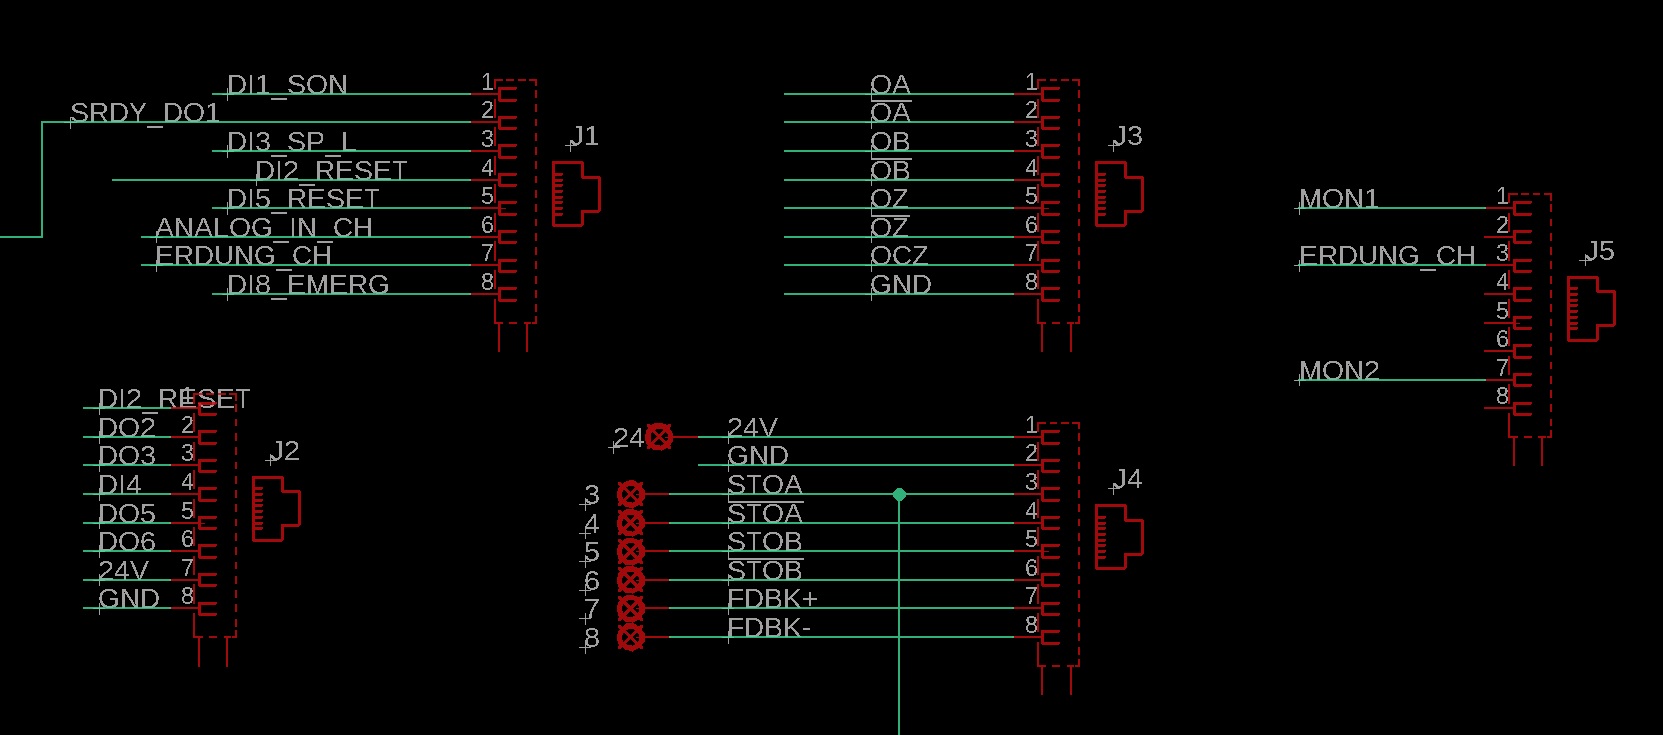
Die Ausgänge der B3 müssen als Schließer deklariert werden. Denn da alle auf den Eingang 12 der V2 gehen, werden nur dann Fehler ausgewertet wenn der Schalter als Schließer angelegt wird.

# Alarmcode der Delta Drives
**Unsere Delta Servodrives geben mittels Alarmcode eine Zustandsbeschreibung aus die dem Anwender wichtige Hinweise gibt.**
Unsere Delta Servodrives geben mittels Alarmcode eine Zustandsbeschreibung aus die dem Anwender wichtige Hinweise gibt.
Wir geben für unsere Delta Endstufen Support, Kunden die sich woanders die Delta Endstufen gekauft haben wenden sich an Ihren Lieferanten.
Hier die wichtigsten Alarmmeldungen:
## Downloads
- [Alarmliste Delta](https://www.cnc-steuerung.com/media/ea/1e/ac/1727085465/AlarmlisteRfU5oEggQ5ELi.pdf)
**AL001**
Die Hauptleitung hat mehr als das 1,5 fache des Erlaubten.

*AL001*
**AL002**
Unterspannung: Überprüfen Sie die Eingangsspannung!

**AL003**
Unterspannung: Überprüfen Sie die Eingangsspannung!

*AL003*
**AL004**
Prüfen Sie ob der Motor richtig angeschlossen ist und ob es sich um den richtigen Motor handelt.
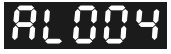
*AL004*
**AL005**
Überprüfen Sie den Bremswiderstand auf richtige Größe - Verdrahtung und ob der Parameter entsprechend gesetzt wurde.
P1-53 muss wenn kein Widerstand angeschlossen wurde auf 0 gesetzt sein

*AL005*
**AL006**
Kommt diese Meldung bei der ersten Inbetriebnahme tauschen Sie die Motorkabel. Bei unseren Motorkabel ist U-V-W = R-S-T
Tritt der Fehler auf nach der ersten Inbetriebnahme prüfen Sie bitte um die Last zu groß ist für den verwendeten Motor

*AL006*
**AL007**
Entweder sind die Signale am CN1 Stecker nicht sauber genug oder die Signale kommen zu schnell.
Verwenden Sie ggf. die HSign und HPulse Signale. Bei unserem CNC Connectsystem verwenden wir die HigSign Signale.

*AL007*
**AL008**
Abnormale Impulse: Prüfen Sie die maximale Geschwindigkeit Ihres Systems

*AL008*
**AL009**
Kommt vor wenn die Motorstellung SOLL / IST abweichen.
Prüfen Sie ob Ihre Bremse gelöst hat.

*AL009*
**AL011**
Encoderfehler
\- Encoderkabel nicht angeschlossen oder lose
\- Kabel defekt
\- Motor defekt
Fehler kann nicht gelöscht werden, die Endstufe muss Aus und Eingeschaltet werden um den Fehler zu löschen

*AL011*
**AL013**
Not Aus ausgelöst - Entriegeln Sie den Not Aus (bei unseren fertig aufgebauten Steuerungen)
Oder drehen Sie das Signal in den Servoparametern.

*AL013*
**AL014**
Vorwärtsbewegung unterdrück. Drehen Sie das Signal oder deaktivieren Sie den Eingang.

*AL014*
**AL014**
Rückwärtsbewegung unterdrück. Drehen Sie das Signal oder deaktivieren Sie den Eingang.

*AL015*
# C2000 richtig anschließen
**Hier unsere Standardverdrahtung des C2000 Frequenzumrichters:**

*Anschluss*
Grundsätzlich müssen folgende Parameter eingestellt werden, damit der FU auf externe Sollwertvorgabe und Richtung über externe Klemmen reagiert.
Die M1 Eingänge (P02-01) müssen auf Reset (5) gesetzt werden damit der analoge Eingang reagiert.
P00 - 20 auf 2
P00 - 21 auf 1
P02 - 01 auf 5
P03 - 00 auf 1
**HF Spindeln:**
Viele Anwender verstehen nicht das zusammenwirken der Parameter für einen Frequenzumrichter.
Stellen Sie bitte wie folgt neben den anderen Parameter diese Wert ein:
Die Parameter gelten für Motoren die mit 400 Hz arbeiten.
P1-00 400 Hz
P1-01 400 Hz
P1-02 400
P1-03 0,5
P1-04 0,5
P1-05 0,5 erst diesen setzen dann P1-03 setzen
P1-06 0,5
P1-07 0,5
P1-08 0,5
P0-11 0
Wichtig bei Hochfrequenzspindel muss die VF Kennlinie angepasst werden:
Im Beispiel einer 300Hz Spindel:
Der Frequenz Umrichter regelt von fast 0 Volt 0 Hz ( 01-07 , 01-08 ) hoch nach 01-00 bei max. Ausgang Spannung 01-02.
Der Basis Frequenz einer 300 Hz Motor ist 300 Hz also P1-01 auf 300 und P1-00 minimal auf 300 Hz oder hoher.
Für ein Hochfrequenz Motor sollten auch die Spannung Parameter 01-04 ,01-06 und 01-08 erniedrigt eingestellt werden . ( 4 V , 2 V , 0,5 V ) Sonst zieht der Motor beim Anlaufen zu viel Strom.
**NPN oder PNP:**
Auch beim Fu gilt NPN oder PNP Logic
Wer über ein Relais das DCM und MI1 für Rechtslauf schaltet muss den Schiebejumper auf NPN stellen.
Wer über ein 24 Volt und MI1 für rechtslauf verwenden möchtet muss den Schiebejumper auf PNP stellen.

Lüfter abschalten:
Besondere Funktionen: P07-19 auf 1 stellen um den Lüfter nicht dauerhaft laufen zu lassen.
Wer mit einem Bremswiderstand arbeitet muss den Parameter 06-01 auf 0.00 umstellen
Alternatives Bremsen mit dem C2000:
Wer einen Frequenzumrichter einsetzt hat die Möglichkeit seine Spindel stufenlos zu steuern. Das bedeutet sanft Anzufahren und zu Bremsen. Beim Bremsen wird aber Energie erzeugt die durch die Masse der Mechanik entsteht. Diese Energie kann der Frequenzumrichter nur begrenzt aufgenommen werden. Gerade bei schnell drehenden Motoren ist es notwendig die Energie entweder zwischen zu speichern oder die Energie in einen Bremswiderstand zu "verbrennen" Aber was ist wenn die Masse immer unterschiedlich ist? Beispiel Drehmaschine: Gerade bei Drehmaschine mit unterschiedlichen großen Bauteilen haben wir das Problem das die Energie stark schwankt. Zu dem können wir auch nicht mit einer vorher eingestellten Bremszeit zu reagieren da wir das Werkstück unter Umständen aus dem Backenfutter verlieren würden.
Stellen Sie den Parameter P06-02 von 0 Herkömmliche Strombegrenzung auf 1 Intelligente Strombegrenzung um. Im Schaubild ist zu erkennen das wir anstatt einer starren Bremsrampe mit einer stufenförmigen Bremsrampe arbeiten was dann sich genau auf die Massenträgheit einstellt. So wird das Backenfutter stufenweise runter gebremst. Man sollte aber der Bremszeit auf ca. 3-4 Sekunden einstellen um dem Frequenzumrichter auch genügend Rechenzeit zu geben.

Stromversorgung:
Der Frequenzumrichter benötigt je nach Modell eine ausreichende Absicherung und Leitungsquerschnitt der Zuleitung
> **Wichtig**
> Diese Anleitung ersetzt keinen Elektriker, lassen Sie den Frequenzumrichter nur von einer Elektrofachkraft anschließen ! Achten Sie auf einen Allstrom Sensitiven FI in Ihrer Stromverteilung !
> Lesen Sie die Anleitung zum C2000 um die passende Zuleitung und Vorsicherung für Ihr Modell zu finden!

Zuleitung:
Die Zuleitung wird an den Klemmen R-S-T angeschlossen. Der Motor an die Klemmen U-V-W
## Downloads
- [Anleitung C2000+ Serie](https://www.cnc-steuerung.com/media/f8/ff/22/1786518665/C2000_Deutsch.pdf)
- [Anleitung C2000+ Serie](https://www.cnc-steuerung.com/media/f8/ff/22/1786518665/C2000_Deutsch.pdf)
> **Schauen Sie sich das Video an**
> Gerade wenn Sie privater Anwender sind! Hier geht es um den FU und dem FI !
[Video auf YouTube ansehen](https://www.youtube.com/watch?v=GsXReiCisgE)
# C2000 - ATC Funktion
**Werkzeugwechsler mit einem C2000**
Spindelorientierung mit dem C2000 FU
Wenn Ihre Werkzeuge einen Mitnehmerzapfen haben muss dieser in einer besonderen Position gebracht werden. Dazu dient diese Funktion, hiermit kann ein Motor mit Encoderfeedback
nach Aktivierung immer in eine zugewiesene Position gebracht werden.
Sie benötigen auf jeden Fall unsere CPU Platine für die Positionsregelung:
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ab7f55fa57c0c9b64ce8dea515704)**[TTL CPU Karte für C2000 Closed Loop Frequenzumrichter](https://www.cnc-steuerung.com/detail/018ab7f55fa57c0c9b64ce8dea515704)**
Artikelnummer: EMC-PG01L
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ab7f55fa57c0c9b64ce8dea515704)
Mit der Werkzeugwechselfunktion am C2000 ist es möglich, ein Closed-Loop Antriebssystem, Motoren mit Encoder, auf dem Nullimpuls oder eine feste Anzahl von
Impulsen/Umdrehungen weiter zu stoppen, so dass ein Werkzeug in eine feste Position gehalten werden kann. Durch die Aktivierung eines digitalen Eingangs wird der
lauflaufende Motor wieder in eine niedrige Geschwindigkeit zurückgesetzt und die gewünschte Punkt zuerreichen und dort bleiben, bis der Eingang wieder freigegeben wird.
Wichtig: Die Spindel benötigt einen Encoder, ein einzelnes Signal reicht nicht aus
Grundeinstellungen :
Programmieren Sie den Controller für den Betrieb in den Closed Loop Modus. Um dies zu tun, stellen Sie 00-10 auf Geschwindigkeitsregelung 0 und 00-11 zuerst auf 0 ( V/F ).
Das setzt voraus das der Encoder an unserer CPU Platine angeschlossen wurde.

Führen Sie zuerst eine automatische Optimierung des Motors durch. Dazu muss der Motor ohne Last laufen können.
Stellen Sie nach Möglichkeit den Parameter 05-00 auf 1 ein (IM-Drehabstimmung).
Achtung:
Wenn dies nicht möglich ist, dann 2 ( statische Abstimmung ). Geben Sie 05-01 bis 05-04 mit den Werten des Typenschildes ein.
Drücken Sie den Startknopf und der Motor führt die Abstimmung durch. Er wird auch rotieren. Nach der Abstimmung werden die Parameter 05-05 bis 05-09 ebenfalls mit einem Wert
gefüllt. Bei einem normalen Motor beträgt der Nullladestrom etwa 30% des Nennstroms.

Jetzt 00-11 zuerst auf 3 setzen ( FOC-PG )
Legen Sie in der Parametergruppe 10 die Encoder-Back-Link fest.
\- 10-00 auf 1
\- 10-01 die Anzahl der Encoderimpulse je Umdrehung (2500 je nach Typ des Encoders)
\- 10-02 abhängig von der Drehrichtung des Encoder A für B oder B für A.
Geben Sie dem Controller einen Start und sehen Sie, ob der Motor langsam ausgeführt wird. Geht der Controller geht direkt in den Ausfall .z.B. ACN Überstrom . dann ist wahrscheinlich
die Drehrichtung des Motors und des Gebers vertauscht .
Legen Sie 10-02 auf eine andere Drehrichtung fest, und versuchen Sie es erneut.
Wenn die Einstellung nun Ordnung ist, programmieren Sie dann einen digitalen Eingang auf 35 Inner APR aktivieren

Stellen Sie Parameter 11-43 auf eine niedrige Frequenz ein, mit der der Motor nach Null suchen kann.

Geben Sie dem Regler nun ein Startsignal und eine Frequenz, damit der Motor mit einer angemessenen Geschwindigkeit läuft.
Aktivieren Sie dann den digitalen Eingang, um die Suche zu aktivieren. Die Motordrehzahl wird abnehmen und an der gewünschten Stelle anhalten.
Dieser Stopppunkt kann und muss durch Einstellen von 11-65 und 66 verschoben werden. Dies sind Encoderflanken, also in diesem Beispiel 10000 genau 1 Umdrehung weiter.

Der digitale Eingang wird von der CSMIO angesteuert, dieser Ausgang ist um Werkzeugwechslerscript zu beschreiben. Hier gibt es viele Möglichkeiten, sprechen Sie mit unserem Support für die Details.
Aktivierung der Spindelorientierung:
Zum Aktivieren der Eingänge (MI) müssen beim Einsatz der internen Spannungsquelle und abhängig von der ausgewählten Eingangslogik die folgenden Klemmen geschaltet werden:
– MI nach DCM: negative Logik (NPN)
– MI nach +24V: positive Logik (PNP)

Zuordnung der Signale MI1 bis MI8

Wie schließe ich was an?
Ihnen stehen 4 Möglichkeiten zu Verfügung, schauen Sie sich die Klemmen Ihres FU genau an und entscheiden Sie nach dem Schaubild.
Normalerweise ist eine Brücke zwischen den Klemmen **24 V** und **COM** werkseitig Eingebaut. Dann verwenden wir Negative Logic mit interner Spannungsquelle. Bild mit rotem Rand
Wenn Sie diese Brücke wie im Bild haben, müssen Sie um die Funktion zu starten den Kontakt von DCM auf den jeweiligen MI herstellen. Da wir hier ein eigenes Potential haben, wird der Kontakt mittels Relais realisiert.
Hier im Bild sehen Sie am Beispiel des MI1 wie der Kontakt hergestellt werden muss.
Zwischen DCM und MI1 wird das Relais verdrahtet was dann im geschalteten Zustand den Kontakt herstellt.

Wer hingegen die Brücke zwischen COM und DCM hat arbeitet mit Positiver Logic. So muss zwischen der +24 Volt Klemme und MI1 ein Relais verdrahtet werden.
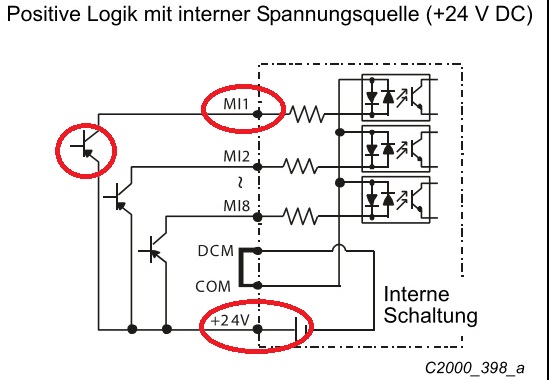
Damit die Orientiertung startet muss der MI8 belegt werden.
Der Parameter 02-08 (Programmierbarer Eingang 8 (MI8) stellen Sie bitte auf 35 (Einzelpunktpositionierung freigeben) eingestellt sein.

> Um die Drehzahl beim Suchen zu reduzieren stellen Sie den Befehl 11-64 "Single Positioning Resing Speed" auf 2 ein. Die voreingestellten 10 Hz können ggf. zu hoch sein. Tasten Sie sich an die maximal Werte langsam ran.