# Plasma
Alles über unsere Plasmabauteile
# HF Zündung oder Pilotbogen?
**Was ist besser bzw. was kann Probleme verursachen?**
Für eine CNC-Plasmaanlage ist eine **berührungslose Zündung ohne Hochfrequenz – meist Blowback-Zündung mit Pilotlichtbogen – normalerweise die bessere Lösung**.
Wichtig: Pilotlichtbogen und HF-Zündung sind technisch keine direkten Gegensätze:
- **Pilotlichtbogen** beschreibt den Lichtbogen im Brenner, bevor beziehungsweise während kein Kontakt zum Werkstück besteht.
- **HF-Zündung** beschreibt, wie dieser Lichtbogen durch Hochfrequenz-Hochspannung gestartet wird.
- Moderne Hypertherm-Powermax-Geräte erzeugen den Pilotlichtbogen ohne störende HF-Zündung.
### Vergleich
| Eigenschaft | Pilotbogen mit Blowback-Zündung | HF-Zündung |
|---|
| Störungen der CNC-Elektronik | gering | extrem |
| Geeignet für CNC-Steuerungen | sehr gut | nur mit aufwendiger Entstörung und nur ohne THC Modul |
| Lochblech/Streckmetall | mit Dauerpilotbogen sehr gut | abhängig von Plasmaquelle |
| Zündung ohne Werkstückkontakt | ja | ja |
| Gefahr für USB, Ethernet und Controller | gering | sehr hoch |
| Abschirmungsaufwand | normal | sehr hoch |
| Preis | häufig höher | häufig günstiger |
### Warum HF bei CNC problematisch ist
Die HF-Zündung erzeugt starke elektromagnetische Störungen. Diese können folgende Probleme verursachen:
- CNC-Steuerung verliert die Verbindung
- USB- oder Ethernet-Verbindung bricht ab
- Endschalter lösen unbeabsichtigt aus
- THC misst falsche Werte
- THC kann zerstört werden da hier Ströme bis 10.000 Volt kommen können
- Achsen bleiben stehen oder verlieren Schritte
- Computer oder Motion Controller starten neu
Mit sehr guter Erdung, geschirmten Leitungen, Potentialtrennung und räumlicher Trennung kann eine
HF-Plasmaquelle funktionieren. Der Aufwand ist jedoch enorm höher.
### Empfehlung für Ihr Lochblech
Für das Ausschneiden eines Vierecks aus einem Lochblech benötigen Sie idealerweise:
- Blowback-/Kontaktzündung ohne HF
- kontinuierlichen Pilotlichtbogen oder Streckmetallmodus
- Maschinenbrenner
- CNC-Schnittstelle mit Start, Arc OK und geteilter Lichtbogenspannung
- deaktivierte oder eingefrorene THC beim Überfahren der Löcher
- CNC-Steuerung, die einen sehr kurzen Arc-OK-Ausfall toleriert
Kurz gesagt: **Für CNC ist ein störungsarmer Pilotlichtbogen mit Blowback-Zündung besser.
Für Lochblech sollte dieser als Dauerpilotlichtbogen arbeiten können.**
Das Plasmaschneiden gehört zu den wichtigsten thermischen Trennverfahren in der Metallbearbeitung. Ob Baustahl, Edelstahl oder Aluminium – moderne Plasmaanlagen ermöglichen schnelle, präzise und wirtschaftliche Schnitte bei unterschiedlichsten Materialstärken. Besonders in Verbindung mit einer CNC-Steuerung lassen sich selbst komplexe Konturen mit hoher Wiederholgenauigkeit fertigen.
Damit die Schnittqualität dauerhaft überzeugt, müssen jedoch zahlreiche Faktoren optimal zusammenspielen. Neben der Plasmastromquelle beeinflussen auch die CNC-Steuerung, die Höhenregelung (THC), die Antriebstechnik, die Schneidparameter und der Zustand der Verschleißteile das Ergebnis.
## Wie funktioniert das Plasmaschneiden?
Beim Plasmaschneiden wird ein elektrischer Lichtbogen erzeugt, der ein Gas auf mehrere tausend Grad Celsius erhitzt. Das Gas wird ionisiert und bildet ein elektrisch leitfähiges Plasma. Dieses Plasma schmilzt den Werkstoff, während der Gasstrom das flüssige Material aus der Schnittfuge herausbläst.
Durch dieses Verfahren entstehen schmale Schnittfugen, hohe Schnittgeschwindigkeiten und saubere Schnittkanten.
## Welche Materialien lassen sich schneiden?
Mit einer geeigneten Plasmaanlage können unter anderem folgende Werkstoffe bearbeitet werden:
\- Baustahl
\- Edelstahl
\- Aluminium
\- Kupfer
\- Messing
\- Verzinkte Bleche
Je nach Material und Dicke müssen Stromstärke, Schneidgeschwindigkeit und Schneidgas angepasst werden.
## ie wichtigsten Einflussfaktoren auf die Schnittqualität
Ein gutes Schnittergebnis hängt nicht nur von der Leistung der Plasmaquelle ab. Entscheidend sind unter anderem:
\- richtige Stromstärke
\- passende Schnittgeschwindigkeit
\- korrekter Brennerabstand
\- saubere Verschleißteile
\- stabile Brennerhöhe
\- präzise CNC-Achsen
\- optimale Beschleunigungswerte
Bereits kleine Abweichungen können zu Graten, schrägen Schnittkanten oder erhöhtem Düsenverschleiß führen.
## Die Bedeutung der THC-Höhenregelung
Bei CNC-Plasmaanlagen gehört eine automatische Höhenregelung heute zur wichtigsten Ausstattung.
Während des Schneidens können sich Bleche durch Wärme verziehen. Ohne automatische Nachregelung verändert sich der Abstand zwischen Brenner und Werkstück. Dadurch verschlechtert sich die Schnittqualität erheblich.
Eine moderne THC-Regelung überwacht permanent die Lichtbogenspannung und passt die Z-Achse automatisch an. Dadurch bleibt der optimale Schneidabstand während des gesamten Schnitts erhalten.
Vorteile einer automatischen Höhenregelung:
\- gleichmäßige Schnittqualität
\- längere Standzeit der Verschleißteile
\- weniger Nacharbeit
\- höhere Prozesssicherheit
\- bessere Ergebnisse auch bei großen Blechen
\- ## Warum Servoantriebe Vorteile bieten
Die Qualität einer CNC-Plasmaanlage wird häufig durch die Dynamik der Achsen bestimmt.
Servomotoren bieten gegenüber klassischen Schrittmotoren zahlreiche Vorteile:
\- höhere Beschleunigungen
\- exaktere Positionierung
\- ruhiger Lauf
\- bessere Kreisgenauigkeit
\- weniger Schrittverluste
\- höhere Verfahrgeschwindigkeit
Gerade bei kleinen Konturen, Bohrungen und feinen Details wirken sich diese Eigenschaften deutlich auf die Schnittqualität aus.
## Die richtige Schneidgeschwindigkeit
Eine zu geringe Geschwindigkeit führt häufig zu:
\- breiten Schnittfugen
\- stärkerem Grat
\- größerem Wärmeeintrag
Eine zu hohe Geschwindigkeit verursacht dagegen:
\- unvollständige Schnitte
\- Schrägschnitte
\- Materialbrücken
Deshalb sollten die vom Hersteller empfohlenen Schnittdaten verwendet und bei Bedarf vorsichtig angepasst werden.
## Verschleißteile regelmäßig kontrollieren
Elektrode und Düse gehören zu den wichtigsten Verschleißteilen einer Plasmaanlage.
Abgenutzte Komponenten führen häufig zu:
\- instabilem Lichtbogen
\- schlechter Schnittqualität
\- stärkerem Grat
\- unsauberen Konturen
\- erhöhtem Materialverbrauch
Ein rechtzeitiger Austausch sorgt für konstante Ergebnisse und reduziert Folgekosten.
## Lochstechen richtig durchführen
Beim Piercen entstehen besonders hohe thermische Belastungen.
Eine geeignete Zündhöhe schützt die Düse vor Metallspritzern und verlängert ihre Lebensdauer erheblich.
Nach dem Durchstechen fährt der Brenner automatisch auf die optimale Schneidhöhe zurück.
## Die richtige Wartung
Regelmäßige Wartung erhöht die Betriebssicherheit und verbessert dauerhaft die Schnittqualität.
Dazu gehören:
\- Kontrolle der Druckluftqualität
\- Reinigung der Verschleißteile
\- Überprüfung aller Kabel
\- Kontrolle der Brennerführung
\- Reinigung der Linearführungen
\- Prüfung der Erdung
\- regelmäßige Kalibrierung der Höhenregelung
## CNC-Steuerung und CAM-Software
Eine moderne CNC-Steuerung bildet das Herzstück jeder Plasmaanlage.
In Verbindung mit leistungsfähiger CAM-Software lassen sich optimale Werkzeugbahnen erzeugen.
Wichtige Funktionen sind:
\- automatische Lead-In- und Lead-Out-Berechnung
\- Materialbibliotheken
\- automatische Lochbearbeitung
\- Kerf-Kompensation
\- Verschachtelung (Nesting)
\- Optimierung der Fahrwege
Dadurch werden Materialverbrauch, Bearbeitungszeit und Verschleiß reduziert.
## Typische Fehler beim Plasmaschneiden
Häufige Ursachen für schlechte Schnitte sind:
\- falscher Brennerabstand
\- verschlissene Düse
\- falsche Schneidgeschwindigkeit
\- ungeeignete Stromstärke
\- schlechte Druckluftqualität
\- falsch eingestellte THC-Regelung
\- unzureichende Achsbeschleunigung
\- mechanisches Spiel der Maschine
Durch eine systematische Fehlersuche lassen sich die meisten Probleme schnell beheben.
## Fazit
Eine hochwertige Plasmaanlage allein garantiert noch keine perfekten Schnitte. Erst das Zusammenspiel aus einer präzisen CNC-Steuerung, einer schnellen THC-Höhenregelung, leistungsfähigen Servoantrieben, optimalen Schnittdaten und regelmäßiger Wartung sorgt für dauerhaft hervorragende Ergebnisse.
Wer seine Anlage sorgfältig einstellt und regelmäßig überprüft, profitiert von einer hohen Schnittqualität, längeren Standzeiten der Verschleißteile und einer wirtschaftlichen Fertigung.
**Hinweis:** Die optimalen Schnittparameter unterscheiden sich je nach Plasmaquelle, Material, Blechdicke und Verschleißzustand der Komponenten. Alle Einstellungen sollten deshalb sorgfältig getestet und an die jeweilige Anwendung angepasst werden.
## Downloads
- [Das wichtigste auf einen Blick als pdf herunter](https://www.cnc-steuerung.com/media/e7/ec/56/1784269697/Plasmaschneiden%20in%20der%20Praxis.pdf)

*Praxis bei Plasma*
# Unser Schnittdatenrechner für Plasmaanlagen unter Windows
**Wie installiere ich den Schnittdatenrechner**
Der Schnittdatenrechner muss nicht installiert werden.
Die Software arbeitet unter Windows und besteht aus einer Exe Datei die in einem Ordner kopiert wird.
Legen Sie dazu einfach einen Ordner auf der Festplatte C an. Wir haben den Ordner Schnittdatenrechner genannt.

*Ordner-Verzeichnis*
Entpacken Sie die Z Datei und kopieren Sie die EXE in den Ordner den Sie angelegt haben.
Legen Sie eine Verknüpfung an.
Klicken Sie auf die rechte Maustaste und wählen Sie Verknüpfung anlegen.

*Verknüpfung*
Suchen Sie nun den Ordner und Verknüpfungen Sie die EXE auf Ihren Desktop um die Anwendung schnell zu finden.

*Verknüpfen*
Nun finden Sie die Anwendung auf Ihren Desktop. Um diese zu starten führen Sie einen doppel Klick auf das Icon

*Icom*
Nach einer kurzen Ladezeit öffnet sich die Anwendung

*Start*
Wählen Sie zuerst das Material aus

*Material*
Dann die Stromstärke

*Stromstärke*
Dann wählen wir die Materialstärke
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/019f6accaa6f7f8ca1e7cdcd3db17587)**[Schnittdatenrechner-Plasma-Windows](https://www.cnc-steuerung.com/detail/019f6accaa6f7f8ca1e7cdcd3db17587)**
Artikelnummer: SW10916
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019f6accaa6f7f8ca1e7cdcd3db17587)
## THC - Höhenregelung
*Viele Anlagen können den Abstand der Plasmadüse nicht in der Schneidbewegung nachregeln was zu schlechten Schnitten führen würde.* Wie kann ich ich während der Bewegung die Höhe ermitteln?
Wir lesen die Spannung die beim Schneiden benötigt wird aus und vergleichen ständig SOLL und IST miteinander.
Weicht der SOLL vom IST Wert ab, regelt die Software die Z Achse praktisch On Fly
rauf oder runter.
Wer keine CNC Schnittstelle in seiner Plasmastromquelle hat kann auf unsere THC Module zurückgreifen.
Wer eine CNC Schnittstelle hat, kann dieses 0-10 Volt Signal direkt anschließen.
## Wie erkenne ich einfach ob die Höhe richtig ist
*Schauen Sie sich das Bild zuerst an und dann Ihr Bauteil. Entscheiden Sie selber was für Sie zutrifft.*

*Brennerhöhe*
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ec90d99e4717ba64bd7395acbe1a2)**[THC Modul Industrie](https://www.cnc-steuerung.com/detail/018ec90d99e4717ba64bd7395acbe1a2)**
Artikelnummer: HW10575\_A1
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ec90d99e4717ba64bd7395acbe1a2)
[](https://www.cnc-steuerung.com/detail/018a73ce6a8c7c799b8438e81005d88d)**[THC Modul in Hutschiene](https://www.cnc-steuerung.com/detail/018a73ce6a8c7c799b8438e81005d88d)**
Artikelnummer: HW10575
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018a73ce6a8c7c799b8438e81005d88d)
[](https://www.cnc-steuerung.com/detail/018ea80fc2147f45a0726488f9a649ce)**[IP-S THC Einheit](https://www.cnc-steuerung.com/detail/018ea80fc2147f45a0726488f9a649ce)**
Artikelnummer: HW10575\_7
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ea80fc2147f45a0726488f9a649ce)
[](https://www.cnc-steuerung.com/detail/018c124df67c7c12ac945943d61e08ec)**[Geschlossene Linearschiene](https://www.cnc-steuerung.com/detail/018c124df67c7c12ac945943d61e08ec)**
Artikelnummer: HW10580\_DS
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018c124df67c7c12ac945943d61e08ec)
# 1. SICHERE VERWENDUNG – GEFAHREN BEIM LICHTBOGENSCHWEISSEN UND PLASMASCHNEIDEN
Lichtbogenschweißen und Plasmaschneiden können Gefahren für Bediener und Personen in der Umgebung verursachen. Zu den Risiken gehören:
- Brand- und Explosionsgefahr
- Stromschlag
- Verbrennungen
- Verletzungen durch bewegliche Teile
- Gefährliche Strahlung
- Rauch, Dämpfe und Gase
Die Einhaltung aller Arbeitsschutz- und Sicherheitsvorschriften ist zwingend erforderlich.
## 1.1 Allgemeine Sicherheitsregeln
### Zustand und Wartung des Gerätes
- Vor jeder Benutzung Gerät und Zubehör auf ordnungsgemäßen Zustand prüfen.
- Defekte oder beschädigte Geräte dürfen nicht verwendet werden.
- Beschädigte Ausrüstung ist sofort zu reparieren oder außer Betrieb zu nehmen.
### Betrieb und Transport
- Arbeitsbereich absichern und gegen Gefahren schützen.
- Geräte dürfen keine Verkehrswege, Leitern oder Treppen blockieren.
- Herabfallende Gegenstände können schwere Verletzungen verursachen.
- Schwere Komponenten nur mit geeigneten Hebezeugen bewegen.
- Kinder und unbefugte Personen vom Arbeitsbereich fernhalten.
- Das Gerät ist nicht zum Auftauen von Rohrleitungen geeignet.
- Die Verwendung außerhalb des vorgesehenen Einsatzzwecks ist verboten.
### Ausbildung
- Installation, Betrieb, Wartung und Reparatur dürfen nur durch qualifiziertes Fachpersonal erfolgen.
- Bediener müssen im sicheren Umgang mit dem Gerät und in Notfallmaßnahmen geschult sein.
## 1.2 Stromschlag kann tödlich sein
- Immer trockene Schutzkleidung tragen.
- Niemals auf nassem Untergrund arbeiten.
- Keine elektrischen Anschlüsse oder Steckverbinder berühren, wenn das Gerät eingeschaltet ist.
- Keine spannungsführenden Teile berühren.
- Stromversorgung erst anschließen, wenn alle Anschlüsse korrekt montiert sind.
- Nur trockene und unbeschädigte Schutzhandschuhe verwenden.
- Massekabel möglichst nahe am Arbeitsbereich anschließen.
- Kabel, Brenner und Klemmen regelmäßig auf Beschädigungen prüfen.
- Elektroden niemals im Wasser abkühlen.
- Bei Arbeiten in der Höhe geeignete Absturzsicherung verwenden.
- In engen oder feuchten Räumen besondere Vorsicht walten lassen.
## 1.3 Lichtbogenstrahlung kann gefährlich sein
Der Lichtbogen erzeugt:
- Ultraviolette Strahlung (schädigt Haut und Augen)
- Sichtbares Licht (Blendwirkung)
- Infrarotstrahlung (Hitzestrahlung)
Diese Strahlung kann direkt oder über reflektierende Oberflächen wirken.
### Schutz von Augen und Gesicht
- Schweißhelm oder Schutzschild mit geeignetem Filter verwenden.
- Helm und Schutzschild müssen den geltenden Normen entsprechen.
- Schutz vor Funkenflug und Strahlung sicherstellen.
### Körperschutz
- Geeignete feuerfeste Schutzkleidung tragen.
- Nackenschutz kann erforderlich sein.
- Schutzkleidung muss den gültigen Normen entsprechen.
### Schutz von Personen in der Umgebung
- Arbeitsbereich durch Vorhänge oder Schutzwände abschirmen.
- Andere Personen auf die Gefahren aufmerksam machen.
- Hilfspersonal muss ebenfalls Schutzkleidung tragen.
## 1.4 Dämpfe und Gase können gefährlich sein
Beim Schweißen und Plasmaschneiden entstehen Rauch, Dämpfe und Gase, die gesundheitsschädlich sein können.
Die Gefährdung hängt ab von:
- Zusammensetzung der Dämpfe
- Konzentration
- Dauer der Exposition
Für ausreichende Belüftung und Absaugung sorgen. Atemschutz ist nur dann einzusetzen, wenn andere Schutzmaßnahmen nicht ausreichen.
### Zusätzliche Vorsichtsmaßnahmen
- Dämpfe nicht einatmen.
- Kopf vom Rauchbereich fernhalten.
- Gute Belüftung sicherstellen.
- In engen Räumen nur mit Aufsichtsperson arbeiten.
- Beim Schweißen verzinkter Materialien zusätzliche Schutzmaßnahmen treffen.
- Nicht in der Nähe chlorierter Lösungsmittel arbeiten.
- Schutzgase können Sauerstoff verdrängen und Erstickungsgefahr verursachen.
## 1.5 Lärm kann gesundheitsschädlich sein
Dauerhafte Belastung durch hohen Lärmpegel kann das Gehör schädigen.
Maßnahmen:
- Lärmquellen abschirmen.
- Schallschutz verwenden.
- Gehörschutz tragen.
- Zugang zu Lärmbereichen beschränken.
## 1.6 Brand- und Explosionsgefahr
### Brandgefahr
- Brennbare Materialien aus dem Arbeitsbereich entfernen.
- Funkenflug berücksichtigen.
- Feuerlöscher bereithalten.
- Arbeitsbereich nach Beendigung überwachen.
- Heiße Stellen kontrollieren, bis sie vollständig abgekühlt sind.
### Explosionsgefahr
Behälter, Fässer oder Tanks, die brennbare oder giftige Stoffe enthielten, dürfen nicht geschweißt oder geschnitten werden – selbst wenn sie gereinigt wurden.
### Umgang mit Gasflaschen
- Nur zugelassene Gasflaschen verwenden.
- Flaschen immer aufrecht lagern und sichern.
- Vor Beschädigungen schützen.
- Von Wärmequellen fernhalten.
- Elektroden oder stromführende Teile dürfen Gasflaschen nicht berühren.
- Beim Öffnen des Ventils Gesicht und Kopf fernhalten.
- Schutzkappe beim Transport verwenden.
## 1.7 Weitere Gefahren
### Verbrennungen
- Heiße Teile niemals mit bloßen Händen berühren.
- Vor dem Anfassen ausreichend abkühlen lassen.
- Geeignete Handschuhe und Werkzeuge verwenden.
### Gefährlicher Plasmalichtbogen
Der Plasmalichtbogen erreicht extrem hohe Temperaturen und darf niemals auf Personen gerichtet werden.
### Verletzungen durch Schweißdraht
Unbeabsichtigtes Betätigen des Brenners kann zum plötzlichen Austritt von Draht führen. Brennerspitze niemals auf Personen richten.
### Bewegliche Teile
- Schutzabdeckungen müssen montiert sein.
- Hände, Haare, Kleidung und Werkzeuge von Lüftern und beweglichen Teilen fernhalten.
- Lüfter niemals manuell anhalten.
### HF-Zündung und Störungen
Hochfrequenzzündungen können Mobiltelefone, Funkgeräte, Fernseher, Computer und Industrieanlagen stören.
## 1.8 Weitere Hinweise
Zusätzlich zu dieser Anleitung müssen sämtliche nationalen Arbeitsschutz- und Sicherheitsvorschriften eingehalten werden.
## 1.9 Zusätzliche Vorsichtsmaßnahmen beim Plasmaschneiden
Besondere Gefahren:
- Plasmalichtbogen mit mehreren tausend Grad Celsius
- Intensive Lichtstrahlung
- Metallspritzer beim Durchstechen
- Starke Rauch- und Gasentwicklung
Schutzmaßnahmen:
- Flammhemmende Schutzkleidung tragen
- Lederhandschuhe, Lederschürze und Sicherheitsschuhe verwenden
- Gesicht und Augen schützen
- Schutzbrille mit Schutzstufe DIN 6 verwenden
## 1.10 Verwendete Symbole
Das Warnsymbol weist auf besonders wichtige Informationen und Sicherheitshinweise hin.
# Kapitel 2 – Elektromagnetische Felder (EMF)
Elektrischer Strom, der durch Leiter fließt, erzeugt elektrische und magnetische Felder (EMF). Personen, die Schweiß- oder Plasmaschneidarbeiten durchführen, sollten ihre Belastung durch elektromagnetische Felder möglichst gering halten.
## Maßnahmen zur Verringerung der EMF-Belastung
- Schweißkabel möglichst dicht zusammenführen und gegebenenfalls mit Kabelbindern oder Klebeband befestigen.
- Oberkörper und Kopf möglichst weit vom Schweißstromkreis entfernt halten.
- Schweißkabel niemals um den Körper wickeln.
- Nicht zwischen Hin- und Rückleitung stehen.
- Beide Kabel möglichst auf derselben Körperseite führen.
- Massekabel möglichst nahe an der Schneid- oder Schweißstelle anschließen.
- Nicht direkt neben der Stromquelle sitzen, stehen oder sich anlehnen.
- Nicht schweißen oder schneiden, während das Gerät getragen wird.
## Warnung für Träger medizinischer Implantate
Die beim Schweißen und Plasmaschneiden entstehenden elektromagnetischen Felder können die Funktion medizinischer Implantate beeinflussen, beispielsweise:
- Herzschrittmacher
- Implantierte Defibrillatoren
- Hörhilfen
- Andere elektronische Implantate
Personen mit solchen Implantaten müssen vor Beginn der Arbeiten ihren Arzt konsultieren und während der Arbeit besondere Vorsicht walten lassen. Ohne ärztliche Freigabe dürfen sie sich nicht im unmittelbaren Bereich von Schweiß- oder Plasmaschneidarbeiten aufhalten.
# Kapitel 3 – Elektromagnetische Verträglichkeit (EMV)
## Warnhinweis
Dieses Gerät gehört zur Klasse A und ist für industrielle Anwendungen vorgesehen. Es ist nicht für den Betrieb in Wohngebieten ausgelegt, die über das öffentliche Niederspannungsnetz versorgt werden.
In solchen Umgebungen können elektromagnetische Störungen auftreten, die den Betrieb anderer Geräte beeinträchtigen.
## 3.1 Allgemeine Informationen
Der Benutzer ist für die ordnungsgemäße Installation und den korrekten Betrieb des Gerätes gemäß den Herstellerangaben verantwortlich.
Treten elektromagnetische Störungen auf, muss der Betreiber geeignete Maßnahmen zur Beseitigung der Störungen ergreifen. Gegebenenfalls sind zusätzliche Schutzmaßnahmen erforderlich, beispielsweise:
- Erdung des Schweißstromkreises
- Abschirmung der Stromquelle
- Installation zusätzlicher Eingangsfilter
- Elektromagnetische Abschirmungen im Arbeitsbereich
Alle elektromagnetischen Störungen müssen soweit reduziert werden, dass keine Beeinträchtigung anderer Systeme mehr besteht.
Schweiß- und Plasmaschneidprozesse können zusätzliche elektromagnetische Störungen verursachen. Für diese Störungen trägt der Benutzer die Verantwortung.
## 3.2 Beurteilung des Arbeitsbereichs
Vor der Installation des Gerätes sollte der Benutzer mögliche elektromagnetische Auswirkungen auf die Umgebung prüfen.
Dabei sind insbesondere zu berücksichtigen:
a) Netz-, Steuer-, Signal- und Telefonleitungen in der Umgebung
b) Radio- und Fernsehsender sowie Empfänger
c) Computer und andere elektronische Steuerungen
d) Sicherheitseinrichtungen industrieller Anlagen
e) Personen mit Herzschrittmachern oder Hörgeräten
f) Mess- und Kalibriergeräte
g) Die elektromagnetische Störfestigkeit anderer Geräte im Arbeitsbereich
h) Zeitpunkt der Arbeiten und andere gleichzeitig ausgeführte Tätigkeiten
Der zu betrachtende Bereich kann sich auch über die Grenzen des eigentlichen Arbeitsplatzes hinaus erstrecken.
## 3.3 Methoden zur Verringerung von Störungen
Ausführliche Maßnahmen zur Reduzierung elektromagnetischer Emissionen sind in folgender Norm beschrieben:
**EN 60974-9 – Lichtbogenschweißeinrichtungen, Teil 9: Installation und Gebrauch**.
# Kapitel 4 – Konformität mit Normen
Die Plasmaschneider SPARTUS® ProCUT 85CNC und ProCUT 125CNC entsprechen den einschlägigen europäischen Richtlinien und harmonisierten Normen.
## Angewandte EU-Richtlinien
### Niederspannungsrichtlinie (LVD)
**2014/35/EU**
Regelt die elektrische Sicherheit von Geräten innerhalb bestimmter Spannungsbereiche.
### EMV-Richtlinie
**2014/30/EU**
Regelt die elektromagnetische Verträglichkeit elektrischer Geräte.
## Harmonisierte Normen
### EN 60974-1
Lichtbogenschweißeinrichtungen – Teil 1: Stromquellen für das Schweißen.
### EN 60974-10
Lichtbogenschweißeinrichtungen – Teil 10: Anforderungen an die elektromagnetische Verträglichkeit.
## 4.1 CE-Kennzeichnung
Die CE-Kennzeichnung befindet sich auf dem Typenschild und/oder auf der Vorderseite des Gerätes.
## 4.2 Typenschild
Das Typenschild sowie die Seriennummer befinden sich auf der Unterseite des Gerätegehäuses.
Als Nächstes kann ich Kapitel 5 bis 7 (Gerätebeschreibung, technische Daten, Installation, Anschluss, Bedienfeld, CNC-Anschluss und Schneidprozess) vollständig ins Deutsche übersetzen.
## 5.1 Gerätebeschreibung
Die SPARTUS® ProCUT 85CNC und ProCUT 125CNC sind moderne Inverter-Plasmaschneidanlagen mit integriertem CNC-Steueranschluss. Sie wurden für das Schneiden von Metallen und anderen elektrisch leitfähigen Werkstoffen entwickelt und werden mit einer dreiphasigen Netzversorgung von 400 V betrieben.
Durch den Einsatz moderner Invertertechnologie werden folgende maximale Schneidleistungen erreicht:
| Modell | Max. Schneidstrom | Max. Materialstärke |
|---|
| ProCUT 85CNC | 65 A | 40 mm |
| ProCUT 125CNC | 100 A | 55 mm |
Besondere Merkmale:
- Berührungslose Pilotlichtbogenzündung
- Keine HF-Hochfrequenzzündung erforderlich
- Höhere Standzeit der Verschleißteile
- Saubere Schnittkanten
- LCD-Anzeige
- Stufenlose Stromregelung
- Einstellbarer Arbeitsdruck
- 2T-/4T-Betriebsarten
- CNC-Anschluss für Schneidtische
Die Geräte eignen sich für:
- Industrie
- Metallverarbeitung
- Fertigungsbetriebe
- CNC-Plasmaschneidanlagen
## 5.2 Bestimmungsgemäße Verwendung
Die Geräte sind ausschließlich zum thermischen Trennen mittels Plasmaschneiden bestimmt.
Geeignete Werkstoffe:
- Baustahl
- Edelstahl
- Aluminium
- Kupfer
- Messing
- Andere elektrisch leitfähige Materialien
# Kapitel 6 – Technische Daten
## 6.1 Betriebs-, Lager- und Transportbedingungen
### Betriebsbedingungen
Umgebungstemperatur:
- Betrieb: −10 °C bis +40 °C
Luftfeuchtigkeit:
- bis 50 % bei +40 °C
- bis 90 % bei +20 °C
Weitere Anforderungen:
- Umgebung möglichst staubarm
- keine aggressiven Säuren oder korrosiven Stoffe
- Geräteaufstellung maximal 10° Neigung
Lagerung und Transport:
- −20 °C bis +55 °C
## Einschaltdauer
Die Einschaltdauer beschreibt die Zeit innerhalb eines 10-Minuten-Zyklus, während der mit voller Belastung gearbeitet werden kann.
Beispiel:
- 60 % Einschaltdauer
- 6 Minuten Schneiden
- 4 Minuten Abkühlpause
Alle Angaben gelten bei 40 °C Umgebungstemperatur.
---
## Überhitzungsschutz
Bei Übertemperatur schaltet das Gerät automatisch ab.
Vorgehensweise:
1. Gerät eingeschaltet lassen.
2. Lüfter weiterlaufen lassen.
3. Auf Abkühlung warten.
Die Wiederherstellung kann bis zu 15 Minuten dauern.
---
## Schutzart
Schutzklasse: IP21S
Bedeutung:
- Einsatz in überdachten Bereichen
- Für Außeneinsatz geeignet
- Nicht für Betrieb bei Regen ohne Schutz vorgesehen
---
## 6.2 Technische Parameter
| Merkmal | ProCUT 85CNC | ProCUT 125CNC |
|---|
| Netzversorgung | 3 × 400 V ±10 % | |
| Schneidstrom | 20–65 A | 20–100 A |
| Max. Schnittstärke | 40 mm | 55 mm |
| Einschaltdauer | 90 % | 100 % |
| Arbeitsspannung | 88–106 V | 88–125 V |
| Empfohlener Druck | 5,5 bar | 5,5 bar |
| Kompressorleistung | 250 l/min | 250 l/min |
| Nachströmung Gas | Ja | Ja |
| Pilotlichtbogen | Ja | Ja |
| 2T / 4T | Ja | Ja |
| Stromaufnahme | 20 A | 28 A |
| Leistungsfaktor | 0,7 | 0,76 |
| Wirkungsgrad | 85 % | 85 % |
| Isolationsklasse | H | H |
| Schutzart | IP21S | IP21S |
| Gewicht | 26,5 kg | 32 kg |
| Abmessungen | 770 × 270 × 490 mm | 770 × 270 × 490 mm |
# Kapitel 7 – Installation und Betrieb
## Warnhinweis
Die Geräte sind für professionelle und industrielle Anwendungen bestimmt.
Installation und Betrieb dürfen ausschließlich durch entsprechend qualifizierte Fachkräfte erfolgen.
---
## 7.1 Richtige Kühlung
- Gerät auf trockener, ebener Fläche aufstellen.
- Rutschige oder stark geneigte Flächen vermeiden.
- Lüftungsöffnungen frei halten.
- Mindestabstand zu Wänden: 50 cm.
---
## 7.2 Transport
Das Gerät darf ausschließlich am vorgesehenen Tragegriff bewegt werden.
Ist der Tragegriff beschädigt, muss er durch einen autorisierten Servicebetrieb ersetzt werden.
---
## 7.3 Geräteaufbau
Die Abbildung auf Seite 13 zeigt folgende Komponenten:
| Pos. | Beschreibung |
|---|
| 1 | Tragegriff |
| 2 | Bedienfeld |
| 3 | SK-Anschluss „+“ |
| 4 | Brenneranschluss „−“ |
| 5 | CNC-Anschluss |
| 6 | Hauptschalter EIN/AUS |
| 7 | Halter Luftaufbereitung |
| 8 | Druckluftanschluss |
| 9 | Luftaufbereitungseinheit |
| 10 | Druckregler |
| 11 | Netzkabel |
---
## 7.4 Netzanschluss
Vor dem Anschluss:
- Netzspannung prüfen.
- Netzkabel auf Beschädigungen kontrollieren.
- Stecker und Kabelverbindungen überprüfen.
- Nur an geerdete Steckdosen anschließen.
Beschädigte Kabel oder lose Verbindungen dürfen nicht verwendet werden.
### Anschluss des 400-V-Netzsteckers
Anschlussbelegung:
- L1 = Phase
- L2 = Phase
- L3 = Phase
- PE = Schutzleiter
- N = Neutralleiter
PE und N dürfen niemals gebrückt werden, da sonst Lebensgefahr durch Stromschlag besteht.
---
## 7.5 Anschluss des Gerätes
Vor sämtlichen Anschlussarbeiten:
- Gerät ausschalten
- Netzstecker ziehen
### Anschluss des Plasmabrenners
1. Kontrolle der Steuerpins.
2. Brennerstecker in Anschlussbuchse einsetzen.
3. Auf korrekte Ausrichtung achten.
4. Überwurfmutter festziehen.
5. Verbindung auf festen Sitz prüfen.
### Anschluss der Druckluft
Die Druckluft muss frei sein von:
- Öl
- Wasser
- Schmutzpartikeln
- Kondensat
Dafür sind geeignete Filter und Wasserabscheider einzusetzen.
Vorgehensweise:
1. Luftaufbereitung prüfen.
2. Kompressordruck kontrollieren.
3. Maximal zulässiger Eingangsdruck: 10 bar.
4. Druckluftleitung anschließen.
5. Auf Dichtheit prüfen.
6. Druckregler öffnen.
7. Arbeitsdruck auf 5,5 bar einstellen.
### Inbetriebnahme
1. Brenner anschließen.
2. Druckluft anschließen.
3. Massekabel am Pluspol anschließen.
4. Netzanschluss herstellen.
5. Gerät einschalten.
6. Schneidbetrieb starten.
---
## 7.6 Bedienfeld
Das Bedienfeld besteht aus:
1. LCD-Anzeige
2. Umschalter 2T / 4T
3. Drehknopf Schneidstrom
4. Taste „Air Check“
Anzeigeelemente:
- Stromanzeige
- Betriebsart
- Luftdruckkontrolle
---
## 7.6.1 Betriebsarten
### 2T-Betrieb
- Taster drücken → Schneiden startet
- Taster loslassen → Schneiden stoppt
### 4T-Betrieb
- Taster drücken und loslassen → Schneiden startet
- Erneut drücken und loslassen → Schneiden stoppt
### Air-Check-Funktion
Mit der Taste „PRESSURE“ wird der Luftstrom geprüft.
Normalzustand:
- Druckwert wird angezeigt
Fehlerfall:
- Meldung „E12 Undervoltage“
- Luftdruck zu gering oder Luftweg blockiert
---
## 7.7 Zentralanschluss
Der Brenner und das Gerät verfügen über einen Zentralanschluss für Stromversorgung und Steuersignale. Die genaue Pinbelegung ist in der Abbildung auf Seite 18 dargestellt.
---
## 7.8 CNC-Anschluss
Die Geräte können als Stromquelle für CNC-Plasmaschneidtische eingesetzt werden.
Die Kommunikation zwischen CNC-Steuerung und Stromquelle erfolgt über die CNC-Schnittstelle. Die Anschlussbelegung ist auf Seite 18 dargestellt.
---
## Fehlermeldungen
### E01 Overheat
Gerät überhitzt.
Nach ausreichender Lüfterkühlung kann der Betrieb fortgesetzt werden.
### E10 Missing Phase
Eine Netzphase fehlt.
# 7.9 Der Schneidprozess
Die SPARTUS® ProCUT 85CNC / 125CNC sind mit einem berührungslosen Pilotlichtbogensystem ausgestattet. Zum Zünden des Plasmalichtbogens muss die Düse die Werkstückoberfläche nicht berühren. Dadurch werden die Verschleißteile geschont und die Schnittqualität verbessert.
Für das manuelle Plasmaschneiden sollten die mitgelieferten Abstandshalter des Brenners verwendet werden.
Wichtige Hinweise:
- Das Werkstück muss korrekt durchstochen werden.
- Der Brenner muss mit gleichmäßiger Geschwindigkeit geführt werden.
- Die Schnittgeschwindigkeit muss so gewählt werden, dass eine vollständige Materialdurchdringung gewährleistet bleibt.
### Austausch von Düse oder Elektrode
Die Verschleißteile müssen ersetzt werden, wenn:
- die Düsenöffnung verformt oder ausgeschlagen ist,
- die Elektrode Vertiefungen von mehr als 1 mm aufweist,
- grüne Flammen im Lichtbogen auftreten,
- die Schnittfuge schräg oder ungewöhnlich breit wird,
- der Lichtbogen nicht mehr konzentriert ist.
---
# 7.10 Spannungsteiler (Voltage Divider)
Der CNC-Ausgang liefert die Lichtbogenspannung für CNC-Steuerungen.
Vor dem Anschluss ist die Spannung zwischen Pin 5 und Pin 6 des CNC-Anschlusses zu messen. Die maximale Ausgangsspannung beträgt 18 V.
## Auswahl des Teilungsverhältnisses
Werkseitig ist der Spannungsteiler auf **20:1** eingestellt.
Verfügbare Einstellungen:
| Verhältnis | DIP-Schalter |
|---|
| 20:1 | Schalter 1 EIN |
| 30:1 | Schalter 2 EIN |
| 40:1 | Schalter 3 EIN |
| 50:1 | Schalter 4 EIN |
### Änderung der Einstellung
1. Gerät ausschalten.
2. Netzstecker ziehen.
3. Gehäuseabdeckung entfernen.
4. DIP-Schalter auf der linken Geräteseite lokalisieren.
5. Gewünschtes Teilungsverhältnis einstellen.
---
# 7.11 Empfohlene Plasmabrenner
## Für ProCUT 85CNC
Empfohlener Brenner:
**SPARTUS® SP80H / SP80M (PT80™)**
Die Dokumentation enthält die vollständige Ersatzteilliste mit:
- Brennerkopf
- O-Ringen
- Schaltergriff
- Maschinengriff
- Elektrode
- Wirbelring (Swirl Ring)
- Düsen verschiedener Stromstärken
- Schutzkappen
- Abstandshaltern
- Fugenhobeldüsen
Die Strombereiche reichen von etwa 30 A bis 80 A.
---
## Für ProCUT 125CNC
Empfohlener Brenner:
**SPARTUS® SP100H / SP100M (PT100™)**
Verfügbare Verschleißteile:
- Elektroden
- Standarddüsen
- Langdüsen
- Schutzkappen
- OHMIC-Schutzkappen
- Hand- und Maschinenversionen
- Fugenhobelkomponenten
Die Strombereiche reichen von 30 A bis 120 A
# Kapitel 8 – Wartung
## Sicherheitshinweis
Vor Wartungs- oder Reparaturarbeiten:
1. Gerät vom Netz trennen.
2. Mindestens 5 Minuten warten.
3. Kondensatoren vollständig entladen lassen.
Auch danach ist vorsichtig zu arbeiten, da Restspannungen vorhanden sein können.
Wartungs- und Reparaturarbeiten dürfen ausschließlich von qualifiziertem Fachpersonal durchgeführt werden.
---
## Tägliche Kontrolle
Vor jedem Einsatz prüfen:
- Gehäuse
- Bedienfeld
- Schalter und Regler
- Netzkabel
- Netzstecker
- Kabelisolierungen
- Steckverbindungen
- Lüfterfunktion
- Lüftungsöffnungen
- Luftaufbereitungseinheit
- Filter und Kondensatabscheider
- Brenner und Verschleißteile
Beschädigte Kabel müssen ersetzt werden. Lose Verbindungen sind zu befestigen.
---
## Monatliche Wartung
Mindestens einmal pro Monat:
- Gerät innen mit Druckluft reinigen.
- Nur geringen Luftdruck verwenden.
- Elektrische Verbindungen kontrollieren.
- Lose Anschlüsse nachziehen.
Bei staubiger Umgebung häufiger reinigen.
---
## Jährliche Wartung
Einmal pro Jahr sollte das Gerät zur Inspektion an einen autorisierten Servicebetrieb eingesendet werden.
# Kapitel 9 – Umweltschutz
Elektrische und elektronische Geräte dürfen nicht über den Hausmüll entsorgt werden.
Das Gerät ist entsprechend der europäischen WEEE-Richtlinie 2012/19/EU zu entsorgen.
Wichtige Hinweise:
- Lokale Entsorgungsvorschriften beachten.
- Elektrogeräte getrennt sammeln.
- Recyclingvorgaben einhalten.
Zusätzlich weist der Hersteller darauf hin, dass für die Entsorgung entsprechende Entsorgungskosten gemäß den jeweils gültigen Vorschriften anfallen können.
Bei wassergekühlten Brennern sind die Hinweise zur verwendeten Kühlflüssigkeit zu beachten.
# Kapitel 10 – Störungsbeseitigung
Nicht jede Störung bedeutet einen Defekt des Gerätes. Viele Fehler können vom Bediener selbst überprüft und behoben werden. Während der Garantiezeit dürfen Reparaturen ausschließlich durch autorisierte Servicezentren durchgeführt werden.
## Probleme nach dem Einschalten
### Lüfter läuft nicht, Gerät schneidet nicht
Mögliche Ursachen:
- Netzphase fehlt
- Hauptplatine defekt
---
### Meldung „Undervoltage“
Mögliche Ursache:
- Luftdruck zu niedrig
---
### Meldung „Overheat“
Mögliche Ursachen:
- Lüfter blockiert
- Luftstrom blockiert
- Gerät überhitzt
- Netzspannung außerhalb des zulässigen Bereichs
---
## Probleme mit dem Plasmalichtbogen
### Kein Lichtbogen beim Betätigen des Brennertasters
Mögliche Ursachen:
- Schutzkappe falsch montiert
- Düse oder Elektrode falsch montiert
- Luftdruck zu hoch oder zu niedrig
---
### Pilotlichtbogen wird nicht zum Schneidlichtbogen
Mögliche Ursachen:
- Schlechte Verbindung zwischen Brenner und Stromquelle
- Massekabel nicht am Werkstück angeschlossen
---
### Lichtbogen erlischt während des Schneidens
Mögliche Ursachen:
- Gerät überhitzt
- Luftdruck zu niedrig
- Verschleißteile verbraucht
---
## Probleme beim Schneiden
### Kein Gasfluss trotz eingeschaltetem Gerät
Mögliche Ursachen:
- Druckluftleitung nicht angeschlossen
- Luftdruck zu niedrig
---
### Geringe Schneidleistung
Mögliche Ursache:
- Schneidstrom zu niedrig eingestellt
---
### Schlechte Schnittqualität
Mögliche Ursachen:
- Schneidstrom zu gering
- Vorschubgeschwindigkeit zu hoch
- Öl oder Feuchtigkeit in der Druckluft
- Luftdruck zu niedrig
# Anleitung zur ProCut
**Anleitung zu unseren Plasmaquellen**
# Plasma und seine Probleme
**Was tun wenn man Probleme hat?**
Plasmamaschinen sind grundsätzlich ein Problem!
Gerade bei Modellbauern mit selbstgebauten Maschine kommt es sehr oft zu Problemen, denn es wird oft an allen Ecken gespart weil man die Notwendigkeit nicht sieht oder kennt.
Wer sparen will sollte sich immer vor Augen halten: Auch Sie können Naturwissenschaften nicht aushebeln.
Probleme - Lösungsansätze
Aber schauen wir uns Grundsätzlich erst einmal an was Plasmaschneiden überhaupt ist.
Vereinfacht ausgedrückt wird mittels Strom ein Lichtbogen erzeugt, der das Material bis zu 3000 Grad erhitzt und das schmelzende Material mittels Druckluft rausbläst.
Die Schmelze und Druckluft sind überhaupt kein Problem, aber die hohen Ströme schon.
Gerade das Zusammenspiel von Plasma - Maschine und PC ist beim Bau einer Plasmamaschine eine Herausforderung und überfordert schnell den Anwender weil er den Zusammenhang nicht erkennt.

*Plasmaanlage*
Mit welcher Spannung wird überhaupt gearbeitet?
Schauen wir uns einmal die Netztwerkleitung an:
Ein Netzwerk was wir an einen "normalen PC" haben, arbeitet mit ca. 3,3 Volt zur Datenübertragung.
Wenn wir nun ein Plasmagerät haben was beim Einschalten mit einer Hochfrequenz von bis zu 30.000 Volt arbeitet sehen wir schon das 3,3 Volt und 30.000 Volt nicht wirklich zusammen passen.
Wenn man jetzt sagt, die beiden Spannungen sind ja nicht auf den gleichen Leitungen. Stimmt aber die Ströme erzeugen - sagen wir mal "Wirbelstürme" im Stromnetzt was sich durch abstürze des PC - Einfrieren des Monitors und Ausfall des Netztwerkes sich bemerkbar macht.
Was also machen?
In erste Linie - Schirmen - Erdleitung überprüfen
\- Wenn also beim Zünden der Stromquelle der PC abstürzt / die Netzwerkverbindung abreist, prüfen Sie als erstes ob der PC und die Plasmaquelle auf einem Stromkreis liegt?
\- Prüfen Sie die richtige und ausreichende Erdung der Anlage und ob Sie überhaupt eine Erdung am Haus haben! Also nicht nur verdrahten sondern auch in den Boden ableiten - darum Erdung ;-)
\- Prüfen Sie ob alle Achsen richtig geerdet sind.
Hier insbesondere der Übergang von den Einzelnen Achsen untereinander. Schauen wir uns einmal ein Linearwagen an.

*Linearwagen*
Ein Linearwagen hat sehr viele kleine Kugeln die überhaupt noch Kontakt zur Schiene haben. Wenn wir uns eine Kugel anschauen so ist die Tragfläche extrem klein.

*Kugel*
**Potentialausgleich einer Maschine**
Für Sie als "Hersteller" der Maschine, bedeutet dieses, alle Achsen müssen gesondert mit einer PE Leitung ausgerüstet werden.
Diese Leitungen sind auch nicht 1,5mm² sondern mindesten 4 mm² dick.
Zudem werden keine Schlaufen / Brücken gezogen, sondern jede PE Leitung wird von seinem Ausgangspunkt bis in den Schaltschrank auf einen Punkt (Stern) verlegt.
Warum ist dieses so wichtig?
Die Verbindung zu Ihrer Steuerung ist mindestens über die Motorleitungen zur Servoendstufe im Schaltschrank und diese dann über die Stromzufuhr mit dem Schaltschrank verbunden.
Genau hier liegt der Zusammenhang in Verbindung mit der Störung

*PE Leitung*
Dann haben wir noch den Schirm einer Leitung.
Die Unterschiedlichen Leitungen werden in einer Energiekette meist zusammen geführt. Über eine lange Strecke fließen nun die unterschiedlichen Spannungen zusammen in einer Kette.
Wir haben ja auch noch ein paar Sensoren wie Referenzschalter Endlagenschalter und so weiter die ja auch auf der Steuerung aufliegen.
Also muss die Schirmung der Leitung sauber aufliegen. Der Schirm wird großflächig mit einer Schirmklemme (wie unten gezeigt) aufgelegt.
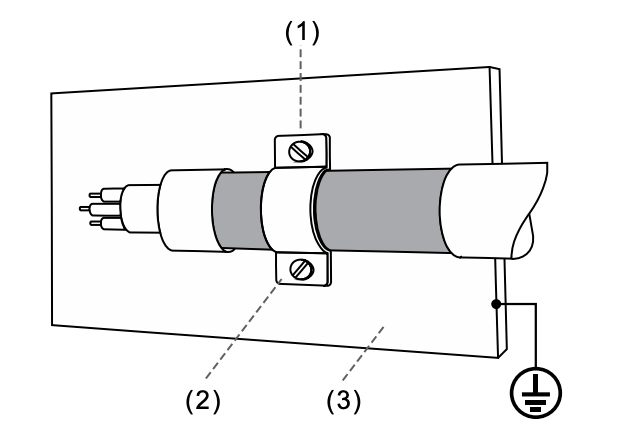
*Schirmklemme*
**Im Schaltschrank:**
Vermeiden Sie unterschiedliche Spannungen in einem Kabelkanal zu verlegen. Wenn es sein muss kreuzen sich die Leitungen im rechten Winkel. Verwenden Sie Metallverschraubungen im Schaltschrank als Kabeldurchführungen.
Bei der Firma Rittal finden Sie einen guten Ratgeber wie man einen Schaltschrank aufbaut und richtige EMV Schutz einsetzt. Vieles kostet überhaupt kein Geld nur die Planung ist entscheidend.
Zu letzt noch:
Wenn Ihr Schaltschrank so aussieht verschonen Sie uns mit Anfragen ;-)
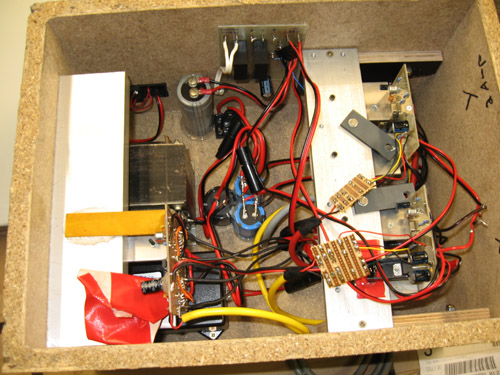
*SO NICHT*
# Hypertherm Plasmageräte an die CNC Anschließen
**Wie schließe ich eine Hypertherm Plasmaquelle an meinen Controller an?**
Voraussetzung für den Anschluss an eine CNC Steuerung ist generell die Möglichkeit einer Fremdzündung.
In einigen Fällen kann man auch das Handgerät umbauen, aber hier geht es um die CNC Schnittstelle am Beispiel einer Hypertherm.
Beachten Sie in diesem Zusammenhang auch Ihre Betriebsanleitung um diese mit unserer Anleitung zu vergleichen. Fragen Sie Ihren Lieferanten wenn Unklarheiten vorhanden sein sollen.
Ihre Schneidquelle muss wie hier im Beispiel eine Schnittstelle haben. Bei der Hypertherm vorne rechts oben.

*Quelle Hypertherm Anleitung*
Die Belegung der Schnittstelle

*Quelle Hypertherm*
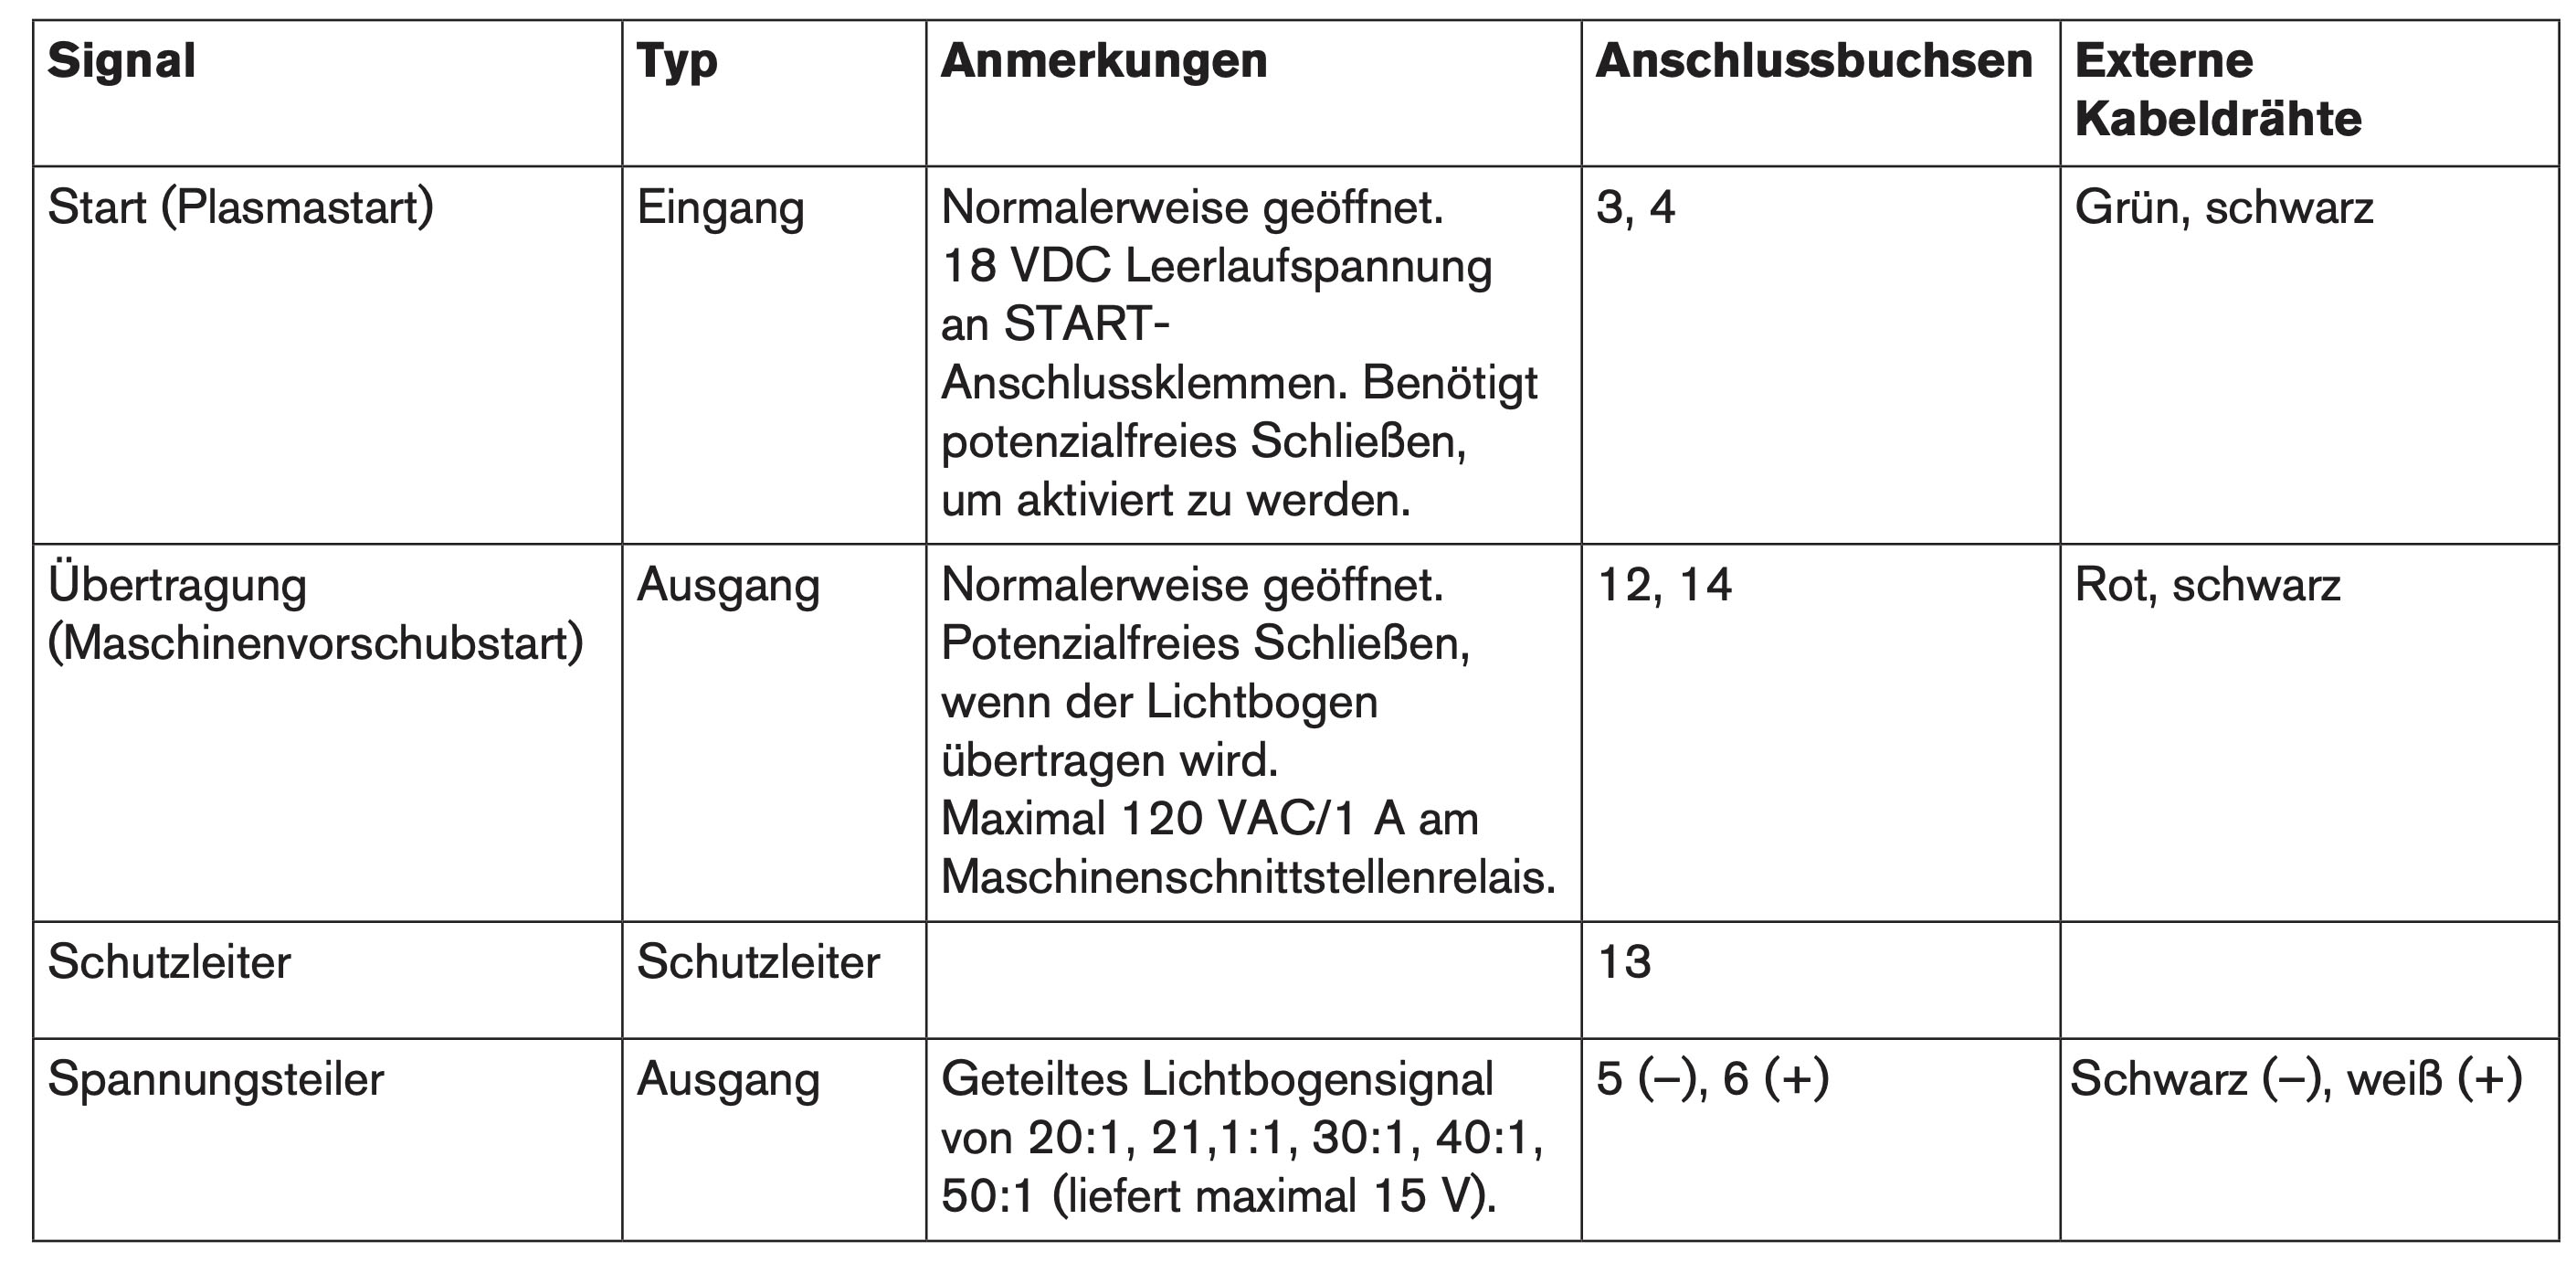
*Quelle Hypertherm*
Kabel 3 und 4 (Grün und schwarz)
\- legen Sie auf ein Relais und weisen Sie den Ausgang der CSMIO dem M3 Signal zu.
Funktion:
Wird das Relais geschlossen - startet die Schneidquelle
Kabel 12 und 14 (Rot - schwarz)
\- legen Sie das rote Kabel auf 24 Volt+ und das schwarze Kabel auf einen Eingang der CSMIO.
Funktion:
\- hat die Plasmaquelle gestartet, wird der Kontakt geschlossen. Wir werden diesen Eingang dann als Plasma (Torch) Ok aus. Der Vorschub der Achsen wird dann gestartet. Fällt der Eingang ab, stoppen wir den Vorgang.
Kabel 13
\- legen Sie das Kabel auf den Sammelpunkt Ihrer Schutzleiter auf
Kabel 5 und 6 (Schwarz - und weiß +)
\- legen Sie das schwarze Kabel auf den analogen Eingang 0 der CSMIO auf. Das weiße Kabel legen Sie auf die GND Klemme der analogen Eingänge auf-
Funktion:
\- bei Schneiden wird ein analoger Wert des Gerätes übermittelt, den wir zur Höhenregelung verwenden.
Wichtig:
Schauen Sie nach mit wieviel Spannung Ihre Anlage arbeitet. Überprüfen Sie dann den Spannungsteiler Ihres Brenners. Mögliche Spannungsteilung sind 20:1, 21,1:1, 30:1, 40:1, 50:1.
Rechenbespiel:
Schneidet Ihre Anlage mit 150 Volt würde mit einem Teiler von 20:1 maximal 7 Volt an unsere Steuerung ausgegeben. Mit einem Teiler von 30:1 nur noch 5 Volt.
Je höher die Spannung um so besser die Regelung. Aber niemals über 10 Volt !
> **Wichtig**
> Wir erwarten einen maximalen analogen Wert von 10 Volt !
Überprüfen Sie die Einstellungen in Ihrem Gerät
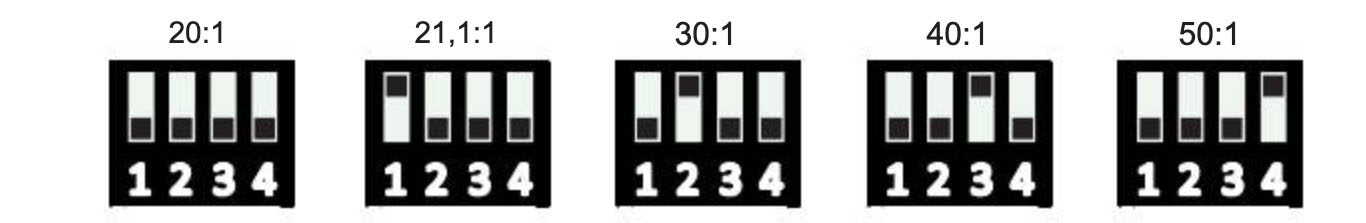
*Quelle Hypertherm*