# Technik
Alles rund um Hardware
# A6 Servos
Alles über unsere A6 Servos
# A6 Servo Motoren Technische Daten
**Alles über die A6 Servomotoren**
Hier finden Sie Zeichnungen als pdf und Step Dateien aller Servomotoren der A& Serie
[Link zum Server](https://nc-2568507537125052887.nextcloud-ionos.com/index.php/s/jY8m523qq86X4db)
**Technische Daten des 400 Watt Motor:**
- Nennspannung: 220VAC
- Nennleistung: 400W
- Bremse: Optional
- Nenndrehmoment: 1,27Nm
- Spitzendrehmoment: 4,45Nm
- Nenngeschwindigkeit: 3000rpm
- Höchstgeschwindigkeit: 6000rpm
- Nennstrom: 2,51A
- Spitzenstrom: 8,78A
- Drehmomentkonst.: 0,51Nm/A
- Gegen-EMF-Konst: 33,29V/Krpm
- Widerstand: 1,83ohms
- Induktivität: 5,60mH
- Trägheit: 0,59kg\*m2\*10-4
- Pole: 10
- Encoder: Magnetischer Encoder, 17-bit Single-Turn Absolutwertgeber (mit Multi-Turn-Funktion verfügbar)
- IP-Schutzart: IP67
- Wellendurchmesser: 14mm
- Axiale Belastung: maximal 74N
- Radiale Belastung bei einer Wellenlänge von 25mm: maximal 245N

*A6 400 Watt ohne Bremse*
**Technische Daten des 750 Watt Motor:**
****
- Nennspannung: 220VAC
- Nennleistung: 750W
- Bremse: Optional
- Nenndrehmoment: 2,39Nm
- Spitzendrehmoment: 8,36Nm
- Nenngeschwindigkeit: 3000rpm
- Höchstgeschwindigkeit: 6000rpm
- Nennstrom: 4,60A
- Spitzenstrom: 16,30A
- Drehmomentkonst.: 0,52Nm/A
- Gegen-EMF-Konst: 34,40V/Krpm
- Widerstand: 0,47ohms
- Induktivität: 2,80mH
- Trägheit: 1,72kg\*m2\*10-4
- Pole: 10
- Encoder: Magnetischer Encoder, 17-bit Single-Turn Absolutwertgeber (mit Multi-Turn-Funktion verfügbar)
- IP-Schutzart: IP67
- Wellendurchmesser: 19mm
- Axiale Belastung: maximal 147N
- Radiale Belastung bei einer Wellenlänge von 35mm: maximal 392N
**
**
**Technische Daten des 1000 Watt Motor:**
- Nennspannung: 220VAC
- Nennleistung: 1000W
- Bremse: Optinal
- Nenndrehmoment: 3,18Nm
- Spitzendrehmoment: 11,13Nm
- Nenngeschwindigkeit: 3000rpm
- Höchstgeschwindigkeit: 6000rpm
- Nennstrom: 6,30A
- Spitzenstrom: 20,90A
- Drehmomentkonst.: 0,50Nm/A
- Gegen-EMF-Konst: 33,90V/Krpm
- Widerstand: 0,35ohms
- Induktivität: 2,04mH
- Trägheit: 2,23kg\*m2\*10-4
- Pole: 10
- Encoder: Magnetischer Encoder, 17-bit Single-Turn Absolutwertgeber (mit Multi-Turn-Funktion verfügbar)
- IP-Schutzart: IP67
- Wellendurchmesser: 19mm
- Axiale Belastung: maximal 147N
- Radiale Belastung bei einer Wellenlänge von 35mm: maximal 392N
**Technische Daten des 1500 Watt Motor:**
****
- Nennspannung: 220VAC
- Nennleistung : 1500W
- Bremse: Optional
- Nenndrehmoment: 4.78Nm
- Spitzendrehmoment: 14.34Nm
- Nenngeschwindigkeit: 3000rpm
- Höchstgeschwindigkeit: 6000rpm
- Nennstrom: 8.80A
- Spitzenstrom: 15.65A
- Gegen-EMF-Konst: 38.85V/krpm
- Widerstand: 0.403ohms
- Trägheit: 2.51kg\*m2\*10-4
- Pole: 10
- Magnetischer Encoder, 17-bit Single-Turn Absolutwertgeber (mit Multi-Turn-Funktion verfügbar)
- IP-Schutzart: IP67
- Wellendurchmesser: 24mm
- Axiale Belastung: maximal 196N
- Radiale Belastung bei einer Wellenlänge von 45mm: maximal 686N
**
**
Kabelbelegung Encoderleitung

*Encoderleitung*
Kabelbelegung Motorleitung

*Motorleitung*
# Parameter für A6 Digital
**Welche Parameter muss ich bei unseren CNC-Connect System V1 einstellen**
Einstellungen der A6 für digitale Ansteuerung
C00\_00 = 0
C00\_14 = 1
Inputs:
C04\_00 = DI 1 = Servo ON
C04\_01 = NO
C04\_04 = DI2 = 0
C04\_08 = DI3 = 0
C04\_0C = DI4 = 0
C04\_10 = DI5 = 2 Reset
C04\_11 = NO
C04\_14 = DI6 = 0
C04\_18 = DI7 = 0
C04\_1C = DI8 = 4 = ESTOP
C04\_1D = NC
Output:
C04\_30 = DO 1 = 4 =Fault
C04\_31 = NC
C04\_32 = DO 2 = 0
C04\_34 = DO 3 = 0
C04\_36 = DO 4 = 3 = Brake
C04\_37 = NO
C04\_38 = 0
C04\_39 = 0
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/019cb8523c5973c1bebc7a5f9ebca246)**[A6 Aufsteckplatine](https://www.cnc-steuerung.com/detail/019cb8523c5973c1bebc7a5f9ebca246)**
Artikelnummer: A6\_Digi
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019cb8523c5973c1bebc7a5f9ebca246)
Wichtige Parameter für das CNC Connect System V2 mit der A6 Servo Drive
C00.00 = 1. (Speed Control)
C00.04 = 0 (Manual Mode)
C00.10 = 0 (Internal Bleader)
C00.14 = 1 (Break Enable)
C03.20 = 1 (AI1)
C03.26 = 2 (AI1)
C04.00 = DI1 = 1 (Servo ON).
C04.01 = NO
C04.04 =DI 2 = 2. ( Reset)
C04.05 = NO
Alle anderen = Nicht belegt
C04.1C = DI8 = Estop
C04.1D = NC
C04.30 = DO1 = Servo Ready
C04.31 = NC
C04.36 = DO4 = Brake
C04.37 = NO
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/019bdfd0e7e279019494188b9644dae5)**[A6 Analog Aufsteckplatine ohne Bremse](https://www.cnc-steuerung.com/detail/019bdfd0e7e279019494188b9644dae5)**
Artikelnummer: A6\_Speed
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019bdfd0e7e279019494188b9644dae5)
[](https://www.cnc-steuerung.com/detail/019bdfd566af7313bb0f55711aff2997)**[A6 Analog Aufsteckplatine mit Bremse](https://www.cnc-steuerung.com/detail/019bdfd566af7313bb0f55711aff2997)**
Artikelnummer: A6\_Speed\_B
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019bdfd566af7313bb0f55711aff2997)
[](https://www.cnc-steuerung.com/detail/019bdfd0e7e279019494188b9644dae5)**[A6 Analog Aufsteckplatine ohne Bremse](https://www.cnc-steuerung.com/detail/019bdfd0e7e279019494188b9644dae5)**
Artikelnummer: A6\_Speed
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019bdfd0e7e279019494188b9644dae5)
[](https://www.cnc-steuerung.com/detail/019bdfd0e7e279019494188b9644dae5)**[A6 Analog Aufsteckplatine ohne Bremse](https://www.cnc-steuerung.com/detail/019bdfd0e7e279019494188b9644dae5)**
Artikelnummer: A6\_Speed
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019bdfd0e7e279019494188b9644dae5)
[](https://www.cnc-steuerung.com/detail/019bdfd0e7e279019494188b9644dae5)**[A6 Analog Aufsteckplatine ohne Bremse](https://www.cnc-steuerung.com/detail/019bdfd0e7e279019494188b9644dae5)**
Artikelnummer: A6\_Speed
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019bdfd0e7e279019494188b9644dae5)
[](https://www.cnc-steuerung.com/detail/019bdfd0e7e279019494188b9644dae5)**[A6 Analog Aufsteckplatine ohne Bremse](https://www.cnc-steuerung.com/detail/019bdfd0e7e279019494188b9644dae5)**
Artikelnummer: A6\_Speed
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019bdfd0e7e279019494188b9644dae5)
[](https://www.cnc-steuerung.com/detail/019bdfd0e7e279019494188b9644dae5)**[A6 Analog Aufsteckplatine ohne Bremse](https://www.cnc-steuerung.com/detail/019bdfd0e7e279019494188b9644dae5)**
Artikelnummer: A6\_Speed
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019bdfd0e7e279019494188b9644dae5)
Dafür muss der Eingang **AUI** verwendet werden:
- **AUI** = Sollwertsignal −10 bis +10 V
- **ACM** = Analog-Masse
- **+10 V** = maximale Drehzahl vorwärts
- **0 V** = Drehzahl 0
- **−10 V** = maximale Drehzahl rückwärts
Wichtig: **AVI und ACI sind standardmäßig nur für 0–10 V beziehungsweise Stromsignale vorgesehen. Dort dürfen keine −10 V angelegt werden.**
### Grundeinstellungen
- **Pr. 00-20 = 2** → Frequenzsollwert über externen Analogeingang
- **Pr. 03-02 = 1** → AUI als Frequenz-/Drehzahlsollwert
- Die positiven und negativen Verstärkungen können über **Pr. 03-13** und **Pr. 03-14** angepasst werden.
- Start/Freigabe erfolgt weiterhin über die digitalen Eingänge, beispielsweise **FWD**.
### Anschluss
```
CNC-Steuerung                Delta C2000
Analogausgang ±10 V  ──────> AUI
Analog-GND           ──────> ACM
Freigabe/Start       ──────> FWD bzw. Digitaleingang
```
Bei negativem AUI-Signal beschreibt das Handbuch ausdrücklich den Betrieb in Gegenrichtung. Verwende eine abgeschirmte, verdrillte Leitung und verbinde den Schirm möglichst einseitig mit **ACM**.
Um die Gantryfunktion frei zu schalten muss der Parameter P2-58 gesetzte werden
in diesem Bild sehen Sie die Einstellungen das X der Master und Y der Slave ist

*Gantry*
# Delta Leistungskurven
**Unsere Servos im Detal**
Wir verbauen Delta Electronics Motoren und bieten hier ein Vergleich zu den verschiedenen Herstellern an.
Unsere Motoren haben zwei Nm Angaben. Die erste Zahl steht für die 100% Leistung und die zweite Zahl für das maximale Drehmoment.
Der zweite Wert stellt unser Motor für 3 Sekunden zu Verfügung.
Bei den Motoren finden Sie auch 2 Angaben. Der erste Wert ist das was voreingestellt ist.
Bei diesem Wert sind auch die Nm Angaben passend.
Der zweite Wert ist die maximal mögliche Drehzahl, aber die Nm Angaben müssen dann um ca.20 Prozenz reduziert werden. Bei Motoren mit Bremse ist die Haltekraft so hoch wie das nominale Drehmoment.
Auch die Drehzahl ist wichtig. Bei einigen Systemen können wir durch die maximale Drehzahl der Systeme auch eine
Geschwindigkeitssteigerung im Eilgang realisieren.
Unser 200 Watt Servomotor:
0,625 Nm 1,91 Nm
Maximale Drehzahl: 3000 / 5000 Umdrehungen
Unser 400 Watt Servomotor:
1,24 Nm3,82 Nm
Maximale Drehzahl: 3000 / 5000 Umdrehungen
Unser 750 Watt Servomotor:
2,39 Nm 7,16 Nm
Maximale Drehzahl: 3000 / 5000 Umdrehungen
Unser 1000 Watt Servomotor:
3,3 Nm 9,9 Nm
Maximale Drehzahl: 3000 / 5000 Umdrehungen
Ersatz für:
Siemens 1HU 3071-0AC01-Z
Siemens 1F15064-1AF71-4EBO oder unser 1,5 KW
Unser 1500 Watt Servomotor:
7,16 Nm 21,48 Nm
Maximale Drehzahl: 2000 / 3000 Umdrehungen
Ersatz für:
Siemens 1HU3074-0AC01-Z
Siemens 1FT5064-1AF71-4EBO
Siemens 1FT5066-1AF1-4EA0
Unser 2000 Watt Servomotor:
9,55 Nm 28,66 Nm
Maximale Drehzahl: 2000 / 3000 Umdrehungen
Unser 3000 Watt Servomotor:
14,32 Nm Nm 42,97 Nm
Maximale Drehzahl: 2000 / 3000 Umdrehungen
Unser 4500 Watt Servomotor:
28,65 Nm 71,62 Nm
Maximale Drehzahl: 1500 / 3000 Umdrehungen
Unser 5500 Watt Servomotor:
Nm 35,01 Nm , 87,53 Nm
Maximale Drehzahl: 1500 / 3000 Umdrehungen
# B3 Servomotor Anschluss
**Wo schließe ich meine Motorleitungen an?**
Um die Motorkabel anzuschließen öffnen Sie den Deckel der B3 Servo Drive

*B3 Servo Drive Deckel*
Öffnen Sie dazu den Schaltschrank wenn Sie von uns eine fertig aufgebaute Steuerung erhalten haben.
Bei uns sind die Drives von links nach recht = X -Y -Z Achse aufgebaut

*Servo Drives*
Unter dem Deckel sehen Sie nun die Schrauben für die Motorphasen U-V-W und unten am Gehäuse die Schraube für die PE Klemme

Bei Motoren mit Bremse hat das Motorkabel für Motoren von 100 bis 750 Watt anstatt
\- 3 +PE Kabel Motoren ohne Bremse
- 5+PE Kabel Motoren mit Bremse
Die Kabel sind entsprechend Beschriftet, entweder mit UVW - Farben wie auf der Drive oder mit den Kabelnummern 1-2-3 = UVW
Der Schirm vom Kabel wird entsprechend um die Kabelhülle gelegt und mit Kupferband umwickelt. DAs Kupferband wird an der Schirmklemme der B3 eingesteckt , das Kabel wird zum Schluß mit einem Kabelbinder gesichert.
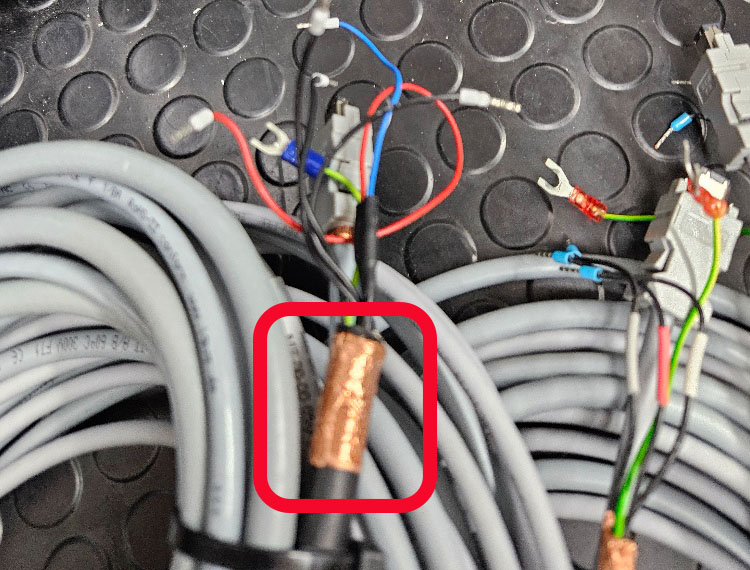
*Kupferband*

*Schirmklemme an der ServoDrive*
# Servomotorkabel _ Encoderkabel und Motorleitungen
**Alles über Servokabel. Wir bieten für unsere Delta Servo Drives fertig Kabel an**
Wir bieten für unsere Delta Servos passende Kabelsätze in den Längen: 3-5-7,5-10-15 und 20 Meterlängen an.
Die Orginalkabel (Motorstecker) sind unserer Meinung nach nicht wirklich tauglich.

*Original Kabel für 750 Watt*
Aus diesem Grund verwenden wir besondere Stecker an unseren Motoren und Kabel.
Diese sind gegen Wasser und Staub geschützt und stellen eine sichere Verbindung her.

*Steckersystem 100 - 750 Watt*
Schauen Sie uns die Kabel einmal im Detail mal genauer an.
Wir haben A2 -B2 -B3 Servosysteme
Durch die Leistung unterscheiden sich die Stecker zu den Motoren hin und auch die Stecker zum Encoder
Die 100 bis 750 Watt Systeme haben alle ein Kabel am Motor, bei Systemen ab 1000 Watt bis 7500 Watt haben wir sogenannte Militärstecker auf den Motoren.

*Servomotor 100 -750 Watt*

*1000 Watt Servomotor*
Die Encoderleitungen unterscheiden sich auf der Seite der Servo Drive. Hier haben wir eine CN2 Buchse.
Diese ist bei :
A2: = 3M Stecker
B2: = 9poliger D-Sub Stecker
B3: = Firewirebuchse
Unten im Bild ist eine B3 Encoderleitung für einen B3

*B3 Encoderkabel für 1000 -1500 Watt*
Unten im Bild,
Encoderkabel für ein A2 Servo

Schauen Sie sich also zuerst an was für eine Servo Drive Sie verwenden.
Schauen Sie sich die CN2 Buchse an, diese finden Sie wie unten im Bild gezeigt bei der B3 Servo Drive unten rechts.
Hier unten im Bild sehen Sie die Firewirebuchse CN2 der B3 Servo Drive.

*B3 Servo Drive CN2 Buchse*
Nun zu den Motorkabel Leistungskabel.
Wir haben auf der einen Seite entweder einen Rundenstecker oder den Militärstecker
Unten im Bild der Stecker für Motoren von 100 bis 750 Watt Leistung.

*Motorstecker 100-750 Watt*
Bei Motoren von 100-750 Watt haben wir auf der Seite zur Servo Drive hin, immer offene Kabelenden.
Diese Kabelenden sind mit Nummer gekennzeichnet.
Die aufgedruckten Kabelnummer entsprechen dann:
1 - U
2 - V
3 - W
Legen Sie die Enden auf der Servo Drive auf, klappen Sie dazu den durchsichtigen Deckel auf.
Legen Sie die PE Leitung auf einer der grünen Schrauben auf.

*Motoranschluss auf die Servo Drive*
Motoren mit Bremse (gilt nur für 100 Watt bis 750 Watt Systeme und A2 System mit einer Leistung ab 1000 Watt) haben in der Motorleitung 2 zusätzliche Kabelleitungen (Nummer 4 und 5)
Diese wird für die Bremse benutzt.
Legen Sie auf dem Kabel 24 Volt an und auf der anderen Seite 24- um die Bremse zu öffnen.
Bei B3 Systemen mit 1000 und 1500 Watt haben Sie für die Bremse einen eigenen Stecker und somit auch ein eigenes Kabel.

*1000 Watt Motor mit Bremse*
Fassen wir zusammen:
Motoren mit einer Leistung von 100 - 750 Watt haben alle Kabel am Motor.
Motoren ab 1000 Watt haben feste Steckerbuchsen an den Motoren
Bei Motoren der Baureihe A2 und B2 haben die Motorleitungen immer die Bremse im Motorkabel (4+5)
Bei der B3 Serie haben wir ab 1000 Watt immer einen eigenen Bremsenstecker und Kabel !
1 - U
2 - V
3 - W
4 - Bremse
5 - Bremse
PE
> **Wichtig: die richtigen Kabellängen**
> Wählen Sie die richtigen Längen.
> Nicht nur zu kurz ist nicht gut sondern auch zu lang ist Schlecht.
> Messen Sie die Leitungen aus und ordern Sie die Richtigen längen.
> Bestellen Sie lieber das Kabel länger und schneiden Sie es passen ab. Nun müssen Sie aber die Stecker neu anleiten.
>
> Sollten Sie ein Kabel falsch bestellt haben, beachten Sie:
>
> Wir tauschen unsere Kabel nur um, wenn diese in einem ordnungsgemäßen Zustand zurück gesendet werden. Also ohne Beschriftungen oder verschmutzt. Diese Kabel werden nicht zurückgenommen.
# Bremswiderstand anschließen
**Wie schließe ich einen Bremswiderstand an**
Warum benötige ich einen Bremswiderstand?
Wir brauchen einen externen Bremswiderstand in entsprechender Größe wenn unsere Maschine beim abbremsen einer Achse oder Spindel zu viel Energie erzeugt die durch den Internen Bremswiderstand nicht mehr verarbeitet werden kann.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018fbf0f16f87e0fbebd71f681f1f95d)**[Bremswiderstand 4 KW](https://www.cnc-steuerung.com/detail/018fbf0f16f87e0fbebd71f681f1f95d)**
Artikelnummer: DS4000W68R
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018fbf0f16f87e0fbebd71f681f1f95d)
[](https://www.cnc-steuerung.com/detail/019169e9453572569573e7790a740cbc)**[Bremswiderstand 3 KW](https://www.cnc-steuerung.com/detail/019169e9453572569573e7790a740cbc)**
Artikelnummer: IDS3000W15R
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019169e9453572569573e7790a740cbc)
Schließen Sie den Widerstand an den Klemmen P und C an. Welches Kabel wo angeschlossen wird spielt hier keine Rolle.
**Stellen Sie sicher das die Brücke zwischen P und D entnommen wird.**
Für einen Bremswiderstand 500 Watt 100 Ohm werden die Parameter
P1 - 52 = 100 (Ohm)
P1- 53 = 500 (Watt)
eingetragen
[Video auf YouTube ansehen](https://www.youtube.com/watch?v=gSzvtqnnQPs)
Anleitung B2
Drücken Sie dazu einmal auf die Taste Mode.
Es erscheint im Display P0-00
Nun drücken Sie Taste Shift - es erscheint im Display vorne eine 1 also P1-00
Nun drücken Sie die Pfeil Taste raus so lange bis Sie P1-52 sehen. Drücken Sie um den eingestellten Wert angezeigt zu bekommen die Taste Set.
Tragen Sie nun den OHM Wert ein, also die 100. Die können auch die Stellen mittels Shift Taste direkt anwählen. Nach richtiger Eingabe drücken Sie die Taste Set um den Wert zu speichern.
Gehen Sie nun wie bereits geschrieben in den Parameter P1-53 um die Watt Zahl einzutragen.
# Abmessungen B3 Servomotoren
**Abmessungen zu den B3 Servos**
Abmessungen der B3 Servomotoren
hier finden Sie die Zeichnungen zu den B3 Motoren 100 - 1000 Watt
[Abmessungen downloaden](https://nc-2568507537125052887.nextcloud-ionos.com/index.php/s/dSoXiZfGQpyN5Tq)
# STO automatisch quittieren
**Wer am C2000 die STO Meldung automatisch löschen möchte..**
Wer den STO automtisch quittieren möchte kann dieses über den Parameter
06-44 erledigen.
Der 06-44 steht im Auslieferungszustand auf 0. Setzen Sie hier den Parameter 1 um die STO Meldung bei gleichzeitigen Schließen aller Kontakte zu löschen.

# Slideranzeige für Drehzahl und Drehmoment
**Zeigen Sie die Drehzahl und Drehmomente in Echtzeit optisch an.**
Echtzeitanzeige für die aktuelle Drehzahl und Drehmomentaufnahme der Servosysteme.
Passend zu unseren B3 Servo Drives von Delta und dem C2000 Frequenzumrichter mit dem CNC Connect System.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018f1102e44675e1a97f218c0bd2477a)**[B3 Aufsteckplatine L Ausführung mit MON](https://www.cnc-steuerung.com/detail/018f1102e44675e1a97f218c0bd2477a)**
Artikelnummer: 125478546\_B3L\_B\_MON
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018f1102e44675e1a97f218c0bd2477a)
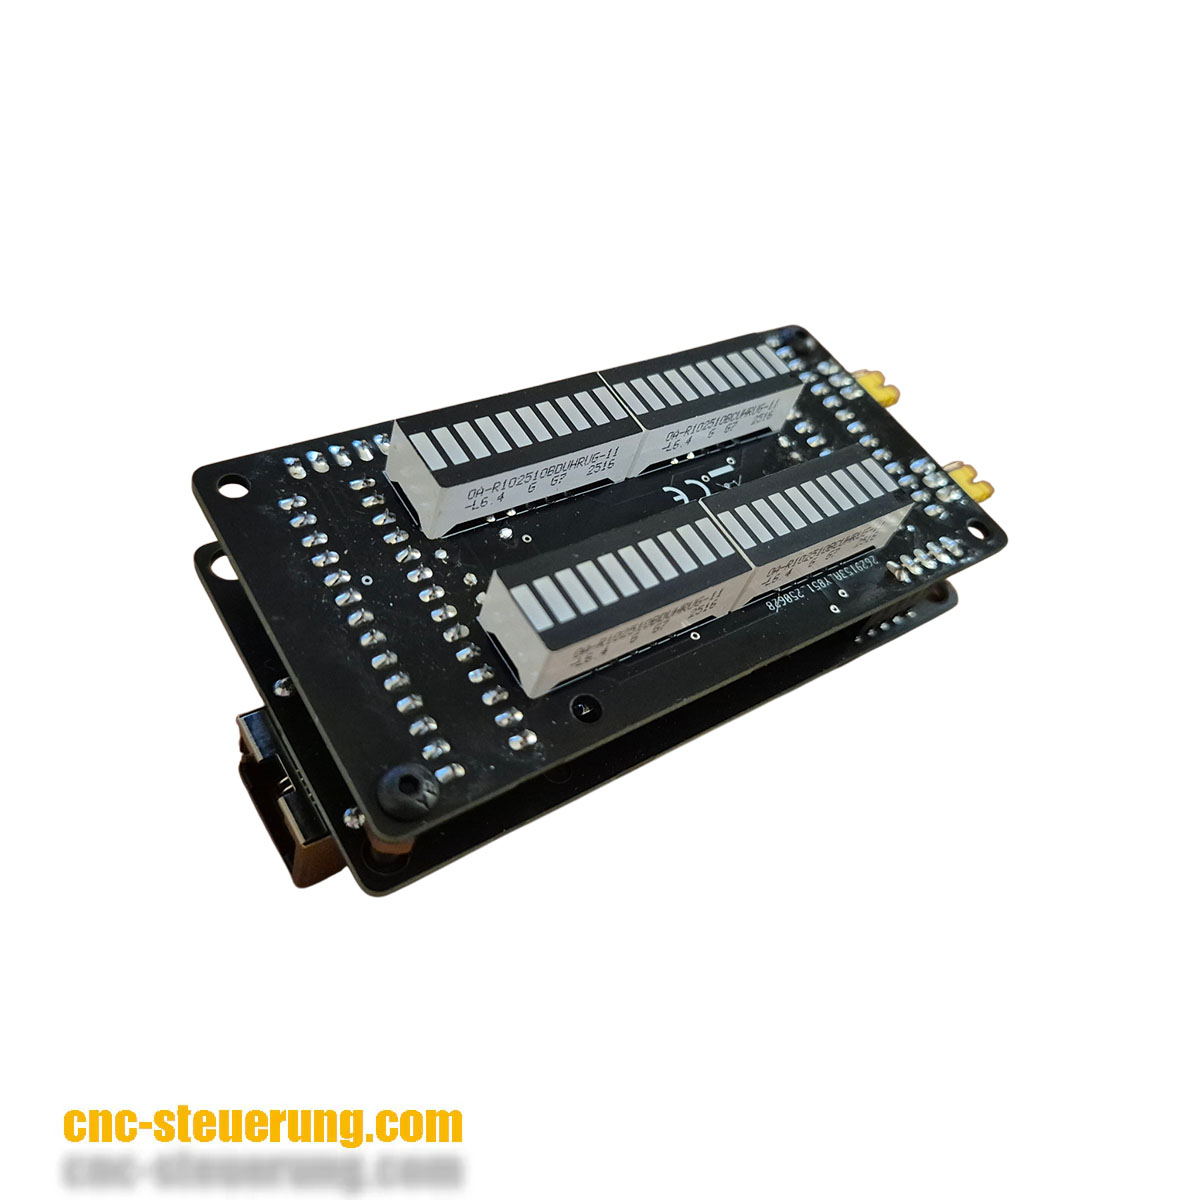**Bargraph Anzeige für unsere Delta Systeme**
Artikelnummer: 13151719
Eine Platine hat immer 2 Anzeigen - einmal Drehmoment und einmal Drehzahlanzeige auf einer Platine.
Das bedeutet Sie benötigen für jede Achse eine Einheit.
Die Einheiten bestehen bei der B3 Servo Drive aus 2 Platinen die in Sandwischbauweise zusammen gesteckt werden.
Auf der einen Seite sehen Sie die Bargraphanzeige. Die kleine schräge an der Anzeige ist die Position der grünen LED , unten fangen die roten LED an.
## Downloads
- [Anleitung B3 Servo Drive und Verdrahtungsplan](https://www.cnc-steuerung.com/media/2c/ae/e8/1741963745/Manual_B3%20(2).pdf)
- [Anleitung B3 Servo Drive und Verdrahtungsplan](https://www.cnc-steuerung.com/media/47/72/77/1752584774/SlideranzeigeB3undC2000.pdf)

*Markierung Laufrichtung*
Die 24 Volt Stromversorgung der Einheit erfolgt über den X1 Stecker der Platine.
Der Stecker ist klar beschriftet.

*Stromanschluss*
Die Datenübertragung erfolgt mittel 1:1 Patchkabel von der Aufsteckplatine zur Sliderplatine .
Bei der Aufsteckplatine nutzen Sie hierfür die RJ45 Buchse mit der Nummer 5.
**Es dürfen keine Cat3 oder Cat 5 Patchkabel genommen werden, da diese keinen Schirm je Adderpaar haben.**

*Patchkabel Aufsteckplatine*
Bei der Sliderplatine für Drehzahl und Drehmoment der B3 nutzen Sie bitte die RJ45 Buchse oberhalb der Stromversorgung.

*Patchkabel Sliderplatine*

*Patchkabel Slider*

*Platine mit Adapter*
**Zusammenfassung B3 mit Slider**:
- Slider in Bedienpult einbauen
- Sliderplatine mit Spannung versorgen
- Patchkabel wie beschrieben zum Schaltschrank zur B3 Servo Drive legen
- Aufsteckplatine auf B3 aufschrauben und Patchkabel der Slideranzeige in die Buchse 5 einstecken
Die Zuweisung welcher Slider für Drehzahl oder Drehmoment ist, wird in der B3 Software eingetragen.
**C2000 Anleitung wird noch weitergeschrieben - hier fehlen noch ein paar Details**
C2000 Frequenzumrichter:
Auch der C2000 bietet uns eine Anzeige. Bauen Sie die Slideranzeige in das Bedienfeld und verdrahten Sie die Anzeige wie bei der B3. Also Spannungsversorgung anlegen und Patchkabel einstecken.
Eine Änderung besteht im Anschluss der Platine an den C2000. Anstelle der Aufsteckplatine wie bei der B3 haben wir beim C2000 nur Schraubklemmen. Um die Schraubklemmen bedienen zu können, muss das Patchkabel in den RJ45 Adapter gesteckt werden.
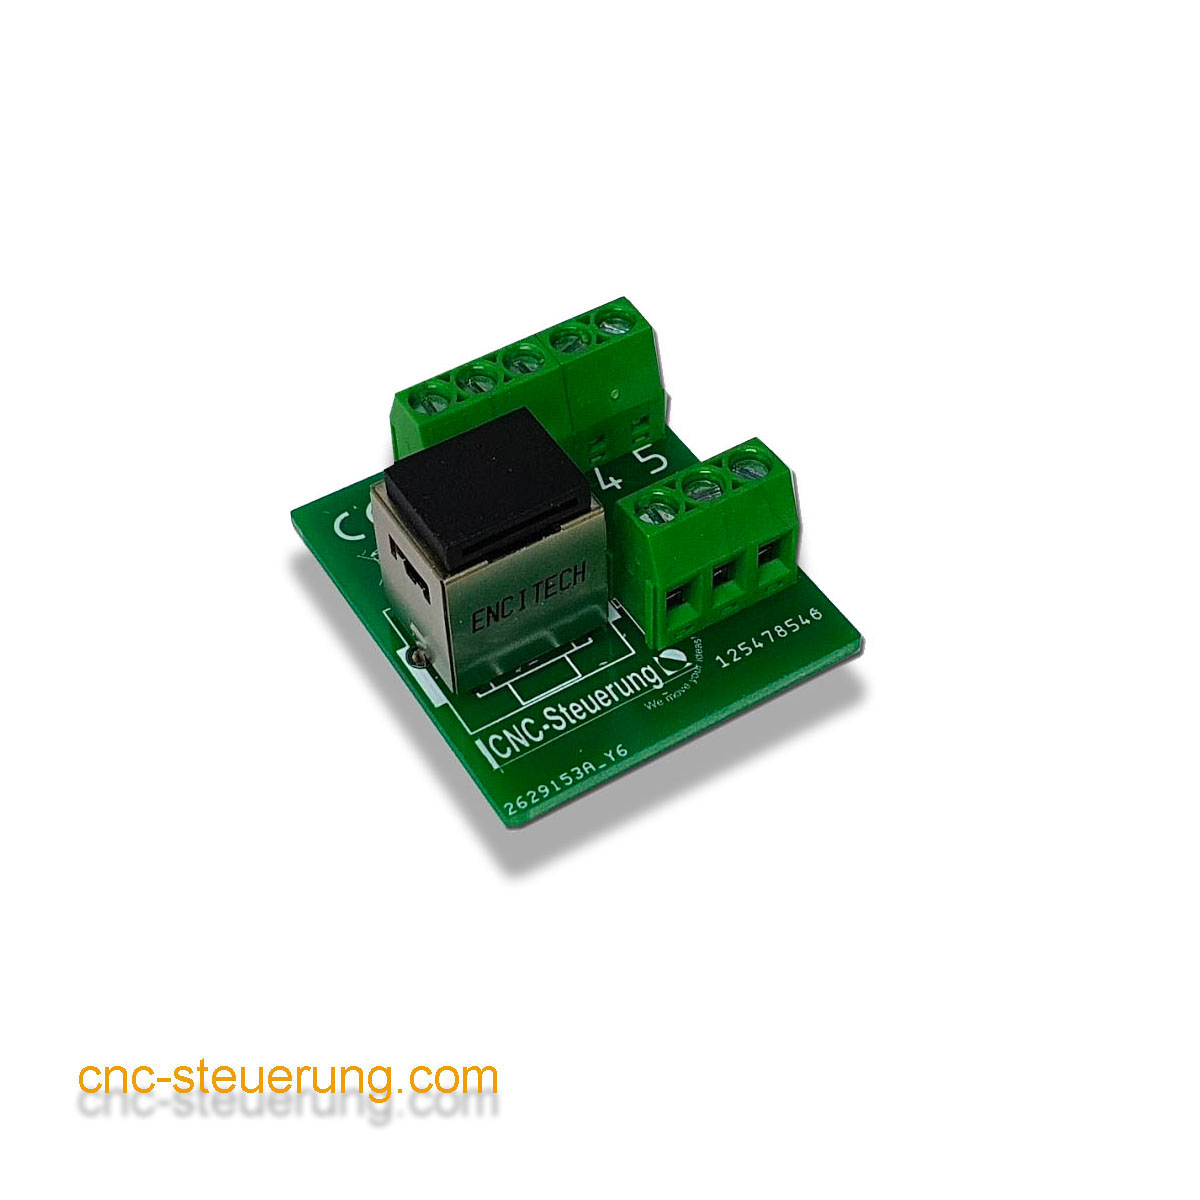
*RJ45 Adapter*

*Platine RJ45 Adapter*

*Belegung der RJ 45 Buchse vom Adapter*
Die Signale müssen nun aus dem Adapter auf den C2000 aufgelegt werden.
Die Klemmen hierzu finden Sie unten.

*C2000*
Verbinden Sie die Signale AFM1 und AFM2 an die Slideranzeige mittels des Adapters.
An ACM ist die gemeinsame Masse.
Legen Sie also die:
\- Klemme 2 auf AFM1
\- Klemme 7 auf AFM2
\- Klemme 3 und 6 auf

*Belegung der Slideranzeige*
Die Klemmen finden Sie unter der Abdeckung des C2000

*C2000 Klemmen*
## Downloads
- [Laden Sie sich unbedingt den Verdrahtungsplan herunter](https://www.cnc-steuerung.com/media/47/72/77/1752584774/SlideranzeigeB3undC2000.pdf)
Pinbelegung der RJ45 JX auf der Sliderplatine

*JX Buchse*

*PIN Belegung*
# Wie funktioniert ein analoges System?
**Wie kann ein Servo über einen analogwert angesteuert werden?**
Grundsätzliches:
Die Sollwertvorgabe wird mittels -/+ 10 Volt ausgeführt, wobei die Spannung dann die Geschwindigkeit vorgibt. Um nun exakt regeln zu können benötigen eine Strecke.
Die Strecke wird vom Maßstab oder den Encoder des Motors übermittelt.
Wird die Strecke über den Motorencoder ermittelt so müssen wir noch eine eventuelle Untersetzung und die Steigung der Spindel berücksichtigt werden. Die Encodersignale werden aus dem Motor über die Drive auf die IP-A geleitet, wobei die Drive durch ein Softwaregetriebe die Signale aufbereitet.
Beispiel: 16,7 Millionen Signale pro Umdrehung kommen vom Motor in die Drive, durch das Softwaregetriebe können wir nun sagen wieviele Signale von der Drive an die IP-A ausgegeben werden sollen.
Beispiel 500 Signale pro Umdrehung. Das bedeutet bei A-A/ und B-B/ haben wir je 4 Signale pro" Signal" was dann bedeutet wir müssen mit 500 x 4 rechnen.
Bei einem Glasmaßstab wird die Auflösung durch den Maßstab selber vorgegeben, hier wird die Auflösung des Maßstabes die Genauigkeit vorgeben.
Mechanik:
Um eine stabile Regelung zu erhalten benötigen wir eine mechanisch einwandfreie Befestigung des Messsystems.
Wird der Motor zur Wegmessung genommen ist diese mechanische Genauigkeit gegeben. Wer mit einem externen Maßstab arbeitet, darf auch kein Umkehrspiel haben, denn der tote Gang innerhalb einer Spindel wird ja nicht vom Maßstab erkannt.
Ebenso erhalten wir auch eine unruhige Achse im Betrieb, die sich durch mangelnde Lageerkennung immer mehr aufschaukelt.

*Quelle: Wikipedia*
Wer also Flankenspiel oder Umkehrspiel in seiner Achse hat, müsste diese durch ein vergrößern der zulässigen Toleranz ausgleichen, was aber dann gegen das System geht. (Schleppfehler)
Wir empfehlen, wenn Spiel dann über den Motorencoder gehen, oder die Mechanik verbessern.
# B3 richtig verdrahten
**So schließen Sie die B3 Servo Drive von Delta Electronics richtig an**
Unsere B3 Serie kommt mit 1 Phasen 230 Volt Anschluss aus.
Bitte schließen Sie an die Klemmen wie folgt an:
R = L1
S = N
T frei lassen
L1 = L1
L2 = N
PE = am Gehäuse anzuschliessen.
Die Leitungen R und S sind für das Leistungsteil.
Die Klemmen L1 und L2 sind für die Logik. L1C und L2C bleiben nach dem Einschalter der Steuerung ständig eingeschaltet.
Die Klemmen R und S schalten wir mittels Schütz ab. So ist sichergestellt das beim auslösen des Not Aus Signal´s die Servos sicher abgestellt werden.

Motoren ab 1 KW Leistung
Wenn Sie einen AL 006 erhalten überprüfen Sie zuerst die Verdrahtung an Ihrer Endstufe. Dann das Motorkabel
A = Phase U
B = Phase V
C = Phase W
D = Erde

## Downloads
- [Anleitung B3](https://www.cnc-steuerung.com/media/ff/e6/0d/1727176368/Manual_ASDA-B3.pdf)
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ef5ed454970e5a8d6a81f2e81745c)**[B3 Servo Drive 400 Watt ](https://www.cnc-steuerung.com/detail/018ef5ed454970e5a8d6a81f2e81745c)**
Artikelnummer: ASD-B3A-0421
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ef5ed454970e5a8d6a81f2e81745c)
[](https://www.cnc-steuerung.com/detail/018ef5f091af733b962dbf7b7d088799)**[B3 Servo Drive 750 Watt ](https://www.cnc-steuerung.com/detail/018ef5f091af733b962dbf7b7d088799)**
Artikelnummer: ASD-B3A-0721
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ef5f091af733b962dbf7b7d088799)
[](https://www.cnc-steuerung.com/detail/018ef5f18d68736383902cae8d308bfc)**[B3 Servo Drive 1000 Watt](https://www.cnc-steuerung.com/detail/018ef5f18d68736383902cae8d308bfc)**
Artikelnummer: ASD-B3A-1021
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ef5f18d68736383902cae8d308bfc)
[](https://www.cnc-steuerung.com/detail/018a618d375079d8ad20653d2cebb944)**[B3 Servo Drive 100 Watt](https://www.cnc-steuerung.com/detail/018a618d375079d8ad20653d2cebb944)**
Artikelnummer: ASD-B3A-0121
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018a618d375079d8ad20653d2cebb944)
[](https://www.cnc-steuerung.com/detail/018ef5f29c567366bb26c56c5733f5ff)**[B3 Servo Drive 1500 Watt](https://www.cnc-steuerung.com/detail/018ef5f29c567366bb26c56c5733f5ff)**
Artikelnummer: ASD-B3A-1521
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ef5f29c567366bb26c56c5733f5ff)
[](https://www.cnc-steuerung.com/detail/018ef5dda6b671d2b6678cb0e22c68d9)**[B3 Servo Drive 200 Watt](https://www.cnc-steuerung.com/detail/018ef5dda6b671d2b6678cb0e22c68d9)**
Artikelnummer: ASD-B3A-0221
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ef5dda6b671d2b6678cb0e22c68d9)
Die Motoren über die Endstufe drehen lassen, geht schneller und besser mittels Programmierkabel, kann aber auch über die Tasten der Endstufe erfolgen
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ce99b416f7597b575560cc3e504f2)**[Programmierkabel mit Software Delta Elektronics ASDA-B2](https://www.cnc-steuerung.com/detail/018ce99b416f7597b575560cc3e504f2)**
Artikelnummer: ASD-CNUS0A08
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ce99b416f7597b575560cc3e504f2)
Ausschnitt aus der Anleitung B2 Endstufe
4.4.2 JOG-Modus
Wählen Sie im Parametermodus P4-05 und befolgen Sie die nachstehende Einstellungsmethode
JOG-Betrieb.
(1) Drücken Sie die SET-Taste, um den Geschwindigkeitswert von JOG anzuzeigen. Der Standardwert ist
20 U/min.
(2) Drücken Sie die AUF- oder AB-Taste, um den gewünschten Geschwindigkeitswert für JOG einzustellen. Es ist angepasst
im Beispiel auf 100 U/min.
(3) Drücken Sie die SET-Taste, um JOG anzuzeigen und in den JOG-Modus zu wechseln.
(4) Drücken Sie im JOG-Modus die AUF- oder AB-Taste, um den Servomotor einzuschalten.
Vorwärts- oder Rückwärtsrichtung.
Der Servomotor hört auf zu laufen, sobald der Benutzer
hört auf, die Taste zu drücken. Der JOG-Betrieb funktioniert nur, wenn der Servo eingeschaltet ist.

# B3 Anleitung neuste Version
**Hier können Sie sich die neuste Anleitung der B3 downloaden**
Laden Sie sich die neuste Version der Anleitung herunter
## Downloads
- [B3 Anleitung ](https://www.cnc-steuerung.com/media/ff/e6/0d/1727176368/Manual_ASDA-B3.pdf)
# C2000 Verdrahten
**Richtig verdrahten !**
Richtiges Verdrahten:
Beispiel an Hand der CSMIO IP-S bei den Eingängen.
Passt aber auch zur IP-A mit CNC-Connect System Basic

## Downloads
- [<p>Schließen Sie für die Grundfunktionen:<br><br>Drehzahlausgabe:</p><p>- ACM an - GND der CSMIO<br>- AVI an - Analog Out 0 der CSMIO</p><p>Drehrichtungvorgabe:<br>- DCM an Relais Out 2 und Relais an Out 3 (Brücke)<br>- FWD an Relais Out 2<br>- REV an Relais Out 3</p><p>Alarmmeldung:<br>- RC1 an 24 Volt Dauerspannung<br>- RB1 an einen digitalen Eingang Ihrer Wahl. Dieser wird dann für den Spindelalarm zugewiesen</p>](https://www.cnc-steuerung.com/media/ce/ec/a5/1736438474/C2000_Verdrahtung.pdf)
## Passende Produkte
Gehen wir in die SIM Software.
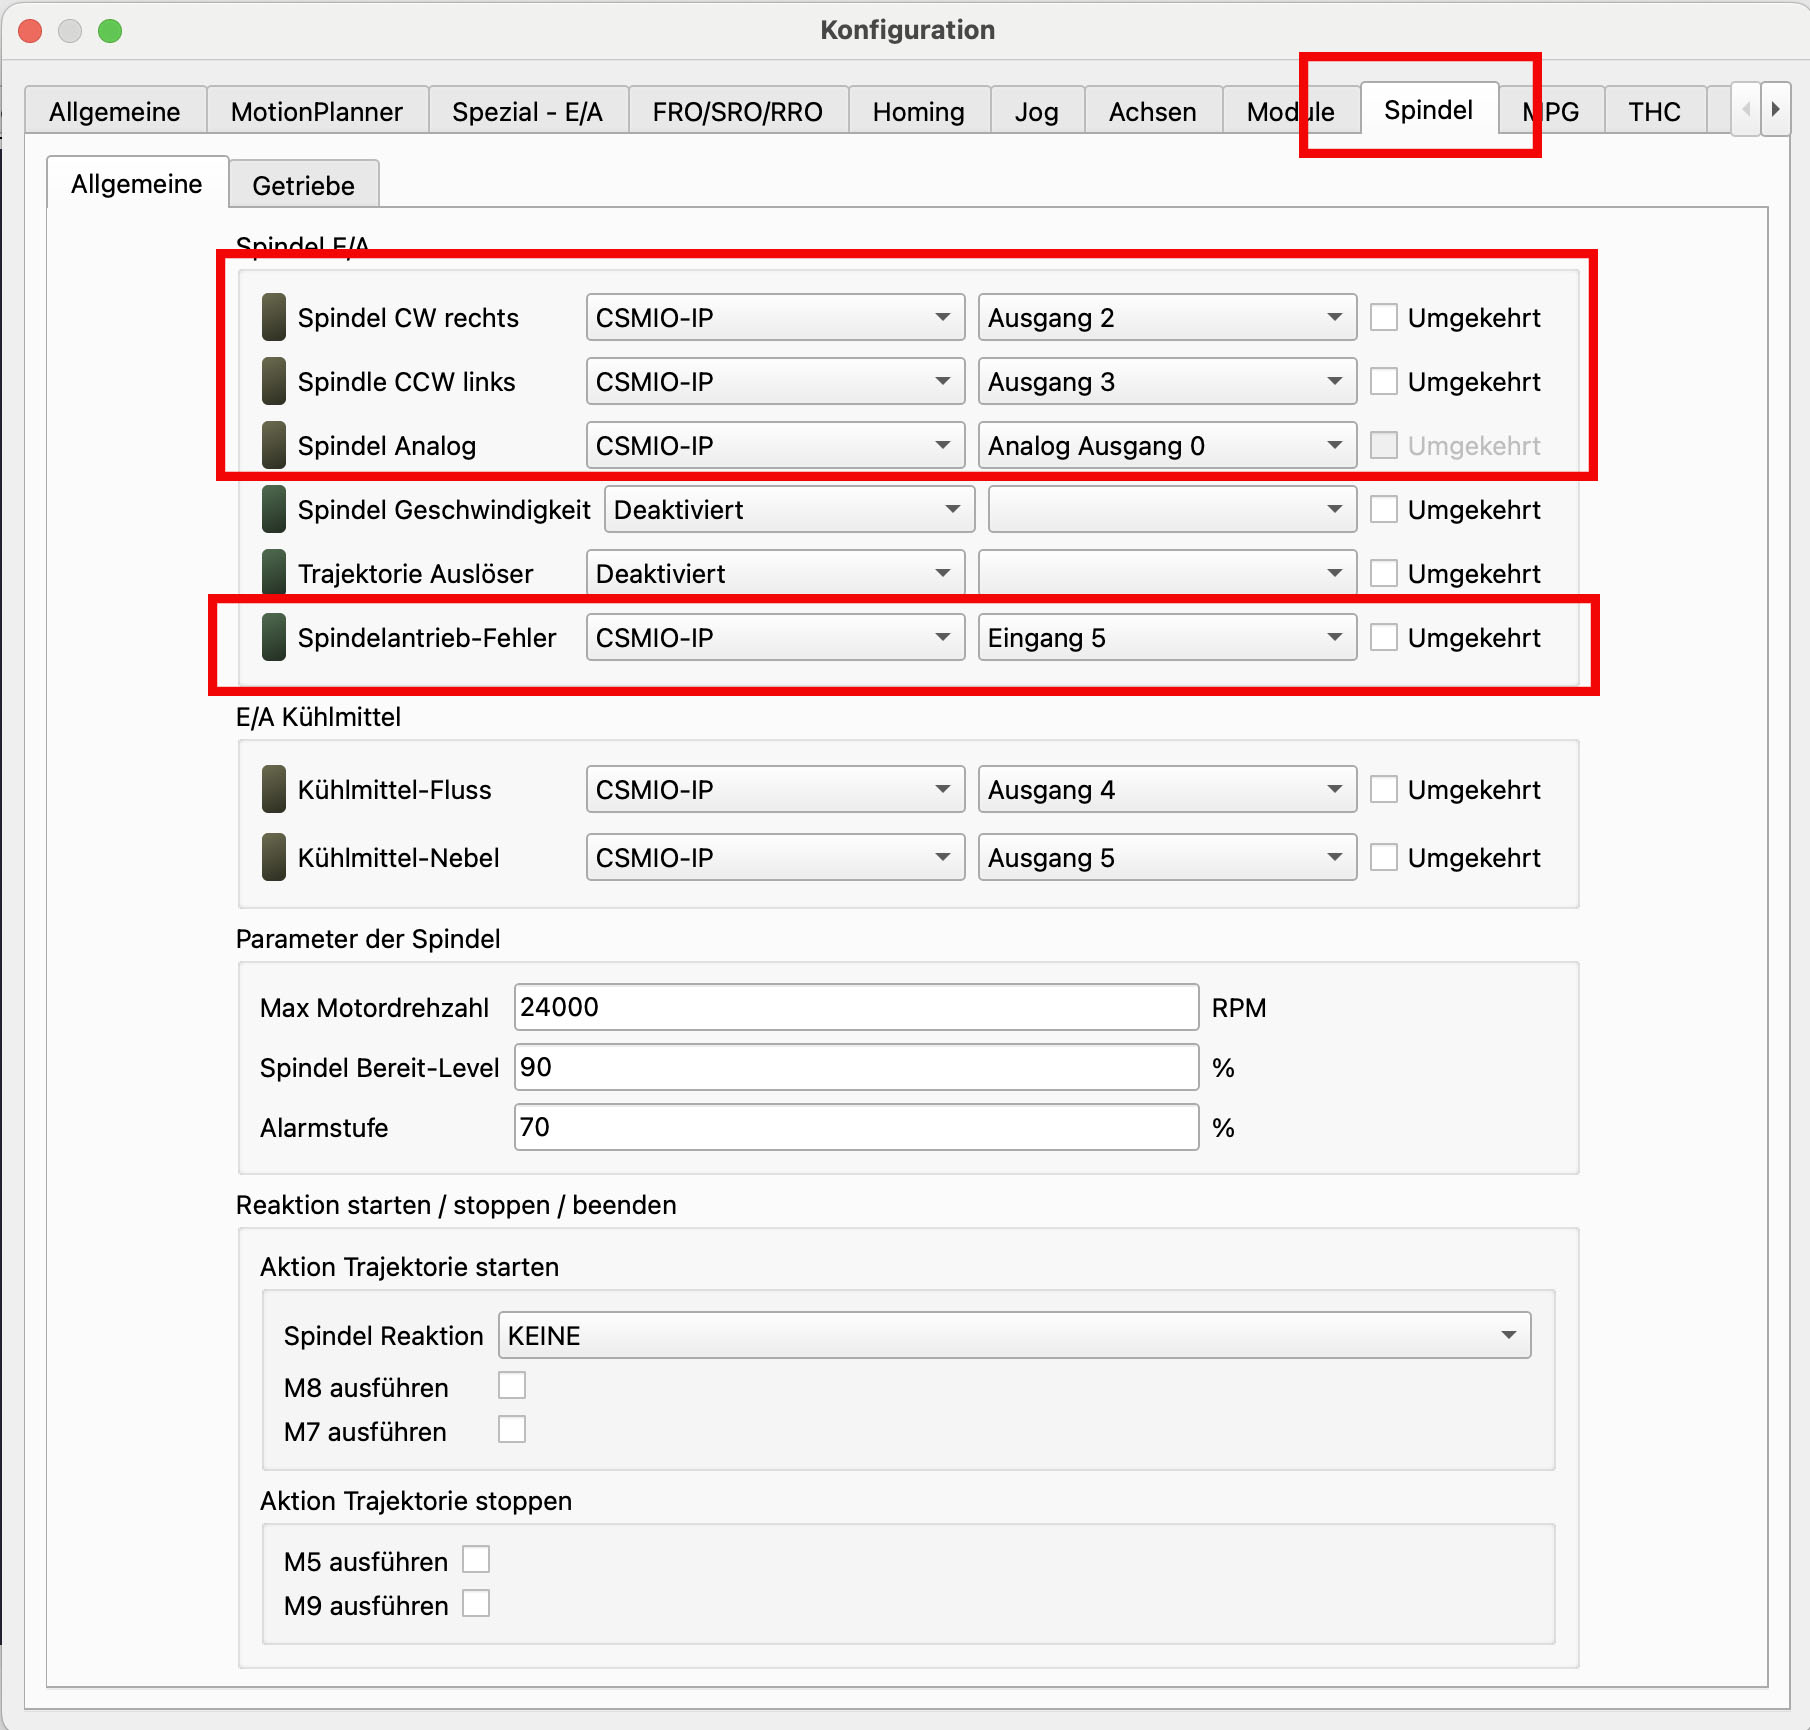
*Einstellungen SIM Software*
# C2000 Einstellungen
**Welche Parameter muss ich setzen?**
**Wichtiger Hinweis für alle die einen Frequenzumrichter einsetzen möchten:**
Für den Einsatz in Wechselstromanlagen mit 50 Hz in Kombination mit Frequenzumrichtern oder unterbrechungsfreien Stromversorgungen (USV) sind **allstromsensitive FI-Schutzschalter** erforderlich.
Betriebsmittel der Leistungselektronik, wie z.B. Frequenzumrichter und Wechselrichter, erzeugen eine bipolare, pulsweiten-modulierte Ausgangsspannung, welche Schaltfrequenzen im Bereich von bis zu 20 kHz aufweist. FI-Schutzschalter Typ A erfassen Fehlerströme nicht exakt Handelsübliche Fehlerstromschutzschalter mit der Auslösecharakteristik AC oder vom Typ A entsprechend der IEC 60755 können diese Fehlerströme nicht exakt erfassen, so dass eine ordnungsgemäße Auslösung des FI-Schutzschalters nicht gewährleistet ist. Außerdem kann die normale Auslösung eines Fehlerstromschutzschalters vom Typ A mit Wechselfehlerstrom oder pulsierendem Gleichfehlerstrom von 50 Hz durch einen gleichzeitig vorhandenen glatten Gleichfehlerstrom **negativ beeinflusst** oder sogar **verhindert**
Achtung: Unsere 1000 Hz Systeme unterliegen dem DUAL Used Bestimmungen - Lieferung nur an Deutsche Anwender
**Diese Anleitung ersetzt keinen Elektriker !**
Grundsätzlichmüssen folgende Parameter eingestellt werden, damit der FU auf externe Sollwertvorgabe und Richtung über externe Klemmen reagiert.
Die M1 Eingänge (P02-01) müssen auf Reset (5) gesetzt werden damit der analoge Eingang reagiert.
P00 - 20 auf 2
P00 - 21 auf 1
P02 - 01 auf 5
P03 - 00 auf 1
Wenn beim ersten einschalten eines FU´s der FI im Schaltschrank auslöst muss die FI ersetzt werden (Fragen Sie dazu Ihren Elektrofachmann).
Überprüfen Sie die Verdrahtung noch einmal, wenn alles OK ist können Sie auch einen Trick anwenden. Deaktivieren Sie den eingebauten Entstörfilter.
Hinweis: Durch das Aufladen beim ersten Einschalten entsteht eine Differenzspannung durch den Entstörfilter die unseren FI auslöst, deshalb kann die Störung beseitigt werden wenn
wir mehrmals den FI wieder reindrücken. Es liegt kein Fehler vor sondern beim Einschalten "nur" eine Differenzspannung die vom FI ausgewertet wird und dieser dadurch ausgelöst wird,
Deaktivieren des Entstörfilters:
Ziehen Sie den Netzstecker und warten Sie ca. 30 min. (siehe Lade LED) bis die Spannung sich abgebaut hat, Lassen Sie diese Arbeiten nur von einem Elektrofachmann ausführen.
Lösen Sie die Schraube und ziehen Sie das Blech aus der Seite des FU.
Achtung Sie müssen dann einen externen Entstörfilter verbauen
Viele Anwender verstehen nicht das zusammenwirken der Parameter für einen Frequenzumrichter.
Stellen Sie bitte wie folgt neben den anderen Parameter diese Wert ein:
Die Parameter gelten für Motoren die mit 400 Hz arbeiten.
P1-00 400 Hz
P1-01 400 Hz
P1-02 400
P1-03 0,5
P1-04 0,5
P1-05 0,5 erst diesen setzen dann P1-03 setzen
P1-06 0,5
P1-07 0,5
P1-08 0,5
P0-11 0
Wichtig bei Hochfrequenzspindel muss die VF Kennlinie angepasst werden:

Richtiges Bremsen mit einem Frequenzumrichter.
Wer einen Frequenzumrichter einsetzt hat die Möglichkeit seine Spindel stufenlos zu steuern. Das bedeutet sanft Anzufahren und zu Bremsen.
Beim Bremsen wird aber Energie erzeugt die durch die Masse der Mechanik entsteht. Diese Energie kann der Frequenzumrichter nur begrenzt aufgenommen werden.
Gerade bei schnell drehenden Motoren ist es notwendig die Energie entweder zwischen zu speichern oder die Energie in einen Bremswiderstand zu "verbrennen"
Aber was ist wenn die Masse immer unterschiedlich ist?
Beispiel Drehmaschine:
Gerade bei Drehmaschine mit unterschiedlichen großen Bauteilen haben wir das Problem das die Energie stark schwankt. Zu dem können wir auch nicht
mit einer vorher eingestellten Bremszeit zu reagieren da wir das Werkstück unter Umständen aus dem Backenfutter verlieren würden.
Stellen Sie den Parameter P06-02 von 0 Herkömmliche Strombegrenzung auf 1 Intelligente Strombegrenzung um.
Im Schaubild ist zu erkennen das wir anstatt einer starren Bremsrampe mit einer stufenförmigen Bremsrampe arbeiten was dann sich genau auf die Massenträgheit
einstellt. So wird das Backenfutter stufenweise runtergebremst. Man sollte aber der Bremszeit auf ca. 3-4 Sekunden einstellen um dem Frequenzumrichter auch
Rechenzeit zu geben.
# Bremswiderstand am C2000 anschließen
**Bremswiderstand anschließen am C2000**
Wer seine Spindel schnell abbremsen möchtet benötigt mindestens einen Bremswiderstand.
Die Drehbewegung der Spindel wird dann im Wärme umgewandelt.
Es gibt verschiedene Bauformen von Bremswiderständen. Je nach Baugröße versuchen wir immer die geschlossene Ausführung zu verwenden, diese macht bei der Montage keine großen Probleme.
> Achtung.
> Der Bremswiderstand wird beim Bremsen heiß. Je mehr gebremst wird um so heißer wird er.
> Achten Sie auf ausreichenden Berührungsschutz und ausreichende Kühlung.
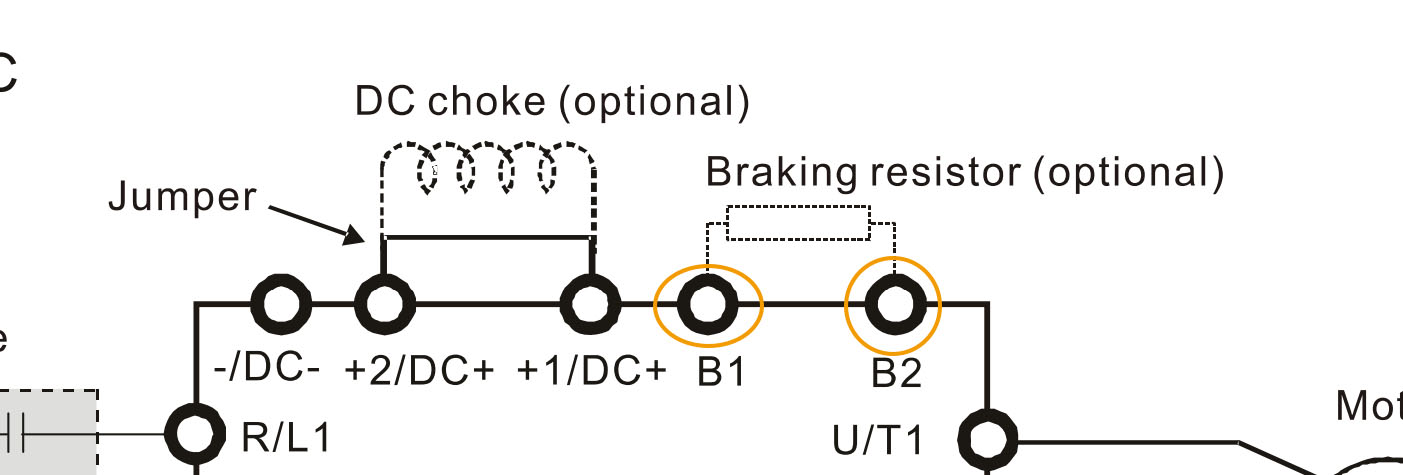
Anschluss des Bremswiderstandes am Beispiel eines C2000
Der Bremswiderstand kommt an die Klemmen B1 und B2.
Damit der Widerstand auch aktiviert wird, muss der Parameter P06-01 auf 0.00 gestellt werden.
## Downloads
- [Anleitung C2000+<br>Bitte unbedingt Lesen](https://www.cnc-steuerung.com/media/72/1e/44/1693985380/Manual%20C2000+.pdf)
# B3 Servo Drives Spannungsversorgung
**Wie schließe ich die B3 richtig an?**
Die B3 Servo Drives werden mit 240 Volt Betrieben. Das bedeutet es werden nur R und S angeschlossen, sowie L1C und L2C

Sicherungen werden gemäß der unten aufgeführten Tabelle gewählt

*Sicherungen*
# Parameter ändern bei der Delta Drive
**Wie stelle ich meine Parameter ohne Software ein?**
> Achtung:
> Parameteränderungen nehmen wesentlichen Einfluss auf die Maschine.
> Ändern Sie nur Parameter unter größter Sorgfalt und nur wenn Sie genau wissen welcher Parameter gesetzt-geändert werden muss - soll
Grundsätzliches:
Die Drives A2-B2-B3 unterscheiden Sie vom Ablauf her nicht! Bei der M Drive ist darauf zu achten das hier die richte Endstufe angesprochen wird, da hier ja 3 Achsen in einem Controller verbaut wurden.
Ein wichtiger Unterschied zwischen A2-B2 und der B3 Servo Drive liegt in der Anzeige/Funktion
Während bei A2 und B2 immer Px-xx angezeigt wird, ist bei der B3 der Umfang größer und benötigt auch mehr Anzeige stellen was dann im Display Px-xxxx anzeigt.
Da bei A2 und B3 keine weitere Hardware sondern nur Software und ein USB Kabel benötigt wird raten wir hier immer eine Änderung über die Software einzustellen.
Bei B2 ohne Programmierkabel gehen Sie wie folgt vor.
> Lesen Sie erst die Anleitung komplett durch und dann fangen Sie an die Parameter zu ändern.
>
> Schreiben Sie Änderungen nur, wenn die Servo Drive **nicht** in der Regelung steht.
>
> Überprüfen Sie die Einstellungen immer nur mit ausgebauten Motor, niemals direkt an der Maschine.
Wir gehen davon aus das Sie unser CNC Connect System haben und sich die Parameter notiert haben!
Wenn Sie die Servo Drive mit dem Motor richtig verbunden ist und das unser CNC Connect System ordnungsgemäß installiert wurde.
Wenn Sie nun die Steuerung unter Strom gesetzt haben, erscheint eine Reihe von Meldungen wenn die Drive noch nicht eingestellt ist.
Vorgehensweise:
Drücken Sie die Mode Taste. Auf dem Display sollten dann (wir gehen hier erst einmal nur auf die B2 Drive ein) P0-00 erscheinen.

*Mode Taste*
Das P0 zeigt an, in welcher Gruppe Sie sich befinden.
Die weiteren 00 zeigen Ihnen an das Sie Parametersatz 00 auslesen können.
P0-00 Zeigt also - Gruppe 0 Parametersatz 00 an.
Um die Gruppe zu ändern - drücken Sie die Shift Taste so oft bis Ihnen die Gewünschte Gruppe angezeigt wird.
Wenn wir in die Gruppe 2 möchten, drücken Sie zweimal auf die Shift Taste.
Das Display zeigt nun P2-00.

*Shift Taste*
Um nun den Parametersatz zu wählen, klicken Sie auf die Pfeil Tasten rauf oder runter.
Drücken Sie zum Beispiel 2 x rauf wird das Display Ihnen P2-02 anzeigen.

*Pfeil Tasten*
Lesen Sie den eingestellten Wert aus um zu erkennen was eingetragen ist.
Drücken Sie dazu die Taste Set. Nun wird Ihnen der eingetragene Wert angezeigt.
Ändern Sie den Wert über die Pfeil Tasten und speichern Sie den neu gesetzten Wert mit dem erneuten drücken der SET Taste. Die Drive wird nun das Speichern mit Save im Display anzeigen. Bei einem Fehler zeigt Ihnen die Drive eine Error Meldung.
Das Display steht nun wieder im Display auf P2-02 also zeigt es Ihnen die Gruppe und den Parametersatz an, den gewählt und ggf. geschrieben wurde.
Wenn Sie den Wert nur lesen wollten und nicht schreiben, drücken Sie die Taste SET um wieder den Parametersatz zu verlassen.

*SET Taste*
Nach dem ersten Einschalten steht eigentlich immer AL013
Das zeigt Ihnen das der Not Aus Kreis nicht richtig zugewiesen wurde.
Wer das Connect System V2von uns hat kann die Parameter hier nachschlagen
Nun sehen Sie das der Not Aus in Gruppe 2 unter dem Parametersatz 17 geschrieben wurde.
Lassen Sie sich nicht hier von verunsichern !
P2.017 **DI ****8** = 0x 0021 ( Not Aus)
Die Angaben beziehen sich ja auf die B3 Drive die ja 4 Stellen im Satz hat, und Ihre B2 hat ja nur 2 Stellen. Also tragen Sie hier anstatt 0021 nur die 21 ein.
Drücken Sie zwei mal die Shift Taste um in Gruppe 2 zu kommen, dann die Pfeil Taste nach oben bis 17 angezeigt wird.
Nun die SET Taste einmal - es wird der Eingetragene Wert angezeigt, ändern Sie den Wert auf 21 und drücken Sie den Taste SET.
Die Drive schreibt den Wert - Meldet Save und zeigt dann wieder P2-17 an.
Um das Menü zu verlassen, drücken Sie die Mode Taste.
Nun sehen Sie, wenn Sie nur den Not Aus geändert haben, den AL 015 oder AL014 -
Gehen Sie Ihre Parameter Liste der Reihe nach durch und ändern Sie alle Werte.
> Es gibt Werte die erfordern einen Neustart der Servo Drive damit dieser richtig übernommen wird. Nach den Änderungen trennen Sie die Drive und warten Sie ca. 10 Sekunden.
# A2 Servo Drive mit Glasmaßstab einstellen
**A2 Servo Drive Einstellen**
Idealerweise sollte der Encoder am Motor die genaue Position der Maschine also am Tisch wiedergeben.
Aufgrund der Realitätsfaktoren wie das Spiel der Kugelumlaufspindel, die Flexibilität der Kupplung oder des Riemens, thermisch Erweiterung des Systems und der Schlitten der Maschine, die Rückkopplungsposition des Encoders könnte offensichtliche Abweichung von der genauen Position der Maschine haben.
Um eine solche Situation zu verbessern, kann auch der Hilfsgeber verwendet werden bekannt als sekundärer Encoder, externer Encoder oder eine lineare Skalierung kann implementiert werden, um zusätzlich die Ist-Position der Maschine zurück zum Servoantrieb zu bringen.
Während der Encoder des Motors an die CN2 Schnittstelle angeschlossen wird, erfolgt der Anschluss des externen Gebers an die CN5 Schnittstelle.
In den folgenden Kapiteln wird beschrieben, wie das System mit vollständig geschlossenem Regelkreis eingerichtet wird Ausgearbeitet, einschließlich der Verkabelung, des Funktionsprinzips und der Parameterkonfiguration, um die Benutzer zu unterstützen Implementierung der Funktion. Zum Schluss wird eine einfache Möglichkeit zur Überprüfung der Funktionalität erklärt.
2\. Einrichten eines Systems mit geschlossenem Regelkreis
2-1. Funktionsprinzip
Basierend auf der Betriebsart des Servoantriebs kann die Funktion des geschlossenen Regelkreises kategorisiert werden:
in zwei Modi, PT-Modus und PR-Modus, wie in Tabelle 1 gezeigt.
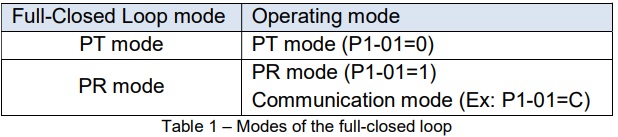
Insgesamt sind das Funktionsprinzip und die beteiligten Parameter für beide Modi gleich Es gibt Unterschiede, wenn es um bestimmte Konfigurationen geht, und dies wird in der erklärt folgende Abschnitte. Fig. 2 und Fig. 3 sind die Darstellung des Funktionsprinzips jedes Modus.


2-2. Parameterkonfiguration
In Tabelle 2 sind das Einstellungsverfahren und die relevanten Parameter für die Implementierung der geschlossenen PT & PR-Schleife aufgeführt. In BLAU hervorgehobene Parameter sind für das Setup obligatorisch, während GRÜN bedeutet optional abhängig von den Benutzeranforderungen. Jeder Parameter wird einzeln erklärt in den folgenden Abschnitten. Um eine Beschädigung des Mechanismus zu vermeiden, stellen Sie bitte die Konfiguration sicher wird ordnungsgemäß durchgeführt, bevor das System aktiviert wird.

2-2-2. Schritt 1: Physikalische Verkabelung CN5 am Servoantrieb wird für die Verbindung zwischen der linearen Skala und dem Servoantrieb verwendet. Die Pin-Beschreibung ist in Abb. 4 wie folgt dargestellt.

HINWEIS 1) Die höchste Kommunikationsrate beträgt 4 Mpps und nur der Encoder mit + 5V & AB Phasensignal wird unterstützt. 2) Unterstützung von Encodern mit einer Auflösung von bis zu 1280000 Impulsen / U (das höchste Vierfache) Frequenz des vollständig geschlossenen Regelkreises, wenn sich der Motor um 1 Umdrehung dreht).
.

Fig. 5 ist die Definition von P1-74.Z.
Der Impulstrend des Hauptgebers und der linearen Skala muss gleich sein, ob es sich um einen positiven oder einen negativen Trend handelt. Benutzer können sich auf die folgenden Anweisungen und die Verwendung beziehen ASDA-Soft zur Überprüfung.
(1) Stellen Sie P1-72 = 80000 ein
(2) Öffnen Sie ASDA-Soft und klicken Sie auf das Symbol Statusmonitor → Klicken Sie auf die Registerkarte Monitorelemente auswählen → Stellen Sie die Einstellung der Zuordnungsparameter wie in Abb. 6 hervorgehoben ein, um die Rückmeldung des zu überwachen Hauptcodierer und die lineare Skala, dann klicken Sie auf Ändern.

(3) Öffnen Sie das Oszilloskop, stellen Sie CH1 und CH2 als \[PAR\] -Parameter ein und aktivieren Sie das Kontrollkästchen vor dem 32-Bit zur Überwachung von P0-25 & P0-26.
(4) Ohne die vollständig geschlossene Schleife zu aktivieren, Servo EIN auf dem Antrieb, verwenden Sie die JOG-Funktion, um die zu bewegen Motor langsam in eine Richtung und stellen Sie sicher, dass keine Kollision auftritt, dann überwachen Sie die Umfang.
Wenn die Wellenform wie in Fig. 7 oder Fig. 8 ist, bedeutet dies, dass der Impulstrend beider Codierer der ist und es ist richtig, dann muss P1-74.Z nicht angepasst werden.


Fig. 14 ist die Definition von P1-44 und P1-45, die das elektronische Übersetzungsverhältnis bilden.
Wie zu definieren Ein geeignetes elektronisches Übersetzungsverhältnis für den vollständig geschlossenen Regelkreis im PT & PR-Modus
unterscheidet sich aufgrund des Prinzips Der Befehl / das Feedback zur Skalierung ist nicht derselbe und wird im Folgenden erläutert.
(1) PT-Modus

> Zwischenzeitlich wurde die Anleitung durch den Einsatz der CSMIO-IP-A überholt. Externe Messsysteme werden nicht mehr an der Delta A2 angeschlossen sondern nun direkt an die CSMIO-IP-A.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018a5a5d68ca7de08f46d5843755c1bc)**[IP-A-Ethernet Controller 6 Achsen](https://www.cnc-steuerung.com/detail/018a5a5d68ca7de08f46d5843755c1bc)**
Artikelnummer: 4212455
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018a5a5d68ca7de08f46d5843755c1bc)
[](https://www.cnc-steuerung.com/detail/018ac6e1b44f7b06a7153a9443ad608f)**[CNC Connect Kit für A2 /M Endstufen](https://www.cnc-steuerung.com/detail/018ac6e1b44f7b06a7153a9443ad608f)**
Artikelnummer: HW10498
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ac6e1b44f7b06a7153a9443ad608f)
der Motor kommt immer an den Klemmen U-V-W
Beachten Sie das Sie den richtigen Motor anschließen. Bei HF Spindel kann meistens nicht umverdrahtet werden !

*Motoranschluss*
## Downloads
- [Anleitung zum MS300 bitte lesen Sie unbedingt diese Anleitung](https://www.cnc-steuerung.com/media/5a/90/4e/1698768067/Manual_MS300.pdf)
Hinweis zum FI:
Wenn bei Ihnen der FI Schalter ständig auslöst können Sie die Klammer für den ECM Filter entfernen.

Anschlussklemmen:
Für den Betrieb über eine CNC Steuerung benötigen Sie folgende Klemmen:
**Drehrichtung:**
**DCM**
Klemme MI1 für Rechts
Klemme MI2 für Links
über Relais schalten
**Sollwertvorgabe (Drehzahl)**
ACM = Masse Signal
AVI = 0-10 Volt Eingang von der Steuerung
**Alarmausgang:**
RC = 24 Volt
RB = Alarmausgang zur Steuerung

Bremswiderstand:
Schließen Sie den Bremswiderstand an die Klemmen B1 und B2 an.
Stellen Sie den Parameter 06-01 auf 0 ein um den Widerstand zu aktivieren.

# VFD EL VS VFD E
**Unterschiede zwischen der E und EL Serie**
Unterschiede zwischen der EL und E Serie:
Die EL Serie ist, so kann man leicht sagen eine Light Variante
Die E Serie ist der "große" Bruder der EL Variante.
Nun an der E Serie kann ein Bremswiderstand angeschlossen werden. Die EL Variante hat diesen Anschluss nicht !
Während bei der EL Variante das Bedienfeld bereits vorhanden ist , muss beim E dieses extra Bestellt werden.
# B3 Drive Verdrahten
**Lesen Sie hier wie eine B3 Servo Drive richtig verdrahtet wird**
Hier finden Sie ein Beispiel wie eine B3 Servo Drive verdrahtet wird

## Downloads
- [B3 Verdrahtung\_(1)](https://www.cnc-steuerung.com/media/5c/37/d5/1727769750/B3%20Verdrahtung_(1).pdf)
# Multi-function Output 1 und 2
**Alles über den Multifunktion Ausgang 1 und 2**
Unser C2000 und C2000+ hat zwei Multifunktion Ausgänge
Hierzu gibt es eine Anleitung mit allen möglichen Funktionen die Eingestellt werden können.
Um den Ausgang 1 einer Funktion zuzuweisen gehen Sie in den Einstellungen: 2-13
Voreinstellung ist hier der Parameter 11 was bei Alarm des FU den Ausgang schaltet.
Um den Ausgang 2 einer Funktion zuzuweisen gehen Sie in den Einstellungen: 2-14
Voreinstellung ist hier der Parameter 1 was den Ausgang schaltet wenn die Spindel sich dreht
Hier wäre dann auch die beste Stelle um Ihren Werkzeugtaster aufzulegen.
Eigentlich nutzen wir nur den Eingang 1 Parameter P02-01 = 5 für den Reset.


Wer den Multifunktion Ausgang 1 dem Servoalarm zugewiesen hat, diesen dann auch in der Software eingestellt hat, erhält bei einem Alarm. Nun müssen wir auch den Alarm des FU löschen um weiterarbeiten zu können. Um nicht den Schaltschrank öffnen zu müssen weisen wir dem MI 1 den Rest zu.
Legen dann den MI 1 und das DCM Signal auf einen Ausgang, der dann den Reset auslöst.

Weil wir den Ausgang 0 bereits bei unserem CNC Connect System für das Servo Rest zugewiesen haben, können wir den Ausgang 1 einen freien Ausgang (Relais) zuweisen wo wir den Reset für den FU zuweisen.

## Passende Produkte
Wurde Ihr Frequenzumrichter an einem Spindelmotor eingestellt, haben wir Ihnen sicherlich mitgeteilt welcher Eingang für die Orientierung verwendet wurde.
Die Einstellungen wurden bereits vorgenommen. Sie können wenn Sie selber einen FU programmieren, einen Eingang frei wählen, dann muss aber die Funktion 35 zugewiesen werden. Das bedeutet der Eingang wird auf Singel Point Position reagieren.
> Tipp für die Verdrahtung
Wer beim Einschalten die Spindelorientierung automatisch aktivieren möchte kann dieses über den Reset Ausgang der SIM Software realisieren.
Beispiel an Hand unseres CNC Connect Systemes:
Weisen Sie der Y Achse den Ausgang Reset zu der den MI Eingang dann schaltet. Dann würde sich beim Einschalten der SIM Software die Spindel automatisch positionieren.
Da ja bereits beim CNC Connect System der Ausgang 0 für den Reset und der Ausgang 1 für das Servo Enable Signal verwendet werden,

müssen wir für die Spindelorientierung auf die Y Achse wechseln.
Hier stellen wir dann bei Reset den Ausgang ein, der das MI Signal schaltet. In unserem Fall der Ausgang 7.
Unter Reset Dauer können wir in Millisekunden einstellen wie lange das Reset Relais angezogen bleiben soll. Bitte versuchen Sie die beste Zeit aus. 1000 ms gleich 1 Sekunde. Bitte klicken Sie nicht auf "für alle Motion Kits" denn dann würde der Wert für alle Achsen, somit auch für die X-Y-Z Achsen genommen.
Sie können alle Achsen auswählen, die auch Aktive sind. Wenn Sie also eine C Spindel haben, können Sie den Ausgang auch bei der C Achse zuweisen, was dann auch später im Servicefall logischer Wäre.

# Servomotoren über Tasten drehen lassen
**Die Motoren über die Endstufe drehen lassen, geht schneller und besser mittels Programmierkabel (B2) kann aber auch über die Tasten der Endstufe erfolgen**
Die Motoren über die Endstufe drehen lassen, geht schneller und besser mittels Programmierkabel (B2)[ ](https://www.cnc-steuerung.com/delta-elektronics-asda-b2)
kann aber auch über die Tasten der Endstufe erfolgen
Lesen Sie auch die gesamte Anleitung Ihrer Endstufe
.Ausschnitt aus der Anleitung B2 Endstufe
4.4.2 JOG-Modus
Wählen Sie im Parametermodus P4-05 und befolgen Sie die nachstehende Einstellungsmethode
JOG-Betrieb.
(1) Drücken Sie die SET-Taste, um den Geschwindigkeitswert von JOG anzuzeigen. Der Standardwert ist
20 U/min.
(2) Drücken Sie die AUF- oder AB-Taste, um den gewünschten Geschwindigkeitswert für JOG einzustellen. Es ist angepasst
im Beispiel auf 100 U/min.
(3) Drücken Sie die SET-Taste, um JOG anzuzeigen und in den JOG-Modus zu wechseln.
(4) Drücken Sie im JOG-Modus die AUF- oder AB-Taste, um den Servomotor einzuschalten
Vorwärts- oder Rückwärtsrichtung. Der Servomotor hört auf zu laufen, sobald der Benutzer
hört auf, die Taste zu drücken. Der JOG-Betrieb funktioniert nur, wenn der Servo eingeschaltet ist.

# Werkzeugtaster an einer Fräsmaschine
**Aber wenn man sich das Gefahrenpotential anschaut, müssen einige Sachen beachtet werden. Was kann passieren wenn der Taster**
Wir haben an unserer Test Maho 600 einen Taster am Kopf der Maschine verbaut, mit dem die Hydraulikpumpe / Ventil angesteuert wird.
Aber wenn man sich das Gefahrenpotential anschaut, müssen einige Sachen beachtet werden.
Was kann passieren wenn der Taster bei drehender Spindel betätigt wird.
Wie kann ich den Taster so verdrahten das ich sicher gehen kann, das dieser nur dann funktioniert wenn die Spindel steht?
Nun es gibt sicherlich viele Möglichkeiten die dann auch richtig ins Geld gehen werden, oder man schaut sich das ganze mal in Ruhe an.
Wenn Sie zusätzlich den Taster über einen Hilfskontakt auf den Schütz verdrahten wären der Taster bei Betätigten M3 Befehl ausser Funktion. Das hätte aber zur Folge das nach dem Befehl M5 das Relais ausgeschaltet ist aber die Spindel noch nicht steht.
Beispiel 2:
Wer einen C2000+ FU hat wird sicherlich die Bremse über einen Not Aus Kreis schalten, aber wie verhindere ich die Möglichkeit die Taste zu verriegeln wenn die Spindel läuft?
Vorschlag:
Bei unseren C2000 + FU´s haben wir Schaltausgänge die mit bis zu 230VAC und 3 A belastet werden können. Nutzen Sie einen Ausgang für Spindel Alarm und den anderen für die Drehüberwachung.
Denn der FU erkennt über den bereitgestellten Strom ob die Spindel sich dreht. Schaltet also den Ausgang wenn die Spindel steht. Legen Sie den Taster über den Ausgang und paralell mit dem Ausgang M3 und M4.

Unser C2000 und C2000+ hat zwei Multifunktion Ausgänge
Hierzu gibt es eine Anleitung mit allen möglichen Funktionen die Eingestellt werden können.Um den Ausgang 1 einer Funktion zuzuweisen gehen Sie in den Einstellungen: 2-13
Voreinstellung ist hier der Parameter 11 was bei Alarm des FU den Ausgang schaltet.
Um den Ausgang 2 einer Funktion zuzuweisen gehen Sie in den Einstellungen: 2-14
Voreinstellung ist hier der Parameter 1 was den Ausgang schaltet wenn die Spindel sich dreht
Hier wäre dann auch die beste Stelle um Ihren Werkzeugtaster aufzulegen.
Sie können die Ausgänge aber gemäß der Tabelle auch für andere Funktionen verwenden
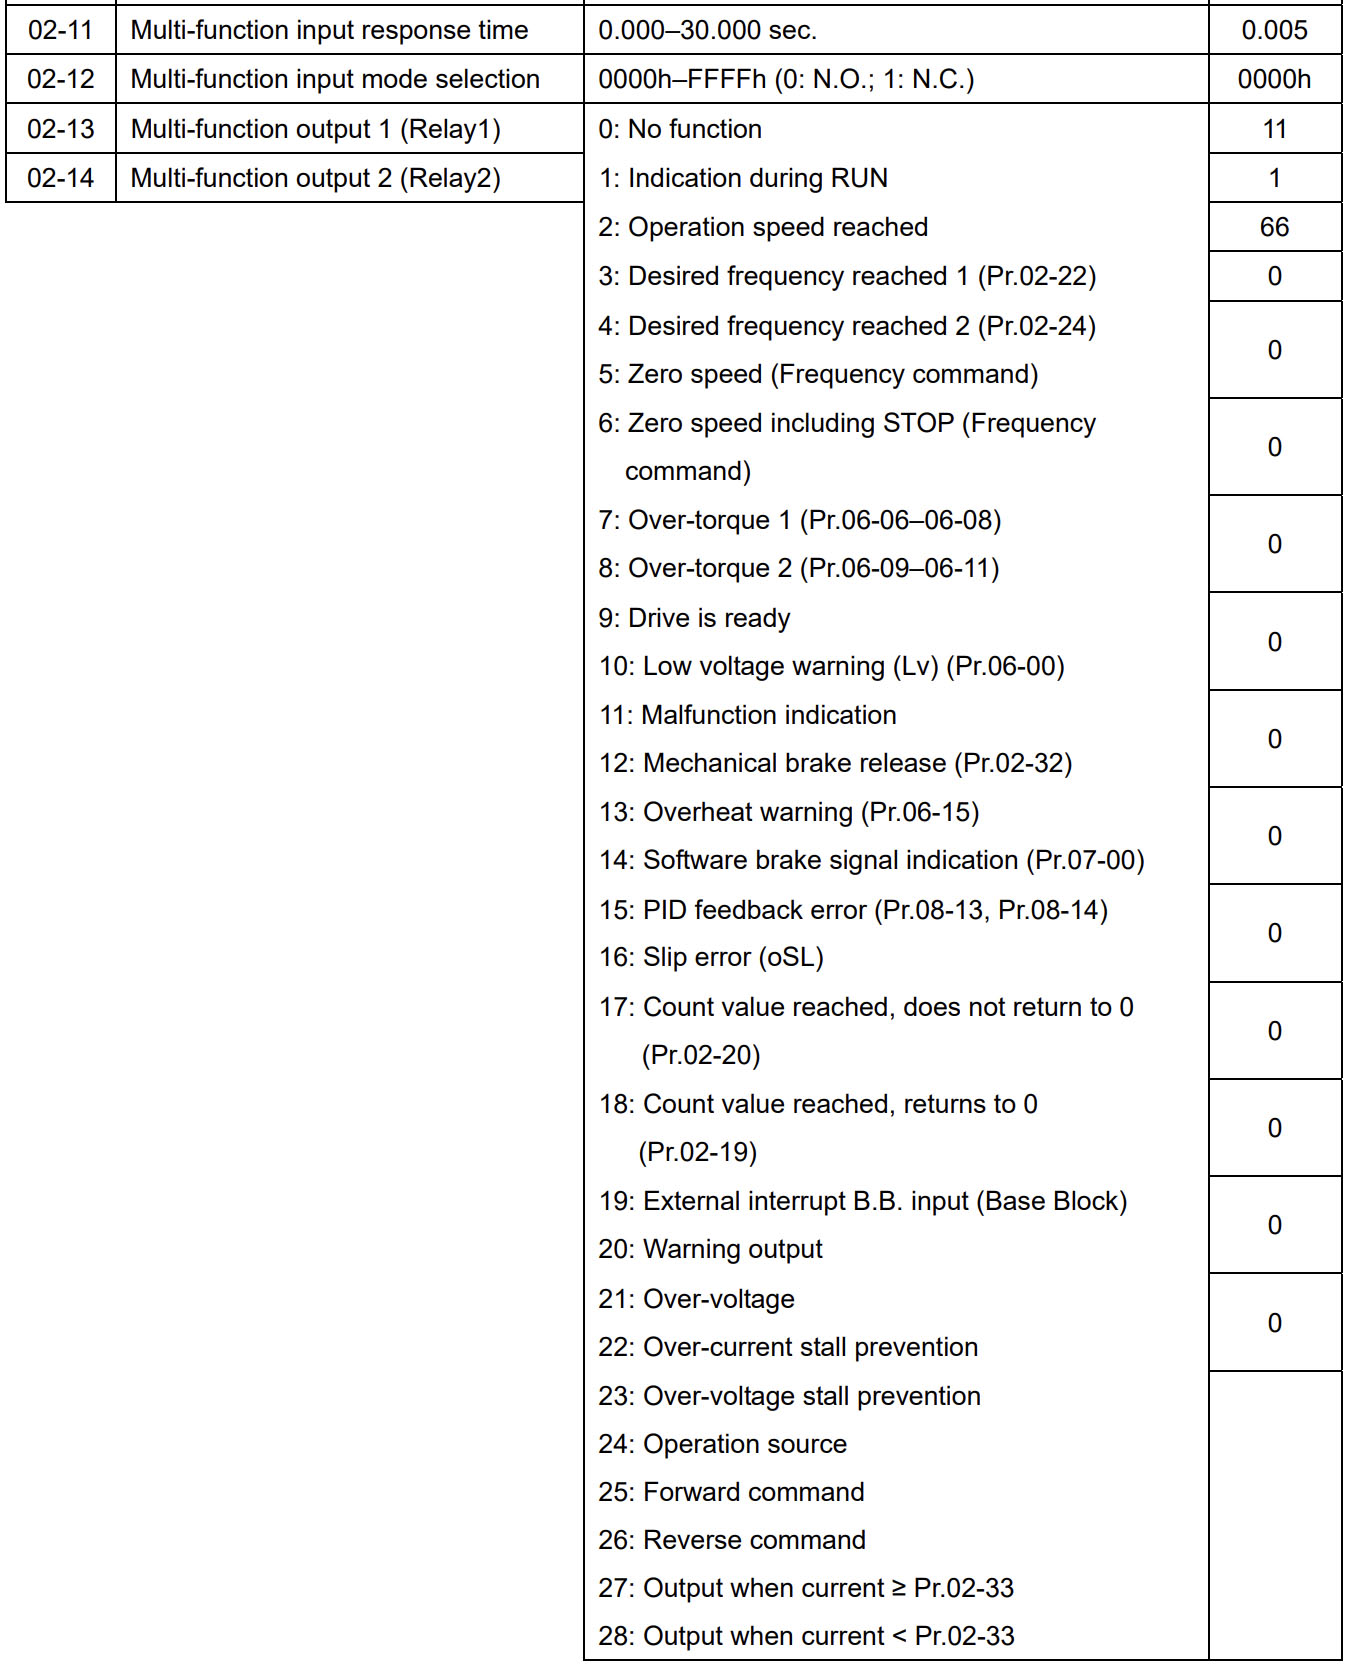

Das untere Bild zeigt Ihnen die voreingestellten Funktionen.

## Downloads
- [Anleitung des C2000+](https://www.cnc-steuerung.com/media/a9/c2/33/1727793533/Manual%20C2000+_ENG.pdf)
# STO Stecker der B3 Endstufe
**Sobald die STO-Funktion aktiviert ist, stoppt der Servoantrieb die Stromzufuhr**
Sobald die STO-Funktion aktiviert ist, stoppt der Servoantrieb die Stromzufuhr zum Motor.
Verwenden Sie diese Funktion nur wenn der Motor steht, da dieser sonst austrudelt.
Bei unserem CNC Connectsystem wird nach öffnen der Kabinentüren erst der Motor gebremst und dann nach 500 ms das STO ausgelöst.
Hinweis: Die STO-Funktion wird **nur** von der B3A-Serie unterstützt.
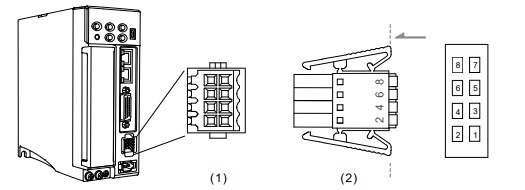
PIN: 7 und 8 werden uns nicht benutzt.
Die PIN Nummern sind bei unsere Aufsteckplatine aufgedruckt.
**Meldung AL 500:**
AL500: siehe folgendes Diagramm. Wenn der Motor normal läuft, aber sowohl STO\_A als auch STO\_B Signale gleichzeitig für 10 ms Low sind, deaktiviert die Firmware den Antrieb (Servo Off) und löst AL500 aus.

**Meldung AL 501/ 502:**
AL501 / AL502: siehe folgendes Diagramm. Wenn der Motor normal läuft, zählt aber immer die Sicherheit.
Signalquelle für 1 s niedrig ist, deaktiviert die Firmware den Antrieb (Servo Off) und löst AL501 aus oder
AL502. Das folgende Diagramm veranschaulicht AL501.

# Richtige Verdrahtung der B2 Servodrives
**Unsere B2 Serie kommt mit 1 Phasen 230 Volt Anschluss aus. Ausgabe ist dann 110 Volt für die Motoren.**
Unsere B2 Serie kommt mit 1 Phasen 230 Volt Anschluss aus.
Ausgabe ist dann 110 Volt für die Motoren.
> Wer 3Phasig anschließen möchte benötigt einen Trafo mit 3 x 220 Volt nicht zu verwechseln mit 400 Volt !!!
Bitte schließen Sie an die Klemmen wie folgt an:
R = L1
S = N
T frei lassen
L1 = L1
L2 = N
PE = am Gehäuse anschließen.
Die Leitungen R und S sind für das Leistungsteil. Die Klemmen L1 und L2 sind für die Logik. L1C und L2C bleiben nach dem Einschalter der Steuerung ständig eingeschaltet.
Die Klemmen R und S schalten wir mittels Schütz ab. So ist sichergestellt das beim auslösen des Not Aus Signal die Servos sicher abgestellt werden.
Zusätzlich schalten die Schütze noch das Not Aus Signal zu den Servos.
Der Servoregler zeigt dann im Display AL 13.

Motoren anschließen:
Unsere Kabel haben die Kennzeichnung:
**Ohne Bremse:**
1 = U Klemme
2 = V Klemme
3 = W Klemme
Grün / Gelb = PE = am Gehäuse anschließen
Mit Bremse:
1 = U Klemme
2 = V Klemme
3 = W Klemme
4 = Bremse = 24 Volt DC über Relais
5 = Bremse = 24 Volt GND direkt am 24 Volt Netzteil -
Grün Gelb = am Gehäuse anschließen

> Schirmklemmen nicht vergessen
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018f3f8ffefb78708756be2b243dfb15)**[Schirmklemme B3](https://www.cnc-steuerung.com/detail/018f3f8ffefb78708756be2b243dfb15)**
Artikelnummer: S-B3-EMC-00
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018f3f8ffefb78708756be2b243dfb15)
[](https://www.cnc-steuerung.com/detail/018ab424e3b87aae8fd3e2edf79e6778)**[Schirmklemme](https://www.cnc-steuerung.com/detail/018ab424e3b87aae8fd3e2edf79e6778)**
Artikelnummer: D15230
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ab424e3b87aae8fd3e2edf79e6778)
[](https://www.cnc-steuerung.com/detail/019011c23441748fb9ac8fd2989102ff)**[Schirmklemme B3 Lang](https://www.cnc-steuerung.com/detail/019011c23441748fb9ac8fd2989102ff)**
Artikelnummer: S-B3-EMC-00\_L
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019011c23441748fb9ac8fd2989102ff)
Servoparameter der B2 Endstufe
P1-00 auf 1002 stellen \*\*
P1-42 auf 500 stellen = Nur für Bremse \* (1000 = 1 Sekunde)
P1-44 auf 160 stellen
P1-45 auf 10 stellen
P1- 46 auf 500 stellen
(Encoderauflösung für Referenzfahrt)
Rechenbeispiel für die Auflösung mit dem Softwaregetriebe:
160.000 Impulse (Motorauflösung B2) geteilt durch Parameter
P1-44 - Multipliziert mit Parameter
P1-45 ergibt die Impulse pro Umdrehung.
In unserem Beispiel wären das dann 10.000 Impulse je Umdrehung. **\*\*\*\***
Je nach Firmware können die mit \*\* nicht auf 0X0100 gesetzt werden, verwenden Sie dann die Alternative !
Digitale Eingänge :
P2-10 auf 0x0101
P2-11 auf 0x0100 \*\* Alternative 0X102 (Alarm Reset)
P2-12 auf 0x0100 \*\* Alternative 0X102 (Alarm Reset)
P2-13 auf 0x0100 \*\* Alternative 0X102 (Alarm Reset)
P2-14 auf 0x0102 P2-15 auf 0x0000 P2-16 auf 0x0000
Digitale Ausgänge
P2-17 auf 0x0121
P2-18 auf 0x0101
P2-19 auf 0x0108 \*\* Alternative 0X000 (Motor Zero Speed nur für Motoren ohne Bremse)
P2-20 auf 0x0108 \*\* Alternative 0X000 (Motor Zero Speed nur für Motoren ohne Breme)
P2-21 auf 0x0108 \*\* Alternative 0X000 (Motor Zero Speed nur für Motoren ohne Bremse)
P2-22 auf 0x0000
Achtung: Diese Parameter stellen die Grundeinstellungen der B2 für unsere Kabel da.
Diese Einstellungen können erheblich abweichen !
Die B2 Servoendstufe ist unser Einsteigerprodukt in die Servotechnik
Wir bieten diese Systeme von 200 Watt bis 1500 Watt Leistung in 230 Volt an. Mit einer Auflösung von 160.000 Impulsen den meisten Systemen in dieser Preisklasse weit überlegen.
Beachten Sie das die Auflösung nicht nur für Ihre Achsen benötigt wird sondern auch für den weichen Motorlauf gerade bei langsamen Bewegungen.
Mit unserem optionalen CNC-Connectsystem wird die Verdrahtung zum Kinderspiel.
**\*\*\*\***
Überprüfen Sie ob die Parameter der Bremse richtig eingestellt sind.
\- Der Ausgang der Bremse auf unseren CNC Aufsteckmodul wird von der Servo Drive gesteuert.
\- Prüfen Sie ob die richtige Aufsteckplatine auf der Z Achse montiert wurde. Mit LED = Mit Bremse
Prüfen Sie den Parameter für DO4 (P2-21 ob dieser auf 0x0108 steht)

Prüfen Sie den Parameter für DO4 (P2-21 ob dieser auf 0x0108 steht)

Zu diesem Parameter gehört auch die Zeit, ab wann die Bremse geschaltet werden soll, nach der Aktivierung.
Die Zeit wird in Millisekunden angegeben. Hier ist ein Wert von 500 also 0.5 Sekunden ein guter Wert.

Wie kann ich erkennen das die Bremse ordnungsgemäß arbeitet?
Wenn die Parameter richtig eingestellt sind, muss nach der Aktivierung die LED auf der Aufsteckplatine dauerhaft leuchten.
Wechselt die LED im laufenden Betrieb (An/Aus) ist der Parameter nicht auf 0x0108 gestellt.
# C2000 und C2000+ Frequenzumrichter CPU Karte?
**Warum man eine CPU Karte benötigt?**
**CPU Karte für den C2000 und C2000+ Frequenzumrichter:**
Was macht die CPU Karte?
Über die CPU Karte können wir Signale aus einem Encoder auslesen und diese dann im C2000 Fu auswerten. So können wir aus einem “normalen” AC Motor fast einen Servo-Motor machen.
Damit stehen Ihnen schon bereits bei sehr geringen Drehzahlen die vollen Drehmomente zu Verfügung.
Ausserdem können wir auch den Motor auch nach einem Halt positionieren, wie unten im Video gezeigt.
In der Regel verwenden wir TTL Signale, dafür benötigen wir unsere TTL CPU Karte - bei Sinus Signalen benötigen wir die Sinus CPU Karte.
Mittels diese preiswerten Karte ist es schnell möglich einen C2000 nachzurüsten.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ab7f55fa57c0c9b64ce8dea515704)**[TTL CPU Karte für C2000 Closed Loop Frequenzumrichter](https://www.cnc-steuerung.com/detail/018ab7f55fa57c0c9b64ce8dea515704)**
Artikelnummer: EMC-PG01L
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ab7f55fa57c0c9b64ce8dea515704)
Wie kann ich die richtige Verdrahtung prüfen?
Die TTL Karte hat 3 kleine LED on Board, wenn Sie Spindel drehen, werden 2 dieser LED flackern - das ist das TTL Signal, und an einer Stelle pro Umdrehung muss die 3. LED leuchten. Die 3. LED ist für die Z Nullspur die wir nutzen um die Orientierung der Spindel zu erkennen.
TIPP: Drehen Sie sehr langsam, denn diese LED sehen Sie nur sehr kurz da es ja nur ein Signal ist.
Die LED der Platine leuchten dann wie folgt wenn alles richtig verdrahtet wurde: A und B Signal des Encoder gibt ein Signal aus:

Nur die B Spur gibt ein Signal aus:


Nun gibt die Z Spur ein Signal aus, in Verbindung mit A und B:
Die Z Spur darf nur einmal pro Umdrehung kommen.

Spindel Orientierung: Spindelorientierung mit dem C2000 FU Wenn Ihre Werkzeuge einen Mitnehmerzapfen haben muss dieser in einer besonderen Position gebracht werden. Dazu dient diese Funktion, hiermit kann ein Motor mit Encoderfeedback nach Aktivierung immer in eine zugewiesene Position gebracht werden.
Mit der Werkzeugwechselfunktion am C2000 ist es möglich, ein Closed-Loop Antriebssystem, Motoren mit Encoder, auf dem Nullimpuls oder eine feste Anzahl von Impulsen/Umdrehungen weiter zu stoppen, so dass ein Werkzeug in eine feste Position gehalten werden kann.
Durch die Aktivierung eines digitalen Eingangs wird der lauflaufende Motor wieder in eine niedrige Geschwindigkeit zurückgesetzt und die gewünschte Punkt zu erreichen und dort bleiben, bis der Eingang wieder freigegeben wird.
Wichtig: Die Spindel benötigt einen Encoder, ein einzelnes Signal reicht nicht aus.
Grundeinstellungen :
Programmieren Sie den Controller für den Betrieb in den Closed Loop Modus.
Um dies zu tun, stellen Sie 00-10 auf Geschwindigkeitsregelung 0 und 00-11 zuerst auf 0 ( V/F ). Das setzt voraus das der Encoder an unserer CPU Platine angeschlossen wurde.

Führen Sie zuerst eine automatische Optimierung des Motors durch.
Dazu muss der Motor ohne Last laufen können.
Stellen Sie nach Möglichkeit den Parameter 05-00 auf 1 ein (IM-Drehabstimmung).
Achtung:
Wenn dies nicht möglich ist, dann 2 ( statische Abstimmung ).
Geben Sie 05-01 bis 05-04 mit den Werten des Typenschildes ein.
Drücken Sie den Startknopf und der Motor führt die Abstimmung durch. Er wird auch rotieren.
Nach der Abstimmung werden die Parameter 05-05 bis 05-09 ebenfalls mit einem Wert
gefüllt.
Bei einem normalen Motor beträgt der Nullladestrom etwa 30% des Nennstroms.

Jetzt 00-11 zuerst auf 3 setzen ( FOC-PG )
Legen Sie in der Parametergruppe 10 die Encoder-Back-Link fest.
\- 10-00 auf 1
\- 10-01 die Anzahl der Encoderimpulse je Umdrehung (2500 je nach Typ des Encoders)
\- 10-02 abhängig von der Drehrichtung des Encoder A für B oder B für A.
Geben Sie dem Controller einen Start und sehen Sie, ob der Motor langsam ausgeführt wird. Geht der Controller geht direkt in den Ausfall .z.B. ACN Überstrom . dann ist wahrscheinlich
die Drehrichtung des Motors und des Gebers vertauscht .
Legen Sie 10-02 auf eine andere Drehrichtung fest, und versuchen Sie es erneut.
Wenn die Einstellung nun Ordnung ist, programmieren Sie dann einen digitalen Eingang auf 35 Inner APR aktivieren

Stellen Sie Parameter 11-43 auf eine niedrige Frequenz ein, mit der der Motor nach Null suchen kann.

Geben Sie dem Regler nun ein Startsignal und eine Frequenz, damit der Motor mit einer angemessenen Geschwindigkeit läuft.
Aktivieren Sie dann den digitalen Eingang, um die Suche zu aktivieren. Die Motordrehzahl wird abnehmen und an der gewünschten Stelle anhalten.
Dieser Stopppunkt kann und muss durch Einstellen von 11-65 und 66 verschoben werden. Dies sind Encoderflanken, also in diesem Beispiel 10000 genau 1 Umdrehung weiter.

Der digitale Eingang wird von der CSMIO angesteuert, dieser Ausgang ist um Werkzeugwechslerskript zu beschreiben. Hier gibt es viele Möglichkeiten, sprechen Sie mit unserem Support für die Details.
Aktivierung der Spindelorientierung:
Zum Aktivieren der Eingänge (MI) müssen beim Einsatz der internen Spannungsquelle und abhängig von der ausgewählten Eingangslogik die folgenden Klemmen geschaltet werden:
– MI nach DCM: negative Logik (NPN)
– MI nach +24V: positive Logik (PNP)

Zuordnung der Signale MI1 bis MI8

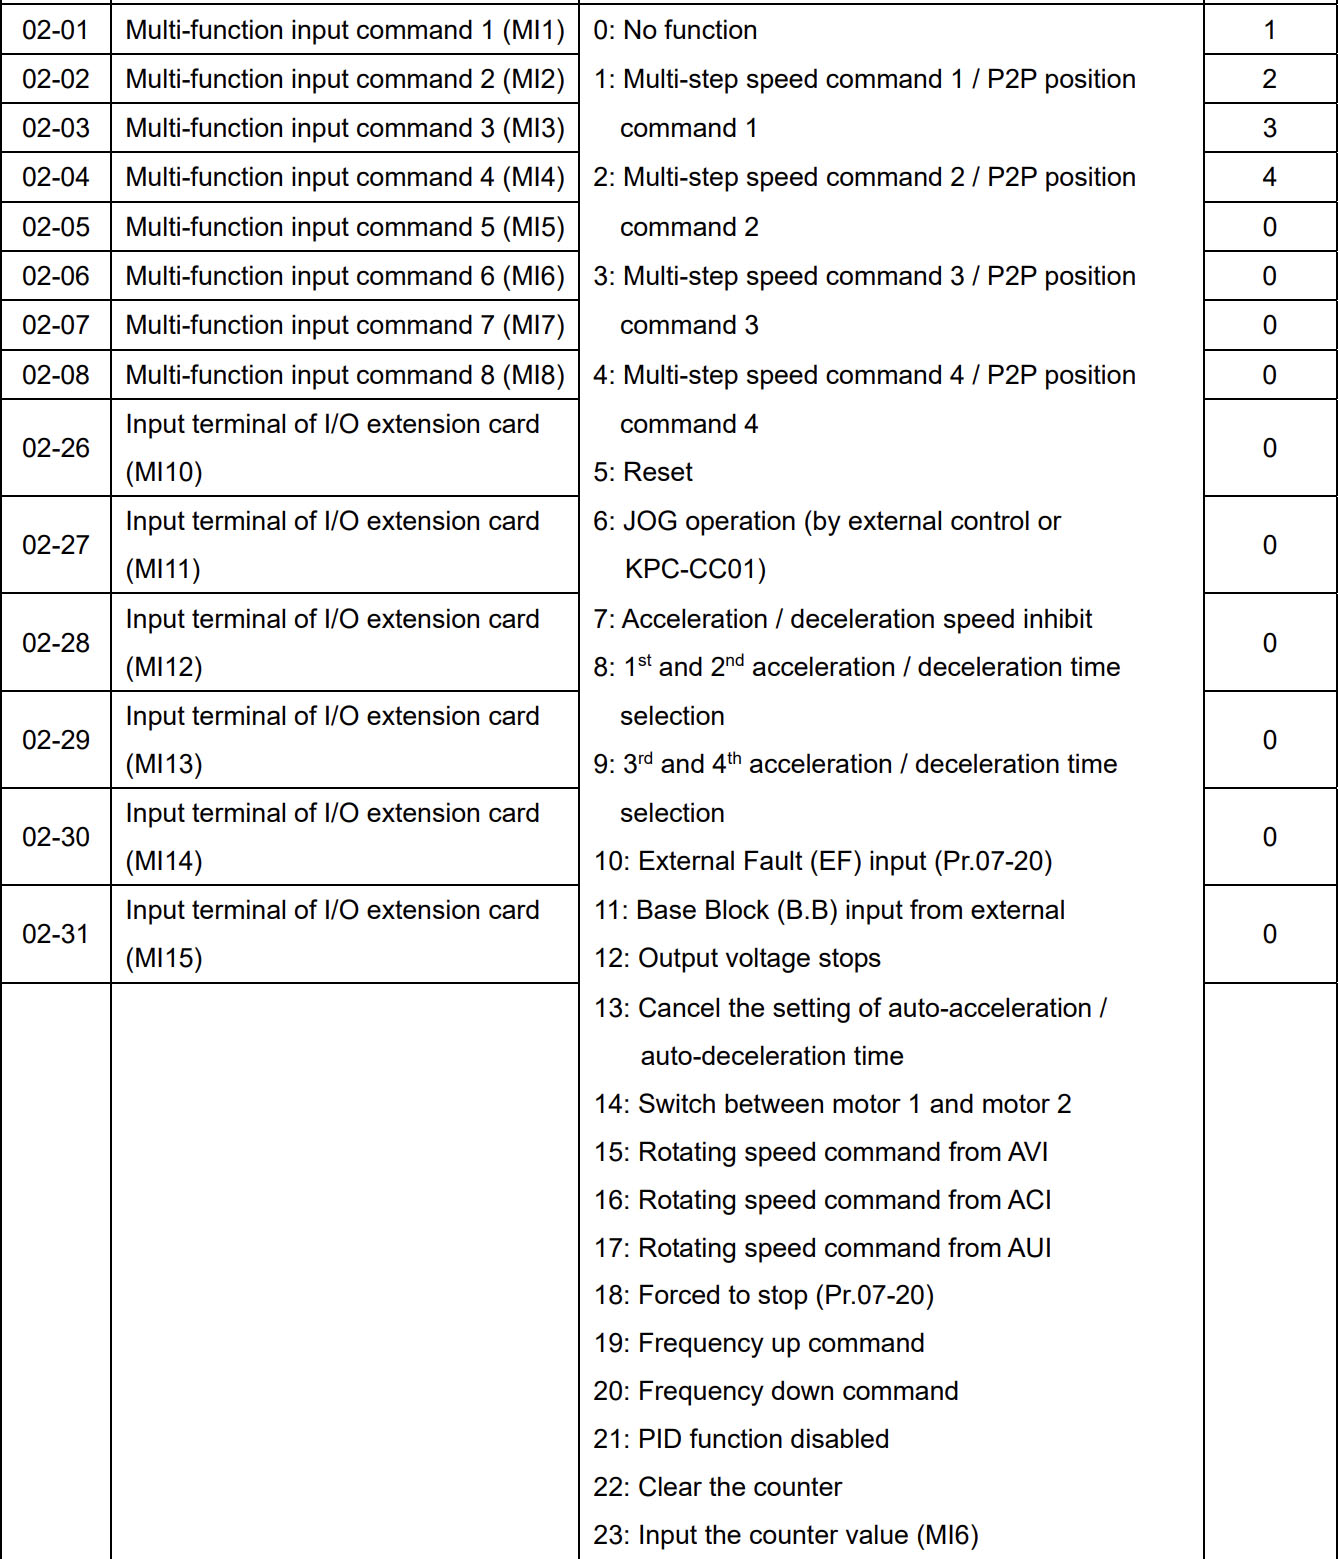

Um die Position anzufahren muss der verdrahtete Eingang auf 35 eingestellt werden:
- Enable single-point positioning
> 1. Beim aktiveren der Suchfunktion bremst erst der Motor ab bios auf die Suchgeschwindigkeit.
> Wie schnell er bremst stellen Sie bei 01-13 ein. ...... und ab welche maximal hz zahl. 01-00
> 2. Das Suchen geht mit einer bestimmten Geschwindigkeit . Diese sollte möglichst langsam sein damit der Z Impuls erkannt wird. Ansonsten dreht der Motor eine weitere Runde
> Paramter: 11-64 (IHP creep speed. ) Vermutlich liegt die Suchgeschwindigkeit bei 1,5 Hz.
>
>
## Downloads
- [Anleitung C2000](https://www.cnc-steuerung.com/media/90/6f/44/1736243012/Manual%20C2000+_(2).pdf)
# Leistung reduzieren
**Gehen Sie wie folgt vor: Um nun den Wert von P1-02 zu ändern muss zuerst der Wert auf 10 werden. Drücken Sie dazu die SET Taste**
Wer die Leistung seines Servomotors reduzieren möchte kann diese im Parameter einstellen.
Gehen Sie wie folgt vor:
Um nun den Wert von P1-02 zu ändern muss zuerst der Wert auf 10 werden.
Drücken Sie dazu die SET Taste.
Das Display wird Ihnen nun den Wert anzeigen der in der Endstufe gespeichert wurde.
Wenn noch nichts geändert wurde steht hier die 0000.
Um den Wert zu ändern drücken Sie die Taste UP so oft bis der Wert erreicht wurde.
Oder drücken Sie einmal die SHIFT Taste um direkt auf die zweite Ziffer zuspringen.
0010 speichern Sie diesen Wert ab.
Nun ist die Leistungsbegrenzung aktiviert.
Jetzt müssen wir noch die gewünschte Leistung eingeben.
Öffnen Sie den Parameter P1-12 um die Leistung anzugeben.
Normalerweise wird hier eine 100 angezeigt, reduzieren Sie den Wert mit drücken der Abwärtstaste solange bis der Wert angezeigt wird.
Speichern Sie die gewünschte Einstellung.
Wer mittels Digitalen Eingang den reduzierten Wert aufrufen möchte stellt den Parameter P2-12 von 0116 auf 0016 Lesen Sie dazu aber die Anleitung.
## Downloads
- [Anleitung A 2 ](https://www.cnc-steuerung.com/media/c6/cb/01/1732103437/Manual%20ASDA_A2.pdf)
# Servoparameter der B2 Endstufe
**In unserem Beispiel wären das dann 10.000 Impulse je Umdrehung. Das ist dann die Grundformel zur Berechnung innerhalb Mach3 /4 SIM Software.**
Servoparameter B2 Drive:
P1-00 auf 1002 stellen
P1-42 auf 500 stellen = Nur für Bremse \* (1000 = 1 Sekunde)
P1-44 auf 160 stellen
P1-45 auf 10 stellen
P1- 46 auf 500 stellen (Encoderauflösung für Referenzfahrt)
Rechenbeispiel für die Auflösung mit dem Softwaregetriebe:
160.000 Impulse (Motorauflösung B2) geteilt durch Parameter P1-44
\- Multipliziert mit Parameter P1-45 ergibt die Impulse pro Umdrehung.
In unserem Beispiel wären das dann 10.000 Impulse je Umdrehung. Das ist dann die Grundformel zur Berechnung innerhalb Mach3 /4 SIM Software.
Ausgänge / Eingänge zuweisen
Je nach Firmware können die mit \*\* nicht auf 0X0100 gesetzt werden, verwenden Sie dann die Alternative !
Digitale Eingänge :
P2-10 auf 0x0101
P2-11 auf 0x0100 \*\* Alternative 0X102 (Alarm Reset)
P2-12 auf 0x0100 \*\* Alternative 0X102 (Alarm Reset)
P2-13 auf 0x0100 \*\* Alternative 0X102 (Alarm Reset)
P2-14 auf 0x0102
P2-15 auf 0x0000
P2-16 auf 0x0000
Digitale Ausgänge
P2-17 auf 0x0121
P2-18 auf 0x0101
P2-19 auf 0x0100 \*\* Alternative 0X103 (Motor Zero Speed)
P2-20 auf 0x0100 \*\* Alternative 0X103 (Motor Zero Speed)
P2-21 auf 0x0100 \*\* Alternative 0X103 (Motor Zero Speed)
P2-22 auf 0x0000
> Achtung: Diese Parameter stellen die Grundeinstellungen der B2 für unsere Kabel da. Diese Einstellungen können erheblich abweichen !
# VFD Frequenzumrichter anschließen
**VFD Frequenzumrichter anschließen**
VFD Frequenzumrichter anschließen
Die wichtigsten Anschlüsse:
Rechtslauf: (Rot)
Verbinden Sie ein Relais was Sie für den rechts Lauf verwenden möchten
mit den Klemmen MI1 und DCM.
Wenn der Kontakt schließt erhält der FU sein Start Signal für den rechts Lauf.
Sollwert: (Grün)
Die Drehzahl wird an AVI und ACM angeschlossen.
Verbinden Sie das **AVI** mit dem analogen **Output 0** und das **GND** Signal der analogen Ausgänge mit **ACM.**
Diese beiden klemmen steuern die Drehzahl der Spindel/Frequenzumrichter.
Alarmausgang: (Blau)
Legen Sie auf die Klemme RC 24 VDC an. Am Ausgang RB können Sie das Signal abgreifen und auf einen digitalen Eingang der CSMIO auflegen.
## Passende Produkte
Artikelnummer: VFD015EL21A
Artikelnummer: VFD022EL21A
[](https://www.cnc-steuerung.com/detail/018b6bd36cfa709fb5320cf1d29d1e45)**[VDF-EL 230 Einspeisung](https://www.cnc-steuerung.com/detail/018b6bd36cfa709fb5320cf1d29d1e45)**
Artikelnummer: VFD022EL
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018b6bd36cfa709fb5320cf1d29d1e45)
[](https://www.cnc-steuerung.com/detail/01904eaee5ae75328ccff564d76a4c3c)**[EMV Platte ](https://www.cnc-steuerung.com/detail/01904eaee5ae75328ccff564d76a4c3c)**
Artikelnummer: MKE-EP
[Zum Produkt →](https://www.cnc-steuerung.com/detail/01904eaee5ae75328ccff564d76a4c3c)
Alarmmeldungen der Servo Drives auswerten mit der V2
Alle Alarmmeldungen der B3 wird über den DO1 der Servo Drive ausgegeben. Diesen Ausgang führen wir mit dem J1 der Aufsteckplatine auf das CNC-Connect System.
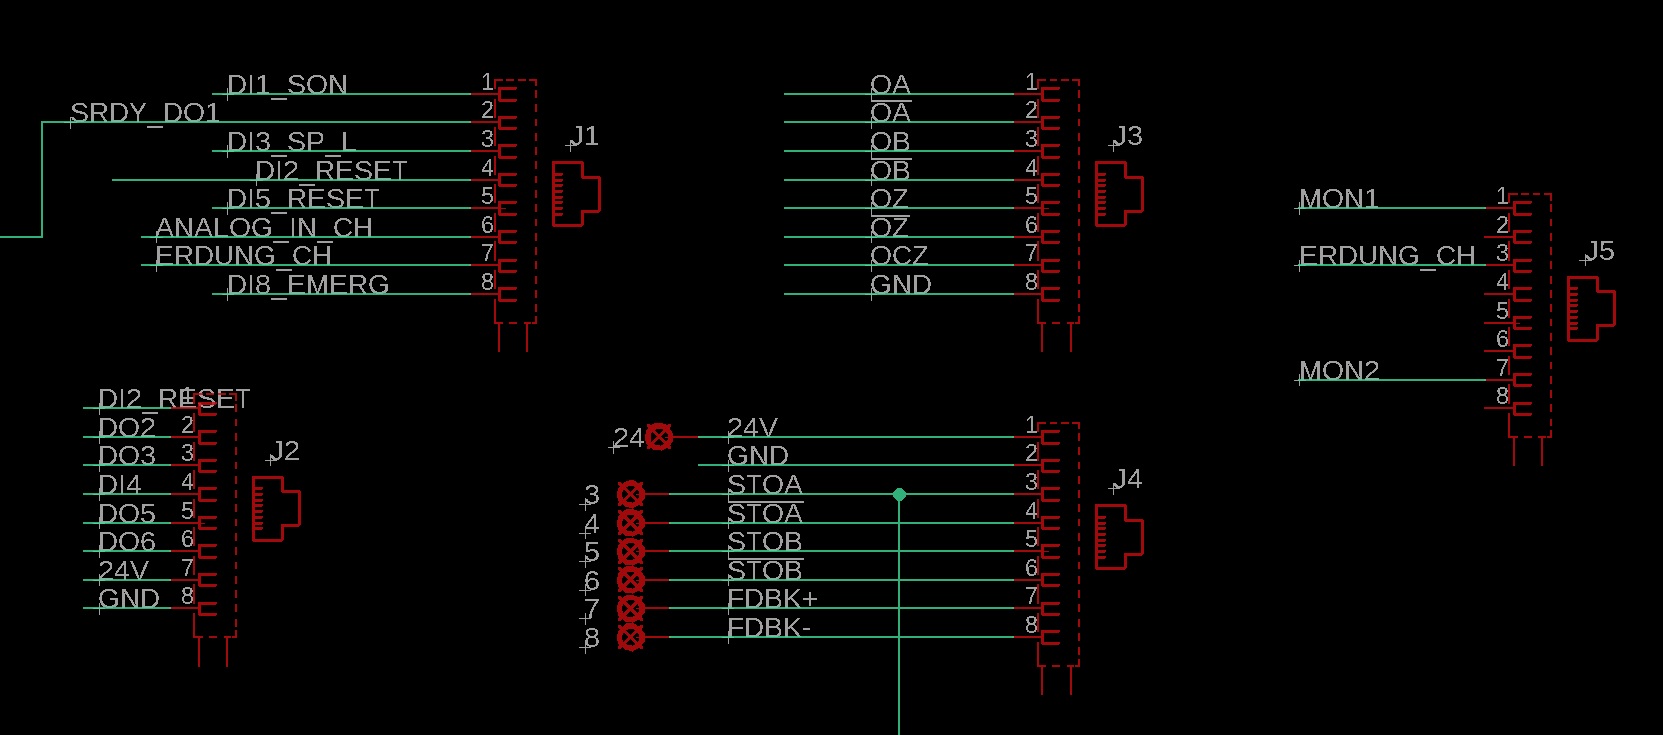
Die Ausgänge der B3 müssen als Schließer deklariert werden. Denn da alle auf den Eingang 12 der V2 gehen, werden nur dann Fehler ausgewertet wenn der Schalter als Schließer angelegt wird.

# Alarmcode der Delta Drives
**Unsere Delta Servodrives geben mittels Alarmcode eine Zustandsbeschreibung aus die dem Anwender wichtige Hinweise gibt.**
Unsere Delta Servodrives geben mittels Alarmcode eine Zustandsbeschreibung aus die dem Anwender wichtige Hinweise gibt.
Wir geben für unsere Delta Endstufen Support, Kunden die sich woanders die Delta Endstufen gekauft haben wenden sich an Ihren Lieferanten.
Hier die wichtigsten Alarmmeldungen:
## Downloads
- [Alarmliste Delta](https://www.cnc-steuerung.com/media/ea/1e/ac/1727085465/AlarmlisteRfU5oEggQ5ELi.pdf)
**AL001**
Die Hauptleitung hat mehr als das 1,5 fache des Erlaubten.

*AL001*
**AL002**
Unterspannung: Überprüfen Sie die Eingangsspannung!

**AL003**
Unterspannung: Überprüfen Sie die Eingangsspannung!

*AL003*
**AL004**
Prüfen Sie ob der Motor richtig angeschlossen ist und ob es sich um den richtigen Motor handelt.
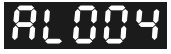
*AL004*
**AL005**
Überprüfen Sie den Bremswiderstand auf richtige Größe - Verdrahtung und ob der Parameter entsprechend gesetzt wurde.
P1-53 muss wenn kein Widerstand angeschlossen wurde auf 0 gesetzt sein

*AL005*
**AL006**
Kommt diese Meldung bei der ersten Inbetriebnahme tauschen Sie die Motorkabel. Bei unseren Motorkabel ist U-V-W = R-S-T
Tritt der Fehler auf nach der ersten Inbetriebnahme prüfen Sie bitte um die Last zu groß ist für den verwendeten Motor

*AL006*
**AL007**
Entweder sind die Signale am CN1 Stecker nicht sauber genug oder die Signale kommen zu schnell.
Verwenden Sie ggf. die HSign und HPulse Signale. Bei unserem CNC Connectsystem verwenden wir die HigSign Signale.

*AL007*
**AL008**
Abnormale Impulse: Prüfen Sie die maximale Geschwindigkeit Ihres Systems

*AL008*
**AL009**
Kommt vor wenn die Motorstellung SOLL / IST abweichen.
Prüfen Sie ob Ihre Bremse gelöst hat.

*AL009*
**AL011**
Encoderfehler
\- Encoderkabel nicht angeschlossen oder lose
\- Kabel defekt
\- Motor defekt
Fehler kann nicht gelöscht werden, die Endstufe muss Aus und Eingeschaltet werden um den Fehler zu löschen

*AL011*
**AL013**
Not Aus ausgelöst - Entriegeln Sie den Not Aus (bei unseren fertig aufgebauten Steuerungen)
Oder drehen Sie das Signal in den Servoparametern.

*AL013*
**AL014**
Vorwärtsbewegung unterdrück. Drehen Sie das Signal oder deaktivieren Sie den Eingang.

*AL014*
**AL014**
Rückwärtsbewegung unterdrück. Drehen Sie das Signal oder deaktivieren Sie den Eingang.

*AL015*
# C2000 richtig anschließen
**Hier unsere Standardverdrahtung des C2000 Frequenzumrichters:**

*Anschluss*
Grundsätzlich müssen folgende Parameter eingestellt werden, damit der FU auf externe Sollwertvorgabe und Richtung über externe Klemmen reagiert.
Die M1 Eingänge (P02-01) müssen auf Reset (5) gesetzt werden damit der analoge Eingang reagiert.
P00 - 20 auf 2
P00 - 21 auf 1
P02 - 01 auf 5
P03 - 00 auf 1
**HF Spindeln:**
Viele Anwender verstehen nicht das zusammenwirken der Parameter für einen Frequenzumrichter.
Stellen Sie bitte wie folgt neben den anderen Parameter diese Wert ein:
Die Parameter gelten für Motoren die mit 400 Hz arbeiten.
P1-00 400 Hz
P1-01 400 Hz
P1-02 400
P1-03 0,5
P1-04 0,5
P1-05 0,5 erst diesen setzen dann P1-03 setzen
P1-06 0,5
P1-07 0,5
P1-08 0,5
P0-11 0
Wichtig bei Hochfrequenzspindel muss die VF Kennlinie angepasst werden:
Im Beispiel einer 300Hz Spindel:
Der Frequenz Umrichter regelt von fast 0 Volt 0 Hz ( 01-07 , 01-08 ) hoch nach 01-00 bei max. Ausgang Spannung 01-02.
Der Basis Frequenz einer 300 Hz Motor ist 300 Hz also P1-01 auf 300 und P1-00 minimal auf 300 Hz oder hoher.
Für ein Hochfrequenz Motor sollten auch die Spannung Parameter 01-04 ,01-06 und 01-08 erniedrigt eingestellt werden . ( 4 V , 2 V , 0,5 V ) Sonst zieht der Motor beim Anlaufen zu viel Strom.
**NPN oder PNP:**
Auch beim Fu gilt NPN oder PNP Logic
Wer über ein Relais das DCM und MI1 für Rechtslauf schaltet muss den Schiebejumper auf NPN stellen.
Wer über ein 24 Volt und MI1 für rechtslauf verwenden möchtet muss den Schiebejumper auf PNP stellen.

Lüfter abschalten:
Besondere Funktionen: P07-19 auf 1 stellen um den Lüfter nicht dauerhaft laufen zu lassen.
Wer mit einem Bremswiderstand arbeitet muss den Parameter 06-01 auf 0.00 umstellen
Alternatives Bremsen mit dem C2000:
Wer einen Frequenzumrichter einsetzt hat die Möglichkeit seine Spindel stufenlos zu steuern. Das bedeutet sanft Anzufahren und zu Bremsen. Beim Bremsen wird aber Energie erzeugt die durch die Masse der Mechanik entsteht. Diese Energie kann der Frequenzumrichter nur begrenzt aufgenommen werden. Gerade bei schnell drehenden Motoren ist es notwendig die Energie entweder zwischen zu speichern oder die Energie in einen Bremswiderstand zu "verbrennen" Aber was ist wenn die Masse immer unterschiedlich ist? Beispiel Drehmaschine: Gerade bei Drehmaschine mit unterschiedlichen großen Bauteilen haben wir das Problem das die Energie stark schwankt. Zu dem können wir auch nicht mit einer vorher eingestellten Bremszeit zu reagieren da wir das Werkstück unter Umständen aus dem Backenfutter verlieren würden.
Stellen Sie den Parameter P06-02 von 0 Herkömmliche Strombegrenzung auf 1 Intelligente Strombegrenzung um. Im Schaubild ist zu erkennen das wir anstatt einer starren Bremsrampe mit einer stufenförmigen Bremsrampe arbeiten was dann sich genau auf die Massenträgheit einstellt. So wird das Backenfutter stufenweise runter gebremst. Man sollte aber der Bremszeit auf ca. 3-4 Sekunden einstellen um dem Frequenzumrichter auch genügend Rechenzeit zu geben.

Stromversorgung:
Der Frequenzumrichter benötigt je nach Modell eine ausreichende Absicherung und Leitungsquerschnitt der Zuleitung
> **Wichtig**
> Diese Anleitung ersetzt keinen Elektriker, lassen Sie den Frequenzumrichter nur von einer Elektrofachkraft anschließen ! Achten Sie auf einen Allstrom Sensitiven FI in Ihrer Stromverteilung !
> Lesen Sie die Anleitung zum C2000 um die passende Zuleitung und Vorsicherung für Ihr Modell zu finden!

Zuleitung:
Die Zuleitung wird an den Klemmen R-S-T angeschlossen. Der Motor an die Klemmen U-V-W
## Downloads
- [Anleitung C2000+ Serie](https://www.cnc-steuerung.com/media/f8/ff/22/1786518665/C2000_Deutsch.pdf)
- [Anleitung C2000+ Serie](https://www.cnc-steuerung.com/media/f8/ff/22/1786518665/C2000_Deutsch.pdf)
> **Schauen Sie sich das Video an**
> Gerade wenn Sie privater Anwender sind! Hier geht es um den FU und dem FI !
[Video auf YouTube ansehen](https://www.youtube.com/watch?v=GsXReiCisgE)
# C2000 - ATC Funktion
**Werkzeugwechsler mit einem C2000**
Spindelorientierung mit dem C2000 FU
Wenn Ihre Werkzeuge einen Mitnehmerzapfen haben muss dieser in einer besonderen Position gebracht werden. Dazu dient diese Funktion, hiermit kann ein Motor mit Encoderfeedback
nach Aktivierung immer in eine zugewiesene Position gebracht werden.
Sie benötigen auf jeden Fall unsere CPU Platine für die Positionsregelung:
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ab7f55fa57c0c9b64ce8dea515704)**[TTL CPU Karte für C2000 Closed Loop Frequenzumrichter](https://www.cnc-steuerung.com/detail/018ab7f55fa57c0c9b64ce8dea515704)**
Artikelnummer: EMC-PG01L
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ab7f55fa57c0c9b64ce8dea515704)
Mit der Werkzeugwechselfunktion am C2000 ist es möglich, ein Closed-Loop Antriebssystem, Motoren mit Encoder, auf dem Nullimpuls oder eine feste Anzahl von
Impulsen/Umdrehungen weiter zu stoppen, so dass ein Werkzeug in eine feste Position gehalten werden kann. Durch die Aktivierung eines digitalen Eingangs wird der
lauflaufende Motor wieder in eine niedrige Geschwindigkeit zurückgesetzt und die gewünschte Punkt zuerreichen und dort bleiben, bis der Eingang wieder freigegeben wird.
Wichtig: Die Spindel benötigt einen Encoder, ein einzelnes Signal reicht nicht aus
Grundeinstellungen :
Programmieren Sie den Controller für den Betrieb in den Closed Loop Modus. Um dies zu tun, stellen Sie 00-10 auf Geschwindigkeitsregelung 0 und 00-11 zuerst auf 0 ( V/F ).
Das setzt voraus das der Encoder an unserer CPU Platine angeschlossen wurde.

Führen Sie zuerst eine automatische Optimierung des Motors durch. Dazu muss der Motor ohne Last laufen können.
Stellen Sie nach Möglichkeit den Parameter 05-00 auf 1 ein (IM-Drehabstimmung).
Achtung:
Wenn dies nicht möglich ist, dann 2 ( statische Abstimmung ). Geben Sie 05-01 bis 05-04 mit den Werten des Typenschildes ein.
Drücken Sie den Startknopf und der Motor führt die Abstimmung durch. Er wird auch rotieren. Nach der Abstimmung werden die Parameter 05-05 bis 05-09 ebenfalls mit einem Wert
gefüllt. Bei einem normalen Motor beträgt der Nullladestrom etwa 30% des Nennstroms.

Jetzt 00-11 zuerst auf 3 setzen ( FOC-PG )
Legen Sie in der Parametergruppe 10 die Encoder-Back-Link fest.
\- 10-00 auf 1
\- 10-01 die Anzahl der Encoderimpulse je Umdrehung (2500 je nach Typ des Encoders)
\- 10-02 abhängig von der Drehrichtung des Encoder A für B oder B für A.
Geben Sie dem Controller einen Start und sehen Sie, ob der Motor langsam ausgeführt wird. Geht der Controller geht direkt in den Ausfall .z.B. ACN Überstrom . dann ist wahrscheinlich
die Drehrichtung des Motors und des Gebers vertauscht .
Legen Sie 10-02 auf eine andere Drehrichtung fest, und versuchen Sie es erneut.
Wenn die Einstellung nun Ordnung ist, programmieren Sie dann einen digitalen Eingang auf 35 Inner APR aktivieren

Stellen Sie Parameter 11-43 auf eine niedrige Frequenz ein, mit der der Motor nach Null suchen kann.

Geben Sie dem Regler nun ein Startsignal und eine Frequenz, damit der Motor mit einer angemessenen Geschwindigkeit läuft.
Aktivieren Sie dann den digitalen Eingang, um die Suche zu aktivieren. Die Motordrehzahl wird abnehmen und an der gewünschten Stelle anhalten.
Dieser Stopppunkt kann und muss durch Einstellen von 11-65 und 66 verschoben werden. Dies sind Encoderflanken, also in diesem Beispiel 10000 genau 1 Umdrehung weiter.

Der digitale Eingang wird von der CSMIO angesteuert, dieser Ausgang ist um Werkzeugwechslerscript zu beschreiben. Hier gibt es viele Möglichkeiten, sprechen Sie mit unserem Support für die Details.
Aktivierung der Spindelorientierung:
Zum Aktivieren der Eingänge (MI) müssen beim Einsatz der internen Spannungsquelle und abhängig von der ausgewählten Eingangslogik die folgenden Klemmen geschaltet werden:
– MI nach DCM: negative Logik (NPN)
– MI nach +24V: positive Logik (PNP)

Zuordnung der Signale MI1 bis MI8

Wie schließe ich was an?
Ihnen stehen 4 Möglichkeiten zu Verfügung, schauen Sie sich die Klemmen Ihres FU genau an und entscheiden Sie nach dem Schaubild.
Normalerweise ist eine Brücke zwischen den Klemmen **24 V** und **COM** werkseitig Eingebaut. Dann verwenden wir Negative Logic mit interner Spannungsquelle. Bild mit rotem Rand
Wenn Sie diese Brücke wie im Bild haben, müssen Sie um die Funktion zu starten den Kontakt von DCM auf den jeweiligen MI herstellen. Da wir hier ein eigenes Potential haben, wird der Kontakt mittels Relais realisiert.
Hier im Bild sehen Sie am Beispiel des MI1 wie der Kontakt hergestellt werden muss.
Zwischen DCM und MI1 wird das Relais verdrahtet was dann im geschalteten Zustand den Kontakt herstellt.

Wer hingegen die Brücke zwischen COM und DCM hat arbeitet mit Positiver Logic. So muss zwischen der +24 Volt Klemme und MI1 ein Relais verdrahtet werden.
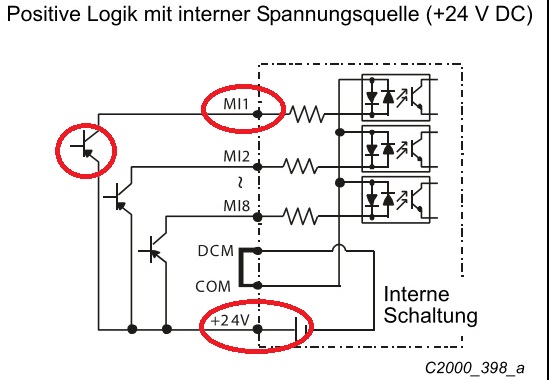
Damit die Orientiertung startet muss der MI8 belegt werden.
Der Parameter 02-08 (Programmierbarer Eingang 8 (MI8) stellen Sie bitte auf 35 (Einzelpunktpositionierung freigeben) eingestellt sein.

> Um die Drehzahl beim Suchen zu reduzieren stellen Sie den Befehl 11-64 "Single Positioning Resing Speed" auf 2 ein. Die voreingestellten 10 Hz können ggf. zu hoch sein. Tasten Sie sich an die maximal Werte langsam ran.
# Handräder
Unsere Handräder
# Stream Deck
**Alles über unser Stream Deck**
Stream Deck für SIMCNC: flexible Bedienung der CNC-Maschine Ein Stream Deck lässt sich nicht nur für Streaming und Medienproduktionen einsetzen. Durch seine frei belegbaren LCD-Tasten kann es auch als übersichtliches Bedienpanel für eine CNC-Maschine mit SIM CNC verwendet werden. Häufig benötigte Funktionen stehen damit direkt per Tastendruck zur Verfügung.
## Was ist ein Stream Deck?
Das Stream Deck ist eine programmierbare Tastatur mit beleuchteten LCD-Tasten. Jede Taste kann mit einem eigenen Symbol und einer individuellen Funktion versehen werden. Dadurch entsteht eine Bedienoberfläche, die sich genau an den jeweiligen Arbeitsablauf anpassen lässt. In Verbindung mit SIMCNC kann das Stream Deck beispielsweise Maschinenfunktionen auslösen und aktuelle Zustände anzeigen. Dadurch können Schaltzustände nicht nur gesteuert, sondern auch auf den Tasten dargestellt werden.
## Welche CNC-Funktionen lassen sich bedienen?
Je nach Konfiguration können unter anderem folgende Funktionen auf dem Stream Deck hinterlegt werden:
CNC-Programm starten, pausieren oder stoppen
Spindel und Kühlung schalten
Referenzfahrt auslösen
Achsen auswählen und verfahren
Antast- und Werkzeugfunktionen aufrufen
Benutzerdefinierte Makros starten
## Passende Produkte
**Stream Deck für Ihre CNC Steuerung**
Artikelnummer: Streamdeck
[](https://www.cnc-steuerung.com/detail/01939606f36f711896e3ea365a64164b)**[SIM Software Basic](https://www.cnc-steuerung.com/detail/01939606f36f711896e3ea365a64164b)**
Artikelnummer: SW10681
[Zum Produkt →](https://www.cnc-steuerung.com/detail/01939606f36f711896e3ea365a64164b)
Für eine CNC-Plasmaanlage ist eine **berührungslose Zündung ohne Hochfrequenz – meist Blowback-Zündung mit Pilotlichtbogen – normalerweise die bessere Lösung**.
Wichtig: Pilotlichtbogen und HF-Zündung sind technisch keine direkten Gegensätze:
- **Pilotlichtbogen** beschreibt den Lichtbogen im Brenner, bevor beziehungsweise während kein Kontakt zum Werkstück besteht.
- **HF-Zündung** beschreibt, wie dieser Lichtbogen durch Hochfrequenz-Hochspannung gestartet wird.
- Moderne Hypertherm-Powermax-Geräte erzeugen den Pilotlichtbogen ohne störende HF-Zündung.
### Vergleich
| Eigenschaft | Pilotbogen mit Blowback-Zündung | HF-Zündung |
|---|
| Störungen der CNC-Elektronik | gering | extrem |
| Geeignet für CNC-Steuerungen | sehr gut | nur mit aufwendiger Entstörung und nur ohne THC Modul |
| Lochblech/Streckmetall | mit Dauerpilotbogen sehr gut | abhängig von Plasmaquelle |
| Zündung ohne Werkstückkontakt | ja | ja |
| Gefahr für USB, Ethernet und Controller | gering | sehr hoch |
| Abschirmungsaufwand | normal | sehr hoch |
| Preis | häufig höher | häufig günstiger |
### Warum HF bei CNC problematisch ist
Die HF-Zündung erzeugt starke elektromagnetische Störungen. Diese können folgende Probleme verursachen:
- CNC-Steuerung verliert die Verbindung
- USB- oder Ethernet-Verbindung bricht ab
- Endschalter lösen unbeabsichtigt aus
- THC misst falsche Werte
- THC kann zerstört werden da hier Ströme bis 10.000 Volt kommen können
- Achsen bleiben stehen oder verlieren Schritte
- Computer oder Motion Controller starten neu
Mit sehr guter Erdung, geschirmten Leitungen, Potentialtrennung und räumlicher Trennung kann eine
HF-Plasmaquelle funktionieren. Der Aufwand ist jedoch enorm höher.
### Empfehlung für Ihr Lochblech
Für das Ausschneiden eines Vierecks aus einem Lochblech benötigen Sie idealerweise:
- Blowback-/Kontaktzündung ohne HF
- kontinuierlichen Pilotlichtbogen oder Streckmetallmodus
- Maschinenbrenner
- CNC-Schnittstelle mit Start, Arc OK und geteilter Lichtbogenspannung
- deaktivierte oder eingefrorene THC beim Überfahren der Löcher
- CNC-Steuerung, die einen sehr kurzen Arc-OK-Ausfall toleriert
Kurz gesagt: **Für CNC ist ein störungsarmer Pilotlichtbogen mit Blowback-Zündung besser.
Für Lochblech sollte dieser als Dauerpilotlichtbogen arbeiten können.**
Das Plasmaschneiden gehört zu den wichtigsten thermischen Trennverfahren in der Metallbearbeitung. Ob Baustahl, Edelstahl oder Aluminium – moderne Plasmaanlagen ermöglichen schnelle, präzise und wirtschaftliche Schnitte bei unterschiedlichsten Materialstärken. Besonders in Verbindung mit einer CNC-Steuerung lassen sich selbst komplexe Konturen mit hoher Wiederholgenauigkeit fertigen.
Damit die Schnittqualität dauerhaft überzeugt, müssen jedoch zahlreiche Faktoren optimal zusammenspielen. Neben der Plasmastromquelle beeinflussen auch die CNC-Steuerung, die Höhenregelung (THC), die Antriebstechnik, die Schneidparameter und der Zustand der Verschleißteile das Ergebnis.
## Wie funktioniert das Plasmaschneiden?
Beim Plasmaschneiden wird ein elektrischer Lichtbogen erzeugt, der ein Gas auf mehrere tausend Grad Celsius erhitzt. Das Gas wird ionisiert und bildet ein elektrisch leitfähiges Plasma. Dieses Plasma schmilzt den Werkstoff, während der Gasstrom das flüssige Material aus der Schnittfuge herausbläst.
Durch dieses Verfahren entstehen schmale Schnittfugen, hohe Schnittgeschwindigkeiten und saubere Schnittkanten.
## Welche Materialien lassen sich schneiden?
Mit einer geeigneten Plasmaanlage können unter anderem folgende Werkstoffe bearbeitet werden:
\- Baustahl
\- Edelstahl
\- Aluminium
\- Kupfer
\- Messing
\- Verzinkte Bleche
Je nach Material und Dicke müssen Stromstärke, Schneidgeschwindigkeit und Schneidgas angepasst werden.
## ie wichtigsten Einflussfaktoren auf die Schnittqualität
Ein gutes Schnittergebnis hängt nicht nur von der Leistung der Plasmaquelle ab. Entscheidend sind unter anderem:
\- richtige Stromstärke
\- passende Schnittgeschwindigkeit
\- korrekter Brennerabstand
\- saubere Verschleißteile
\- stabile Brennerhöhe
\- präzise CNC-Achsen
\- optimale Beschleunigungswerte
Bereits kleine Abweichungen können zu Graten, schrägen Schnittkanten oder erhöhtem Düsenverschleiß führen.
## Die Bedeutung der THC-Höhenregelung
Bei CNC-Plasmaanlagen gehört eine automatische Höhenregelung heute zur wichtigsten Ausstattung.
Während des Schneidens können sich Bleche durch Wärme verziehen. Ohne automatische Nachregelung verändert sich der Abstand zwischen Brenner und Werkstück. Dadurch verschlechtert sich die Schnittqualität erheblich.
Eine moderne THC-Regelung überwacht permanent die Lichtbogenspannung und passt die Z-Achse automatisch an. Dadurch bleibt der optimale Schneidabstand während des gesamten Schnitts erhalten.
Vorteile einer automatischen Höhenregelung:
\- gleichmäßige Schnittqualität
\- längere Standzeit der Verschleißteile
\- weniger Nacharbeit
\- höhere Prozesssicherheit
\- bessere Ergebnisse auch bei großen Blechen
\- ## Warum Servoantriebe Vorteile bieten
Die Qualität einer CNC-Plasmaanlage wird häufig durch die Dynamik der Achsen bestimmt.
Servomotoren bieten gegenüber klassischen Schrittmotoren zahlreiche Vorteile:
\- höhere Beschleunigungen
\- exaktere Positionierung
\- ruhiger Lauf
\- bessere Kreisgenauigkeit
\- weniger Schrittverluste
\- höhere Verfahrgeschwindigkeit
Gerade bei kleinen Konturen, Bohrungen und feinen Details wirken sich diese Eigenschaften deutlich auf die Schnittqualität aus.
## Die richtige Schneidgeschwindigkeit
Eine zu geringe Geschwindigkeit führt häufig zu:
\- breiten Schnittfugen
\- stärkerem Grat
\- größerem Wärmeeintrag
Eine zu hohe Geschwindigkeit verursacht dagegen:
\- unvollständige Schnitte
\- Schrägschnitte
\- Materialbrücken
Deshalb sollten die vom Hersteller empfohlenen Schnittdaten verwendet und bei Bedarf vorsichtig angepasst werden.
## Verschleißteile regelmäßig kontrollieren
Elektrode und Düse gehören zu den wichtigsten Verschleißteilen einer Plasmaanlage.
Abgenutzte Komponenten führen häufig zu:
\- instabilem Lichtbogen
\- schlechter Schnittqualität
\- stärkerem Grat
\- unsauberen Konturen
\- erhöhtem Materialverbrauch
Ein rechtzeitiger Austausch sorgt für konstante Ergebnisse und reduziert Folgekosten.
## Lochstechen richtig durchführen
Beim Piercen entstehen besonders hohe thermische Belastungen.
Eine geeignete Zündhöhe schützt die Düse vor Metallspritzern und verlängert ihre Lebensdauer erheblich.
Nach dem Durchstechen fährt der Brenner automatisch auf die optimale Schneidhöhe zurück.
## Die richtige Wartung
Regelmäßige Wartung erhöht die Betriebssicherheit und verbessert dauerhaft die Schnittqualität.
Dazu gehören:
\- Kontrolle der Druckluftqualität
\- Reinigung der Verschleißteile
\- Überprüfung aller Kabel
\- Kontrolle der Brennerführung
\- Reinigung der Linearführungen
\- Prüfung der Erdung
\- regelmäßige Kalibrierung der Höhenregelung
## CNC-Steuerung und CAM-Software
Eine moderne CNC-Steuerung bildet das Herzstück jeder Plasmaanlage.
In Verbindung mit leistungsfähiger CAM-Software lassen sich optimale Werkzeugbahnen erzeugen.
Wichtige Funktionen sind:
\- automatische Lead-In- und Lead-Out-Berechnung
\- Materialbibliotheken
\- automatische Lochbearbeitung
\- Kerf-Kompensation
\- Verschachtelung (Nesting)
\- Optimierung der Fahrwege
Dadurch werden Materialverbrauch, Bearbeitungszeit und Verschleiß reduziert.
## Typische Fehler beim Plasmaschneiden
Häufige Ursachen für schlechte Schnitte sind:
\- falscher Brennerabstand
\- verschlissene Düse
\- falsche Schneidgeschwindigkeit
\- ungeeignete Stromstärke
\- schlechte Druckluftqualität
\- falsch eingestellte THC-Regelung
\- unzureichende Achsbeschleunigung
\- mechanisches Spiel der Maschine
Durch eine systematische Fehlersuche lassen sich die meisten Probleme schnell beheben.
## Fazit
Eine hochwertige Plasmaanlage allein garantiert noch keine perfekten Schnitte. Erst das Zusammenspiel aus einer präzisen CNC-Steuerung, einer schnellen THC-Höhenregelung, leistungsfähigen Servoantrieben, optimalen Schnittdaten und regelmäßiger Wartung sorgt für dauerhaft hervorragende Ergebnisse.
Wer seine Anlage sorgfältig einstellt und regelmäßig überprüft, profitiert von einer hohen Schnittqualität, längeren Standzeiten der Verschleißteile und einer wirtschaftlichen Fertigung.
**Hinweis:** Die optimalen Schnittparameter unterscheiden sich je nach Plasmaquelle, Material, Blechdicke und Verschleißzustand der Komponenten. Alle Einstellungen sollten deshalb sorgfältig getestet und an die jeweilige Anwendung angepasst werden.
## Downloads
- [Das wichtigste auf einen Blick als pdf herunter](https://www.cnc-steuerung.com/media/e7/ec/56/1784269697/Plasmaschneiden%20in%20der%20Praxis.pdf)

*Praxis bei Plasma*
# Unser Schnittdatenrechner für Plasmaanlagen unter Windows
**Wie installiere ich den Schnittdatenrechner**
Der Schnittdatenrechner muss nicht installiert werden.
Die Software arbeitet unter Windows und besteht aus einer Exe Datei die in einem Ordner kopiert wird.
Legen Sie dazu einfach einen Ordner auf der Festplatte C an. Wir haben den Ordner Schnittdatenrechner genannt.

*Ordner-Verzeichnis*
Entpacken Sie die Z Datei und kopieren Sie die EXE in den Ordner den Sie angelegt haben.
Legen Sie eine Verknüpfung an.
Klicken Sie auf die rechte Maustaste und wählen Sie Verknüpfung anlegen.

*Verknüpfung*
Suchen Sie nun den Ordner und Verknüpfungen Sie die EXE auf Ihren Desktop um die Anwendung schnell zu finden.

*Verknüpfen*
Nun finden Sie die Anwendung auf Ihren Desktop. Um diese zu starten führen Sie einen doppel Klick auf das Icon

*Icom*
Nach einer kurzen Ladezeit öffnet sich die Anwendung

*Start*
Wählen Sie zuerst das Material aus

*Material*
Dann die Stromstärke

*Stromstärke*
Dann wählen wir die Materialstärke
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/019f6accaa6f7f8ca1e7cdcd3db17587)**[Schnittdatenrechner-Plasma-Windows](https://www.cnc-steuerung.com/detail/019f6accaa6f7f8ca1e7cdcd3db17587)**
Artikelnummer: SW10916
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019f6accaa6f7f8ca1e7cdcd3db17587)
## THC - Höhenregelung
*Viele Anlagen können den Abstand der Plasmadüse nicht in der Schneidbewegung nachregeln was zu schlechten Schnitten führen würde.* Wie kann ich ich während der Bewegung die Höhe ermitteln?
Wir lesen die Spannung die beim Schneiden benötigt wird aus und vergleichen ständig SOLL und IST miteinander.
Weicht der SOLL vom IST Wert ab, regelt die Software die Z Achse praktisch On Fly
rauf oder runter.
Wer keine CNC Schnittstelle in seiner Plasmastromquelle hat kann auf unsere THC Module zurückgreifen.
Wer eine CNC Schnittstelle hat, kann dieses 0-10 Volt Signal direkt anschließen.
## Wie erkenne ich einfach ob die Höhe richtig ist
*Schauen Sie sich das Bild zuerst an und dann Ihr Bauteil. Entscheiden Sie selber was für Sie zutrifft.*

*Brennerhöhe*
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ec90d99e4717ba64bd7395acbe1a2)**[THC Modul Industrie](https://www.cnc-steuerung.com/detail/018ec90d99e4717ba64bd7395acbe1a2)**
Artikelnummer: HW10575\_A1
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ec90d99e4717ba64bd7395acbe1a2)
[](https://www.cnc-steuerung.com/detail/018a73ce6a8c7c799b8438e81005d88d)**[THC Modul in Hutschiene](https://www.cnc-steuerung.com/detail/018a73ce6a8c7c799b8438e81005d88d)**
Artikelnummer: HW10575
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018a73ce6a8c7c799b8438e81005d88d)
[](https://www.cnc-steuerung.com/detail/018ea80fc2147f45a0726488f9a649ce)**[IP-S THC Einheit](https://www.cnc-steuerung.com/detail/018ea80fc2147f45a0726488f9a649ce)**
Artikelnummer: HW10575\_7
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ea80fc2147f45a0726488f9a649ce)
[](https://www.cnc-steuerung.com/detail/018c124df67c7c12ac945943d61e08ec)**[Geschlossene Linearschiene](https://www.cnc-steuerung.com/detail/018c124df67c7c12ac945943d61e08ec)**
Artikelnummer: HW10580\_DS
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018c124df67c7c12ac945943d61e08ec)
# 1. SICHERE VERWENDUNG – GEFAHREN BEIM LICHTBOGENSCHWEISSEN UND PLASMASCHNEIDEN
Lichtbogenschweißen und Plasmaschneiden können Gefahren für Bediener und Personen in der Umgebung verursachen. Zu den Risiken gehören:
- Brand- und Explosionsgefahr
- Stromschlag
- Verbrennungen
- Verletzungen durch bewegliche Teile
- Gefährliche Strahlung
- Rauch, Dämpfe und Gase
Die Einhaltung aller Arbeitsschutz- und Sicherheitsvorschriften ist zwingend erforderlich.
## 1.1 Allgemeine Sicherheitsregeln
### Zustand und Wartung des Gerätes
- Vor jeder Benutzung Gerät und Zubehör auf ordnungsgemäßen Zustand prüfen.
- Defekte oder beschädigte Geräte dürfen nicht verwendet werden.
- Beschädigte Ausrüstung ist sofort zu reparieren oder außer Betrieb zu nehmen.
### Betrieb und Transport
- Arbeitsbereich absichern und gegen Gefahren schützen.
- Geräte dürfen keine Verkehrswege, Leitern oder Treppen blockieren.
- Herabfallende Gegenstände können schwere Verletzungen verursachen.
- Schwere Komponenten nur mit geeigneten Hebezeugen bewegen.
- Kinder und unbefugte Personen vom Arbeitsbereich fernhalten.
- Das Gerät ist nicht zum Auftauen von Rohrleitungen geeignet.
- Die Verwendung außerhalb des vorgesehenen Einsatzzwecks ist verboten.
### Ausbildung
- Installation, Betrieb, Wartung und Reparatur dürfen nur durch qualifiziertes Fachpersonal erfolgen.
- Bediener müssen im sicheren Umgang mit dem Gerät und in Notfallmaßnahmen geschult sein.
## 1.2 Stromschlag kann tödlich sein
- Immer trockene Schutzkleidung tragen.
- Niemals auf nassem Untergrund arbeiten.
- Keine elektrischen Anschlüsse oder Steckverbinder berühren, wenn das Gerät eingeschaltet ist.
- Keine spannungsführenden Teile berühren.
- Stromversorgung erst anschließen, wenn alle Anschlüsse korrekt montiert sind.
- Nur trockene und unbeschädigte Schutzhandschuhe verwenden.
- Massekabel möglichst nahe am Arbeitsbereich anschließen.
- Kabel, Brenner und Klemmen regelmäßig auf Beschädigungen prüfen.
- Elektroden niemals im Wasser abkühlen.
- Bei Arbeiten in der Höhe geeignete Absturzsicherung verwenden.
- In engen oder feuchten Räumen besondere Vorsicht walten lassen.
## 1.3 Lichtbogenstrahlung kann gefährlich sein
Der Lichtbogen erzeugt:
- Ultraviolette Strahlung (schädigt Haut und Augen)
- Sichtbares Licht (Blendwirkung)
- Infrarotstrahlung (Hitzestrahlung)
Diese Strahlung kann direkt oder über reflektierende Oberflächen wirken.
### Schutz von Augen und Gesicht
- Schweißhelm oder Schutzschild mit geeignetem Filter verwenden.
- Helm und Schutzschild müssen den geltenden Normen entsprechen.
- Schutz vor Funkenflug und Strahlung sicherstellen.
### Körperschutz
- Geeignete feuerfeste Schutzkleidung tragen.
- Nackenschutz kann erforderlich sein.
- Schutzkleidung muss den gültigen Normen entsprechen.
### Schutz von Personen in der Umgebung
- Arbeitsbereich durch Vorhänge oder Schutzwände abschirmen.
- Andere Personen auf die Gefahren aufmerksam machen.
- Hilfspersonal muss ebenfalls Schutzkleidung tragen.
## 1.4 Dämpfe und Gase können gefährlich sein
Beim Schweißen und Plasmaschneiden entstehen Rauch, Dämpfe und Gase, die gesundheitsschädlich sein können.
Die Gefährdung hängt ab von:
- Zusammensetzung der Dämpfe
- Konzentration
- Dauer der Exposition
Für ausreichende Belüftung und Absaugung sorgen. Atemschutz ist nur dann einzusetzen, wenn andere Schutzmaßnahmen nicht ausreichen.
### Zusätzliche Vorsichtsmaßnahmen
- Dämpfe nicht einatmen.
- Kopf vom Rauchbereich fernhalten.
- Gute Belüftung sicherstellen.
- In engen Räumen nur mit Aufsichtsperson arbeiten.
- Beim Schweißen verzinkter Materialien zusätzliche Schutzmaßnahmen treffen.
- Nicht in der Nähe chlorierter Lösungsmittel arbeiten.
- Schutzgase können Sauerstoff verdrängen und Erstickungsgefahr verursachen.
## 1.5 Lärm kann gesundheitsschädlich sein
Dauerhafte Belastung durch hohen Lärmpegel kann das Gehör schädigen.
Maßnahmen:
- Lärmquellen abschirmen.
- Schallschutz verwenden.
- Gehörschutz tragen.
- Zugang zu Lärmbereichen beschränken.
## 1.6 Brand- und Explosionsgefahr
### Brandgefahr
- Brennbare Materialien aus dem Arbeitsbereich entfernen.
- Funkenflug berücksichtigen.
- Feuerlöscher bereithalten.
- Arbeitsbereich nach Beendigung überwachen.
- Heiße Stellen kontrollieren, bis sie vollständig abgekühlt sind.
### Explosionsgefahr
Behälter, Fässer oder Tanks, die brennbare oder giftige Stoffe enthielten, dürfen nicht geschweißt oder geschnitten werden – selbst wenn sie gereinigt wurden.
### Umgang mit Gasflaschen
- Nur zugelassene Gasflaschen verwenden.
- Flaschen immer aufrecht lagern und sichern.
- Vor Beschädigungen schützen.
- Von Wärmequellen fernhalten.
- Elektroden oder stromführende Teile dürfen Gasflaschen nicht berühren.
- Beim Öffnen des Ventils Gesicht und Kopf fernhalten.
- Schutzkappe beim Transport verwenden.
## 1.7 Weitere Gefahren
### Verbrennungen
- Heiße Teile niemals mit bloßen Händen berühren.
- Vor dem Anfassen ausreichend abkühlen lassen.
- Geeignete Handschuhe und Werkzeuge verwenden.
### Gefährlicher Plasmalichtbogen
Der Plasmalichtbogen erreicht extrem hohe Temperaturen und darf niemals auf Personen gerichtet werden.
### Verletzungen durch Schweißdraht
Unbeabsichtigtes Betätigen des Brenners kann zum plötzlichen Austritt von Draht führen. Brennerspitze niemals auf Personen richten.
### Bewegliche Teile
- Schutzabdeckungen müssen montiert sein.
- Hände, Haare, Kleidung und Werkzeuge von Lüftern und beweglichen Teilen fernhalten.
- Lüfter niemals manuell anhalten.
### HF-Zündung und Störungen
Hochfrequenzzündungen können Mobiltelefone, Funkgeräte, Fernseher, Computer und Industrieanlagen stören.
## 1.8 Weitere Hinweise
Zusätzlich zu dieser Anleitung müssen sämtliche nationalen Arbeitsschutz- und Sicherheitsvorschriften eingehalten werden.
## 1.9 Zusätzliche Vorsichtsmaßnahmen beim Plasmaschneiden
Besondere Gefahren:
- Plasmalichtbogen mit mehreren tausend Grad Celsius
- Intensive Lichtstrahlung
- Metallspritzer beim Durchstechen
- Starke Rauch- und Gasentwicklung
Schutzmaßnahmen:
- Flammhemmende Schutzkleidung tragen
- Lederhandschuhe, Lederschürze und Sicherheitsschuhe verwenden
- Gesicht und Augen schützen
- Schutzbrille mit Schutzstufe DIN 6 verwenden
## 1.10 Verwendete Symbole
Das Warnsymbol weist auf besonders wichtige Informationen und Sicherheitshinweise hin.
# Kapitel 2 – Elektromagnetische Felder (EMF)
Elektrischer Strom, der durch Leiter fließt, erzeugt elektrische und magnetische Felder (EMF). Personen, die Schweiß- oder Plasmaschneidarbeiten durchführen, sollten ihre Belastung durch elektromagnetische Felder möglichst gering halten.
## Maßnahmen zur Verringerung der EMF-Belastung
- Schweißkabel möglichst dicht zusammenführen und gegebenenfalls mit Kabelbindern oder Klebeband befestigen.
- Oberkörper und Kopf möglichst weit vom Schweißstromkreis entfernt halten.
- Schweißkabel niemals um den Körper wickeln.
- Nicht zwischen Hin- und Rückleitung stehen.
- Beide Kabel möglichst auf derselben Körperseite führen.
- Massekabel möglichst nahe an der Schneid- oder Schweißstelle anschließen.
- Nicht direkt neben der Stromquelle sitzen, stehen oder sich anlehnen.
- Nicht schweißen oder schneiden, während das Gerät getragen wird.
## Warnung für Träger medizinischer Implantate
Die beim Schweißen und Plasmaschneiden entstehenden elektromagnetischen Felder können die Funktion medizinischer Implantate beeinflussen, beispielsweise:
- Herzschrittmacher
- Implantierte Defibrillatoren
- Hörhilfen
- Andere elektronische Implantate
Personen mit solchen Implantaten müssen vor Beginn der Arbeiten ihren Arzt konsultieren und während der Arbeit besondere Vorsicht walten lassen. Ohne ärztliche Freigabe dürfen sie sich nicht im unmittelbaren Bereich von Schweiß- oder Plasmaschneidarbeiten aufhalten.
# Kapitel 3 – Elektromagnetische Verträglichkeit (EMV)
## Warnhinweis
Dieses Gerät gehört zur Klasse A und ist für industrielle Anwendungen vorgesehen. Es ist nicht für den Betrieb in Wohngebieten ausgelegt, die über das öffentliche Niederspannungsnetz versorgt werden.
In solchen Umgebungen können elektromagnetische Störungen auftreten, die den Betrieb anderer Geräte beeinträchtigen.
## 3.1 Allgemeine Informationen
Der Benutzer ist für die ordnungsgemäße Installation und den korrekten Betrieb des Gerätes gemäß den Herstellerangaben verantwortlich.
Treten elektromagnetische Störungen auf, muss der Betreiber geeignete Maßnahmen zur Beseitigung der Störungen ergreifen. Gegebenenfalls sind zusätzliche Schutzmaßnahmen erforderlich, beispielsweise:
- Erdung des Schweißstromkreises
- Abschirmung der Stromquelle
- Installation zusätzlicher Eingangsfilter
- Elektromagnetische Abschirmungen im Arbeitsbereich
Alle elektromagnetischen Störungen müssen soweit reduziert werden, dass keine Beeinträchtigung anderer Systeme mehr besteht.
Schweiß- und Plasmaschneidprozesse können zusätzliche elektromagnetische Störungen verursachen. Für diese Störungen trägt der Benutzer die Verantwortung.
## 3.2 Beurteilung des Arbeitsbereichs
Vor der Installation des Gerätes sollte der Benutzer mögliche elektromagnetische Auswirkungen auf die Umgebung prüfen.
Dabei sind insbesondere zu berücksichtigen:
a) Netz-, Steuer-, Signal- und Telefonleitungen in der Umgebung
b) Radio- und Fernsehsender sowie Empfänger
c) Computer und andere elektronische Steuerungen
d) Sicherheitseinrichtungen industrieller Anlagen
e) Personen mit Herzschrittmachern oder Hörgeräten
f) Mess- und Kalibriergeräte
g) Die elektromagnetische Störfestigkeit anderer Geräte im Arbeitsbereich
h) Zeitpunkt der Arbeiten und andere gleichzeitig ausgeführte Tätigkeiten
Der zu betrachtende Bereich kann sich auch über die Grenzen des eigentlichen Arbeitsplatzes hinaus erstrecken.
## 3.3 Methoden zur Verringerung von Störungen
Ausführliche Maßnahmen zur Reduzierung elektromagnetischer Emissionen sind in folgender Norm beschrieben:
**EN 60974-9 – Lichtbogenschweißeinrichtungen, Teil 9: Installation und Gebrauch**.
# Kapitel 4 – Konformität mit Normen
Die Plasmaschneider SPARTUS® ProCUT 85CNC und ProCUT 125CNC entsprechen den einschlägigen europäischen Richtlinien und harmonisierten Normen.
## Angewandte EU-Richtlinien
### Niederspannungsrichtlinie (LVD)
**2014/35/EU**
Regelt die elektrische Sicherheit von Geräten innerhalb bestimmter Spannungsbereiche.
### EMV-Richtlinie
**2014/30/EU**
Regelt die elektromagnetische Verträglichkeit elektrischer Geräte.
## Harmonisierte Normen
### EN 60974-1
Lichtbogenschweißeinrichtungen – Teil 1: Stromquellen für das Schweißen.
### EN 60974-10
Lichtbogenschweißeinrichtungen – Teil 10: Anforderungen an die elektromagnetische Verträglichkeit.
## 4.1 CE-Kennzeichnung
Die CE-Kennzeichnung befindet sich auf dem Typenschild und/oder auf der Vorderseite des Gerätes.
## 4.2 Typenschild
Das Typenschild sowie die Seriennummer befinden sich auf der Unterseite des Gerätegehäuses.
Als Nächstes kann ich Kapitel 5 bis 7 (Gerätebeschreibung, technische Daten, Installation, Anschluss, Bedienfeld, CNC-Anschluss und Schneidprozess) vollständig ins Deutsche übersetzen.
## 5.1 Gerätebeschreibung
Die SPARTUS® ProCUT 85CNC und ProCUT 125CNC sind moderne Inverter-Plasmaschneidanlagen mit integriertem CNC-Steueranschluss. Sie wurden für das Schneiden von Metallen und anderen elektrisch leitfähigen Werkstoffen entwickelt und werden mit einer dreiphasigen Netzversorgung von 400 V betrieben.
Durch den Einsatz moderner Invertertechnologie werden folgende maximale Schneidleistungen erreicht:
| Modell | Max. Schneidstrom | Max. Materialstärke |
|---|
| ProCUT 85CNC | 65 A | 40 mm |
| ProCUT 125CNC | 100 A | 55 mm |
Besondere Merkmale:
- Berührungslose Pilotlichtbogenzündung
- Keine HF-Hochfrequenzzündung erforderlich
- Höhere Standzeit der Verschleißteile
- Saubere Schnittkanten
- LCD-Anzeige
- Stufenlose Stromregelung
- Einstellbarer Arbeitsdruck
- 2T-/4T-Betriebsarten
- CNC-Anschluss für Schneidtische
Die Geräte eignen sich für:
- Industrie
- Metallverarbeitung
- Fertigungsbetriebe
- CNC-Plasmaschneidanlagen
## 5.2 Bestimmungsgemäße Verwendung
Die Geräte sind ausschließlich zum thermischen Trennen mittels Plasmaschneiden bestimmt.
Geeignete Werkstoffe:
- Baustahl
- Edelstahl
- Aluminium
- Kupfer
- Messing
- Andere elektrisch leitfähige Materialien
# Kapitel 6 – Technische Daten
## 6.1 Betriebs-, Lager- und Transportbedingungen
### Betriebsbedingungen
Umgebungstemperatur:
- Betrieb: −10 °C bis +40 °C
Luftfeuchtigkeit:
- bis 50 % bei +40 °C
- bis 90 % bei +20 °C
Weitere Anforderungen:
- Umgebung möglichst staubarm
- keine aggressiven Säuren oder korrosiven Stoffe
- Geräteaufstellung maximal 10° Neigung
Lagerung und Transport:
- −20 °C bis +55 °C
## Einschaltdauer
Die Einschaltdauer beschreibt die Zeit innerhalb eines 10-Minuten-Zyklus, während der mit voller Belastung gearbeitet werden kann.
Beispiel:
- 60 % Einschaltdauer
- 6 Minuten Schneiden
- 4 Minuten Abkühlpause
Alle Angaben gelten bei 40 °C Umgebungstemperatur.
---
## Überhitzungsschutz
Bei Übertemperatur schaltet das Gerät automatisch ab.
Vorgehensweise:
1. Gerät eingeschaltet lassen.
2. Lüfter weiterlaufen lassen.
3. Auf Abkühlung warten.
Die Wiederherstellung kann bis zu 15 Minuten dauern.
---
## Schutzart
Schutzklasse: IP21S
Bedeutung:
- Einsatz in überdachten Bereichen
- Für Außeneinsatz geeignet
- Nicht für Betrieb bei Regen ohne Schutz vorgesehen
---
## 6.2 Technische Parameter
| Merkmal | ProCUT 85CNC | ProCUT 125CNC |
|---|
| Netzversorgung | 3 × 400 V ±10 % | |
| Schneidstrom | 20–65 A | 20–100 A |
| Max. Schnittstärke | 40 mm | 55 mm |
| Einschaltdauer | 90 % | 100 % |
| Arbeitsspannung | 88–106 V | 88–125 V |
| Empfohlener Druck | 5,5 bar | 5,5 bar |
| Kompressorleistung | 250 l/min | 250 l/min |
| Nachströmung Gas | Ja | Ja |
| Pilotlichtbogen | Ja | Ja |
| 2T / 4T | Ja | Ja |
| Stromaufnahme | 20 A | 28 A |
| Leistungsfaktor | 0,7 | 0,76 |
| Wirkungsgrad | 85 % | 85 % |
| Isolationsklasse | H | H |
| Schutzart | IP21S | IP21S |
| Gewicht | 26,5 kg | 32 kg |
| Abmessungen | 770 × 270 × 490 mm | 770 × 270 × 490 mm |
# Kapitel 7 – Installation und Betrieb
## Warnhinweis
Die Geräte sind für professionelle und industrielle Anwendungen bestimmt.
Installation und Betrieb dürfen ausschließlich durch entsprechend qualifizierte Fachkräfte erfolgen.
---
## 7.1 Richtige Kühlung
- Gerät auf trockener, ebener Fläche aufstellen.
- Rutschige oder stark geneigte Flächen vermeiden.
- Lüftungsöffnungen frei halten.
- Mindestabstand zu Wänden: 50 cm.
---
## 7.2 Transport
Das Gerät darf ausschließlich am vorgesehenen Tragegriff bewegt werden.
Ist der Tragegriff beschädigt, muss er durch einen autorisierten Servicebetrieb ersetzt werden.
---
## 7.3 Geräteaufbau
Die Abbildung auf Seite 13 zeigt folgende Komponenten:
| Pos. | Beschreibung |
|---|
| 1 | Tragegriff |
| 2 | Bedienfeld |
| 3 | SK-Anschluss „+“ |
| 4 | Brenneranschluss „−“ |
| 5 | CNC-Anschluss |
| 6 | Hauptschalter EIN/AUS |
| 7 | Halter Luftaufbereitung |
| 8 | Druckluftanschluss |
| 9 | Luftaufbereitungseinheit |
| 10 | Druckregler |
| 11 | Netzkabel |
---
## 7.4 Netzanschluss
Vor dem Anschluss:
- Netzspannung prüfen.
- Netzkabel auf Beschädigungen kontrollieren.
- Stecker und Kabelverbindungen überprüfen.
- Nur an geerdete Steckdosen anschließen.
Beschädigte Kabel oder lose Verbindungen dürfen nicht verwendet werden.
### Anschluss des 400-V-Netzsteckers
Anschlussbelegung:
- L1 = Phase
- L2 = Phase
- L3 = Phase
- PE = Schutzleiter
- N = Neutralleiter
PE und N dürfen niemals gebrückt werden, da sonst Lebensgefahr durch Stromschlag besteht.
---
## 7.5 Anschluss des Gerätes
Vor sämtlichen Anschlussarbeiten:
- Gerät ausschalten
- Netzstecker ziehen
### Anschluss des Plasmabrenners
1. Kontrolle der Steuerpins.
2. Brennerstecker in Anschlussbuchse einsetzen.
3. Auf korrekte Ausrichtung achten.
4. Überwurfmutter festziehen.
5. Verbindung auf festen Sitz prüfen.
### Anschluss der Druckluft
Die Druckluft muss frei sein von:
- Öl
- Wasser
- Schmutzpartikeln
- Kondensat
Dafür sind geeignete Filter und Wasserabscheider einzusetzen.
Vorgehensweise:
1. Luftaufbereitung prüfen.
2. Kompressordruck kontrollieren.
3. Maximal zulässiger Eingangsdruck: 10 bar.
4. Druckluftleitung anschließen.
5. Auf Dichtheit prüfen.
6. Druckregler öffnen.
7. Arbeitsdruck auf 5,5 bar einstellen.
### Inbetriebnahme
1. Brenner anschließen.
2. Druckluft anschließen.
3. Massekabel am Pluspol anschließen.
4. Netzanschluss herstellen.
5. Gerät einschalten.
6. Schneidbetrieb starten.
---
## 7.6 Bedienfeld
Das Bedienfeld besteht aus:
1. LCD-Anzeige
2. Umschalter 2T / 4T
3. Drehknopf Schneidstrom
4. Taste „Air Check“
Anzeigeelemente:
- Stromanzeige
- Betriebsart
- Luftdruckkontrolle
---
## 7.6.1 Betriebsarten
### 2T-Betrieb
- Taster drücken → Schneiden startet
- Taster loslassen → Schneiden stoppt
### 4T-Betrieb
- Taster drücken und loslassen → Schneiden startet
- Erneut drücken und loslassen → Schneiden stoppt
### Air-Check-Funktion
Mit der Taste „PRESSURE“ wird der Luftstrom geprüft.
Normalzustand:
- Druckwert wird angezeigt
Fehlerfall:
- Meldung „E12 Undervoltage“
- Luftdruck zu gering oder Luftweg blockiert
---
## 7.7 Zentralanschluss
Der Brenner und das Gerät verfügen über einen Zentralanschluss für Stromversorgung und Steuersignale. Die genaue Pinbelegung ist in der Abbildung auf Seite 18 dargestellt.
---
## 7.8 CNC-Anschluss
Die Geräte können als Stromquelle für CNC-Plasmaschneidtische eingesetzt werden.
Die Kommunikation zwischen CNC-Steuerung und Stromquelle erfolgt über die CNC-Schnittstelle. Die Anschlussbelegung ist auf Seite 18 dargestellt.
---
## Fehlermeldungen
### E01 Overheat
Gerät überhitzt.
Nach ausreichender Lüfterkühlung kann der Betrieb fortgesetzt werden.
### E10 Missing Phase
Eine Netzphase fehlt.
# 7.9 Der Schneidprozess
Die SPARTUS® ProCUT 85CNC / 125CNC sind mit einem berührungslosen Pilotlichtbogensystem ausgestattet. Zum Zünden des Plasmalichtbogens muss die Düse die Werkstückoberfläche nicht berühren. Dadurch werden die Verschleißteile geschont und die Schnittqualität verbessert.
Für das manuelle Plasmaschneiden sollten die mitgelieferten Abstandshalter des Brenners verwendet werden.
Wichtige Hinweise:
- Das Werkstück muss korrekt durchstochen werden.
- Der Brenner muss mit gleichmäßiger Geschwindigkeit geführt werden.
- Die Schnittgeschwindigkeit muss so gewählt werden, dass eine vollständige Materialdurchdringung gewährleistet bleibt.
### Austausch von Düse oder Elektrode
Die Verschleißteile müssen ersetzt werden, wenn:
- die Düsenöffnung verformt oder ausgeschlagen ist,
- die Elektrode Vertiefungen von mehr als 1 mm aufweist,
- grüne Flammen im Lichtbogen auftreten,
- die Schnittfuge schräg oder ungewöhnlich breit wird,
- der Lichtbogen nicht mehr konzentriert ist.
---
# 7.10 Spannungsteiler (Voltage Divider)
Der CNC-Ausgang liefert die Lichtbogenspannung für CNC-Steuerungen.
Vor dem Anschluss ist die Spannung zwischen Pin 5 und Pin 6 des CNC-Anschlusses zu messen. Die maximale Ausgangsspannung beträgt 18 V.
## Auswahl des Teilungsverhältnisses
Werkseitig ist der Spannungsteiler auf **20:1** eingestellt.
Verfügbare Einstellungen:
| Verhältnis | DIP-Schalter |
|---|
| 20:1 | Schalter 1 EIN |
| 30:1 | Schalter 2 EIN |
| 40:1 | Schalter 3 EIN |
| 50:1 | Schalter 4 EIN |
### Änderung der Einstellung
1. Gerät ausschalten.
2. Netzstecker ziehen.
3. Gehäuseabdeckung entfernen.
4. DIP-Schalter auf der linken Geräteseite lokalisieren.
5. Gewünschtes Teilungsverhältnis einstellen.
---
# 7.11 Empfohlene Plasmabrenner
## Für ProCUT 85CNC
Empfohlener Brenner:
**SPARTUS® SP80H / SP80M (PT80™)**
Die Dokumentation enthält die vollständige Ersatzteilliste mit:
- Brennerkopf
- O-Ringen
- Schaltergriff
- Maschinengriff
- Elektrode
- Wirbelring (Swirl Ring)
- Düsen verschiedener Stromstärken
- Schutzkappen
- Abstandshaltern
- Fugenhobeldüsen
Die Strombereiche reichen von etwa 30 A bis 80 A.
---
## Für ProCUT 125CNC
Empfohlener Brenner:
**SPARTUS® SP100H / SP100M (PT100™)**
Verfügbare Verschleißteile:
- Elektroden
- Standarddüsen
- Langdüsen
- Schutzkappen
- OHMIC-Schutzkappen
- Hand- und Maschinenversionen
- Fugenhobelkomponenten
Die Strombereiche reichen von 30 A bis 120 A
# Kapitel 8 – Wartung
## Sicherheitshinweis
Vor Wartungs- oder Reparaturarbeiten:
1. Gerät vom Netz trennen.
2. Mindestens 5 Minuten warten.
3. Kondensatoren vollständig entladen lassen.
Auch danach ist vorsichtig zu arbeiten, da Restspannungen vorhanden sein können.
Wartungs- und Reparaturarbeiten dürfen ausschließlich von qualifiziertem Fachpersonal durchgeführt werden.
---
## Tägliche Kontrolle
Vor jedem Einsatz prüfen:
- Gehäuse
- Bedienfeld
- Schalter und Regler
- Netzkabel
- Netzstecker
- Kabelisolierungen
- Steckverbindungen
- Lüfterfunktion
- Lüftungsöffnungen
- Luftaufbereitungseinheit
- Filter und Kondensatabscheider
- Brenner und Verschleißteile
Beschädigte Kabel müssen ersetzt werden. Lose Verbindungen sind zu befestigen.
---
## Monatliche Wartung
Mindestens einmal pro Monat:
- Gerät innen mit Druckluft reinigen.
- Nur geringen Luftdruck verwenden.
- Elektrische Verbindungen kontrollieren.
- Lose Anschlüsse nachziehen.
Bei staubiger Umgebung häufiger reinigen.
---
## Jährliche Wartung
Einmal pro Jahr sollte das Gerät zur Inspektion an einen autorisierten Servicebetrieb eingesendet werden.
# Kapitel 9 – Umweltschutz
Elektrische und elektronische Geräte dürfen nicht über den Hausmüll entsorgt werden.
Das Gerät ist entsprechend der europäischen WEEE-Richtlinie 2012/19/EU zu entsorgen.
Wichtige Hinweise:
- Lokale Entsorgungsvorschriften beachten.
- Elektrogeräte getrennt sammeln.
- Recyclingvorgaben einhalten.
Zusätzlich weist der Hersteller darauf hin, dass für die Entsorgung entsprechende Entsorgungskosten gemäß den jeweils gültigen Vorschriften anfallen können.
Bei wassergekühlten Brennern sind die Hinweise zur verwendeten Kühlflüssigkeit zu beachten.
# Kapitel 10 – Störungsbeseitigung
Nicht jede Störung bedeutet einen Defekt des Gerätes. Viele Fehler können vom Bediener selbst überprüft und behoben werden. Während der Garantiezeit dürfen Reparaturen ausschließlich durch autorisierte Servicezentren durchgeführt werden.
## Probleme nach dem Einschalten
### Lüfter läuft nicht, Gerät schneidet nicht
Mögliche Ursachen:
- Netzphase fehlt
- Hauptplatine defekt
---
### Meldung „Undervoltage“
Mögliche Ursache:
- Luftdruck zu niedrig
---
### Meldung „Overheat“
Mögliche Ursachen:
- Lüfter blockiert
- Luftstrom blockiert
- Gerät überhitzt
- Netzspannung außerhalb des zulässigen Bereichs
---
## Probleme mit dem Plasmalichtbogen
### Kein Lichtbogen beim Betätigen des Brennertasters
Mögliche Ursachen:
- Schutzkappe falsch montiert
- Düse oder Elektrode falsch montiert
- Luftdruck zu hoch oder zu niedrig
---
### Pilotlichtbogen wird nicht zum Schneidlichtbogen
Mögliche Ursachen:
- Schlechte Verbindung zwischen Brenner und Stromquelle
- Massekabel nicht am Werkstück angeschlossen
---
### Lichtbogen erlischt während des Schneidens
Mögliche Ursachen:
- Gerät überhitzt
- Luftdruck zu niedrig
- Verschleißteile verbraucht
---
## Probleme beim Schneiden
### Kein Gasfluss trotz eingeschaltetem Gerät
Mögliche Ursachen:
- Druckluftleitung nicht angeschlossen
- Luftdruck zu niedrig
---
### Geringe Schneidleistung
Mögliche Ursache:
- Schneidstrom zu niedrig eingestellt
---
### Schlechte Schnittqualität
Mögliche Ursachen:
- Schneidstrom zu gering
- Vorschubgeschwindigkeit zu hoch
- Öl oder Feuchtigkeit in der Druckluft
- Luftdruck zu niedrig
# Anleitung zur ProCut
**Anleitung zu unseren Plasmaquellen**
# Plasma und seine Probleme
**Was tun wenn man Probleme hat?**
Plasmamaschinen sind grundsätzlich ein Problem!
Gerade bei Modellbauern mit selbstgebauten Maschine kommt es sehr oft zu Problemen, denn es wird oft an allen Ecken gespart weil man die Notwendigkeit nicht sieht oder kennt.
Wer sparen will sollte sich immer vor Augen halten: Auch Sie können Naturwissenschaften nicht aushebeln.
Probleme - Lösungsansätze
Aber schauen wir uns Grundsätzlich erst einmal an was Plasmaschneiden überhaupt ist.
Vereinfacht ausgedrückt wird mittels Strom ein Lichtbogen erzeugt, der das Material bis zu 3000 Grad erhitzt und das schmelzende Material mittels Druckluft rausbläst.
Die Schmelze und Druckluft sind überhaupt kein Problem, aber die hohen Ströme schon.
Gerade das Zusammenspiel von Plasma - Maschine und PC ist beim Bau einer Plasmamaschine eine Herausforderung und überfordert schnell den Anwender weil er den Zusammenhang nicht erkennt.

*Plasmaanlage*
Mit welcher Spannung wird überhaupt gearbeitet?
Schauen wir uns einmal die Netztwerkleitung an:
Ein Netzwerk was wir an einen "normalen PC" haben, arbeitet mit ca. 3,3 Volt zur Datenübertragung.
Wenn wir nun ein Plasmagerät haben was beim Einschalten mit einer Hochfrequenz von bis zu 30.000 Volt arbeitet sehen wir schon das 3,3 Volt und 30.000 Volt nicht wirklich zusammen passen.
Wenn man jetzt sagt, die beiden Spannungen sind ja nicht auf den gleichen Leitungen. Stimmt aber die Ströme erzeugen - sagen wir mal "Wirbelstürme" im Stromnetzt was sich durch abstürze des PC - Einfrieren des Monitors und Ausfall des Netztwerkes sich bemerkbar macht.
Was also machen?
In erste Linie - Schirmen - Erdleitung überprüfen
\- Wenn also beim Zünden der Stromquelle der PC abstürzt / die Netzwerkverbindung abreist, prüfen Sie als erstes ob der PC und die Plasmaquelle auf einem Stromkreis liegt?
\- Prüfen Sie die richtige und ausreichende Erdung der Anlage und ob Sie überhaupt eine Erdung am Haus haben! Also nicht nur verdrahten sondern auch in den Boden ableiten - darum Erdung ;-)
\- Prüfen Sie ob alle Achsen richtig geerdet sind.
Hier insbesondere der Übergang von den Einzelnen Achsen untereinander. Schauen wir uns einmal ein Linearwagen an.

*Linearwagen*
Ein Linearwagen hat sehr viele kleine Kugeln die überhaupt noch Kontakt zur Schiene haben. Wenn wir uns eine Kugel anschauen so ist die Tragfläche extrem klein.

*Kugel*
**Potentialausgleich einer Maschine**
Für Sie als "Hersteller" der Maschine, bedeutet dieses, alle Achsen müssen gesondert mit einer PE Leitung ausgerüstet werden.
Diese Leitungen sind auch nicht 1,5mm² sondern mindesten 4 mm² dick.
Zudem werden keine Schlaufen / Brücken gezogen, sondern jede PE Leitung wird von seinem Ausgangspunkt bis in den Schaltschrank auf einen Punkt (Stern) verlegt.
Warum ist dieses so wichtig?
Die Verbindung zu Ihrer Steuerung ist mindestens über die Motorleitungen zur Servoendstufe im Schaltschrank und diese dann über die Stromzufuhr mit dem Schaltschrank verbunden.
Genau hier liegt der Zusammenhang in Verbindung mit der Störung

*PE Leitung*
Dann haben wir noch den Schirm einer Leitung.
Die Unterschiedlichen Leitungen werden in einer Energiekette meist zusammen geführt. Über eine lange Strecke fließen nun die unterschiedlichen Spannungen zusammen in einer Kette.
Wir haben ja auch noch ein paar Sensoren wie Referenzschalter Endlagenschalter und so weiter die ja auch auf der Steuerung aufliegen.
Also muss die Schirmung der Leitung sauber aufliegen. Der Schirm wird großflächig mit einer Schirmklemme (wie unten gezeigt) aufgelegt.
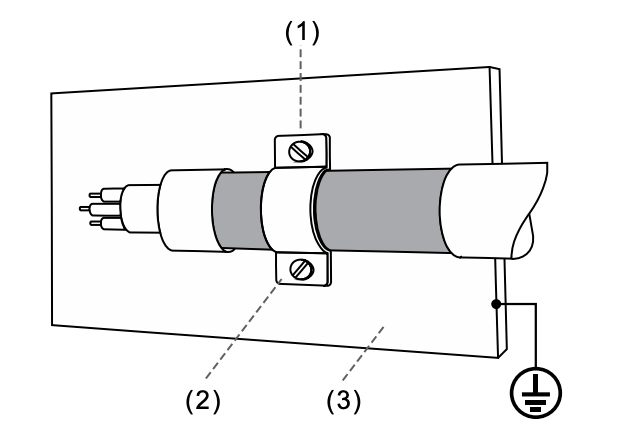
*Schirmklemme*
**Im Schaltschrank:**
Vermeiden Sie unterschiedliche Spannungen in einem Kabelkanal zu verlegen. Wenn es sein muss kreuzen sich die Leitungen im rechten Winkel. Verwenden Sie Metallverschraubungen im Schaltschrank als Kabeldurchführungen.
Bei der Firma Rittal finden Sie einen guten Ratgeber wie man einen Schaltschrank aufbaut und richtige EMV Schutz einsetzt. Vieles kostet überhaupt kein Geld nur die Planung ist entscheidend.
Zu letzt noch:
Wenn Ihr Schaltschrank so aussieht verschonen Sie uns mit Anfragen ;-)
*SO NICHT*
# Hypertherm Plasmageräte an die CNC Anschließen
**Wie schließe ich eine Hypertherm Plasmaquelle an meinen Controller an?**
Voraussetzung für den Anschluss an eine CNC Steuerung ist generell die Möglichkeit einer Fremdzündung.
In einigen Fällen kann man auch das Handgerät umbauen, aber hier geht es um die CNC Schnittstelle am Beispiel einer Hypertherm.
Beachten Sie in diesem Zusammenhang auch Ihre Betriebsanleitung um diese mit unserer Anleitung zu vergleichen. Fragen Sie Ihren Lieferanten wenn Unklarheiten vorhanden sein sollen.
Ihre Schneidquelle muss wie hier im Beispiel eine Schnittstelle haben. Bei der Hypertherm vorne rechts oben.

*Quelle Hypertherm Anleitung*
Die Belegung der Schnittstelle

*Quelle Hypertherm*
*Quelle Hypertherm*
Kabel 3 und 4 (Grün und schwarz)
\- legen Sie auf ein Relais und weisen Sie den Ausgang der CSMIO dem M3 Signal zu.
Funktion:
Wird das Relais geschlossen - startet die Schneidquelle
Kabel 12 und 14 (Rot - schwarz)
\- legen Sie das rote Kabel auf 24 Volt+ und das schwarze Kabel auf einen Eingang der CSMIO.
Funktion:
\- hat die Plasmaquelle gestartet, wird der Kontakt geschlossen. Wir werden diesen Eingang dann als Plasma (Torch) Ok aus. Der Vorschub der Achsen wird dann gestartet. Fällt der Eingang ab, stoppen wir den Vorgang.
Kabel 13
\- legen Sie das Kabel auf den Sammelpunkt Ihrer Schutzleiter auf
Kabel 5 und 6 (Schwarz - und weiß +)
\- legen Sie das schwarze Kabel auf den analogen Eingang 0 der CSMIO auf. Das weiße Kabel legen Sie auf die GND Klemme der analogen Eingänge auf-
Funktion:
\- bei Schneiden wird ein analoger Wert des Gerätes übermittelt, den wir zur Höhenregelung verwenden.
Wichtig:
Schauen Sie nach mit wieviel Spannung Ihre Anlage arbeitet. Überprüfen Sie dann den Spannungsteiler Ihres Brenners. Mögliche Spannungsteilung sind 20:1, 21,1:1, 30:1, 40:1, 50:1.
Rechenbespiel:
Schneidet Ihre Anlage mit 150 Volt würde mit einem Teiler von 20:1 maximal 7 Volt an unsere Steuerung ausgegeben. Mit einem Teiler von 30:1 nur noch 5 Volt.
Je höher die Spannung um so besser die Regelung. Aber niemals über 10 Volt !
> **Wichtig**
> Wir erwarten einen maximalen analogen Wert von 10 Volt !
Überprüfen Sie die Einstellungen in Ihrem Gerät
*Quelle Hypertherm*
# Ihre neue Wabecosteuerung
**Alles über die neue Steuerung**
Lieber Kunde,
wenn Sie diesen Blogbeitrat lesen,, interessieren Sie sich für eine neue Steuerung oder haben bereits eine Steuerung von uns erhalten.
Dieser Beitrag gilt für alle Steuerungen ab 07.2026
Ihre neue Steuerung kommt in einen Rittal Stahlschrank mit den Abmessungen 600 x 600 x 210 mm und muss in der nähe Ihrer Maschine positioniert werden. Den Abstand geben die Kabellängen der Maschine vor.
Sollten Sie die Kabel verlängern wollen, schauen Sie sich hier die PIN Belegung an.

*PIN Belegung Wabeco*
> **Länge Schrittmotorkabel?**
> Wenn Sie die Kabelverlängern möchten empfehlen wir Ihnen mit uns vorher Kontakt aufzunehmen, denn die Original 9 poligen Stecker sind keine Ideale Steckverbindung für Schrittmotoren.
Stromversorgung:
zum Betrieb der Steuerung benötigen wir 240 VAC 50 Hz also ganz normaler "Steckdosenstrom"
Schließen Sie unten rechts die Stromversorgung an.
Schließen Sie hier das Kabel mit seinen 3 Adern:
- Schwarz oder Braun
- Blau
- Grün/Gelb
an die passenden Klemmen an.
Graue Klemme ist die Phase also Braun oder Schwarz
Blaue Klemme ist der Nullleiter
Gelb/Grün ist der Schutzleiter
*Stromversorgung*
Je nach Maschinentyp haben Sie an der Maschinen einen Ein/Aus Schalter, Nutzen Sie diesen nun auch für das Ein und Ausschalten der Maschine.
Thema Not Not Aus.

*Not Aus*
Schließen Sie den Not Aus Kreis nun an diese Klemmen an und ziehen Sie den roten Jumper vom Board ab, so das der Not Aus Kreis aktiviert wird.
Weisen Sie in der Software den Eingang 0 als Estop zu.

# Ferritkerne - warum - wofür
**Warum kann ein Ferritkern die Lösung sein?**
# Warum kann ein Ferritkern bei Netzwerkstörungen helfen?
In modernen CNC-Anlagen, Schaltschränken und industriellen Netzwerken treten häufig elektromagnetische Störungen (EMV) auf. Frequenzumrichter, Servoantriebe, Schrittmotorendstufen, Schütze oder Plasmaanlagen erzeugen hochfrequente Störsignale, die sich über Leitungen ausbreiten können. Ein Ferritkern ist eine einfache und gleichzeitig sehr wirkungsvolle Maßnahme, um diese Störungen zu reduzieren.
## Wie funktioniert ein Ferritkern?
Ein Ferritkern besteht aus einem magnetischen Material mit hoher Permeabilität. Wird ein Netzwerkkabel durch den Ferrit geführt, wirkt dieser wie eine Drossel für hochfrequente Störsignale.
Das Nutzsignal des Netzwerks (Ethernet) wird dabei nahezu unbeeinflusst übertragen, während hochfrequente Störungen stark abgeschwächt werden.
Der Ferrit wandelt einen Teil der hochfrequenten Störenergie in Wärme um und verhindert, dass sich diese über das Kabel weiter ausbreitet.
## Welche Störungen werden reduziert?
Ein Ferritkern hilft insbesondere gegen:
- Hochfrequente Einstrahlungen
- Gleichtaktstörungen (Common Mode)
- EMV-Störungen durch Frequenzumrichter
- Störungen von Servoreglern
- Schaltspitzen von Relais und Schützen
- Plasma- und Laserschneidanlagen
- Hochfrequenzrauschen auf langen Leitungen
## Warum sind Netzwerkkabel besonders empfindlich?
Ethernet arbeitet mit sehr kleinen Spannungsdifferenzen und hohen Datenraten.
Obwohl moderne Netzwerkkabel verdrillte Adern (Twisted Pair) besitzen und viele Kabel zusätzlich geschirmt sind, können starke elektromagnetische Felder Störungen verursachen.
Mögliche Folgen sind:
- Verbindungsabbrüche
- Paketverluste
- hohe Latenzen
- Kommunikationsfehler zwischen CNC-Steuerung und Motion Controller
- sporadische Maschinenfehler
- unerklärliche Neustarts oder Kommunikationsabbrüche
Gerade bei Motion Controllern oder industriellen Ethernet-Systemen können bereits kurze Unterbrechungen zu Maschinenstillständen führen.
## Wo sollte ein Ferritkern montiert werden?
Optimal ist die Montage:
- direkt am Motion Controller
- direkt an der CNC-Steuerung
- möglichst nahe am störenden Gerät (z. B. Frequenzumrichter oder Servoregler)
- bei sehr langen Leitungen an beiden Kabelenden
Je näher sich der Ferrit an der Störquelle oder dem empfindlichen Gerät befindet, desto besser kann er hochfrequente Störungen unterdrücken.
## Mehrfach durch den Ferrit führen
Lässt der Ferrit genügend Platz, kann das Netzwerkkabel mehrfach durch den Ferrit geführt werden.
Jede zusätzliche Windung erhöht die Impedanz für hochfrequente Störungen deutlich und verbessert die Filterwirkung.
## Wann reicht ein Ferrit allein nicht aus?
Ein Ferritkern kann viele EMV-Probleme deutlich reduzieren, ersetzt jedoch keine fachgerechte Installation.
Ebenso wichtig sind:
- hochwertige geschirmte Netzwerkkabel
- korrekt aufgelegte Schirmungen
- getrennte Verlegung von Leistungs- und Signalkabeln
- guter Potentialausgleich
- saubere Erdung des Schaltschranks
- EMV-gerechter Schaltschrankaufbau
## Fazit
Ferritkerne sind eine kostengünstige und wirkungsvolle Möglichkeit, hochfrequente Netzwerkstörungen in CNC-Anlagen zu reduzieren. Sie verbessern die elektromagnetische Verträglichkeit, erhöhen die Kommunikationssicherheit und helfen dabei, sporadische Verbindungsabbrüche zwischen CNC-Steuerung, Motion Controller und Servoantrieben zu vermeiden.
Insbesondere in Maschinen mit Frequenzumrichtern, Servoreglern oder Plasmaanlagen kann der gezielte Einsatz eines Ferritkerns die Stabilität des gesamten Systems deutlich verbessern. Zusammen mit einer EMV-gerechten Verdrahtung und hochwertigen, geschirmten Netzwerkkabeln trägt er maßgeblich zu einem störungsfreien und zuverlässigen Maschinenbetrieb bei.

*Ferritkern*
# Die neue Schrittmotorendstufe für Wabeco Maschinen
**Alles über unsere "Wabeco" Schrittmotorendstufe**
Alles über unsere Schrittmotor Endstufe in unseren Wabeco Steuerung bei Maschinen mit Orignal Schrittmotoren.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ac24a577f7221a5cc3e93621b4e34)**[Steuerung für eine Wabeco CC F1200 C und CC F1210](https://www.cnc-steuerung.com/detail/018ac24a577f7221a5cc3e93621b4e34)**
Artikelnummer: 400400405
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ac24a577f7221a5cc3e93621b4e34)
# Einleitung
Der DM556Y ist ein leistungsfähiger digitaler Treiber für bipolare 2-Phasen-Schrittmotoren. Durch moderne 32-Bit-DSP-Technologie ermöglicht er einen ruhigen Motorlauf, geringe Geräuschentwicklung sowie eine hohe Positioniergenauigkeit.
Bitte lesen Sie dieses Handbuch vollständig durch, bevor Sie den Treiber installieren oder in Betrieb nehmen.
Eine unsachgemäße Installation oder Bedienung kann zu Schäden an Maschinen, Motoren oder elektrischen Komponenten führen.
---
# Bestimmungsgemäße Verwendung
Der DM556Y ist ausschließlich zum Betrieb von bipolaren 2-Phasen-Schrittmotoren vorgesehen.
Die Versorgungsspannung muss zwischen
**20 VDC und 50 VDC**
liegen.
Eine Verwendung außerhalb dieser Spezifikation kann zur Beschädigung des Gerätes führen.
---
# Sicherheitsinformationen
## Achtung
Die elektrische Installation darf ausschließlich durch qualifiziertes Fachpersonal erfolgen.
Vor allen Arbeiten gilt:
- Spannungsversorgung ausschalten.
- Gegen Wiedereinschalten sichern.
- Versorgungsspannung prüfen.
- Erst anschließend Verdrahtungsarbeiten durchführen.
---
## Warnung
Der DM556Y besitzt keine integrierten Sicherheitsfunktionen zum Schutz von Personen.
Der Maschinenhersteller ist verantwortlich für:
- Not-Aus-Einrichtungen
- Sicherheitsabschaltungen
- Schutzhauben
- Endschalter
- Risikobeurteilung der Maschine
Der Treiber darf niemals als sicherheitsrelevante Abschaltung verwendet werden.
---
# Hinweise
Bitte beachten Sie folgende Symbole im Handbuch.
### Hinweis
Enthält wichtige Informationen für den sicheren Betrieb.
### Achtung
Nichtbeachtung kann zu Geräteschäden oder Verletzungen führen.
---
# Änderungen
Der Hersteller behält sich technische Änderungen ohne vorherige Ankündigung vor.
Eigenmächtige Änderungen oder Reparaturen am Gerät führen zum Verlust sämtlicher Gewährleistungsansprüche.
---
# Lieferumfang
Der Lieferumfang umfasst:
- DM556Y Schrittmotortreiber
# Allgemeine Hinweise
Für einen störungsfreien Betrieb empfiehlt CNC-Steuerung.com:
- Verwendung einer stabilisierten Gleichspannungsversorgung
- ausreichende Kühlung
- fachgerechte Erdung
- Verwendung geschirmter Motor- und Signalkabel
- getrennte Verlegung von Leistungs- und Signalleitungen
Diese Maßnahmen erhöhen die Betriebssicherheit erheblich und reduzieren elektromagnetische Störungen.
## 1.1 Produktbeschreibung
Der **DM556Y** ist ein digitaler Schrittmotortreiber der neuesten Generation für den Betrieb von **2-Phasen-Hybrid-Schrittmotoren**. Die Ansteuerung erfolgt über moderne **32-Bit-DSP-Technologie**, wodurch eine wesentlich bessere Laufruhe und Positioniergenauigkeit erreicht wird als bei klassischen analogen Schrittmotortreibern.
Der Treiber arbeitet mit einer Versorgungsspannung von **20 bis 50 Volt Gleichspannung** und liefert einen maximalen Spitzenstrom von **5,6 Ampere**.
Er eignet sich besonders für Motoren der Baugrößen
- NEMA 23
- NEMA 24
sowie vergleichbare 2-Phasen-Schrittmotoren.
Durch den integrierten digitalen Regelalgorithmus werden Resonanzen wirkungsvoll unterdrückt. Dadurch entstehen:
- ruhiger Motorlauf
- geringe Geräuschentwicklung
- weniger Vibrationen
- höhere Positioniergenauigkeit
- geringere Erwärmung des Motors
---
## Vorteile des digitalen Regelverfahrens
Im Vergleich zu herkömmlichen Schrittmotortreibern bietet der DM556Y zahlreiche Vorteile.
### Digitale Stromregelung
Die Motorströme werden permanent überwacht und automatisch angepasst.
Dadurch entstehen:
- geringere Motorerwärmung
- ruhiger Lauf
- höheres Drehmoment
- weniger Schrittverluste
---
### Resonanzunterdrückung
Besonders im niedrigen Drehzahlbereich treten häufig Resonanzen auf.
Der DM556Y erkennt diese automatisch und reduziert:
- Schwingungen
- Laufgeräusche
- Vibrationen
---
### Hohe Mikroschrittauflösung
Der Treiber unterstützt insgesamt **16 verschiedene Mikroschrittauflösungen**.
Maximal sind
**40.000 Schritte pro Umdrehung**
möglich.
Dadurch lassen sich äußerst präzise Bewegungen realisieren.
---
### Hohe Impulsfrequenz
Maximale Eingangspulsfrequenz:
**200 kHz**
Damit eignet sich der Treiber auch für schnelle CNC-Achsen.
---
### Automatische Stromabsenkung
Sobald der Motor länger als
**250 ms**
stillsteht,
reduziert der Treiber automatisch den Motorstrom.
Vorteile:
- geringere Erwärmung
- weniger Energieverbrauch
- längere Lebensdauer des Motors
---
### Umfangreiche Schutzfunktionen
Der DM556Y verfügt über integrierte Schutzfunktionen gegen
- Überspannung
- Unterspannung
- Überstrom
- Kurzschluss
Im Fehlerfall schützt sich der Treiber selbstständig.
---
## 1.2 Produkteigenschaften
Der DM556Y bietet folgende technische Eigenschaften:
- 32-Bit-DSP-Prozessor
- digitale Stromregelung
- integrierte Resonanzunterdrückung
- Optokoppler-Eingänge
- Differenzeingänge
- kompatibel mit 5–24 Volt Steuersignalen
- automatische Motoranpassung
- automatische Stromabsenkung im Stillstand
- Mikroschrittbetrieb bis 40.000 Schritte/Umdrehung
- maximale Pulsfrequenz 200 kHz
- Überstromschutz
- Überspannungsschutz
- Unterspannungsschutz
---
## 1.3 Typische Einsatzgebiete
Der DM556Y eignet sich hervorragend für:
- CNC-Fräsmaschinen
- CNC-Drehmaschinen
- Portalfräsmaschinen
- Plasmaschneidanlagen
- Laseranlagen
- Graviermaschinen
- Dosieranlagen
- Etikettiermaschinen
- Verpackungsmaschinen
- Laborgeräte
- Medizintechnik
- Sondermaschinenbau
- Automatisierungstechnik
Besonders empfehlenswert ist der Einsatz überall dort, wo folgende Anforderungen bestehen:
- geringe Geräuschentwicklung
- geringe Motorerwärmung
- hohe Laufruhe
- hohe Positioniergenauigkeit
- vibrationsarmer Betrieb
## 2.1 Elektrische Daten
| Eigenschaft | Wert |
|---|
| Versorgungsspannung | 20–50 V DC |
| Empfohlene Versorgung | 48 V DC |
| Maximaler Ausgangsstrom | 5,6 A Peak |
| Eingangsstrom Steuersignale | 7–20 mA |
| Maximale Impulsfrequenz | 200 kHz |
| Isolationswiderstand | ≥ 50 MΩ |
---
## 2.2 Umgebungsbedingungen
### Kühlung
Natürliche Luftkühlung
Bei höheren Umgebungstemperaturen wird ein zusätzlicher Lüfter empfohlen.
---
### Zulässige Umgebung
Der Treiber sollte ausschließlich in trockenen Innenräumen betrieben werden.
Vermeiden Sie:
- Staub
- Ölnebel
- korrosive Gase
- leitfähigen Staub
- starke Vibrationen
- explosive Atmosphäre
- direkte Sonneneinstrahlung
---
### Temperatur
| Zustand | Temperatur |
|---|
| Betrieb | 0 °C bis +50 °C |
| Lagerung | −20 °C bis +70 °C |
---
### Luftfeuchtigkeit
40–90 %
nicht kondensierend
---
### Zulässige Vibration
10–55 Hz
0,15 mm Schwingweg
---
## Hinweise zur Kühlung
Damit der DM556Y dauerhaft zuverlässig arbeitet, empfiehlt CNC-Steuerung.com folgende Einbaurichtlinien:
- Treiber senkrecht montieren
- Freiraum oberhalb und unterhalb des Gerätes lassen
- Keine Montage direkt neben Wärmequellen
- Gute Luftzirkulation sicherstellen
- Schaltschrank ausreichend belüften
- Ab ca. 40 °C Schaltschranktemperatur einen Lüfter einsetzen
Die maximale Gehäusetemperatur des Treibers sollte **50 °C** nicht überschreiten. Die Motortemperatur sollte **80 °C** nicht überschreiten.
Die korrekte Installation des DM556Y ist entscheidend für einen zuverlässigen und langlebigen Betrieb. Beachten Sie die folgenden Hinweise, um eine optimale Kühlung und einen störungsfreien Betrieb sicherzustellen.
---
# 3.1 Einbaumaße
Die mechanischen Abmessungen des DM556Y sind in der Originalzeichnung dargestellt.
**Hinweise zur Montage:**
- Verwenden Sie ausschließlich die vorgesehenen Befestigungsbohrungen.
- Achten Sie auf einen planen und stabilen Untergrund.
- Vermeiden Sie Verspannungen des Gehäuses.
- Die Kühlrippen dürfen nicht abgedeckt werden.
- Zwischen mehreren Treibern sollte ausreichend Abstand vorhanden sein.
**Empfohlener Mindestabstand:**
- Oberhalb: mindestens **50 mm**
- Unterhalb: mindestens **50 mm**
- Seitlich: mindestens **20 mm**
Dadurch wird eine ausreichende Luftzirkulation gewährleistet.
---
# 3.2 Einbaulage
Der DM556Y sollte grundsätzlich **senkrecht** montiert werden.
**Empfohlene Montage**
✔ Kühlrippen senkrecht
✔ Luftströmung von unten nach oben
✔ Freie Luftzirkulation
Diese Montage gewährleistet die beste Wärmeabfuhr.
---
## Nicht empfohlene Montage
Folgende Einbaulagen sollten vermieden werden:
- waagerechte Montage
- Überkopfmontage
- liegende Montage
- Einbau ohne Luftzirkulation
Diese Montagearten verschlechtern die Wärmeabgabe erheblich.
---
# Kühlung
Der DM556Y arbeitet mit einer passiven Aluminiumkühlung.
Bei Umgebungstemperaturen über **40 °C** oder in geschlossenen Schaltschränken empfiehlt CNC-Steuerung.com den Einsatz eines zusätzlichen Lüfters.
Ein Lüfter sollte so montiert werden, dass die Luft entlang der Kühlrippen strömt.
---
# Zulässige Umgebung
Installieren Sie den Treiber ausschließlich in einer geeigneten Umgebung.
Der Einbau ist
nicht zulässig in Bereichen mit:
- hoher Luftfeuchtigkeit
- Kondenswasser
- leitfähigem Staub
- Metallstaub
- Ölnebel
- aggressiven Chemikalien
- starken Vibrationen
- explosiver Atmosphäre
- direkter Sonneneinstrahlung
---
# Schaltschrankmontage
Für den Einbau in einen Schaltschrank gelten folgende Empfehlungen:
- Gute Belüftung sicherstellen
- Netzteile und Frequenzumrichter möglichst getrennt vom Treiber montieren
- Leistungsleitungen und Signalleitungen getrennt verlegen
- Geschirmte Motorleitungen verwenden
- Schirmung einseitig fachgerecht erden
- Erdung möglichst kurz und niederohmig ausführen
---
# Temperatur
Für einen sicheren Betrieb gelten folgende Grenzwerte:
| Betriebszustand | Temperatur |
|---|
| Betrieb | 0 °C bis +50 °C |
| Lagerung | −20 °C bis +70 °C |
**Empfehlung von CNC-Steuerung.com:**
Für eine lange Lebensdauer sollte die Gehäusetemperatur des Treibers **50 °C** nicht überschreiten.
---
# Verdrahtung vor der Inbetriebnahme
Vor dem Einschalten sollten folgende Punkte überprüft werden:
- Versorgungsspannung korrekt angeschlossen
- Polarität von V+ und V− kontrolliert
- Motoranschlüsse A+, A−, B+, B− richtig verdrahtet
- Steuerleitungen korrekt angeschlossen
- Schutzleiter angeschlossen
- Alle Schraubklemmen fest angezogen
- Keine losen Litzen oder Kurzschlüsse vorhanden
---
# Sicherheitshinweise
**Achtung!**
Die Installation darf ausschließlich von qualifiziertem Fachpersonal durchgeführt werden.
Beachten Sie dabei folgende Regeln:
- Niemals unter Spannung verdrahten.
- Vor Arbeiten immer die Versorgungsspannung abschalten.
- Erst nach vollständiger Montage Spannung einschalten.
- Die maximale Versorgungsspannung von **50 V DC** darf nicht überschritten werden.
- Eine falsche Polarität kann den Treiber dauerhaft beschädigen.
# Kapitel 4 – Anschlüsse und Verdrahtung
Der DM556Y verfügt über optisch getrennte Steuereingänge (Optokoppler), einen Versorgungsspannungsanschluss sowie Motoranschlüsse für bipolare 2-Phasen-Schrittmotoren.
Eine korrekte Verdrahtung ist Voraussetzung für einen sicheren und störungsfreien Betrieb.
---
# Sicherheitshinweise
**Achtung!**
Vor Beginn der Verdrahtung unbedingt beachten:
- Installation nur durch qualifiziertes Fachpersonal.
- Alle Arbeiten ausschließlich im spannungsfreien Zustand durchführen.
- Treiber vor der Verdrahtung fest montieren.
- Versorgungsspannung auf richtige Polarität prüfen.
- Die Eingangsspannung darf **50 V DC nicht überschreiten**.
- Motor niemals unter Spannung an- oder abklemmen.
---
# 4.1 Anschlussübersicht
Der DM556Y besitzt zwei Anschlussleisten.
## Steueranschlüsse
| Anschluss | Funktion |
|---|
| PU+ | Schrittimpuls (+) |
| PU− | Schrittimpuls (−) |
| DR+ | Drehrichtung (+) |
| DR− | Drehrichtung (−) |
| MF+ | Motorfreigabe (+) |
| MF− | Motorfreigabe (−) |
Diese Eingänge sind optisch getrennt und können mit Steuerspannungen von **5 bis 24 V DC** betrieben werden.
Bei Steuerspannungen über **24 V** muss ein geeigneter Vorwiderstand verwendet werden.
---
## Leistungsanschlüsse
| Anschluss | Funktion |
|---|
| V+ | Versorgung +20…50 V DC |
| V− | Versorgung 0 V |
| A+ | Motorwicklung A |
| A− | Motorwicklung A |
| B+ | Motorwicklung B |
| B− | Motorwicklung B |
---
# 4.2 Status-LEDs
Der Treiber besitzt zwei Statusanzeigen.
| LED | Bedeutung |
|---|
| Grün | Versorgungsspannung vorhanden |
| Rot | Fehleranzeige |
---
## Fehlercodes
| Blinkcode | Bedeutung |
|---|
| 1× Blinken | Überstrom oder Kurzschluss |
| 2× Blinken | Überspannung |
| 3× Blinken | Unterspannung |
Nach Beseitigung der Ursache arbeitet der Treiber wieder normal.
---
# 4.3 Beschreibung der Steuersignale
## PU – Schrittimpuls
**PU+** und **PU−** bilden den Pulseingang.
Jede eingehende Impulsflanke bewegt den Motor entsprechend der eingestellten Mikroschrittauflösung.
Der DM556Y reagiert auf die **fallende Flanke** des Impulssignals.
---
## DR – Drehrichtung
Der Eingang **DR** bestimmt die Drehrichtung des Motors.
Je nach Signalpegel dreht der Motor:
- rechts
- links
Sollte die Drehrichtung nicht stimmen, können alternativ auch die Anschlüsse einer Motorwicklung vertauscht werden.
---
## MF – Motorfreigabe
Der Eingang **MF** dient zum Freischalten des Motors.
### MF aktiv
- Motorstrom wird abgeschaltet
- Motor läuft frei
- keine Haltekraft vorhanden
### MF inaktiv
- Motor wird bestromt
- Haltemoment vorhanden
- normale Betriebsart
Diese Funktion eignet sich beispielsweise für:
- manuelles Verfahren einer Achse
- Werkzeugwechsel
- Wartungsarbeiten
---
# 4.4 Verdrahtungsarten
Der DM556Y unterstützt drei Anschlussvarianten.
---
## Variante 1 – Common Plus (gemeinsames Plus)
Hier werden alle positiven Eingänge gemeinsam mit der Versorgungsspannung verbunden.
Die Steuerung schaltet jeweils den Minus-Anschluss.
Diese Verdrahtung wird häufig verwendet bei:
- Mach3
- Mach4
- LinuxCNC
- SIMCNC
- vielen Motion Controllern
---
## Variante 2 – Common Minus (gemeinsames Minus)
Alle Minus-Eingänge werden gemeinsam verbunden.
Die Steuerung liefert das jeweilige Plus-Signal.
Diese Verdrahtung wird oft bei SPS-Steuerungen verwendet.
---
## Variante 3 – Differenzielle Signalübertragung
Hier werden alle Signale paarweise übertragen.
Beispielsweise:
- PU+
- PU−
sowie
- DR+
- DR−
Vorteile:
- höchste Störsicherheit
- EMV-optimiert
- besonders für lange Leitungen geeignet
- ideal in industriellen Umgebungen
CNC-Steuerung.com empfiehlt diese Anschlussart, wenn der Motion Controller differenzielle Ausgänge besitzt.
---
# 4.5 Signalzeiten
Für einen sicheren Betrieb müssen die Signale zeitlich korrekt anliegen.
Vor jeder Schrittbewegung muss zunächst das Richtungssignal stabil anliegen.
Erst danach darf der Schrittimpuls ausgegeben werden.
Nach dem letzten Schrittimpuls sollte das Richtungssignal noch für kurze Zeit unverändert bleiben.
Diese Signalzeiten verhindern:
- Schrittverluste
- Richtungsfehler
- Fehlimpulse
- unruhigen Motorlauf
---
# Hinweise zur EMV-gerechten Installation
Um elektromagnetische Störungen zu vermeiden, empfiehlt CNC-Steuerung.com:
- geschirmte Motorleitungen verwenden
- Schirm einseitig erden
- Motor- und Signalleitungen getrennt verlegen
- Netzleitungen nicht parallel zu Signalleitungen führen
- Leitungen möglichst kurz halten
- Sternförmige Erdung im Schaltschrank verwenden
Diese Maßnahmen erhöhen die Betriebssicherheit und verbessern die Positioniergenauigkeit.
# Kapitel 5 – Einstellungen des DM556Y
Der DM556Y wird über einen **8-poligen DIP-Schalter (SW1 bis SW8)** konfiguriert.
Mit diesen Schaltern werden folgende Parameter eingestellt:
- Motorstrom
- Mikroschrittauflösung
- Haltestrom
- Motorfreigabe (MF)
**Hinweis:** Änderungen an den DIP-Schaltern sollten nur bei ausgeschalteter Versorgungsspannung vorgenommen werden.
---
# 5.1 Einstellung des Motorstroms
Der maximale Motorstrom wird über die Schalter **SW1 bis SW3** eingestellt.
Der eingestellte Strom sollte dem **Nennstrom des Schrittmotors** entsprechen.
### Empfehlung
- Zu hoher Strom:
- höhere Motorerwärmung
- höhere Treibererwärmung
- unnötiger Energieverbrauch
- Zu niedriger Strom:
- geringeres Drehmoment
- Schrittverluste
- schlechtere Dynamik
CNC-Steuerung.com empfiehlt grundsätzlich die Einstellung entsprechend den Herstellerangaben des Motors.
---
## Tabelle Motorstrom
| Effektivstrom (RMS) | Spitzenstrom (Peak) | SW1 | SW2 | SW3 |
|---|
| Standard (Werkseinstellung) | Standard | ON | ON | ON |
| 1,5 A | 2,1 A | OFF | ON | ON |
| 1,9 A | 2,7 A | ON | OFF | ON |
| 2,3 A | 3,2 A | OFF | OFF | ON |
| 2,7 A | 3,8 A | ON | ON | OFF |
| 3,1 A | 4,3 A | OFF | ON | OFF |
| 3,5 A | 4,9 A | ON | OFF | OFF |
| 4,0 A | 5,6 A | OFF | OFF | OFF (für Ihre Wabecomaschine) |
**Hinweis:**
- **RMS (Effektivstrom)** ist der für den Motor maßgebliche Stromwert.
- **Peak (Spitzenstrom)** dient zur internen Regelung des Treibers.
#
---
# 5.2 Einstellung der Mikroschrittauflösung
Die Mikroschrittauflösung wird über die Schalter **SW5 bis SW8** eingestellt.
Je höher die Auflösung, desto ruhiger läuft der Motor. Gleichzeitig steigt die Anzahl der benötigten Schrittimpulse.
---
## Tabelle Mikroschritte
| Mikroschritte | Impulse/Umdrehung | SW5 | SW6 | SW7 | SW8 |
|---|
| 1 | 200 | ON | ON | ON | ON |
| 2 | 400 | OFF | ON | ON | ON |
| 4 | 800 | ON | OFF | ON | ON |
| 8 | 1600 | OFF | OFF | ON | ON |
| 16 | 3200 | ON | ON | OFF | ON (voreingestellt) |
| 32 | 6400 | OFF | ON | OFF | ON |
| 64 | 12800 | ON | OFF | OFF | ON |
| 128 | 25600 | OFF | OFF | OFF | ON |
| 5 | 1000 | ON | ON | ON | OFF |
| 10 | 2000 | OFF | ON | ON | OFF |
| 20 | 4000 | ON | OFF | ON | OFF |
| 25 | 5000 | OFF | OFF | ON | OFF |
| 40 | 8000 | ON | ON | OFF | OFF |
| 50 | 10000 | OFF | ON | OFF | OFF |
| 100 | 20000 | ON | OFF | OFF | OFF |
| 200 | 40000 | OFF | OFF | OFF | OFF |
---
## Empfehlung von CNC-Steuerung.com
| Anwendung | Empfohlene Einstellung |
|---|
| CNC-Fräsmaschine | 3200 Impulse/Umdrehung |
| Portalfräse | 1600 oder 3200 |
| Plasma | 1600 |
| Laser | 3200 |
| Drehmaschine | 1600 |
| Positioniersystem | 3200 bis 6400 |
Eine sehr hohe Mikroschrittauflösung verbessert den Rundlauf, erhöht jedoch die erforderliche Impulsfrequenz des Motion Controllers.
---
# 5.3 Haltestrom
Der Haltestrom wird über **SW4** eingestellt.
Nach dem Stillstand des Motors reduziert der Treiber den Motorstrom automatisch, um die Erwärmung zu verringern.
| SW4 | Haltestrom |
|---|
| OFF | 50 % des eingestellten Motorstroms |
| ON | 100 % des eingestellten Motorstroms |
### Empfehlung
**50 % Haltestrom (SW4 = OFF)**
Vorteile:
\- geringere Motorerwärmung
- geringerer Energieverbrauch
- längere Lebensdauer
**100 % Haltestrom (SW4 = ON)**
Geeignet für Anwendungen mit:
- hohen Haltekräften
- vertikalen Achsen
- Z-Achsen
- schweren Lasten
---
# 5.4 Motorfreigabe (MF)
Der Eingang **MF** dient zum Freigeben bzw. Lösen des Motors.
| MF-Signal | Funktion |
|---|
| Aktiv | Motor wird stromlos geschaltet (Freilauf) |
| Inaktiv | Motor wird bestromt und hält seine Position |
Die MF-Funktion eignet sich insbesondere für:
- manuelles Verfahren von Achsen
- Wartungsarbeiten
- Werkzeugwechsel
- Einrichtung der Maschine
---
# Zusammenfassung der DIP-Schalter
| Schalter | Funktion |
|---|
| SW1 | Motorstrom |
| SW2 | Motorstrom |
| SW3 | Motorstrom |
| SW4 | Haltestrom |
| SW5 | Mikroschrittauflösung |
| SW6 | Mikroschrittauflösung |
| SW7 | Mikroschrittauflösung |
| SW8 | Mikroschrittauflösung |
# Kapitel 6 – Statusanzeigen
Der DM556Y verfügt über zwei LED-Anzeigen auf der Gerätefront. Diese dienen zur schnellen Kontrolle des Betriebszustands und zur Diagnose möglicher Fehler.
Die LEDs ermöglichen eine schnelle Fehlersuche, ohne dass zusätzliche Messgeräte erforderlich sind.
---
# 6.1 LED-Anzeigen
| LED | Farbe | Bedeutung |
|---|
| POWER | Grün | Versorgungsspannung vorhanden – Treiber betriebsbereit |
| ALM | Rot | Fehler- oder Alarmmeldung |
---
## POWER-LED (Grün)
Die grüne LED zeigt den Betriebszustand des Treibers an.
### LED leuchtet dauerhaft
- Versorgungsspannung liegt an.
- Der Treiber ist betriebsbereit.
- Die interne Elektronik arbeitet ordnungsgemäß.
### LED aus
Mögliche Ursachen:
- Keine Versorgungsspannung vorhanden
- Netzteil ausgeschaltet
- Sicherung defekt
- Versorgung falsch angeschlossen
- Leitungsunterbrechung
- Netzteil liefert keine Ausgangsspannung
---
## ALM-LED (Rot)
Die rote LED signalisiert Fehlerzustände.
Je nach Anzahl der Blinkimpulse kann die Fehlerursache eindeutig identifiziert werden.
---
# 6.2 Fehlercodes
## Überstrom oder Kurzschluss
**Blinkcode:**
🔴 1 × Blinken
### Mögliche Ursachen
- Kurzschluss zwischen Motorleitungen
- Fehlerhafte Verdrahtung
- Defekter Schrittmotor
- Zu hoher Motorstrom
- Beschädigtes Motorkabel
### Abhilfe
- Versorgung ausschalten
- Verdrahtung prüfen
- Motorleitungen kontrollieren
- Motor auf Kurzschluss prüfen
- Strom korrekt einstellen
- Gerät anschließend neu einschalten
**Reset:**
Der Fehler wird durch Aus- und Wiedereinschalten der Versorgungsspannung zurückgesetzt.
---
## Überspannung
**Blinkcode:**
🔴🔴 2 × Blinken
### Ursache
Die Versorgungsspannung überschreitet den zulässigen Bereich.
### Mögliche Ursachen
- Netzteil falsch eingestellt
- Netzteil defekt
- Rückspeisung durch den Motor beim Abbremsen
- Versorgungsspannung über 50 V DC
### Abhilfe
- Versorgungsspannung messen
- Netzteil prüfen
- Bremsenergie berücksichtigen
- Gegebenenfalls ein Netzteil mit ausreichender Leistungsreserve verwenden
**Reset:**
Sobald die Versorgungsspannung wieder innerhalb des zulässigen Bereichs liegt, setzt sich der Fehler automatisch zurück.
---
## Unterspannung
**Blinkcode:**
🔴🔴🔴 3 × Blinken
### Ursache
Die Versorgungsspannung ist zu niedrig.
### Mögliche Ursachen
- Netzteil überlastet
- Netzteil zu klein dimensioniert
- Lange Zuleitungen
- Schlechte Steckverbindungen
- Spannungsabfall unter Last
### Abhilfe
- Versorgungsspannung messen
- Netzteilleistung überprüfen
- Leitungsquerschnitt kontrollieren
- Klemmstellen nachziehen
- Spannungsversorgung optimieren
**Reset:**
Sobald die Versorgungsspannung wieder im zulässigen Bereich liegt, wird der Fehler automatisch gelöscht.
---
# 6.3 Übersicht der Fehlercodes
| Blinkcode | Fehler | Rücksetzung |
|---|
| 1 × Blinken | Überstrom oder Kurzschluss | Aus- und Wiedereinschalten |
| 2 × Blinken | Überspannung | Automatisch nach Spannungsnormalisierung |
| 3 × Blinken | Unterspannung | Automatisch nach Spannungsnormalisierung |
---
# Hinweise von CNC-Steuerung.com
Bei wiederkehrenden Fehlermeldungen empfiehlt es sich, systematisch folgende Punkte zu überprüfen:
- Versorgungsspannung unter Last messen
- Motorkabel auf Kurzschluss oder Unterbrechung prüfen
- Motorstrom gemäß Motordatenblatt einstellen
- Kühlung des Treibers sicherstellen
- Alle Steck- und Schraubverbindungen kontrollieren
- Geschirmte Motor- und Signalleitungen verwenden
- Leistungs- und Signalkabel getrennt verlegen
Diese Maßnahmen erhöhen die Betriebssicherheit und vermeiden unnötige Ausfälle.
# Kapitel 7 – Fehlersuche
Dieses Kapitel unterstützt Sie bei der Diagnose und Behebung der häufigsten Fehler am DM556Y-Schrittmotortreiber.
Viele Probleme lassen sich durch eine Überprüfung der Spannungsversorgung, der Verdrahtung oder der Parametrierung schnell beheben.
---
# 7.1 Motor dreht nicht
## Symptom
- Motor bewegt sich nicht.
- Haltemoment ist vorhanden.
- Die grüne POWER-LED leuchtet.
### Mögliche Ursachen
- Kein Schrittimpuls vorhanden
- Pulsfrequenz zu niedrig
- Steuerung gibt keine Signale aus
- MF-Eingang (Motorfreigabe) aktiv
- Fehlerhafte Signalverdrahtung
### Abhilfe
✔ Prüfen Sie, ob die Steuerung Schrittimpulse ausgibt.
✔ Kontrollieren Sie die Verdrahtung der Anschlüsse **PU+, PU−, DR+, DR−**.
✔ Überprüfen Sie den **MF-Eingang**. Ist dieser aktiv, wird der Motor stromlos geschaltet.
✔ Kontrollieren Sie die Signalspannung (48 VDC).
✔ Testen Sie den Ausgang der Steuerung mit einem Oszilloskop oder einem Logiktester.
---
# 7.2 Motor dreht in die falsche Richtung
## Symptom
Die Achse fährt spiegelverkehrt.
### Ursachen
- Richtungssignal invertiert
- Motorphasen vertauscht
### Abhilfe
Es gibt zwei Möglichkeiten:
### Variante 1
In der CNC-Steuerungssoftware die Drehrichtung der Achse umkehren.
oder
### Variante 2
Eine Motorwicklung tauschen:
A+ ↔ A−
oder
B+ ↔ B−
**Wichtig:** Niemals beide Wicklungen gleichzeitig tauschen, da sich die Drehrichtung dann nicht ändert.
---
# 7.3 Motor läuft nur in eine Richtung
## Mögliche Ursachen
- DR-Signal fehlt
- Defekter Ausgang der Steuerung
- Kabelbruch
- Fehlerhafte Verdrahtung
### Abhilfe
- Richtungssignal messen
- Kabel prüfen
- Steuerungsausgang kontrollieren
- Verdrahtung gemäß Anschlussplan überprüfen
---
# 7.4 Alarm-LED leuchtet
## Mögliche Ursachen
- Motor falsch angeschlossen
- Kurzschluss
- Überspannung
- Unterspannung
- Treiber oder Motor beschädigt
### Abhilfe
- Verdrahtung überprüfen
- Versorgungsspannung messen
- Motor auf Wicklungsschluss prüfen
- Defekte Komponenten ersetzen
---
# 7.5 Motor verliert Schritte
## Symptom
Die Position stimmt nach mehreren Bewegungen nicht mehr.
### Mögliche Ursachen
- Beschleunigung zu hoch
- Geschwindigkeit zu hoch
- Motorstrom zu niedrig
- Mechanische Überlast
- Kupplung rutscht
- Zu geringe Versorgungsspannung
### Abhilfe
✔ Geschwindigkeit reduzieren.
✔ Beschleunigung reduzieren.
✔ Motorstrom erhöhen.
✔ Mechanik überprüfen.
✔ Kupplungen kontrollieren.
✔ Netzteil prüfen.
---
# 7.6 Schlechter Motorlauf
## Symptome
- Vibrationen
- Rattern
- Lauter Lauf
- Resonanzen
### Ursachen
- Falsche Mikroschrittauflösung
- Motorstrom falsch eingestellt
- Mechanische Verspannung
- Schlechte Erdung
- EMV-Störungen
### Abhilfe
- Mikroschritte anpassen.
- Motorstrom korrekt einstellen.
- Mechanik leichtgängig machen.
- Geschirmte Leitungen verwenden.
- Schirmung korrekt erden.
---
# 7.7 Treiber wird zu heiß
## Ursachen
- Motorstrom zu hoch
- Umgebungstemperatur zu hoch
- Schlechte Belüftung
- Schaltschrank ohne Luftzirkulation
### Abhilfe
- Motorstrom reduzieren.
- Lüfter nachrüsten.
- Luftzirkulation verbessern.
- Abstand zu anderen Geräten vergrößern.
---
# 7.8 Anschlussklemmen werden heiß oder beschädigt
## Ursachen
- Schraubklemmen nicht ausreichend angezogen
- Zu kleiner Leitungsquerschnitt
- Kurzschluss
- Verpolung der Versorgung
- Schlechte Kontaktstellen
### Abhilfe
- Schrauben nachziehen.
- Leitungsquerschnitt erhöhen.
- Polarität kontrollieren.
- Kurzschlüsse beseitigen.
- Beschädigte Klemmen ersetzen.
---
# 7.9 Motor bleibt stehen
## Ursachen
- Beschleunigung zu hoch
- Last zu groß
- Motor zu klein dimensioniert
- Motorstrom zu niedrig
- Versorgungsspannung bricht ein
### Abhilfe
- Beschleunigung reduzieren.
- Größeren Motor einsetzen.
- Motorstrom erhöhen.
- Netzteil mit ausreichender Leistung verwenden.
- Mechanik auf Leichtgängigkeit prüfen.
---
# Wartungshinweise
Der DM556Y ist grundsätzlich wartungsfrei.
CNC-Steuerung.com empfiehlt dennoch regelmäßige Sichtprüfungen:
- Schraubklemmen kontrollieren
- Lüftungsöffnungen reinigen
- Kühlkörper staubfrei halten
- Kabel auf Beschädigungen prüfen
- Erdungsverbindungen kontrollieren
- Motorleitungen auf festen Sitz prüfen
---
# Empfehlungen von CNC-Steuerung.com
Für einen dauerhaft zuverlässigen Betrieb empfehlen wir:
- Verwendung eines stabilisierten Netzteils mit ausreichender Leistungsreserve (48VDC 10A)
- Geschirmte Motor- und Signalleitungen
- Getrennte Verlegung von Leistungs- und Signalkabeln
- Sorgfältige Erdung aller Komponenten
- Senkrechte Montage des Treibers mit ausreichender Luftzirkulation
- Regelmäßige Überprüfung der Schraubverbindungen und Steckkontakte
---
# Abschluss
Mit der richtigen Verdrahtung, passenden DIP-Schalter-Einstellungen und einer fachgerechten Installation bietet der **DM556Y** einen zuverlässigen, präzisen und vibrationsarmen Betrieb für eine Vielzahl von CNC- und Automatisierungsanwendungen.
Für technischen Support, Retrofit-Lösungen und passende Motion-Control-Komponenten besuchen Sie:
**CNC-Steuerung.com**
🌐 [https://www.cnc-steuerung.com](https://www.cnc-steuerung.com)
# PT100 - 1000 Controller
**Alles über unseren PT Controller**
Wo schließe ich den PT Fühler an?
Unten links in der Ecke finden Sie den Anschluss des PT Fühlers. Wir unterstützen Sensoren mit 4 Adern oder 2 Leiter Technik.

*Anschluss*
Stromversorgung:
Schließen Sie die Spannungsversorgung von 24 Volt DC unten rechts an der Platine an:
Die rechte Klemme ist GND die linke Klemme ist 24 Volt DC.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/019e880a930978119ccba7bd45dd7abf)**[PT100 / PT1000 Controller](https://www.cnc-steuerung.com/detail/019e880a930978119ccba7bd45dd7abf)**
Artikelnummer: PT\_Controller
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019e880a930978119ccba7bd45dd7abf)
Wichtige Anschlüsse SPINOGY HF Spindel
Je nach Modell und Ausführung hat das grüne Kabel folgende Bedeutung und Funktion

*Grünes Kabel*
Wo schließe ich nun die Kabel an unsere Steuerung an?
PIN 1 : Ground immer am Spannungsverteiler 24 Volt Minus anlegen
PIN 2 : Spannungsversorgung 24 Volt an den Spannungsverteiler 24 + anlegen
PIN 3 : An einen digitalen Eingang der Steuerung anlegen, welcher ist erst einmal egal \*\*
PIN 4 : An einen digitalen Eingang der Steuerung anlegen, welcher ist erst einmal egal \*\*
PIN 5 : An einen digitalen Eingang der Steuerung anlegen, welcher ist erst einmal egal \*\*
\*\* die Zuweisung findet nachher im Makro statt, daher ist es bei der Verdrahtung egal wo Sie das Signal auflegen
Thema Werkzeugwechsel Makro:
Welche Signale benötigt werden hängt vom Skript selber ab. Je nach Umfang des Skriptes werden entsprechend viele oder wenige Signale abgefragt.
Wer ohne automatischen Wechsler arbeiten möchte kommt auch ohne diese Signale aus.
Encodersignale:
Wer an seiner Spindel einen Encoder verbaut hat, muss die Anschlüsse an das ENC Modul anlegen, oder diese frei lassen.
Die Belegung ist dann wie folgt:
Encoder PZ : Nullspur des Encoder an PIN 4 vom ENC
Encoder PZ : Nullspur des Encoders an PIN 17 vom ENC
Encoder PA: an PIN 2 vom ENC
Encoder NA: an PIN 15 vom ENC
Encoder PB: an PIN 3 vom ENC
Encoder BN: an PIN 16 vom ENC
Encoder VCC: an PIN 1 vom ENC
Encoder 0 Volt: an PIN 14 vom ENC
Dieses Signal kann nun genommen werden um die reale Drehzahl auszulesen
# Drehmaschinen Werkzeugwechsler
**Technische Zeichnungen zum Werkzeugwechsler**
Werkzeugwechsler für Drehmaschinen zum nachrüsten.
Technische Daten:
Werkzeugaufnahmen: 8 Werkzeuge
Spitzenhöhe: 63 mm
Maximale Kraftaufnahme: 850 Nm
Modellnummer: 31063
Spannungsversorgung: 380 Volt
Werkzeugwechselzeit Tool zu Tool: 2,8 Sekunden
*Abmessungen Werkzeugwechsler*


# Unsere BT30 Werkzeugwechsel Spindel
**Alles über unsere BT30 Werkzeugwechselspindel**
In kürze mehr
# CN1 Kabel
**Die Verbindung zwischen Servo Drive und Motion Controller**
Unsere Servo Drives der Hausmarke arbeiten mit dem STEP/DIR Signal, was bedeutet das diese Servo Drives für die CSMIO IP-M und CSMIO IP-S geeignet sind.
Diese Servos können auch mittels 0-10 Volt Spindelantrieb verwendet werden, die Ansteuerung erfolgt dann über das 0-10 Volt Signal (nicht zu verwechseln mit +/-10Volt)
Wir legen der Servo Drive ein CN1 Kabel bei.

*CN1 Kabel*
Das Kabel hat an einer Seite einen 44poligen Stecker der bereits mit folgenden Signalen belegt sind.
**0 V:**
Hier wird das 24V - angelegt
**24 V:**
Hier wird das 24V+ angelegt
**P-:**
Diese Leitung wird mit dem Step- Signal der IP-Steuerung verbunden
**P+:**
Diese Leitung wird mit dem Step+ Signal der IP-Steuerung verbunden
**D-:**
Diese Leitung legen Sie an der Klemme DIR - der IP-Steuerung an
**D+:**
Diese Leitung legen Sie an der Klemme DIR+ der IP-Steuerung an
Eingänge der Servo Drive:
**SON und ALARM** Eingänge der Servo Drive - (diese werden mit negativer Logic -NPN geschaltet)
Damit wir die Servo Drive aktivieren können muss das **SON** Signal geschaltet werden. Dazu müssen Sie ein Relais schalten was dann **24Volt Minus** auf das SON Kabel schaltet.
Alarm löschen ist ein Signal was einen eventuellen Alarm löscht.
Legen Sie dazu das ACLR oder DI2 Kabel auf ein weiteres Relais auf, dieses muss dann auch 24 Volt- Minus schalten.
(Die Beschriftung hängt von der Version der Servo Drive ab)
Ausgänge der Servo Drive - (hier wird ein PNP also positive Logic ausgegeben)
ALM:
Alarm, dieses Signal wird als PNP Logic ausgegeben und wird auf Ausgang DO2 ausgegeben
Bremse:
Um eine Bremse schalten zu können, legen Sie an einem Relais das Kabel DO4 an. Auch hier werden
PNP Signale ausgegeben.
Hier noch einmal der Stecker in der Übersicht

*24 Volt Stromversorgung*

*Digitale Eingänge*

*Digitale Outputs*
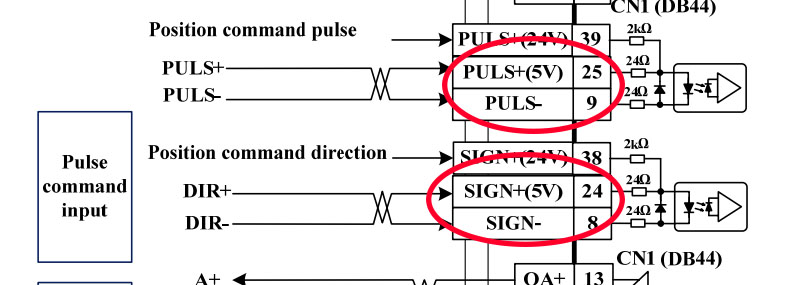
*Step/Dir Signale*
Da es sich hier um ein preiswertes System handelt können Sie den Bildern weitere Anschlüsse entnehmen.
Wir selber werden den Stecker nicht erweitern oder Parameter ändern.
# Welcher Riemen für CNC Anwendungen?
**Wir sehen immer wieder das Anwender die falschen Riemen für CNC Maschinen nehmen.Welcher Riementyp genommen wird, erfahren Sie in diesem Beitrag**
Welcher Riementyp für eine CNC Maschine verwenden
Zahnriemen ermöglichen eine laufruhige und synchrone Kraftübertragung. Riementriebe sind wenn sie richtig ausgelegt sind wartungsarm.
Wichtig:
Kleine Riemenscheiben verringern die Lebensdauer des Riemen. Es sollten im Idealfall immer 6 Zähne im Eingriff sein um das maximale Drehmoment übertragen zu können.
Welchen Riementypen gibt es überhaupt?
Eigentlich sehen wir immer 3 verschiedene Riementypen die verbaut werden:
Modell : T
Modell : AT
Modell : HTD
Das T Profil:
Klassisches trapezförmiges Profil nach ISO 17396 mit metrischen Abmessungen,
klassische Teilung T2,5, T5 und T10
Häufig verwendeter, preiswerter, sauberer StandardRiementrieb in vielen Bereichen des Maschinenbaus
T-Zahnriementriebe sind nicht spielarm - nicht geeignet für CNC Achsen
Das AT Profil:
Trapezförmiges Profil nach ISO 17396 speziell zur Übertragung hoher Zugkräfte, mit metrischen Abmessungen, klassische Teilung AT3, AT5 und AT10
AT-Zahnriementriebe sind nicht spielarm - nicht geeignet für CNC Achsen
Das HTD Profil:
Hochleistungsriemen mit halbrundem Zahnprofil, mit metrischen Abmessungen,
klassische Teilung 3 mm, 5 mm, 8 mm und 14 mm
Spielarmer Riementrieb mit hoher Leistung in vielen Bereichen des Maschinenbaus.
HTD Riemen sind spielarm und für CNC Achsen geeignet.
Allerdings neigen diese zu etwas mehr Geräusche bei hohen Drehzahlen, weil die Luft in zwischen Riemen und Riemenrad auf Grund der Spielfreiheit schwerer entweichen kann.

*HTD Riemen*
Wir empfehlen immer Servos zu untersetzen

*Riementrieb*
Wie befestigt man eine Riemenscheibe?
Wir empfehlen für die Befestigung der Riemenscheibe eine BAR Spannbuche.
Die Riemenscheibe kann einfach mit einer Drehmaschine ausgedreht werden und die Spannbuchse kann dann einfach eingesetzt werden.
Beispiel:
An einer 24er Riemenscheibe und einem 400 Watt Motor mit 14er Welle muss eine 26mm Bohrung vorgesehen werden.

*26er Bohrung*
Wie Sie sehen können passt das immer noch. Wer keinen Platz hat, oder keine entsprechende "große" Riemenscheibe verbauen kann, muss auf Bohrung mit Nutenstein zurückgreifen. Die Nutensteine sind bei den Motoren immer dabei. Aber Sie müssen diese ausreichend präzise ausführen, ansonsten haben wir Spiel zwischen Motor und Riehmenscheibe.
# Spindel Motor der Emco Turn
**Alles über den Spindelantrieb der Emco Turn oder auch nicht?!**
Der Spindelantrieb der Emco Turn unterscheidet sich offensichtlich in mehreren Baustufen/Ausführungen der Maschine.
Im unteren Bild sehen Sie einen AC Spindelmotor mit einer Leistung von 2,2 KW an einer Emco Turn 120

# Unsere RIFD
**Alles zu unserer RFID Zutrittskontrolle**
Einrichten der RFID Zutrittskontrolle:
Das RFID-Zugangskontrollmodul eignet sich für Schalt- und Steueraufgaben, bei denen ein sicherer kontaktloser elektronischer Schlüssel benötigt wird. Anwendungen sind z.B. die Freigabe von Maschinen. Der Kontakt mit Feuchtigkeit ist unbedingt zu vermeiden. Aus Sicherheits- und Zulassungsgründen dürfen Sie das Produkt nicht umbauen und/oder verändern. Falls Sie das Produkt für andere als die zuvor genannten Zwecke verwenden, könnte das Produkt beschädigt werden.
Darüber hinaus ist dies mit Gefahren, wie z. B. Kurzschluss, Brand, elektrischer Schlag usw. verbunden. Lesen Sie sich die Bedienungsanleitung genau durch und bewahren Sie diese auf. Reichen Sie das Produkt nur zusammen mit der Bedienungsanleitung an dritte Personen weiter. Dieses Produkt erfüllt die gesetzlichen nationalen und europäischen Anforderungen. Alle enthaltenen Firmennamen und Produktbezeichnungen sind Warenzeichen der jeweiligen Inhaber. Alle Rechte vorbehalten.
**Leistungsmerkmale des RFID-Zugangskontrollsystems**
• Bis zu 50 Ausweise einlernbar
• Akustische Signalisierung (ein- / ausschaltbar)
• Programmierung neuer Ausweise über Masterausweis
• Belastbarer Relaiskontakt für universellen Einsatz
• hohe Sicherheit gegen Manipulation durch Transponder mit passwortgeschütztem Speicher und Datenverschlüsselung
• Das Universal-Modulgehäuse ermöglicht den für Betrieb mit Netzspannung zwingend vorgeschriebenen berührungssicheren Einbau des Bausteins.
• Die Platine wird mit einem Tragschienengehäuse ausgeliefert und wird im Schaltschrank verbaut.
Um den Zugriff auf das Steuermodul durch unbefugte zu sichern ist der Schaltschrank durch ein Schloss mit Schlüssel zu verschließen.
**Bedienelemente a) **
Akustische Rückmeldung An / Aus
Das RFID-Zugangskontrollsystem kann jede Ausweisprüfung mit akustischen Signalen für ‘Zutritt’ oder ‘Ablehnung’ quittieren oder aber still arbeiten. Zum Wechsel zwischen diesen Betriebsarten wird der Programmiertaster kurz gedrückt. Nach einem Negativ-Signal (zweigleiche tiefe Töne in Folge) ist die akustische Signalisierung abgeschaltet; nach einem Positiv-Signal (aufsteigender glockenähnlicher Klang) ist die Signalisierung eingeschaltet. Die akustischen Rückmeldungen für die Programmierfunktionen sind immer eingeschaltet.
**b) Anlegen eines Masterausweises **
Der Taster wird gedrückt gehalten und nach dem ersten Signalton (nach ca. 3 Sek.) losgelassen. Während des nun regelmässigen Tickens wird eine neue, vor die Leseantenne gehaltene Karte als Masterausweis angelegt.
Die Programmierung des Masterausweises wird durch ein Positiv-Signal bestätigt.
**c) Löschen des kompletten Berechtigungsspeichers **
Der Masterausweis wird ca. 4 Sekunden vor die Leseeinheit gehalten.
Nach mehreren Signaltönen erfolgt die Bestätigung der Speicherlöschung in Form eines zweifachen Positiv-Signals.
**d) Anlegen und Löschen von Ausweisen **
Der Masterausweis wird kurz (bis das Ticken startet) vor die Leseantenne gehalten. Während des Tickens werden neue (unbekannte) Ausweise angelernt und bereits bekannte Ausweise wieder aus dem Berechtigungsspeicher gelöscht.
Das Anlernen eines Ausweises wird mit einem Positiv-Signal bestätigt - das Löschen eines bekannten Ausweises mit einem Negativ-Signal.
Es können maximal 50 Ausweise im Berechtigungsspeicher programmiert werden.
Es ist möglich, die selben Ausweise in mehreren RFID- Zugangskontrollsystemen parallel einzulernen.
**e) Konfiguration der Schaltkontakt-Betriebsart **
Der Relaiskontakt kann wahlweise auf Wechselfunktion oder Zeitfunktion konfiguriert werden.
Bei Wechselfunktion wird beim Lesen einer gültigen Karte abwechselnd ein- und ausgeschaltet. Bei der Zeitfunktion bleibt der Relaiskontakt nach Erkennen einer gültigen Karte für eine voreingestellte Zeit aktiv.
Um das Modul auf **Wechselfunktion** zu konfigurieren wird der Programmiertaster gedrückt gehalten und nach dem zweiten Signalton (ca nach 5 Sek) losgelassen.
Das Modul ist damit auf die Betriebsart Wechselfunktion konfiguriert.
Um das Modul auf **Zeitfunktion** zu konfigurieren, wird der Programmiertaster gedrückt und gehalten, bis nach ca. 7 Sekunden ein rasches Ticken beginnt. Der Taster wird so lange weiter niedergehalten, wie später die Schaltdauer des Kontakts sein soll. Die einstellbare Zeitdauer ist etwa 0,5 – 25 Sekunden.
**Wichtige Hinweise:**
Die Anschlüsse für die Leseantenne dürfen nicht mit Fremdspannungen verbunden werden!
Das Kabel der Leseantenne darf nicht verlängert werden.
Hinweise zu den verwendbaren Transponderkarten
Um höchste Sicherheit gegen unerwünschte Duplikation von Ausweiskarten zu gewährleisten, werden spezielle Transponder mit Sicherheitsfunktione.
Einfache ROM-Transponder mit 64/40 Bit Seriennummer (EM410x) können für dieses System **nicht** verwendet werden.
Die Transponder sind jedoch so konfiguriert, daß sie auch von vielen Fremdsystemen als ROM-Transponder (Abwärtskompatibilität) akzeptiert werden.
> **Achtung**
> Entsorgung Alle Elektro- und Elektronikgeräte:
>
> Für das Löschen von personenbezogenen Daten auf dem zu entsorgenden Altgerät ist der Endnutzer verantwortlich. Beachten Sie, dass in Ländern außerhalb Deutschlands evtl. andere Pflichten für die Altgeräte-Rückgabe und das Altgeräte-Recycling gelten.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/019a9bd7f1f07ea09bc9c582fe8adbc5)**[RFID Chip](https://www.cnc-steuerung.com/detail/019a9bd7f1f07ea09bc9c582fe8adbc5)**
Artikelnummer: RFID\_2
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019a9bd7f1f07ea09bc9c582fe8adbc5)
[](https://www.cnc-steuerung.com/detail/019a7d2dbe9a7af99a18b332ca2a2028)**[Zugangskontrolle per RFID Karte](https://www.cnc-steuerung.com/detail/019a7d2dbe9a7af99a18b332ca2a2028)**
Artikelnummer: RFID\_1
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019a7d2dbe9a7af99a18b332ca2a2028)
Anschluss der RFID Einheit:
Strom Anschluss:
Wir liefern ein Netzteil 12 Volt mit, schließen Sie die DC Leitungen an, die Klemmen spielen hier keine Rolle
*Stromanschluss*
Schließen Sie die Empfängerantenne an diese Klemmen an.
**Das rote Kabel wird in der rechten Klemme und das schwarze Kabel der Antenne in die linke Klemme angeschraubt.**

*Anschluss Antenne*
Relaiskontakte:
Die Baugruppe hat einen Öffner und einen Schließerkontakt.
Wir empfehlen den Not Aus Kreis hier an den NO Kontakt (ganz aussen und am C Kontakt (ganz aussen) anzuschließen.
Das Bedeutet das der Not Aus Kreis unterbrochen ist wenn der Anwender sich nicht angemeldet hat.

*Relaisausgänge*
Status LED auf der Platine finden Sie hier, deren Bedeutung wird oben im Text erläutert
LED Grün = Spannung liegt an
LED Gelb = Lernen
LED ROT = Relais geschaltet

*LED*
Montieren Sie das Lesegerät der Einheit an einer Stelle die vom Anwender leicht zu erreichen ist.
Das Kabel darf nicht verlängert werden!

*Lesegerät*
Programmierknopf:
Um das Gerät wie oben beschrieben zu programmieren müssen Sie nach Anleitung den Kopf am Gerät drücken.
**Das Gerät muss so verbaut werden das der Anwender nicht so einfach in die Lager versetzt werden kann die Not Aus Kette zu überbrücken.**

*Programmierkopf*
# Maho Typenbezeichnungen
**Was bedeuten die Angaben der Maho Baureihe**
Die Typenbezeichnungen bei MAHO Fräsmaschinen, einschließlich der 600er Serie (z.B. MH 600 C, E, K, N, T), geben in der Regel Auskunft über die Maschinengeneration, die Steuerung und manchmal spezifische Konstruktionsmerkmale oder Ausstattungsoptionen.
Hier ist eine allgemeine Erklärung der häufigsten Buchstaben:
- MH: Steht für MAHO Horizontalfräsmaschine (obwohl die meisten Modelle sowohl horizontal als auch vertikal fräsen können).
- 600: Bezieht sich auf den ungefähren Verfahrweg in der X-Achse (typischerweise um die 600 mm).
- Buchstaben am Ende (z.B. C, E, K, N, T): Diese deuten oft auf die Art der Steuerung oder eine spezifische Modellvariante/Überarbeitung hin:
- C: Oft verwendet für Modelle mit einer älteren, konventionelleren oder einfacheren Steuerung.
- E: Steht meist für eine "Economic" Version, die typischerweise eine CNC-Steuerung (z.B. Philips oder Heidenhain) als die C-Modelle besaß (z.B. MH 600 E, E2).
E2/3, wie E, aber noch moderner und mit stufenloser Drehzahl statt Getriebe
- K: Kann eine spezifische Ausstattungslinie oder eine andere Steuerungsgeneration bezeichnen.
- N: Gelegentlich für "NC" (Numerical Control) oder eine neuere Überarbeitung verwendet.
- T: Kann für eine spezielle T-Ausführung stehen, beispielsweise eine Version mit einem anderen Tischtyp oder für spezifische Bearbeitungsaufgaben.
Die genaue Bedeutung kann je nach Baujahr und spezifischem Modell leicht variieren, aber der Hauptunterschied liegt meist in der verbauten Steuerung und den damit verbundenen Funktionen.
Alle Angaben ohne Gewähr
# Not Aus Kette
**Wie schließe ich meine Not Aus Kette an?**
Grundsätzliches:
Für eine richtige Not Aus Verdrahtung ist derjenige Verantwortlich der die Maschine in Betrieb nimmt.
*Not Aus Schalter*
Der Eingang 0 der Steuerung an unseren CNC Connect Systemen ist immer für die Not Aus Meldung an den Servos zuständig. Hier kann auch nicht geändert werden.
Denn der Eingang 0 ist intern über die Aufsteckplatinen verdrahtet. Das bedeutet das wenn am Eingang 0 keine 24 Volt anliegen zeigt Ihnen die Servo Drive den AL013 an.

*AL Meldung*
Dieses Signal ist zwingend vorgesehen und schaltet die Drive unabhänig von den anderen Signalen die Servo Drive ab.
Zusätzlich muss in der Software der Eingang 0 noch in der Software unter EA zugewiesen werden, damit die Software den Not Aus auch noch mitbekommt.

*EA Zuweisung*
Ob das Signal über eine übergeordnete Einheit wie ein Saftymodul kommt oder direkt vom Not Aus Schalter, das obliegt dem Anwender.
Sie können zusätzlich wenn Sie kein STOP Signal verwenden die Hauptstrom zufuhr der Servo Drive vom PILZ Modul abschalten.
Die Logicspannung an L1C und L2C muss aber erhalten bleiben.
Schliessen Sie dazu ein Schütz in entsprechender Leistung zwischen der Hauptzuleitung und den Klemmen R und S je nach Servo Drive an. Wenn das Safty Modul Modul nun einen Not Aus bekommt, schaltet dieses den Schütz ab und die Hauptstromversorgung der Servo Drive wird deaktiviert.
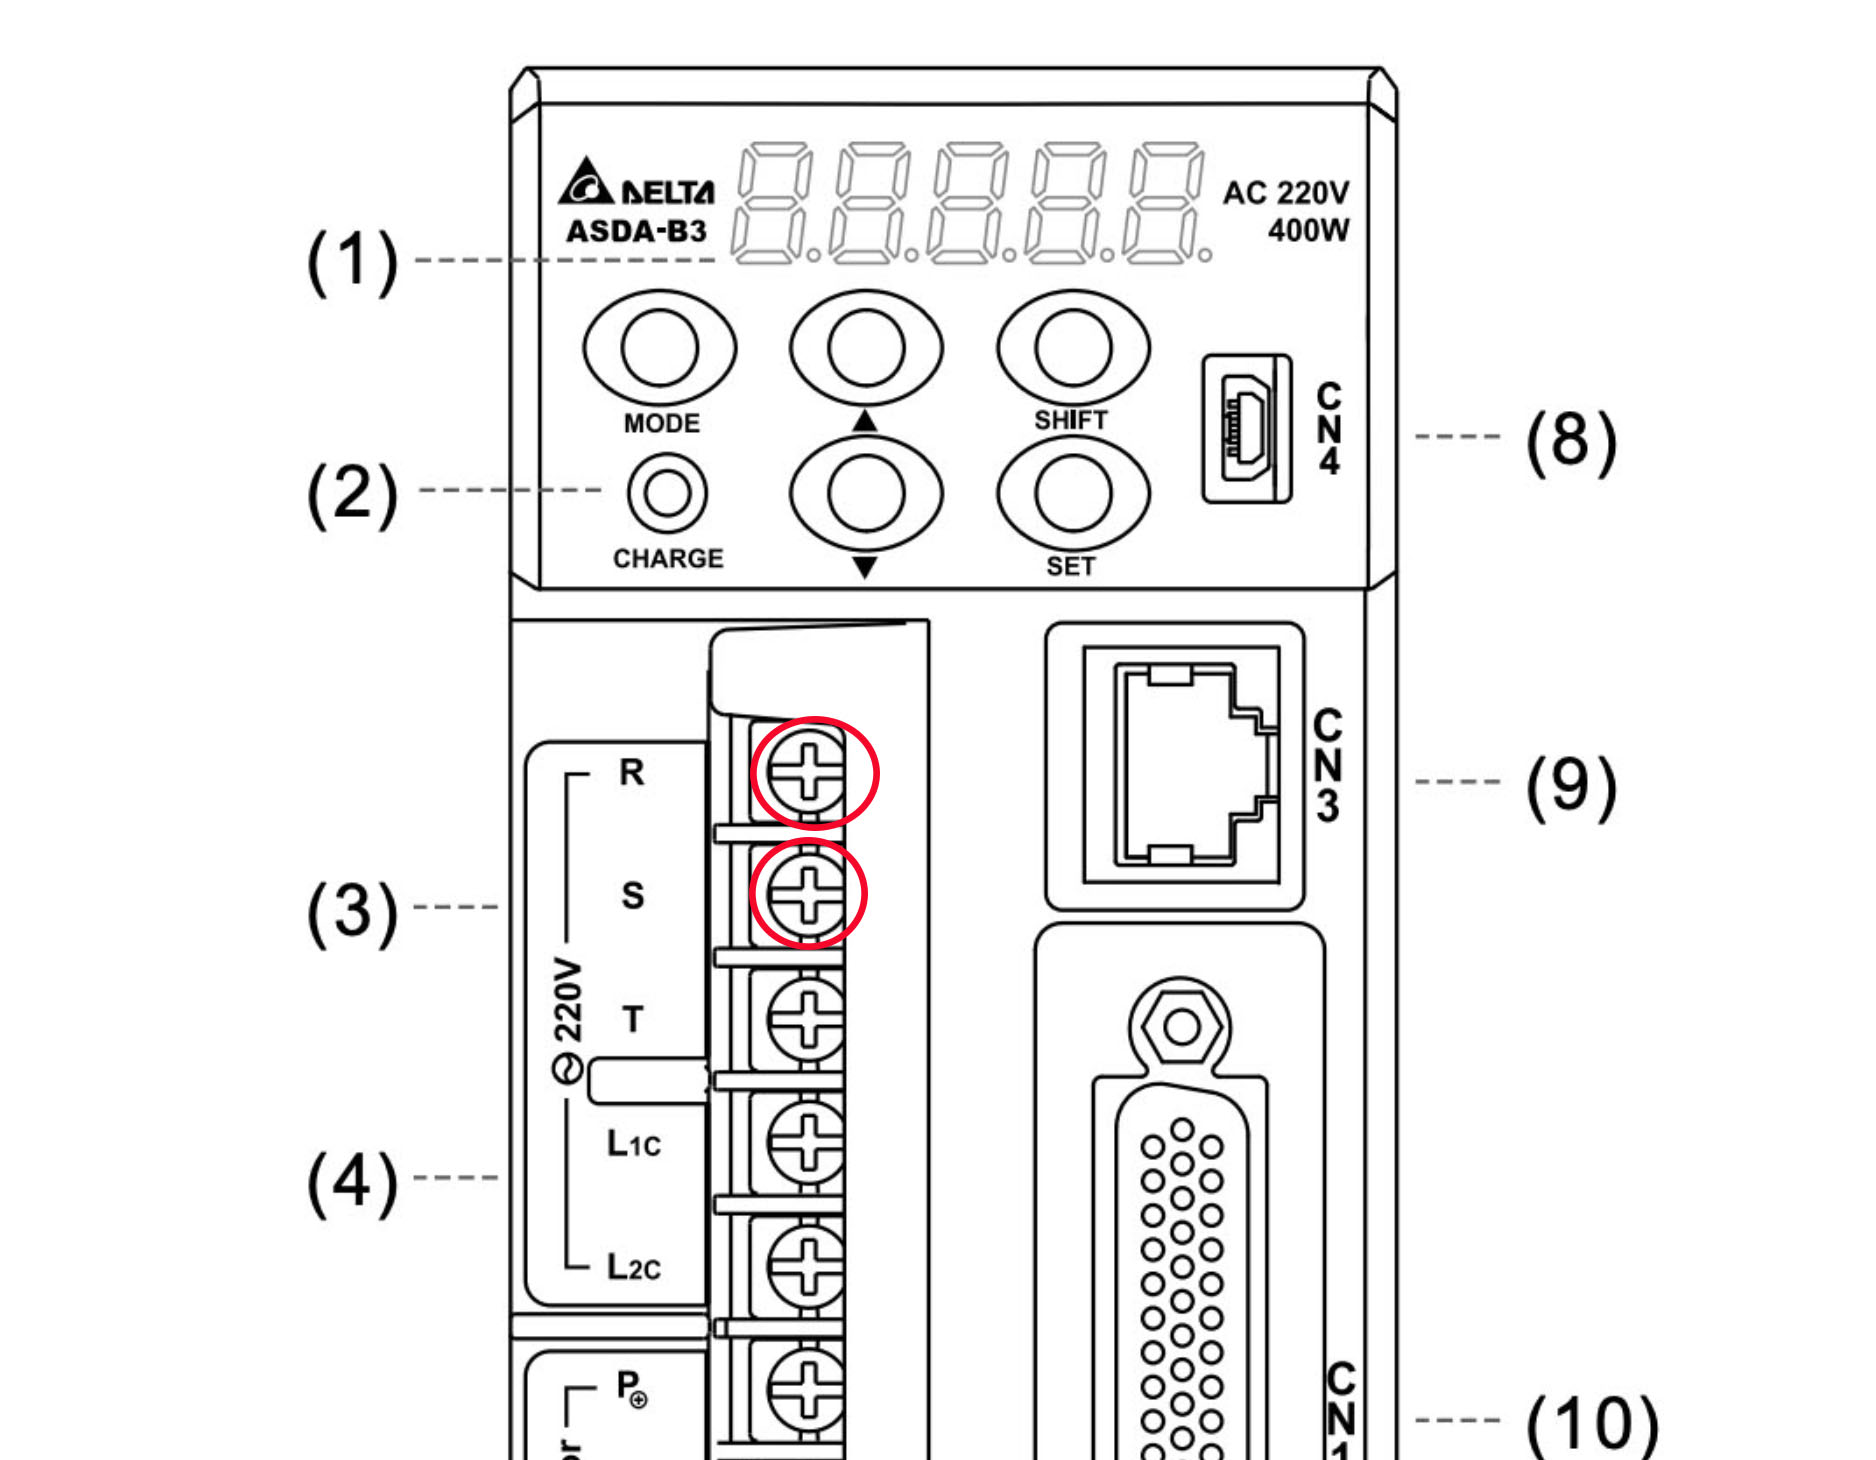
*R-S Anschluss*
Damit das erneute Einschalten schneller geht, bleibt aber L1 C und L2 C weiterhin verbunden.

*L1 und L2 C*
# Emco Turn 120 WZW Platine
**Spezial Platine für den Werkzeugwechsler der EMCO Turn 120Anschluss und Verdrahtung**
Wir bieten für die EMCO TURN 120 eine spezial WZW Platine an, um diese Maschine mit der IP-S oder mit der IP-A umrüsten zu können.
Damit können alle uns bekannten Werkzeugwechsler der EMCO 120 angesteuert werden.


*WZW Platine*
Verdrahtung Variante mit IP-S Steuerung:
Legen Sie die 24 Volt Spannungsversorgung an Big IO Board an den gekennzeichneten Stellen an.
Die Werkzeugwechslerplatine ist bereits im Auslieferungszustand montiert. Die montierten LED´s geben Ihnen Auskunft über den Status des Wechslers.
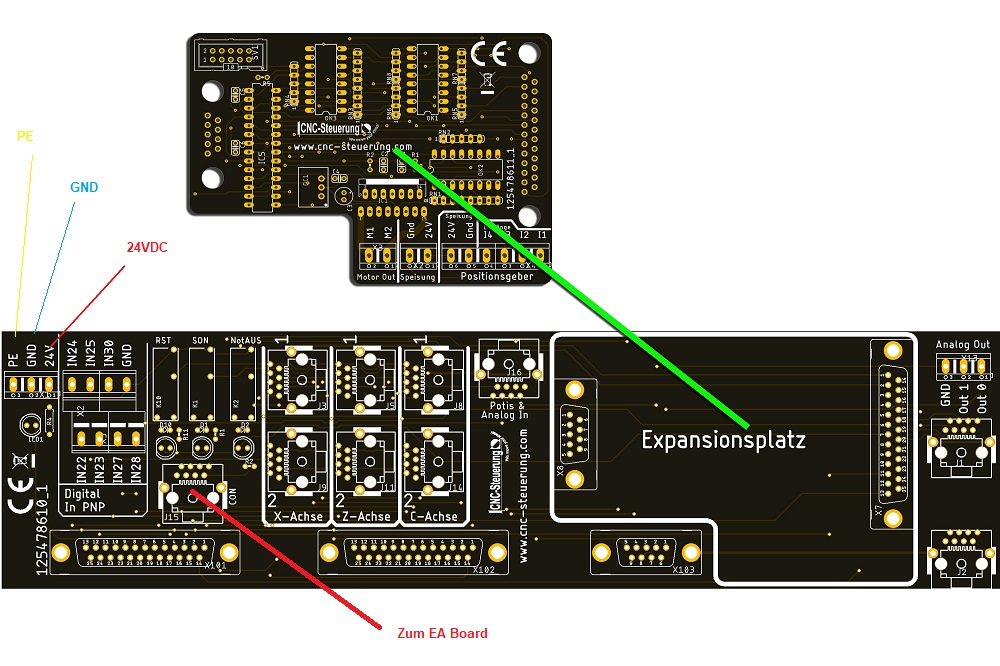
*Emco Turn Basicplatine*
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018af1e3c3f47386952ff272c653a57b)**[BIG IO IP-S Steuerung für Drehmaschinen](https://www.cnc-steuerung.com/detail/018af1e3c3f47386952ff272c653a57b)**
Artikelnummer: 125478610\_1
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018af1e3c3f47386952ff272c653a57b)
Verbinden Sie die X -Y oder Z Achse mit den beiden Patchkabel an den Buchsen RJ1 und RJ2

*BasicPlatine*
Schließen Sie den Werkzeugwechsler wie auf dem Deckel abgebildet an. Nutzen Sie auch Ihre Anleitung für die richtige Zuordnung der Signale.

*EMCO WZW Platine Deckel*
Über die LED´s zeigen wir an, ob die Stellung richtig ist und ob die Signale auch richtig angelegt wurden.
Hier im Beispiel leuchten die LED 4 und LED 3 , gemäß der Zuordnung muss nun Werkzeug 7 eingelegt worden sein.

*LED Anzeige*
In diesem Beispiel leuchten 1 - 2 -4 also muss Werkzeug 2 eingewechselt sein.

*Eingewechsel*
Zum Schluss in der Mach4 den Eingang 17 für Werkzeugwechsel Ok zuweisen

*Eingang Mach4*
[Video auf YouTube ansehen](https://www.youtube.com/watch?v=mpAzdT2GgyY)
Wer die IP-A einsetzen möchte benötigt zur WZW Platine eine Trägerplatine
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/019a347e4bf772c38db037142790dec7)**[WZW EMCO TURN Trägerplatine](https://www.cnc-steuerung.com/detail/019a347e4bf772c38db037142790dec7)**
Artikelnummer: WZWTraeger
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019a347e4bf772c38db037142790dec7)
## ISO/IEC 27001
Was ist das und warum wurde diese Norm eingeführt?
Die ISO/IEC 27001 wurde entworfen, um die Auswahl geeigneter Sicherheitsmechanismen zum Schutz sämtlicher Werte in den Wertschöpfungsketten sicherzustellen. Sie besteht aus zehn Hauptkapiteln, die von 93 normativ bindenden Bestimmungen im Anhang ergänzt werden. Diese werden in der Norm ISO/IEC 27002 genauer erläutert.
Die ISO/IEC 27002:2005 befasst sich mit den folgenden 11 Überwachungsbereichen:
1. Information Security Policy – Weisungen und Richtlinien zur Informationssicherheit
2. Organization of information security – Organisatorische Sicherheitsmaßnahmen und Managementprozess
3. Asset management – Verantwortung und Klassifizierung von Informationswerten
4. Human resources security – Personelle Sicherheit
5. Physical and Environmental Security – Physische Sicherheit und öffentliche Versorgungsdienste
6. Communications and Operations Management – Netzwerk- und Betriebssicherheit (Daten und Telefonie)
7. Access Control – Zugriffskontrolle
8. Information systems acquisition, development and maintenance – Systementwicklung und Wartung
9. Information security incident management – Umgang mit Sicherheitsvorfällen
10. Business Continuity Management – Notfallvorsorgeplanung
11. Compliance – Einhaltung rechtlicher Vorgaben, der Sicherheitsrichtlinien und Überprüfungen durch Audits
Wir haben mal die 2 Punkte die unserer Meinung nach für uns relevant sind einmal hervorgehoben.
> **Communications and Operations Management – Netzwerk- und Betriebssicherheit (Daten und Telefonie)**
Wir empfehlen unseren Kunden den Einsatz modernster Betriebssysteme wie Windows- Apple und Linux.
Für uns kommt hier eigentlich nur Windows 10 oder höher in Frage, wobei Windows 10 in Teilbereichen keinen Support mehr in Kürze erhält.
Grundsätzlich hat das Betriebssystem eine Zertifizierung ISO/IEC 27001 erhalten.
Da unsere SIM Software nicht über eine Cloud arbeitet und somit Grundsätzlich ohne Internet / Intranet arbeiten kann ist Punkt 6 für uns nicht relevant.
> **Access Control – Zugriffskontrolle**
Anders hingegen sehen wir den Punkt 7 Zugriffskontrolle.
Wir arbeiten bei einer Fernwartung mit einer spezieller Version des Team Viewers. Diese Version ist bereits am 15 November 2023 nach ISO 27001 und ISO 9001 erneut zertifiziert worden.
Wenn wir eine Fernwartung durchführen muss der Anwender aktive zustimmen, eigenständig können wir keine Fernwartung durchführen.
Sollte der Kunde aus welchen Gründen auch immer, seine CNC nicht am Netzt haben, so bieten wir auch einen VorOrt Service an.
# Unsere Pneubox für HF Spindeln
**Alles über unsere Pneubox - Anschluss und Inbetriebnahme**
Die Pneubox ist für den Betrieb von HF Spindeln mit automatischem Werkzeugwechsel vorgesehen.
Es dient zur getrennten Schaltung des Lösedrucks, der Kegelblasluft und der pneumatischen Rückstellung der Spindel.

*Pneubox*
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/019904ef307471c98186e257bc10b131)**[Pneubox mit Drucküberwachung](https://www.cnc-steuerung.com/detail/019904ef307471c98186e257bc10b131)**
Artikelnummer: HW21000\_D
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019904ef307471c98186e257bc10b131)
[](https://www.cnc-steuerung.com/detail/0198f1de9bb97ff5884a8f27e65464a4)**[Pneubox](https://www.cnc-steuerung.com/detail/0198f1de9bb97ff5884a8f27e65464a4)**
Artikelnummer: HW21000
[Zum Produkt →](https://www.cnc-steuerung.com/detail/0198f1de9bb97ff5884a8f27e65464a4)
Hier in der Übersicht sehen Sie die Bauteile die wir verbauen.
1\. Eingangsdruckregler mit Feinfilter und Wasserabscheider
2\. Anschluss Spannungsversorgung - Sensorik
3\. Drucksensor
4\. Druckregler Klemmung lösen / Schließen
5\. Druckregler Kegelausblasluft
6\. 2 x 5/2 Wegeventil für Klemmung öffnen und schließen
das freie Ventil kann für andere Anwendungen genutzt werden ( Achtung beachten Sie den Eingangsdruck vom Ventilblock (Druckregler 4)
7\. 2 x 5/2 Wegeventil für Kegelausblasluft , das freie Ventil kann für andere Anwendungen genutzt werden ( Achtung beachten Sie den Eingangsdruck vom Ventilblock (Druckregler 5)
*Bild zeigt die Pneubox mit normalen Anschlussklemmen*
In kürze mehr
## Downloads
- [Schaltplan Pneubox](https://www.cnc-steuerung.com/media/b3/b9/bd/1757921031/Pneubox_mit%20Druckschalter%20und%20Platinen%20Pneu01.pdf)
Selbstverständlich haben wir auch an alle gedacht die das CNC Connect System von uns haben. Mittels Patchkabel einfach und schnell verdrahten.
Unten im Bild sehen Sie die Zentrale Platine in der Pneubox. Diese haben wir schon angeschlossen.
Sie schließen einfach das Patchkabel an und gehen mit diesem Kabel auf die Adapterplatine an das CNC Connectsystem

*Platine in der Pneubox*
Diese kleine Platine übergibt die Signale an die Pneubox

*Platine für das CNC Connect System*
Der Anschluss ist recht einfach.
Stecken Sie die Platine in R2 bis R5 und schrauben Sie diese fest.
Wir empfehlen Ihnen R2 bis R5 um durch die RJ45 Buchse keine weiteren Relais mechanisch zu blockieren

*Verdrahtung*
Die Platine hat Drahtstifte die genau in die Schraubkontakte passen.

*Drahtstifte*
[Video auf YouTube ansehen](https://www.youtube.com/watch?v=yPpmWrTk4lo)
Versand:
Wenn die Pneubox versendet wird, ziehen wir die Entwässerungsschläuche ab.
Diese finden Sie in der Zubehörtüte.
Entnehmen Sie die beiden Schläuche und stecken Sie diese von unten durch die schwarzen Verschraubungen und schieben Sie diese dann auf die kleinen Röhrchen der Abscheider (Siehe Bild).
Achten Sie hier auf die Leichtgängigkeit der Schläuche diese dürfen nicht fest in der Durchführung sitzen.

# 5/2 Wegeventil anschließen
**Nicht jedem Anwender ist klar wie ein 5/2 Wegeventil angeschlossen wird.**
Nicht jedem Anwender ist klar wie ein 5/2 Wegeventil angeschlossen wird.
Aus diesem Grunde beziehen wir uns auf unsere Ventilinseln.
Diese gibt es bei uns in 2er und 3er Ausführung
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/0198f4c879857e5aa4daeacace24bd18)**[Magnetventilblock -3 fach](https://www.cnc-steuerung.com/detail/0198f4c879857e5aa4daeacace24bd18)**
Artikelnummer: HW2001
[Zum Produkt →](https://www.cnc-steuerung.com/detail/0198f4c879857e5aa4daeacace24bd18)
[](https://www.cnc-steuerung.com/detail/0198f4cc6bff7243833045c65f3fd059)**[Magnetventilblock -2 fach](https://www.cnc-steuerung.com/detail/0198f4cc6bff7243833045c65f3fd059)**
Artikelnummer: HW2002
[Zum Produkt →](https://www.cnc-steuerung.com/detail/0198f4cc6bff7243833045c65f3fd059)
Wegeventile geben die Druckluft frei oder ändern z.B. die Durchflussrichtung.
Sie haben einen Druckluftanschluss und mehrere Entlüftungen für die jeweiligen Arbeitsausgänge.
Die Benennung der Wegeventile setzt sich aus der Anzahl der Anschlüsse und der Anzahl der Schaltstellungen zusammen.
In diesem Fall besitzt ein fünf-strich-zwei-Wegeventil **fünf** Anschlüsse und **zwei** Schaltstellungen.
Wenn Sie eine HF Spindel haben die Druck zum Zurückstellen der Spannung benötigt verdrahten / schließen Sie diese wie hier gezeigt an.

*Anschluss*
## Downloads
- [Laden Sie sich hier die pdf herunter](https://www.cnc-steuerung.com/media/05/95/a7/1756479347/5_2Wegeventil.pdf)
Wer hingegen keine Ruckstelldruckluft benötigt kann diese Ventilinsel trotzdem verwenden.
Verschließen Sie dazu den Ausgang A

## Downloads
- [5\_2\_3\_2](https://www.cnc-steuerung.com/media/2d/fe/41/1756480185/5_2_3_2.pdf)
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/0198f662da1370ca9f9c859c4ddb8163)**[Verschußstopfen 6mm](https://www.cnc-steuerung.com/detail/0198f662da1370ca9f9c859c4ddb8163)**
Artikelnummer: SW10820
[Zum Produkt →](https://www.cnc-steuerung.com/detail/0198f662da1370ca9f9c859c4ddb8163)
[](https://www.cnc-steuerung.com/detail/018b6bcbadbd7f09ba7d741f50f90ea2)**[Ferrit-Ringkern für Frequenzumrichter](https://www.cnc-steuerung.com/detail/018b6bcbadbd7f09ba7d741f50f90ea2)**
Artikelnummer: SW10381
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018b6bcbadbd7f09ba7d741f50f90ea2)
Der 3 Phasen Spindelmotor kann mit einen Frequenzumrichter ausgestattet werden.
Hierzu muss folgendes beachtet werden.
Der unten gezeigte rot Bereich muss gegen den FU getauscht werden.
Achtung: Je nach Maschine / Leistung des Spindelmotors sind die Zuleitung dicker. Hier im Plan der MH500 wurde ein 2,2 KW Motor verbaut.

*Schaltplan*
Die Umschaltung des rechts / links Laufes wird nicht mehr benötigt da wir ja hier mit einem Frequenzumrichter arbeiten. Dieser übernimmt die stufenlose Drehzahlregelung und auch die Richtungsumkehr.

*Richtungsumkehr*
# GP 800 Konverter
**Konverter für den 3D Taster GP800**
In kürze mehr
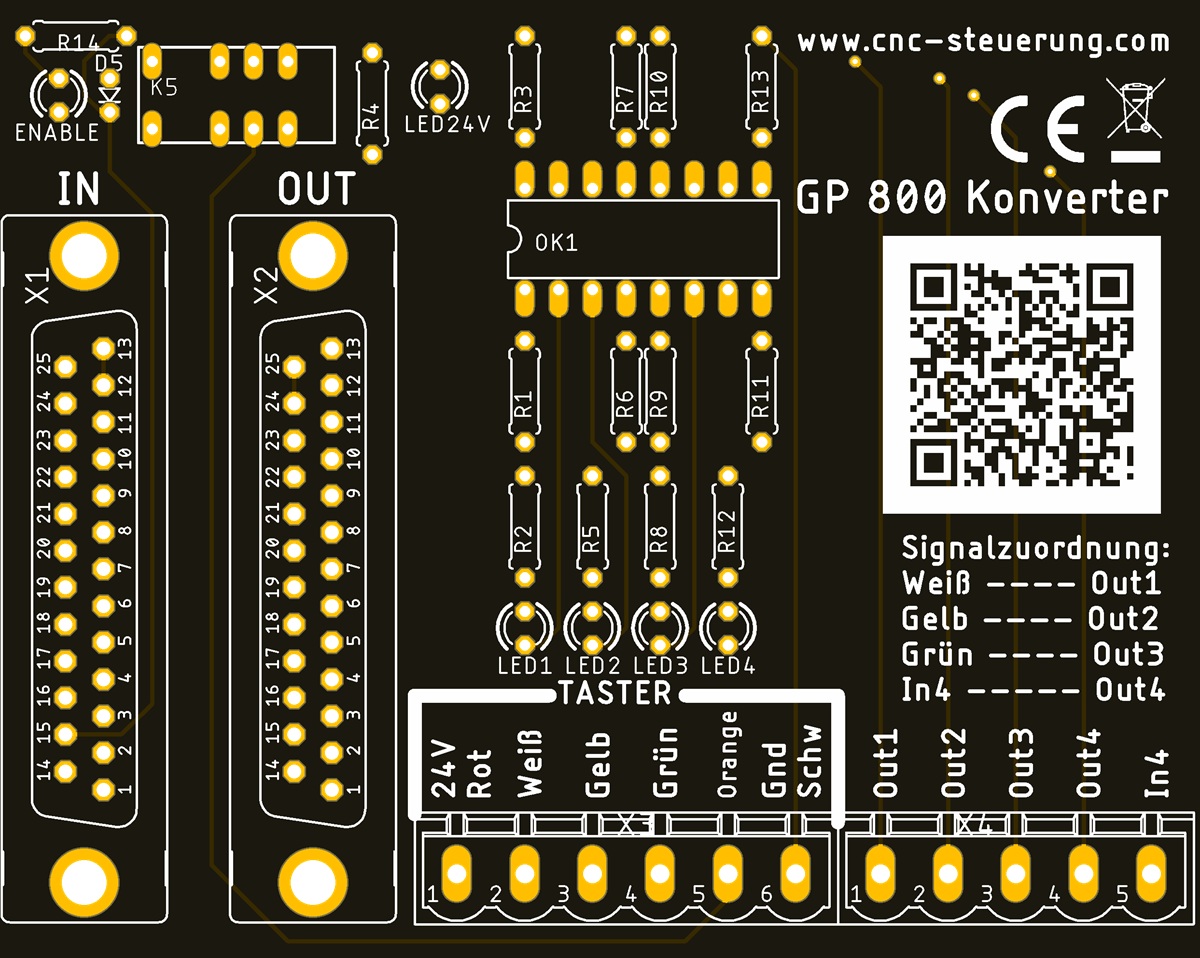
*Konverter Platine*
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/019803a859f17530b1217604e4308e14)**[GP800 Konverter](https://www.cnc-steuerung.com/detail/019803a859f17530b1217604e4308e14)**
Artikelnummer: GP800Konverter
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019803a859f17530b1217604e4308e14)
Kabel mit dem richtigen Querschnitt zu verwenden ist das A und O einer guten Steuerung. Viele kennen nicht das richte Maß und nehmen entweder zu groß (was nicht Schadet) oder zu dünn, was unter Umständen gefährlich sein kann.

Immer ist die Rede von Querschnitt, aber was ist das eigentlich?
Als Querschnitt wird immer die Leitung angegeben, ohne die Isolierung oder anderes - also nur der Querschnitt der auch leitend ist.
Dieser wird in Quadratmillimeter angegeben.
**Nach IEC 60228 und VDE 0295 genormte Kabelquerschnitte:**
Querschnitt - Durchmesser
0,25 mm² ~0,56mm
0,34 mm² ~0,66mm
0,5 mm² ~0,80mm
0,75 mm² ~0,98 mm
1 mm² ~1,13 mm
1,5 mm² ~1,38 mm
2,5 mm² ~1,78 mm
4 mm² ~2,26 mm
6 mm² ~2,76 mm
10 mm² ~3,57 mm
16 mm² ~4,51 mm
25 mm² ~5,64 mm
Wovon hängt der benötigte Querschnitt ab?
Als Faustregel gilt: Je mehr Leistung benötigt wird, desto größer der Kabelquerschnitt.
Was passiert, wenn der Kabelquerschnitt zu klein oder zu groß ist?
Ein großer Kabelquerschnitt resultiert in erster Linie in höheren Kosten und Sie müssen, da es weniger flexibel ist, mit einer aufwändigeren Verlegung des Kabels rechnen.
Aber je länger die Leitungen werden um so dicker müssen die Leitungen genommen werden um die Verluste auszugleichen, denn je länger und dünner eine Leitung ist umso größer ist die Gefahr der Wärmebildung, was wiederum den Widerstand des Leiters erhöht. **Wärme gleich Brandgefahr!**
Merke: Spannungsabfälle werden durch Verwendung größerer Querschnitte ausgeglichen.
**Hier die Richtwerte nach VDE 0295 für 12 V-Gleichstrom-Anwendungen ****Maximale Stromstärke in Ampere**
1 mm² = 11A
1,5 mm² = 15A
2,5 mm² = 20A
4 mm² = 25A
6 mm² = 33A
10 mm² = 45A
16 mm² = 61A
25 mm² = 83A
35 mm² = 103A
50 mm² = 132A
70 mm² = 165A
95 mm² = 197A
120 mm² = 235 A
**Maximale Leistung bei einer Leitungslänge von bis zu 10 Meter Empfohlener Kabelquerschnitt bei**
**230 V** in mm² Empfohlener Kabelquerschnitt bei **400 V** in mm²
1.000 Watt 2,5 mm² 1,5 mm²
1.200 Watt 2,5 mm² 1,5 mm²
1.500 Watt 2,5 mm² 1,5 mm²
1.800 Watt 2,5 mm² 1,5 mm²
2.100 Watt 2,5 mm² 1,5 mm²
3.500 Watt 2,5 mm² 1,5 mm²
**Kabelquerschnitte für 24V-Anwendungen bei 3 Meter Kabellänge**
Leistung in Watt
1,5 mm² 100 Watt
3 mm² 200 Watt
4,5 mm² 300 Watt
6 mm² 400 Watt
7,5 mm² 500 Watt
9 mm² 600 Watt
10,5 mm² 700 Watt
12 mm² 800 Watt
13,5 mm² 900 Watt
15 mm² 1.000 Watt
# Wie baue ich eine CNC Wabeco Fräsmaschine auf CNC Drehen um?
**Wir begleiten den Umbau vom Fräsen auf Drehen**
Wir begleiten einen Kunden beim Umbau einer CNC Fräsmaschine zum Drehen.
Wie das geht zeigen wir Euch hier in diesem Beitrag.
Ausgangspunkt ist eine CNC Fräsmaschine. Der Umbau soll dazu dienen, nachher einfache Drehaufgaben zu erledigen.
Als Software kommt zum einen Mach4 Fräsen und Mach4 Drehen zum Einsatz.

*das Projekt*
Schritt 1:
Die Werkzeugaufnahme muss so befestigt werden das der Drehstahl sich nicht dreht.

Schritt 2:
Dann musste ein Antriebsmotor mit Spindelstock auf der alten X Achse montiert werden.

Schritt 3:
Die Software musste nun so umprogrammiert werden das aus der Z Achse nun die X Achse wird und auf der X Achse nun die Z Achse.
der Referenzpunkt Z Achse liegt nun hinter den Reitstock

*Z Referenzpunkt*
Die X Achse liegt oben , wie bei der alten Z Achse

*X Referenz*
Der Abstand zur Drehmitte wird nun im Offset eingetrage

*Offset*
Nun muss man wissen das bei Drehen mit Vorschub pro Umdrehungen gearbeitet wird. Auch die Drehzahlregelung ist hier eine andere als beim Fräsen.
Aus diesem Grunde benötigt man einen Encoder der 1:1 am Backenfutter befestigt ist. Dieser erfasst zum einen die Drehzahl und zum anderen die Position des Backenfutters.
Um das realisieren zu können, benötigt man eine CSMIO IP-S mit einem ENC Modul.
# Wesentliche Änderung von Maschinen
**Muss ich ein CE neu erstellen? Wann trifft mich das? Wann nicht?**
Wann benötige ich eine CE Kennzeichnung - wann muss ich die CE neu erstellen?
Diese Frage taucht immer wieder auf, wenn es um Retrofit geht.
Grundsätzlich dient dieser Beitrag dazu Ihnen ein bisschen Klarheit zu verschaffen.
> **Hinweis**
> Informieren Sie sich auch bei den zuständigen Behörden um Rechtssicherheit zu erhalten.
> Wir übernehmen keine Verantwortung für diesen Beitrag !
>
> Bei der Anwendung des Entscheidungsschemas wird vorausgesetzt, dass die betreffende Maschine vor der geplanten Veränderung den geltenden Vorschriften (BetrSichV, Maschinenrichtlinie) entsprochen hat und demzufolge keine sicherheitstechnischen Mängel aufweist.

*Ablauf*
Erläuterung zum Ablaufplan:
1\. Sie planen einen Umbau Ihrer Maschine
2\. Entsteht durch den Umbau ein neues oder erhöhtes Risiko?
3\. Sind die bestehenden Schutzmaßnahmen weiterhin ausreichend und angemessen?
4\. Kann das neue oder bestehende Risiko durch zusätzlich Schutzmaßnahmen beseitigt werden ?
5\. Kann das neue oder bestehende Risiko durch zusätzlich Schutzmaßnahmen beseitigt werden die eine eigene Steuerung benötigt ?
6\. Müssen bei der erforderlichen Einbindung der Schutzeinrichtung lediglich Signale in den vorhanden Steuerstromkreis eingebunden werden?
7\. Ist die zusätzliche sicherheitsrelevante Steuerung unabhängig von der vorhandenen Steuerung und bewirkt lediglich das stillsetzen gefahrbringender Bewegungen ?
Sollten Sie bei diesem Schaubild durch die Fragestellung zu dem Ergebnis kommen das Sie eine wesentliche Änderung haben, benötigen Sie ein neues CE.
**Grundsätzliches:**
Sie als Betreiber der Maschine müssen seid eh und je Ihre Maschine auf den laufenden Sicherheitsstandart bringen.
Ein gutes Beispiel ist bei einer Drehmaschine die Backenfutterabdeckung.
Wir sehen immer wieder das bei älteren Maschine ohne diese Backenfutterabdeckung gearbeitet wird. Das würde bedeuten das mit dieser Maschine nicht mehr gearbeitet werden darf.
> **Unsere Meinung**
> Wer mit einer Maschine arbeitet die zu Zeit als sicher eingestuft werden kann, braucht unserer Meinung nach bei einem Umbau kein neues CE da wir den Zweck der Maschine nicht ändern und deren Geschwindigkeit nicht erhöhen bleibt alles wie es ist.
>
> **Sollten Sie sich unsicher sein, fragen Ihre Berufsgenossenschaft oder andere geeignete Behörden.**
Wieso meinen wir das wir keine wesentliche Änderung vornehmen:
1. Sie planen einen Umbau Ihrer Maschine : **Antwort Ja**
2. Entsteht durch den Umbau ein neues oder erhöhtes Risiko? **Antwort Nein**
denn die Maschine ist jetzt schon eine CNC Maschine und wird nur modernisiert. Es werden keine höheren Geschwindigkeiten erreicht.
Nach Diagramm gehen wir sofort auf "Keine wesentliche Änderung"
3. Sind die bestehenden Schutzmaßnahmen weiterhin ausreichend und angemessen? **Antwort Ja**
Denn die Schutzmaßnahmen wurden im laufe der Jahre immer entsprechend modernisiert.
Auch wenn wir bei 2. mit Nein geantwortet haben, können wir bei 3. mit Ja beantworten und somit die wesentliche Änderung verneinen.
4. Kann das neue oder bestehende Risiko durch zusätzlich Schutzmaßnahmen beseitigt werden ? **Antwort Ja**
Durch die neuen Systeme erreichen wir eine noch höhere Sicherheit als vor der Umrüstung.
Stichwort STO Signale
## Downloads
- [Laden Sie hier das Diagramm herunter](https://www.cnc-steuerung.com/media/f0/4e/6e/1756369129/Wesentlichenderung.PDF)
# Closed Loop Betrieb mit einer Frässpindel / Backenfutter
**Alles über den Closed Loop Betrieb**
An dieser Steller möchten wir uns einmal mit dem Thema Closed Loop bei Frässpindeln und Drehmaschinen befassen. In diesem Bereich gibt es immer wieder Fragen in Bezug wo schließe ich was an. Zudem gibt es auch noch gefährliches Halbwissen im Internet.
Was ist Closed Loop überhaupt:
Closed Loop bezeichnet man wenn wir einen geschlossenen Regelkreis haben, im Gegensatz zu Open Loop was einen offenen Regelkreis behandelt.
Bei Servosystemem kennt man diese Art von Regelkreis. Der Motorencoder wird an die CN2 Buchse angeschlossen und meldet darüber die Position an den Servoverstärker (Drive).

Die wenigsten wissen aber das wir auch einen "normalen" AC Motor wenn dieser mit einem Encoder ausgestattet ist mit einem Frequenzumrichter von Delta (C2000) im Closed Loop betreiben können.
Das hat den Vorteil das wir das Drehmoment theoritisch ab Drehzahl 1 zu 100 % abrufen können.
Diese bedeutet das der Motor über einen Encoder (TTL oder Sinus) mit dem C2000 und seiner Encoderkarte verbunden ist. Wenn der Motor über keinen Encoder verfügt muss dieser nachgerüstet werden.
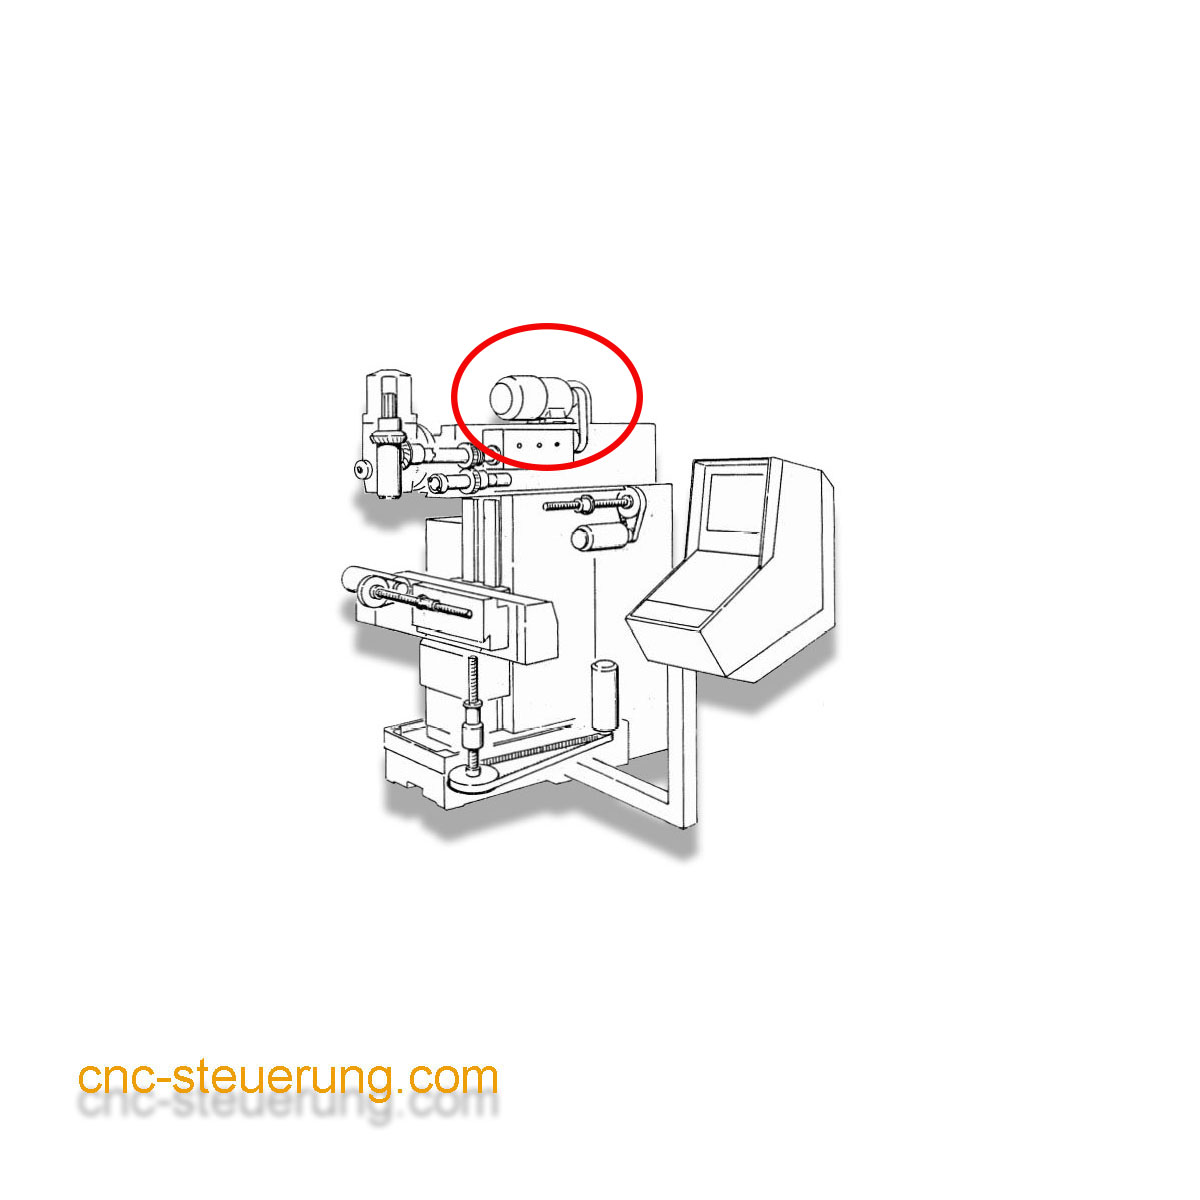
Wer diese Arbeit scheut kann auch einen Spindelmotor mit Encoder nachrüsten.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018afedb51717d299b6fdf3daa96d77d)**[Spindelmotor in verschiedene Leistungsklassen](https://www.cnc-steuerung.com/detail/018afedb51717d299b6fdf3daa96d77d)**
Artikelnummer: HW10607
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018afedb51717d299b6fdf3daa96d77d)
Dieses dient aber nur dazu die Leistungseinbrüche bei Open Loop entgegen zu wirken.
Das hat noch nichts mit der Spindelorientierung zu tun.
Wozu benötigen wie die Orientierung?
Bei Gewindeschneiden zum Drehen oder auch beim Fräsen müssen wir die Position der Spindel / Backenfutter genau kennen. Aus diesem Grunde kann/darf der Encoder vom Motor nicht verwendet werden.
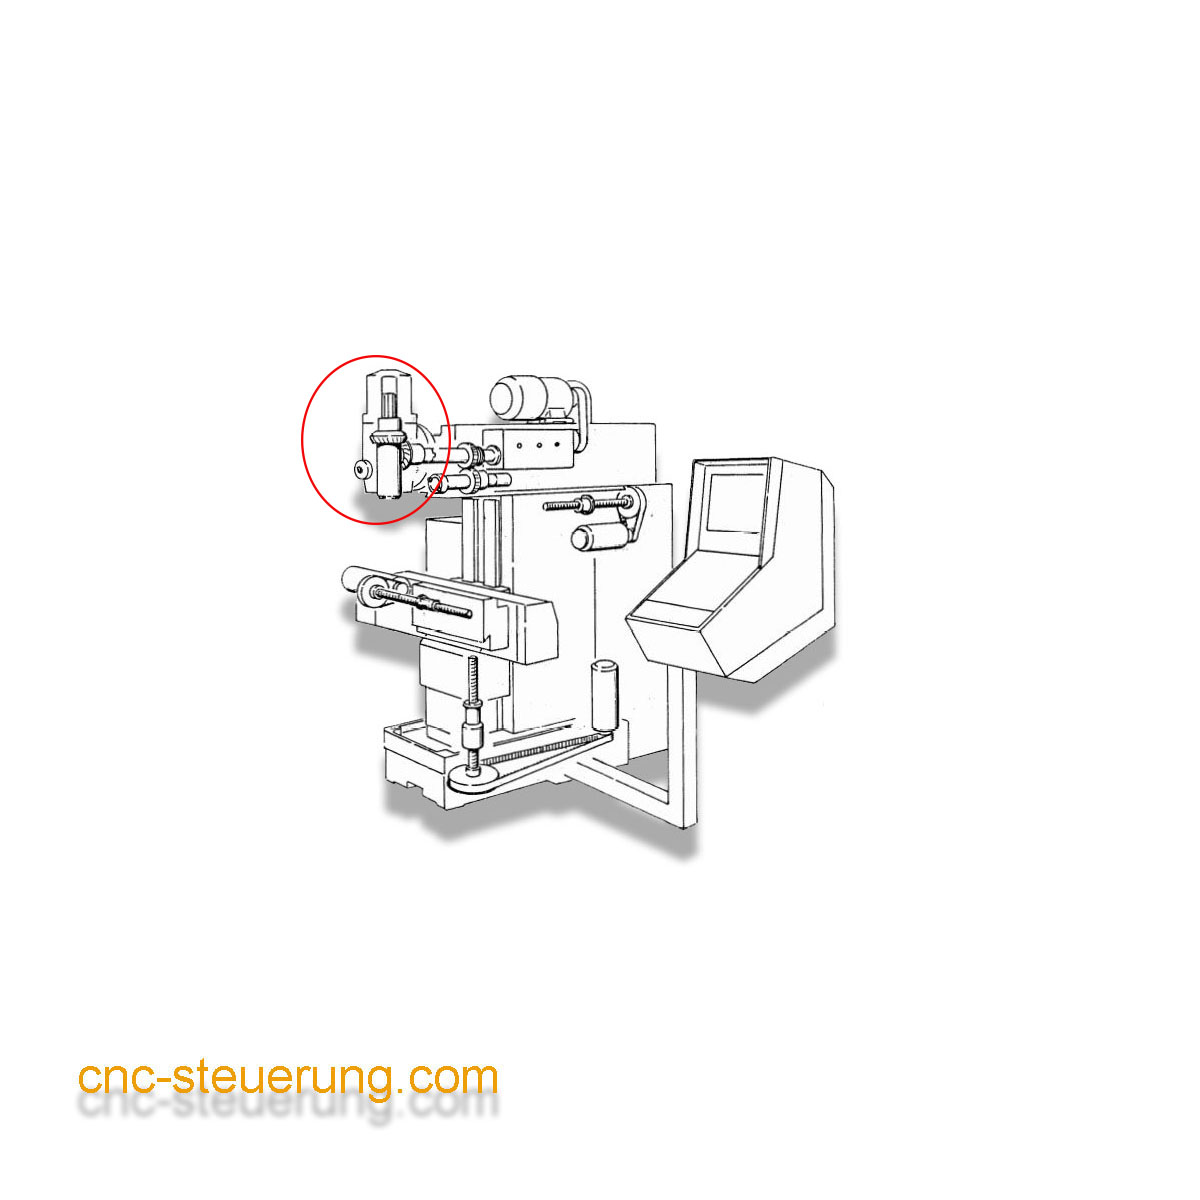
Das Signal (TTL) muss an ein ENC Modul angeschlossen werden.
Dieses dient nur der Positionserkennung und Drehzahlanzeige nicht der Leistungssteigerung des Motors.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ab9535574754b81e3f40d70b292a5)**[Encoder Modul für IP-S und IP-A](https://www.cnc-steuerung.com/detail/018ab9535574754b81e3f40d70b292a5)**
Artikelnummer: 200200192
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ab9535574754b81e3f40d70b292a5)
Jeder kennt es, keiner macht was !
Drehzahl der Spindel und Vorschub der Achsen. Diese Parameter müssen auf ein sicheres Maß reduziert werden wenn der Bediener sich im Gefahrenbereich befindet.
Wir möchten Ihnen ein Script empfehlen, der zwar nicht nach der Maschinenverordnung als sicher gilt aber der Ihnen die Geschwindigkeiten auf eine einstellbare Einheit reduziert.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/019528d6e0fe70578b6614d14e32ccc9)**[Skript für Vorschub und Drehzahlreduzierung bei offener Maschinenkabine](https://www.cnc-steuerung.com/detail/019528d6e0fe70578b6614d14e32ccc9)**
Artikelnummer: SW10709
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019528d6e0fe70578b6614d14e32ccc9)
Wer die Maschinentür öffnet kann unter umständen mit zu schnellen Achsen oder einer zu schnellen Spindel konfrontiert werden. Dieses Makro reduziert beides auf ein einstellbares Maß wenn der Kontaktschalter der Tür offen meldet.
Erst durch das Bestätigen durch eine weitere Taste werden die Vorschübe wieder auf 100 Prozent angehoben, wenn die Türe wieder geschlossen ist.

Fällt ein Einstellbarer Eingang ab, reduzieren wir die Drehzahl und Vorschub.
Schließen Sie die Tür müssen Sie mit einer weitere Taste dieses Bestätigen um die Parameter wieder auf 100% zu stellen.

> **Nur mit FU**
> Achtung:
> Drehzahlreduzierung nur möglich wenn ein Frequenzumrichter eingesetzt wird,
# Maschinengestell genau untersuchen
**Sie suchen eine gute alte Maschine?**
Schauen Sie sich die Y Achse der Maschine genau an.
In der Vergangenheit haben wir oftmals viele Maschine gesehen die oben um Schwalbenschwanz bereits beschädigt waren und wie im unteren Bild zu erkennen fachmännisch repariert wurden.
Deutlich zu erkennen das die Schweißnaht nach der Behandlung mit einem Scharber nachgearbeitet wurde.

*Schwalbenschwanzführung*
Auch an der Seite wurde die Schweißnaht mit Spachtel bearbeitet und überlackiert. Achten Sie auf die Vorderseite und an der Seite ob eventuell Spachtelarbeiten ausgeführt wurden.

*Beschädigung von der Seite*
# 0-10 Volt Umschalter
**Spezialrelaisbaugruppe für Anwender die das analoge +10 Volt in ein +/- 10 Volt Signal wandeln möchten.**
Wofür benötigt man einen 0-10 Volt Umschalter?
Wer die Solldrehzahl mittels analogen 0-10 Volt ausgeben möchte muss das Signal drehen um die Laufrichtung zu ändern. Genau hier setzt unsere Baugruppe an.
*TecLab*
Funktionsweise:
Das Relais R1 ist zum schalten der Freigabe des FU .
Da wir hier einen doppelten Ausgang haben kann am 2. Ausgang eine Statusleuchte oder anderes angeschlossen werden.
0-10 Volt:
Legen Sie an Input die Spannung an die Sie invertieren möchten.
(5-24 VDC) M3 Relais :
Schalten Sie M3 (R2) so fließt die angelegte Spannung auf den Ausgang (Output)
M4 Relais: Schalten Sie M4 (R3) so wird die anliegende Spannung auf Ausgang (Output) negiert ausgegeben.
Wird M3 und M4 nicht geschaltet liegt am Output keine Spannung an.
Wichtig: M3 und M4 dürfen niemals zusammen angesteuert werden.
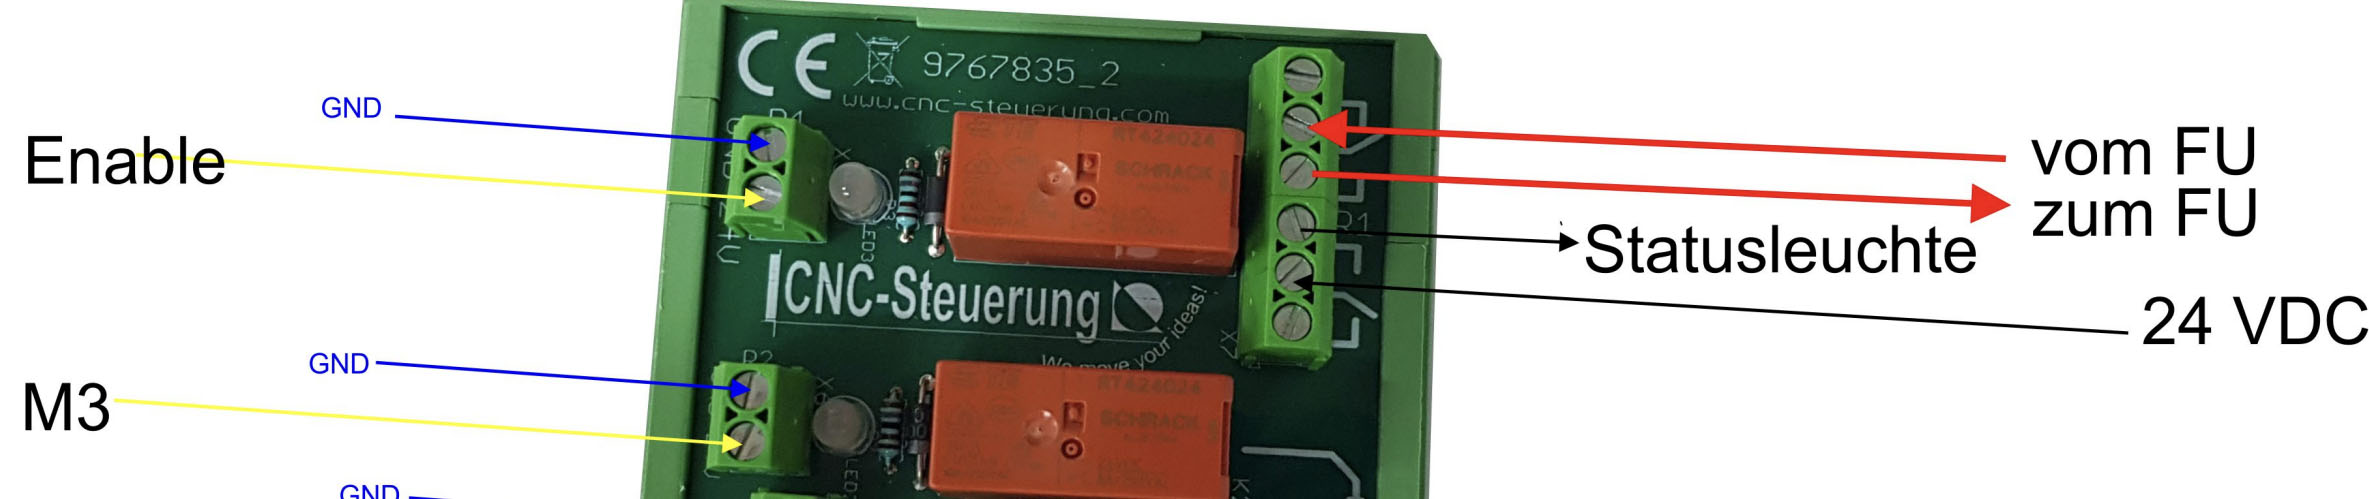
*Verdrahtung*
# Anschlussblöcke für die IP-M
**Wer sich nicht großartig durch die Anleitungen lesen möchte und einen Anschlussblock mit klarer Beschriftung sucht findet hier genau das richtige.**
Wer sich nicht großartig durch die Anleitungen lesen möchte und einen Anschlussblock mit klarer Beschriftung sucht findet hier genau das richtige.

*Anschlussblock*
Unterer Anschlussblock:
hier werden nur PNP Signale erwartet da wir die Masse zusammen geführt haben:
Legen Sie nur einmal Masse an einer Klemme GND an.

*unterer Anschlussblock*
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ab943d12f72f786fb8964603ff96d)**[IP-M IN-Out Block Set](https://www.cnc-steuerung.com/detail/018ab943d12f72f786fb8964603ff96d)**
Artikelnummer: 125478565\_V2
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ab943d12f72f786fb8964603ff96d)
Da der LS 903 kein TTL Signal verwendet kann dieser nicht direkt an die IP-A verbaut werden.
Dazu muss ein Konverter verwendet werden. Diesen stellen wir Ihnen bereit mit unseren Adapter.
Wichtig:
Der Adapter darf nur Stromlos montiert werden. Werden die Anschlüsse unter Strom auf oder abgesteckt zerstört dieses ersten den Adapter und die IP-A.
Gehen Sie bei der Verdrahtung gewissenhaft vor und überprüfen Sie vor dem Einschalten die Anschlüsse noch einmal. Falscher Anschluss zerstört die Baugruppe und die IP-A.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/0190495c14757ec7b5b9092e28f4ec9b)**[Adapter für Glasmaßstab LS 903](https://www.cnc-steuerung.com/detail/0190495c14757ec7b5b9092e28f4ec9b)**
Artikelnummer: 123321\_2
[Zum Produkt →](https://www.cnc-steuerung.com/detail/0190495c14757ec7b5b9092e28f4ec9b)
Der Anschluss:
An der oberen Seite sehen Sie Schraubklemmen, hier sind die Farben vom Anschlusskabel des Maßstabes aufgedruckt.
An der Unterseite links sehen Sie die beiden Schraubklemmen zur Spannungsversorgung. Auch hier sind die Polbezeichnungen aufgedruckt.
An der rechten Unterseite sehen Sie eine RJ45 Buchse. Diese muss mit einem Patchkabel mit dem CNC Connectsystem V2 / STAGE ONE verbunden werden.
Ziehen Sie dazu das Kabel nur 3 der Aufsteckplatine ab und lassen Sie dieses auf der Aufsteckplatine frei.
Verschließen Sie mit dem Deckel des Adapters die Buchse 3 der Aufsteckplatine.
Schließen Sie nun den Adapter an den Steckplatz der jeweiligen Achse.

*Anschluss Glasmaßstab*
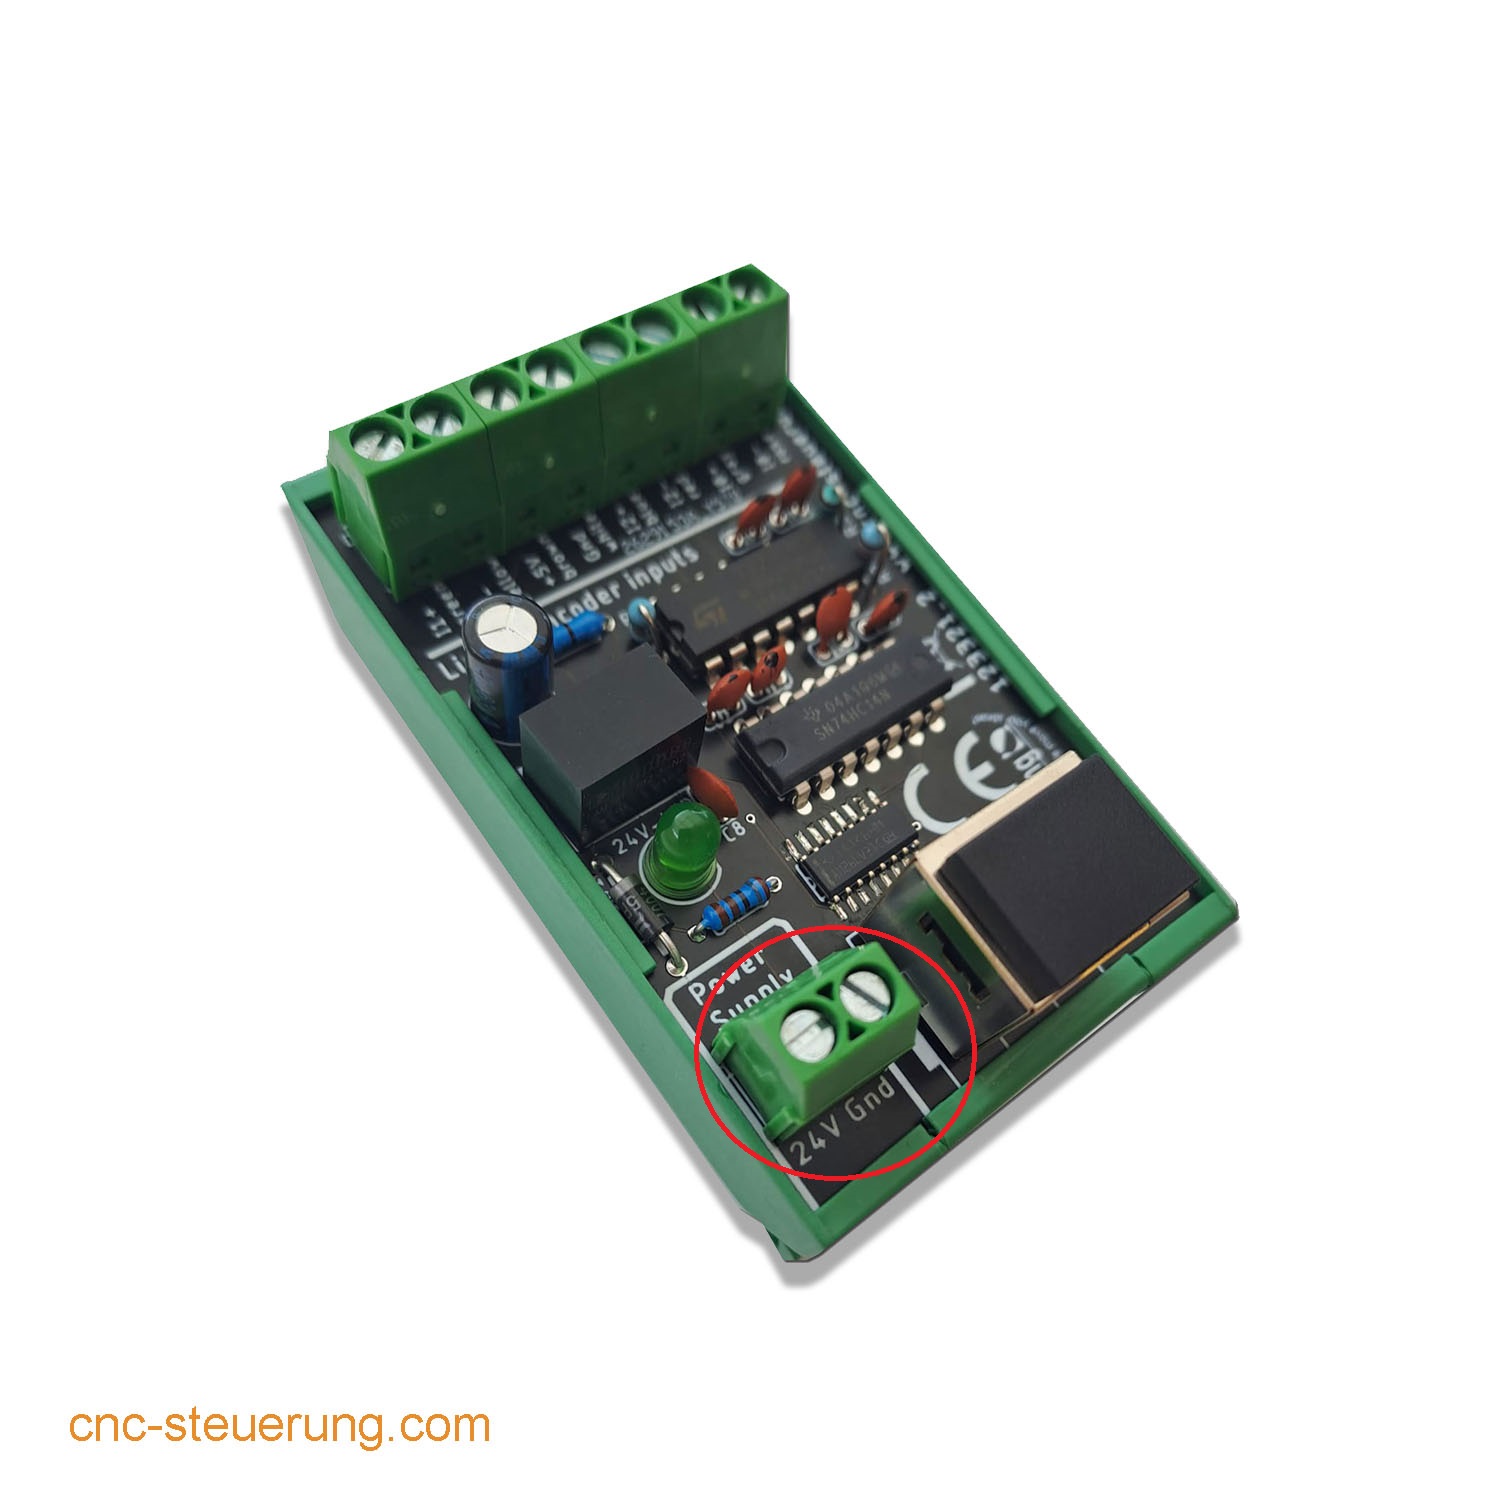
*Spannungsversorgung*
*Übergabe an das CNC Connect System*

*Anschluss Connect System*
Wir empfehlen Ihnen die Maschine erst mit dem Motorencoder einzustellen um dann den Adapter einzusetzen.
Halten Sie die Anschlussleitung so kurz wie möglich.
# Getriebesteuerung V1
**Alles über die Getriebesteuerung Version 1**
Unsere universal Getriebesteuerung ist für alle Maschine geeignet die mittels DC Motor die Gänge einlegen. Die Gänge werden von digtialen Eingängen überwacht.
Damit diese Steuerung richtig arbeiten kann, muss die Einheit angelernt werden.
Voraussetzungen:
Jeder Motor hat Signale / Mikroschalter. Wir können (Stand 08/2022) 3 Stellungen auslesen - jeweils aussen und einen in der Mitte.
So kann die Steuerung jederzeit erkennen, welcher Gang eingelegt ist und in welche Richtung der Motor drehen muss um den nächsten Gang einzulegen.
Die Ausgänge der Getriebesteuerung sind mit maximal 50 mA zu belasten.
Damit unsere Makros auch richtig arbeiten benötigen Sie die Oberfläche Hobby Version V5.1101
Wer eine sogenannte KUSA Schaltung hat oder benötigt:
Wir schalten im Script dann vor den Gangwechsel einen Ausgang, hier kann wird dann der Dämpferwiderstand zugeschaltet.
Ist der Gang eingelegt schalten wir im Script diesen Ausgang wieder aus.
Gehen Sie nun Schritt für Schritt vor.
Führen Sie die Software aus und folgenden Sie den folgenden Installationsanweisungen

Stimmen Sie den Lizenzbedingungen zu:

Nach einer kurzen Installation sehen Sie dieses Bild:

Wechseln Sie in das Verzeichnis auf C:\\Gear

und suchen Sie die Datei : Gear

Wer die Software ohne eine angeschlossene Hardware startet sieht dieses Bild:

Wer keine Verbindung aufbauen kann, schaut sich in der Systemsteuerung die Einstellungen an, und überprüft diese mit den Einstellungen hier in der Software.
Wenn die Einstellungen passen müssten Sie folgende Anzeige sehen:

Die Einstellungen können Sie testen in dem Sie auf Motorsteuerung klicken. Es werden
dann Anweisungen gesendet und Meldungen empfangen. Dieses wird Ihnen im grünen Display links angezeigt. Wenn keine richtige Kommunikation stattfindet ist auch die Schaltfläche Motorsteuerung inversive dargestellt.
Klicken Sie bei Motor 1 auf die Schaltfläche "Motor 1 Testdrehung (1 Richtung 2) Sie werden aufgefordert hier auf "Yes" zu klicken.
Es erscheint das Fenster , klicken Sie auf "Ok" Der Motor wird ca. 15 Grad drehen. Wenn dieses nicht möglich ist sollten Sie den Motor in eine Stellung bringen an der die Drehung
keine Probleme bereitet. Der Motor sollte sich in Uhrzeigersinn drehen.

Beantworten Sie die folgende Frage:

Wenn nicht klicken Sie auf "No" Es erscheint dann folgendes Bild

Wenn nicht müssen die Anschlussklemmen des Motors gedreht werden.
Bei Ja erscheint dieses Bild:

**Signale zuweisen !**
Stellen Sie nun die einzelnen Units manuell die Getriebestufen ein. Achten Sie hier auf die Units wie die Mikroschalter angeordnet sind.
Hier im Beispiel die Unit 1 hat (Blau) ( Grün) und (Weis)

Wählen Sie die Farben gemäß der Unit in der Software im Register aus. Also für Unit 1 gibt es die Farben Blau - Gelb und Weiss
Wobei die Farben Grün und Weis jeweils das Ende bedeutet. (Gilt für Getriebesteuerung die nicht 360 und mehr drehen dürfen (Maho)

Dann sieht die Unit so aus !
Wobei Motor 1 S1 Endstellung bedeutet Motor 1 S3 auch Endstellung und beim Drehen von Endstellung zu Endstellung wird S2 überfahren.

Wird auf der Schaltfläche "Anzeige" geklickt werden die digitalen Werte für S1 -S2 und S3 angezeigt. Wenn alle Einstellungen vorgenommen sind

müssen Sie auf die Schaltfläche " Tabelle der Gänge" klicken. Nun werden Ihnen die ausgewählten Eingänge den jeweiligen Gängen zugeordnet angezeigt.

Ab dem 28.12.2022 haben wir die Software aktualisiert.
Nun müssen Sie beim ersten Einschalten / Strom An der Gearschaltung diesen Button klicken:

**Elektrischer Anschluss:**
Der Anschluss erfolgt bei allen Units mit 24 Volt DC
Die Spannungsversorgung erfolgt unten links an der Mainuit. Die Eingänge die wird von der Software geschaltet bekommen werden an den DI 0 bis DI7 angelegt, hier werden 24 Volt erwartet.
Die Ausgänge DO0 bis D3 schalten 24 Volt und können für gewissen Anweisungen verwendet werden. Sprechen Sie vorher mit unserem Support.
Wichtig: Am DI7 muss das Not Aus Signal angeschlossen werden und vergessen Sie nicht an GND Masse also Minus anzulegen !
Verwechseln Sie bitte nicht die Anschlüsse:
Aussen ist GND , daneben die 24 Volt

Digitale Ausgänge der Unit:
Die Ausgänge zum CSMIO Controller sind wie folgt belegt, können aber in der Software frei zugewiesen werden:
DO 0 = Signal an die Software (Mach4 und SIM )
DO 1 = Signal an die Software (Mach4 und SIM )
DO 2 = Ausgang KUSA Schaltung max. 50 mA (Wird nicht verwendet bei Frequenzumrichterbetrieb)
DO 3 = Ausgang Pulse Schaltung max. 50 mA (Wird nicht verwendet bei Frequenzumrichterbetrieb)

Digitale Eingänge sind Signale die von der CSMIO an die Unit gehen:
DI 0 = Getriebevorwahl aus Software Mach4 / SIM Software
DI 1 = Getriebevorwahl aus Software Mach4 / SIM Software
DI 2 = Getriebevorwahl aus Software Mach4 / SIM Software
DI 3 = Getriebevorwahl aus Software Mach4 / SIM Software
DI 4 = Getriebevorwahl aus Software Mach4 / SIM Software
DI 5 = Start Getriebestufe wechseln - kommt aus der Software Mach4 oder SIM Software
DI 6 = frei
DI 7 = Not Aus (hier müssen 24 Volt anliegen)
GND = Masse (zwingend Vorgeschrieben)
Analoge Signale stehen auch zu Verfügung werden aber zu Zeit noch nicht unterstützt !

Die Kommunikation zwischen allen Modulen findet per Netzwerk statt. Die RJ 45 steht Ihnen hier unten zu Verfügung
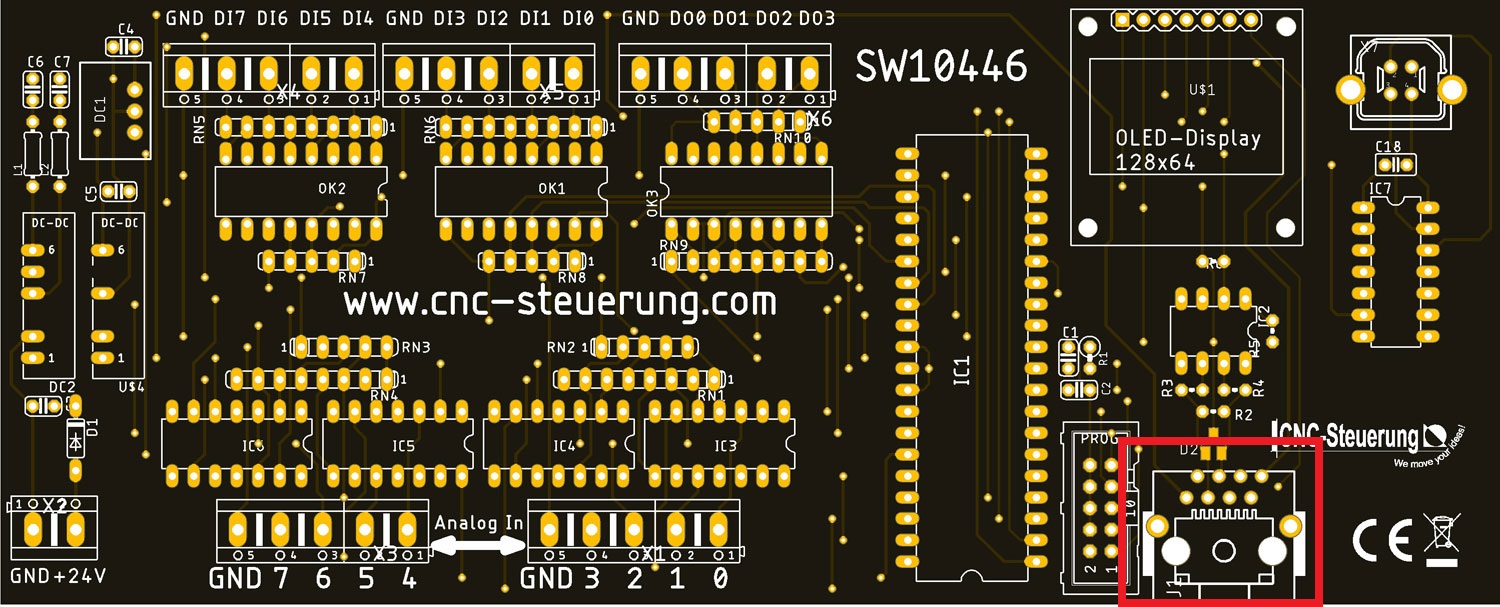
Die Hardware kann über die USB Schnittstelle programmiert werden.

**Die Units:**
Für jeden Motor eine Unit:
Achtung: Schauen Sie sich Ihre Einheiten einmal genau an, gerade bei Maho und Deckel Maschinen sind oftmals die Getriebeeinheiten sehr "ausgenudelt" dann lohnt sich auch nicht hier umzurüsten.

Hier werden die Signale der Unit angeschlossen und der Motor mit 24 Volt Versorgt. Eventuell müssen Sie die Motorzuleitung drehen wenn der Motor nicht bei beim Software einstellen in die richtige Richtung dreht. Was nun Richtig ist kann am Anfang nicht gesagt werden. Dazu haben wir in der Software ein Testprogramm was den Motor eine kurze Strecke drehen lässt.

Wie bereits geschrieben: **1 Unit für einen Motor !**
Legen Sie an jeder Unit (X1) gesondert 24 Volt DC zur Spannungsversorgung an.
Eine Schleife (von der einen zur anderen Unit) ist nicht zu empfehlen.

Der eigentliche DC Motor wird an den beiden Schraubklemmen an der rechten Seite angeschlossen: (X3)

Mechanische Befestigung:
Wir liefern die Baugruppe mit Befestigungsbohrungen. Hier kann die Baugruppe dann direkt auf das Gehäuse mit den Mikroschalter montiert werden, was dann auch
eine sehr kurze Leitung der Signalleitungen zu Folge hätte.
# Kamerasystem
**Unsere optischen Systeme**
Unsere optischen Systeme können mittels der Windows Kamera Software einfach in eine bestehende CNC Maschine eingebunden werden.
Die Windows Software kann Ihnen ein Kreuz in das Bild einblenden , was Ihnen dann als Orientierung dient.
Um Ihnen die Arbeit zu vereinfachen liefern wir ein Offset Makros mit.
Sie können sich einen Button in Ihrer Oberfläche platzieren und dann den zugeschickten Code mit dem Button verbinden.

Im Skript selber müssen Sie nur noch den Abstand auf X und Y eintragen.
```
#(c) 2024, dec. 16 / www.cnc-steuerung.com
#Set initial X- & Y-position
X_ini = 10.11
Y_ini = 12.13
```
Tragen Sie dazu nur die richtigen Abstände in den rot markierten Zahlen ein. Einmal den Abstand von X und Y zur Fräsermitte
## Passende Produkte
**4K Kamera im Gehäuse mit Halter**
Artikelnummer: Kamera\_1.2
Grundsätzlich besteht das Gehäuse aus 3 teilen.
Trägerplatte:
Diese wird mit 2 Schrauben an die Maschine befestigt.
Kameragehäuse und Deckel:
Diese beiden Teile werden zusammen gebaut geliefert und können einfach auf die Trägerplatte geschoben werden. Die Schwalbenschwanzführung erleicht Ihnen die Montage.
# Wie stelle ich meine Schrittmotorendstufen ein?
**Die richtige Jumpereinstellung macht den Unterschied**
Die richtigen Jumper einstellen-
Grundsätzlich sind bei unseren Schrittmotorendstufen die passenden Möglichkeiten aufgedruckt.
Schauen Sie sich in Ruhe auf der Seite die Möglichkeiten an.
TIPP:
Machen Sie sich ein Photo von den möglichen Einstellungen um später im Eingebauten Zustand die Jumper einstellen zu können.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ad7792697795db6de10377b5a6f31)**[Schrittmotorendstufe bis 6,0 Ampere "New"](https://www.cnc-steuerung.com/detail/018ad7792697795db6de10377b5a6f31)**
Artikelnummer: 1001001230\_56
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ad7792697795db6de10377b5a6f31)
[](https://www.cnc-steuerung.com/detail/018ad77b741a7ecc9a118c731930cf0b)**[Schrittmotorendstufe 4,2A](https://www.cnc-steuerung.com/detail/018ad77b741a7ecc9a118c731930cf0b)**
Artikelnummer: 800254874
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ad77b741a7ecc9a118c731930cf0b)
[](https://www.cnc-steuerung.com/detail/018ad77ddc657473819790c05bae9066)**[Schrittmotorendstufe bis 7,8 Ampere](https://www.cnc-steuerung.com/detail/018ad77ddc657473819790c05bae9066)**
Artikelnummer: 1001001230\_78
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ad77ddc657473819790c05bae9066)
Stromeinstellung:
Schauen Sie auf Ihren Schrittmotor und wählen Sie dann die möglichen Stromeinstellung der Endstufe.
Wählen Sie nach Möglichkeit immer die nächst kleinere Einstellung. So wird Ihr Motor niemals in eine "Sättigung" gehen, was sich im Dauerbetrieb als Zuverlässiger herausgestellt hat.
Schritteinstellungen:
Am besten hat sich für Schrittmotoren die Einstellungen 3200 Steps heraus gestellt

*Auflösung*
Zum Jumperblock selber:
Auf dem Jumperblock selber sehen Sie kleine weisse Hebel und eine Markierung mit ON oder AN.
Um die Einstellungen vorzunehmen, schalten Sie die Endstufe stromlos und warten Sie bis die rote LED erloschen ist.
Nehmen Sie einen kleinen Schraubendreher um nun den weissen Hebel in die gewünschte Stellung zu bringen. Achten Sie darauf das der Hebel vollständig in seiner Position ist.

Hinweis zum ENA Signal:
Das ENA Signal wird mit 5 Volt angesteuert. Liegt die Spannung an - wird die Endstufe deaktiviert. Wird die Spannung abgeschaltet ist die Endstufe aktive.
# Schritte ermitteln
**Wie errechne ich die Schritt pro mm?**
Wie kann ich meine Schritte ermitteln?
Fahren Sie eine 100mm Strecke, messen Sie aus wie weit Sie gefahren sind.
Rechnen Sie dann wie folgt:
( 1000 × 100) /70 = 1428.5472857
In der Formel:
1000 ist der aktuelle Wert für Schritte pro Einheit womit die vermeuindliche Strecke von 100mm gefahren wurden.
100 ist die gewünschte Distanz in mm.
70 ist die tatsächlich zurückgelegte Distanz in mm.
1428.5472857 Ist der neue Wert für Schritte pro Einheit
# Welche Servo Motoren brauche ich?
**Wie stark sind eigentlich unsere Motoren?**
Wir verbauen Delta Electronics Motoren und bieten hier ein Vergleich zu den verschiedenen Herstellern an.
Unsere Motoren haben zwei Nm Angaben. Die erste Zahl steht für die 100% Leistung und die zweite Zahl für das maximale Drehmoment.
Der zweite Wert stellt unser Motor für 3 Sekunden zu Verfügung. Bei den Motoren finden Sie auch 2 Angaben. Der erste Wert ist das
was voreingestellt ist. Bei diesem Wert sind auch die Nm Angaben passend. Der zweite Wert ist die maximal mögliche Drehzahl, aber die Nm Angaben müssen dann um ca.20 Prozenz reduziert werden.
Bei Motoren mit Bremse ist die Haltekraft so hoch wie das nominale Drehmoment. Auch die Drehzahl ist wichtig. Bei einigen Systemen können wir durch die maximale Drehzahl der Systeme auch eine
Geschwindigkeitssteigerung im Eilgang realisieren.
Unser 200 Watt Servomotor:
0,625 Nm 1,91 Nm
Maximale Drehzahl: 3000 / 5000 Umdrehungen
Unser 400 Watt Servomotor:
1,24 Nm3,82 Nm
Maximale Drehzahl: 3000 / 5000 Umdrehungen
Unser 750 Watt Servomotor:
2,39 Nm 7,16 Nm
Maximale Drehzahl: 3000 / 5000 Umdrehungen
Unser 1000 Watt Servomotor:
3,3 Nm 9,9 Nm
Maximale Drehzahl: 3000 / 5000 Umdrehungen
Ersatz für:
Siemens 1HU 3071-0AC01-Z
Siemens 1F15064-1AF71-4EBO oder unser 1,5 KW
Unser 1500 Watt Servomotor:
7,16 Nm 21,48 Nm
Maximale Drehzahl: 2000 / 3000 Umdrehungen
Ersatz für:
Siemens 1HU3074-0AC01-Z
Siemens 1FT5064-1AF71-4EBO
Siemens 1FT5066-1AF1-4EA0
Unser 2000 Watt Servomotor:
9,55 Nm 28,66 Nm
Maximale Drehzahl: 2000 / 3000 Umdrehungen
Unser 3000 Watt Servomotor:
14,32 Nm Nm 42,97 Nm
Maximale Drehzahl: 2000 / 3000 Umdrehungen
Unser 4500 Watt Servomotor:
28,65 Nm 71,62 Nm
Maximale Drehzahl: 1500 / 3000 Umdrehungen
Unser 5500 Watt Servomotor:
Nm 35,01 Nm , 87,53 Nm
Maximale Drehzahl: 1500 / 3000 Umdrehungen
# WP 1000 der Industrie 3D Messtaster
**Alles über unseren WP1000**
Abmessungen des WP 1000 Messtaster

Aktuelle Einstellungen des Messtasters anzeigen
Start der Prüfung:
Batteriefach entfernen und wieder einsetzuen, beachten Sie nun die Abfolge der LED Anzeige.
LED Farbtest
Zuerst erfolgt ein Farbtest der Messtaster-LEDs.
Hinweis: Zum entnehmen der Batterien nutzen Sie eine Münze, Achten Sie auf das richtige Einsetzen der Batterien.

Änderungen vornehmen
Messtastereinstellungen werden mit Hilfe der “Triggerlogik” angezeigt und verändert.
Zum Ändern müssen Sie:
1.Das Batteriefach einsetzen oder, falls bereits eingesetzt wieder entnehmen.
Die Batterien müssen für mindestens 5 s entfernt sein.
2\. Anschließend den Tastereinsatz auslenken und solange ausgelenkt halten, bis die LEDs als Abschluß der angezeigten Reihenfolge fünfmal rot blinken.
Anmerkung: Falls die LEDs im Wechsel rot und blau blinken sind die Messtaster-Batterien schwach und sollten umgehend gewechselt werden
3\. Der Messtaster befindet sich nun im Einstellmodus und die eingestellte Ausschaltmethode wird angezeigt.

DIP Schalter:
Der WP1000 verfügt über DIP Schalter, die wenn Sie die Scheibe entfernen einfach umgestellt werden können.

> Bei jeder Änderung der Jumper müssen die Batterien entfernt werden.

# RJ 45 Buchse - Adapter
**Was muss ich wissen?**
Unsere Adapter werden immer in einzeln Baugruppen geliefert.

Wer mehrere Gehäuse in einen Tragschienengehäuse packt kann damit schnell und einfach so eine übersichtliche Baugruppe erstellen.

## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ac6f50f65752d8a087bf64c46fa1d)**[RJ45 /Schraubklemme](https://www.cnc-steuerung.com/detail/018ac6f50f65752d8a087bf64c46fa1d)**
Artikelnummer: 125478547\_
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ac6f50f65752d8a087bf64c46fa1d)
Artikelnummer: 125478546.2
Artikelnummer: 125478546.1
An unseren RJ45 Stecker erkennen Sie die Nummerierung.
Die PIN Bezeichnung der RJ45 Stecker ist identisch mit unseren Klemmenblocknummerierung, also 1:1

# Wireless Handrad Not Aus Verdrahtung
**Richtiges Anschließen des Not Aus Kreises**
Wie verdrahte ich den Not Aus an meinen Wirless Handrad?
Wir raten zu unserem Anschlussboard, so vermeiden Sie eine aufwendige Verdrahtung der einzelnen Signale.
Aber es gibt zwei Versionen:
\- mit Anschlussboard
\- ohne Anschlussboard
Ohne Anschlussboard:
Legen Sie an ACS1 = 24 Volt DC an
An Klemme ACS1 NO kommen die 24 Volt von Not Aus heraus, wenn Sie den Not Aus drücken, fallen die 24 Volt ab. Um den Not Aus wieder zu reaktivieren, müssen Sie erneut den Zustimmbutton drücken.
Mit Anschlussboard:
Sie müssen am MPG Modul den ESTOP 2 freilassen. Der Kontakt ASC1NO kommt an ESTOP1 heraus. Die Spannungsversorgung der Klemme an ACS1 wird intern in den Platinen verdrahtet.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/019169750a8b7db28f69cf85fb4a1eeb)**[Anschlussboard für das Wireless Handrad](https://www.cnc-steuerung.com/detail/019169750a8b7db28f69cf85fb4a1eeb)**
Artikelnummer: HW10100\_1
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019169750a8b7db28f69cf85fb4a1eeb)
Änderung in der Generation V2:
Da wir auch Anwendern ohne unsere Controller anbieten, wurden einige Änderungen vorgenommen, was es notwendig macht die Adapterplatine zu überarbeiten

Das neue Empfängermodul sieht nun auch anders aus. Bitte schauen Sie sich einmal das Empfängermodul genau an und teilen Sie uns mit welche Version des Adapters Sie benötigen.

# Manuelle Getriebeschaltung
**Trotz FU immer noch die Möglichkeit der Getriebestufen ohne Umbau**
Mit unserem Kunden der Firma Continental Reifen in Aachen haben wir ein Retrofit der besonderen Art gestartet und Erfolgreich abgeschlossen.
Wunsch war es, trotz Frequenzumrichter, das Schalten der Getriebestufen durch Hand zu erhalten, um auch mal einen Messerkopf mit hoher Zustellung nutzen zu können.
Es wurde eine Handschaltung gebaut:
Die Grundplatte 1 wird an der Maschine (roter Ring) festgeschraubt. Über die Schraube mit Feder und Kugel drückt auf Bohrungen die eine Einstellung makiert.

*Handschaltung*
Mittels dieser Einheit kann schnell auf Wunsch das Vorgelege eingelegt werden.
# Henning Varicon CCD-8G4-1-122 Anschluss
**Wie schieße ich eine Varicon Spindel an die CSMIO an?**
Die Henning Varicon Spindel gehört zu den besten und leistungsstärksten Motoren mit eingebauten Frequenzumrichter am Markt.
Wie aber schließe ich die Spindel an eine CSMIO an.
Diese Anleitung wird ohne Gewähr geschrieben. Lesen Sie die Anleitung und prüfen Sie unsere Angaben genau.
## Downloads
- [Betriebsanleitung Varicon Spindel](https://www.cnc-steuerung.com/media/1f/dd/c8/1731661189/varicon.pdf)
Anschluss
Wichtig bei der Verdrahtung ist das Sie die richtige Platine identifizieren.
Alle Anschlüsse werden an den Klemmen 1 bis 15 vorgenommen - Anschlussleisten (B und C)
Die Klemmen 9-10 und 14 sind für die Freigabe und Drehrichtung zuständig.
Klemme 9 ist Linkslauf
Klemme 10 ist Rechtslauf
Klemme 14 ist für die Spindelfreigabe
Klemme 15 ist die 24 Volt Spannungsversorgung.

Verwenden Sie drei Relais unserer Steuerung.
Legen Sie auf allen Relais mittels Brücke die Klemme 15 auf.
Legen Sie an Relais 2 die Klemme 10 auf
Legen Sie an Relais 3 die Klemme 9 auf
Damit die Spindel eine Freigabe erhält können wir ein weiteres Relais (Beispiel 4) nehmen.
Um die Freigabe zu erhalten wenn die Software aktivieren, können Sie den Hochspannungs Ausgang
verwendet.

*Hochspannungsausgang*
Wenn Sie den Rechtslauf auf Ausgang 2 und Linkslauf auf Ausgang 3 aufgelegt haben weisen Sie diese beiden Ausgänge der Software zu.

*Drehrichtung*
Nun müssen Sie noch den analog Wert zuweisen.
Der analogwert zur Drehzahlregelung wird an den Klemmen 4 und 5 angeschlossen.
Wobei die Klemme 4 das 0- 10 Volt Signal erhält und an der Klemme 5 das GND angelegt wird.
> Überpüfen Sie den Jumper !
> Der Jumper dient zur Umschaltung der Spannungs- auf Stromsollwertvorgabe.
>
> **Offen =** Spannungssollwertvorgabe
> Geschlossen = Stromsollwertvorgabe
>
> Wir arbeiten mit Spannungssollwertvorgabe - also offenen Jumper
Wenn wir von einer Drehzahl der Maschine von 7000 Umdrehungen ausgehen (nicht von der Spindel) dann
tragen Sie wie unten im Bild gezeigt die 7000 ein.
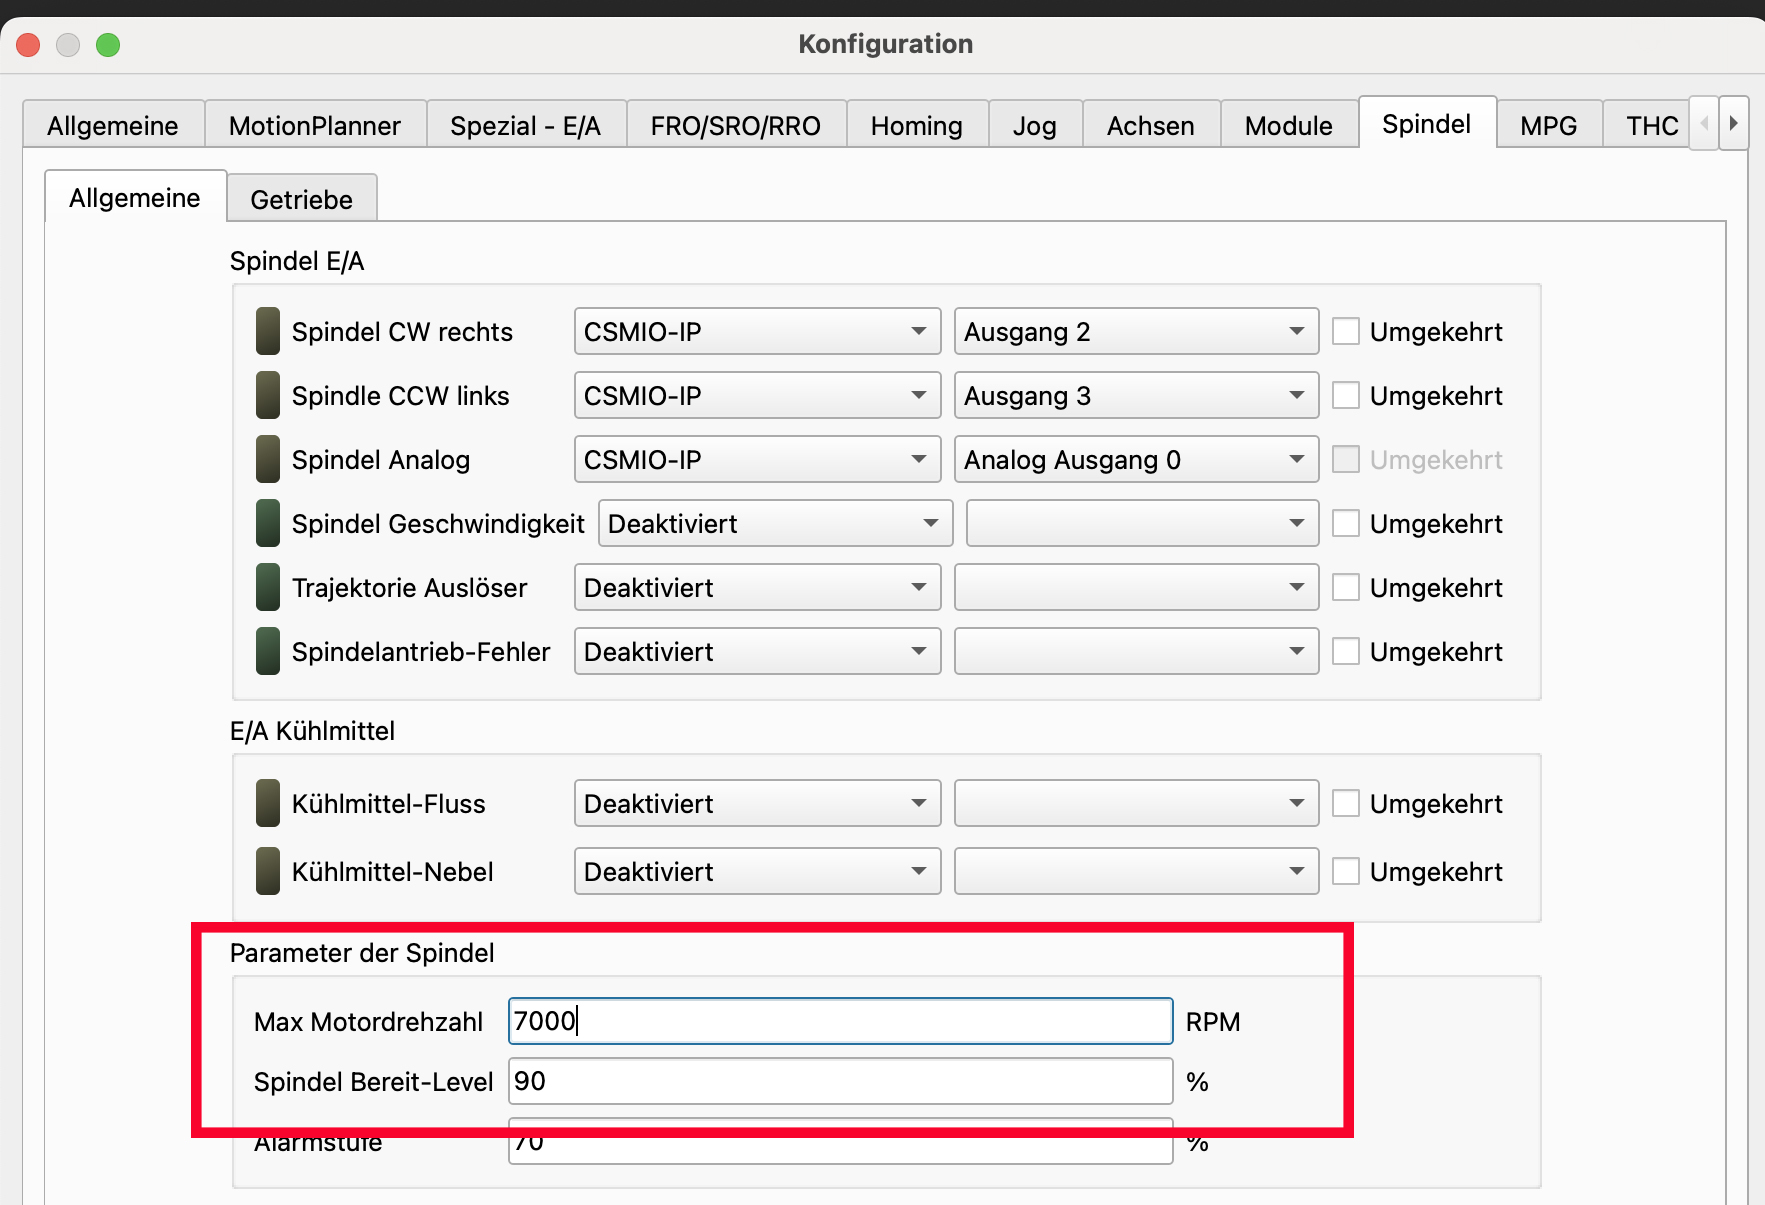
Im Reiter Getriebe tragen Sie ebenfalls die 7000 ein.
Wenn Sie bei Beschleunigung und Bremsen wie im Bild gezeigt die 3500 eintragen, würde die Spindel in 2 Sekunden starten und Bremsen.
Prüfen Sie die passenden Einstellungen für Ihre Maschine.
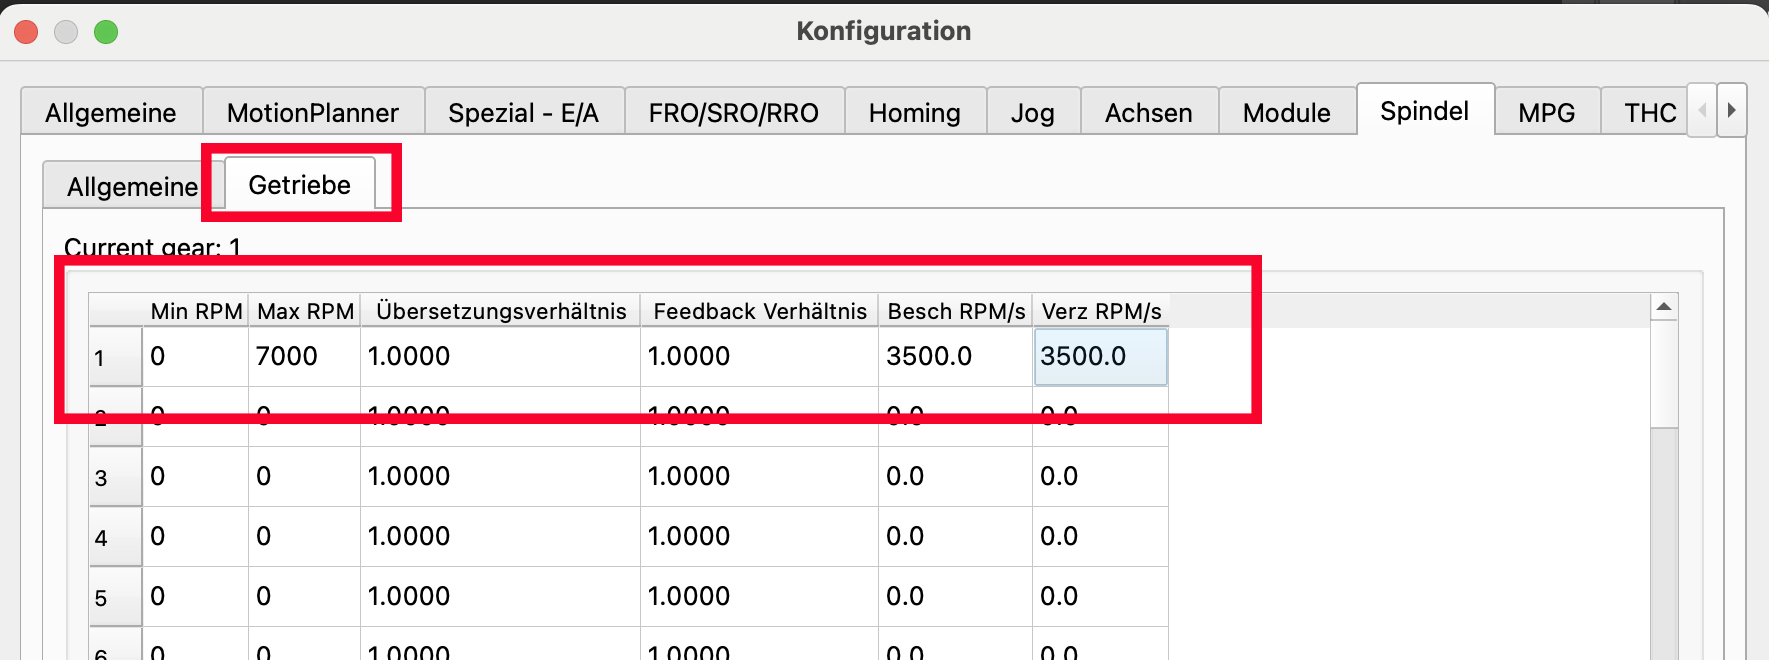
# Unser 3D Taster GP 800
**Finden Sie hier alles über unseren GP800 3D Taster**
Der GP800 ist ein präziser 3D Taster der drahtlos auf eine Entfernung von 2,5 Metern das Signal sendet.
Das Anschlusskabel hat eine Länge von 5,5 Meter.
Der Empfänger muss in der Fräskabine montiert werden, wo eine direkte "Sicht" auf den Taster möglich ist.
Das Gehäuse des Empfänger ist nach IP67 ausgeführt.
> **Was bedeutet IP67**
> Produkte mit der Schutzklasse IP67 sind wasserdicht, es gibt jedoch eine Grenze.
>
> Das Produkt lässt unter normalem Wasserdruck aus einem Schlauch kein Wasser ins Innere dringen.
> Wenn es in Wasser getaucht wird, kann es einem Druck von 15 cm bis 1 m standhalten, und das auch nur für einen kurzen Zeitraum.
> Die kurze Zeitspanne wird im Allgemeinen mit bis zu 30 Minuten angegeben.
> Innerhalb eine Maschinenkabine kann das Wasser nicht eindringen, wenn der Wasserstahl nicht direkt auf das Gehäuse spritzt, ebenso wenig bei hoher Luftfeuchtigkeit und Kälte.
> Jedes Produkt mit der Schutzklasse IP67 ist also gegen Staub und Wasser geschützt.
Der Taster zeigt Ihnen über die LED´s folgende Meldungen an.
Grüne LED: Taster ausgelöst
Blaue LED: Verbindung OK
Rote LED: Verbindung unterbrochen
Weiße LED: Batterie schwach

*LED 3D Taster*
Auch der Empfänger zeigt Ihnen Informationen an:
Gelbe LED: Spannung liegt an
Rote LED: Verbindung abgebrochen
Blaue LED: Verbindung normal
Grüne LED: Taster ausgelöst
Weiße LED: Batterie vom Sender schwach

Kabelfarben und deren Anschluss:
Schwarz: 24 Volt Minus
Rot: 24 Volt Plus
Orange: Taster aktivieren (NPN)
Grün: Taster ausgelöst (NPN)
Gelb: Taster schwache Batterie
Weiß: Taster Fehler
Verdrahtung:
- Schwarzes Kabel auf GND
- Rotes Kabel auf 24 Volt +
- Orange auf einen Ausgang gelegt wird mit GND geschaltet = Aktivieren
- Grün auf einen Eingang (NPN Signal) am Hauptmodul für das Probesignal
- Gelb auf einen Eingang (NPN Signal) kann auch auf einem IO Modul liegen
- Weiß auf einen Eingang (NPN Signal) kann auch auf einen IO Modul liegen
- Orange auf einen Eingang (NPN Signal) kann auch auf einen IO Modul liegen
Funktion der Kabel:
- Orange: Taster aus dem Schlaf holen - Aktivieren
- Grün: Signal des Tasters bei Kontakt
- Gelb: Probe Ok
- Weiß: Probe OK
- Orange: Entfernungsüberprüfung
Wir haben wie folgt mal eine Beispielverdrahtung aufgebaut:
\- IN 10 auf dem Hauptmodul (Tasteingang)
\- IN 11 auf dem Hauptmodul
\- IN 14 auf dem Hauptmodul
\- Ausgang 5 auf dem Hauptmodul
**Normaler Zustand:**
\- IN 10 ON
\- IN 11 ON
\- IN 14 ON
**LOW Batterie:**
\- IN 10 ON
\- IN 11 OFF
\- IN 14 ON
**Empfängersignal unterbrochen:**
\- IN 10 ON
\- IN 11 OFF
\- IN 14 ON
# Wie baue ich einen PC in die Frontblende ein
**Montage eines PC in die PC Blende**
Alle unsere PC werden mit einer von hinten zu verschraubenden Technik in einer Frontblende montiert.
Wir bieten Ihnen passende Frontblenden nach Ihren Wünschen. Die Abmessungen des PC können wir Ihnen auch auf Anfrage mitteilen wenn Sie sich eine eigene Frontblende herstellen möchten
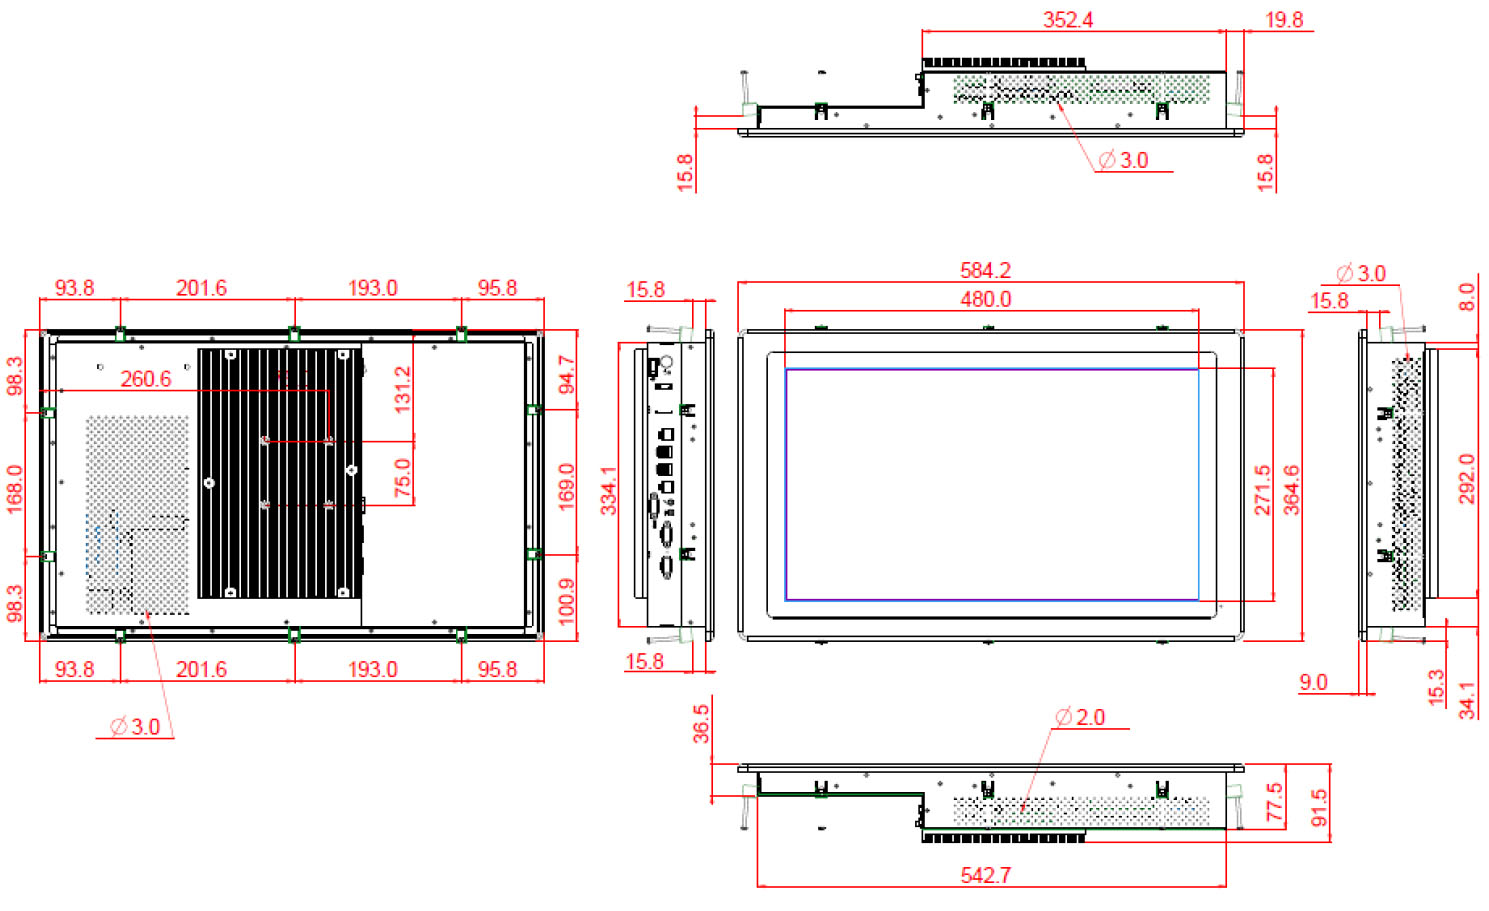
Alternative zur Frontblende mit Ausschnitt kann der PC auch mit seiner Vesa Halterung montiert werden.
Wir teilen Ihnen gerne vorab mit welche Größe Ihr Pc hat.
Bei Vesa benötigen Sie nur 4 Bohrungen. Allerdings liegen dann die Anschlüsse frei, was im Werkstattalltag
nicht wirklich zu gebrauchen ist.

*Vesa Halterung*
Um den PC in einer Frontblende zu montieren gehen Sie wie folgt vor:
\- Stecken Sie die Schraube durch den Halter
\- Drehen Sie die Mutter auf die Schraube wie unten im Bild abgebildet

*Halter vorbereitung*
Nun führen Sie den PC durch die Blende und montieren Sie wie im Bild gezeigt die Halterungen

*Montage*
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/0192dd4d94537319b107d4cdcb3f8e18)**[Panel PC I5](https://www.cnc-steuerung.com/detail/0192dd4d94537319b107d4cdcb3f8e18)**
Artikelnummer: PC\_9wp21y
[Zum Produkt →](https://www.cnc-steuerung.com/detail/0192dd4d94537319b107d4cdcb3f8e18)
**Industrie Panel mit kapazitiven Touchscreen 21,5" i3**
Artikelnummer: 9np21i
[](https://www.cnc-steuerung.com/detail/019011ec05197e1595175205b709f500)**[Industrie Panel mit kapazitiven Touchscreen 21,5" i7](https://www.cnc-steuerung.com/detail/019011ec05197e1595175205b709f500)**
Artikelnummer: HW\_9np21i7
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019011ec05197e1595175205b709f500)
Wir bieten passende Adapter für TTL-Glasmaßstäbe die A/ - B/ und Z/ Signale fehlen an.
Diese können direkt auf die beiden DSUB 25 poligen Buchsen aufgesteckt werden.
Die 9 poligen Buchsen haben folgende PIN-Belegung:
1 = frei
2= 0V
3 = frei
4 = Schirm
5 = frei
6 = A
7 = +5V
8 = B
9 = Z
Sollten Sie diese PIN-Belegung haben, können Sie die Adapter auch für Ihre Maschine verwenden.
Bei dieser Platine haben wir einen Konverter mit verbaut der dann die A/-B/ und Z/ erzeugt.
Beachten Sie bitte die Stromaufnahme Ihrer Maßstäbe !
Wenn Sie mit einer EXE von Heidenhain arbeiten wird die Stromversorgung der IP-A nicht reichen.
Bei dieser abgebildeten Version müssen die Anschlusskabel der Stromversorgung extern herausgeführt werden, da die 5 Volt der IP-A nur 200 mA liefern kann. Die EXE jedoch pro Einheit 350 mA benötigt.
## Passende Produkte
Artikelnummer: 125478546\_10TTL
Einzelteile des 3D Tasters

*Einzelteile*
Technische Details Sender:
Drahtlose Signalmethode: Infrarot
Messrichtung: X-Y- Z
Überlaufweg: X und Y +20°.
Überlauf Z: +2,5 mm in Z-Richtung
Wiederholgenauigkeit: 0,01mm
Lademöglichkeit: Typ-C Schnittstelle 5V-1A
Ladezeit: ca. 1 Stunde
Batteriekapazität: 900 mAh Lithiumbatterie
Standby-Strom: 0,13 mA
Dichtung: Staub- und wasserdicht IP54
Gewicht: 160 Gramm
Empfänger:
Betriebsspannung: 24 VDC
Arbeitsstrom: 50 mA
Signalmodus: NPN - PNP NC NO vollständig unterstützt
Befestigung: M4 Schrauben oder Magnet
Länge Signalleitung: 3 Meter
Abstand max zum Sender: 2 Meter
Gewicht: 180 Gramm
Gebrauchsanweisung:
1: Verwenden Sie zum Laden die Typ-C-Schnittstelle.(Handyladegerät)
Das vollständige Aufladen dauert etwa eine Stunde (Bitte verwenden Sie kein normales Typ-C-Kabel, da es unterschiedliche Definitionen der Kabel gibt. Durch falsche Kabel können Schäden verursacht Werden).
Die Kontrollleuchte leuchtet beim Laden rot und die Kontrollleuchte leuchtet grün, wenn der Akku vollständig aufgeladen ist.
2: Die normale Kontrollleuchte leuchtet grün, wenn die Messung ausgelöst wird.Wenn die Batteriespannung unter 2,9 V liegt, wechselt die Triggeranzeigeleuchte in eine rote Kontrollleuchte, um Sie daran zu erinnern, dass die Batterie aufgeladen werden muss.
Sie können je nach Einsatzzweck bis etwa 3 - 4 Tage lang weiter verwendet werden muss aber so schnell wie möglich aufgeladen werden.
3:Schalten Sie die Spindel **nicht** ein, wenn Sie die Sonde verwenden, da dies zu Schäden an der Sonde führen wird.
4:
5-adrige Signalausgangsleitung des Empfängers, verwendet folgende Leitungen:
24V+ (rot)
GND (schwarz)
COM (weiß)
NC (grün)
NO (gelb),
unterstützt NPN- und PNP-Modi normalerweise offen oder normalerweise geschlossen.
Wenn Sie das System mit NPN verwenden möchten, ist COM mit dem Systempotential GND zu verbinden Es kann al NC oder No verdrahtet werden.
Wenn das System PNP ist, wird COM mit 24 Volt + verbunden. Es kann als NO oder als NC verwendet werden.
Im Allgemeinen wird empfohlen, wenn das System es unterstützt, eine NC-Verkabelung zu verwenden, die eine relativ kürzere Verzögerung aufweist.
5: Anforderungen an die Installation des Empfängers.
Der Empfänger wird im Allgemeinen an einer freien Stelle an der Seite oder Oberseite der Maschine installiert.
Es kann vorübergehend mit der magnetischen Haltekraft auf der Rückseite an einer Stelle im Maschinenraum befestigt werden um die Montageplatz zu testen.
Wenn Sie die richtige Position gefunden haben, befestigen Sie den Empfänger mit M4 Schrauben.
6: Die Konzentrizität der Sonde wird auf innerhalb von 0 eingestellt (aufgrund der Transportvibration)Muss diese überprüft und nachgestellt werden.
Verwenden Sie dazu die Einstellschrauben (3)
Spannen Sie dazu den Messtaster in die Maschine und prüfen Sie den Rundlauf mittels Pupitaster


[Video auf YouTube ansehen](https://www.youtube.com/watch?v=jHzB8KKo7y4)
## Passende Produkte
**Wireless 3D Taster WP600 Wireless**
Artikelnummer: WP600
Wofür dient ein Schaltplan? Er hilft im Servicefall dabei schnell die richtigen Kabel und deren Funktion zu lokalisieren.
Einen Schaltplan zu erstellen dauert viele Stunden Arbeitet und Software die auch Geld kostet.
Aus diesem Grund kann ein Schaltplan mit der Software EPLAN schon mal schnell einen
mittleren 4 stelligen Eurobetrag kosten.
Unsere Kunden haben meist einen Elektriker der einen Schaltplan erstellen kann. Wenn nicht können wir dar Ihnen ein Angebot für einen Verdrahtungsplan erstellen. Da wir Ihnen mehr eine Übersicht geben wie Sie etwas zu verdrahten haben und weniger einen komplexen Plan den nur ein Profi lesen kann. Ist es für viele Anwender der bessere Weg sich einen Verdrahtungsplan bei uns zu erwerben oder sich einen selber zu Zeichnen. Unsere Verdrahtungspläne sehen dann in etwa so aus:

*Poti Anschluss*

*C2000 FU*
Hier mal eine Vorlage am Beispiel des CNC Connect System V2 Basic.
Verkabelung der Patchkabel
## Downloads
- [Übersicht CNC Connect System V2 Basic](https://www.cnc-steuerung.com/media/b8/fe/fc/1732031970/CNC%20Connect%20system%20V218_11_2024.pdf)
Zu allen Produkten stellen wir auch Anleitungen hier Online bereit.
Gehen Sie oben in die Navigation auf Anleitungen

# Kabeldurchführungen
**Immer das gleiche Problem, Kabel mit angebauten Stecker können nicht durch eine normale Kabelverschraubung durchgeführt werden.**
Immer das gleiche Problem, Kabel mit angebauten Stecker können nicht durch eine normale Kabelverschraubung durchgeführt werden.
Aus diesem Grunde haben wir eine spezielle Kabeldurchführung im Programm
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/0192e6caa2917bf89399c6ffbd5a7c37)**[Kabeldurchführung](https://www.cnc-steuerung.com/detail/0192e6caa2917bf89399c6ffbd5a7c37)**
Artikelnummer: V160401
[Zum Produkt →](https://www.cnc-steuerung.com/detail/0192e6caa2917bf89399c6ffbd5a7c37)
Mittels dieser Kabeldurchführung kann der Anwender einen Durchbruch entweder in der Grundplatte oder in einer Seite des Schaltschrankes die Kabeldurchführung montieren.
Zeichnen Sie sich die Position an und schneiden Sie mittels Trennschleifer die passenden Öffnung in das Gehäuse.Legen Sie dazu die Kabeldurchführung auf die Stelle am dem Sie den Durchbruch ausführen möchten und zeichnen Sie die Größe an.

Montieren Sie die Einheiten.
Schieben Sie die Kabel durch und befestigen Sie die Kabel mittels Kabelbinder an die Zugentlastung der Einheit. Wenn alle Kabel montiert sind, schieben Sie den Abschlussdeckel mit seiner Schaumstoffleiste zu und ziehen Sie die Rändelschrauben fest.

In der Praxis sieht das dann in etwa so aus.
Bei dieser Steuerung wurden die Servokabel links am Schaltschrank hereingeführt was die Kabelführung innerhalb des Schrankes stark vereinfachte. Die Übersichtlichkeit wurde dadurch stark verbessert.

# Achsgetriebe bei eine Deckel FP4 MA Maschine
**Bei Maschinen wie der Deckel FP4MA Serie wurden Achsmotoren gespart. Anstelle eine seperaten Motors je Achse wurde ein Umschaltgetriebe verbaut.**
Da wir bei einem Retrofit alle Achsen mit einem eigenen Motor antreiben muss das Umschaltgetriebe herausgenommen werden.
Als Adapterplatte wurde vom Kunden eine Stahlplatte verbaut die auf den Grundständer der Maschine aufgeschraubt wurde. Eine Wellenkupplung stellt eine flexible Verbindung zwischen Antriebswelle und Motor her.
Das Umkehrspiel hält sich trotz des Winkelantriebes wirklich im Rahmen, da das Eigengewicht des Tisches immer auf die Zahnflanke drückt.

*Z Achs Motor direkt aufgeschraubt*
# Alles über Fernwartung
**Fernwartung kann in vielen Fällen hilfreich sein, kann aber auch schnell**
Wir können schon viel per Fernwartung erledigen und dem Kunden damit enorm weiterhelfen.
Aber muss wissen das Fehler eventuell sehr komplex sein können was wir mit einer Fernwartung nur schwer bis überhaupt nicht erkennen können.
Trotz der über 20 Jahren Erfahrung ist es für unseren Support sehr schwer sich in die **komplexe** Welt Ihrer Maschine ein zu denken. Das ganz läuft wie beim Onkel Doktor, wir versuchen alles aber machmal muss man auch zum Facharzt. Das bedeutet wir müssen zu Ihnen vor Ort.
Thema Kosten:
Auch wenn wir "nur" am PC Ihnen helfen entstehen Kosten die wir leider an unseren Kunden weitergeben müssen.
\- Personalkosten
\- Software kosten
\- kosten für Hardware die wir brauchen
Wir wissen das möchte keiner hören aber so ist das nun mal. Gehen wir Fair mit einander um, denken Sie einmal darüber nach.
Wir verwenden eine spezielle Art von Teamviewer. Diese Ausführung benötigt eine spezielle Version.
Ohne unsere Version können wir keinerlei Fernwartung durchführen.
Beim Kauf des Support Paketes erhalten Sie einen Link zu unserer Version. Laden Sie diese herunter und starten Sie unsere Version. Sollte eine andere (Freie Version) bereits gestartet sein, schließen Sie diese Version.
Wenn Sie nicht ganz sicher sind, ob das Problem schnell gelöst werden kann, kontaktieren Sie unseren Support.
# Störungen durch einen FU vermeiden
**Wie vermeide ich Störungen durch einen Frequenzumrichter?**
Wie vermeide ich Störungen durch einen Frequenzumrichter? -Externe Filter: Externe Filter Ein externes Filter und der Frequenzumrichter sollten in einem Schaltschrank oder auf eine geerdete Montageplatte montiert werden. Die Motorleitung muss abgeschirmt und so kurz wie möglich sein. Bitte verwenden Sie die Filter, die von Delta empfohlen werden, damit gewährleistet ist, dass die EMV-Richtlinie eingehalten wird. Installation eines externen Funkentstörfilters:

Frequenzumrichter mit integriertem Funkentstörfilter:
Da Störungen durch einen geerdeten Kondensator im Filter unterdrückt werden, kann der zur Erde fließende Strom (Ableitstrom) zu elektrischen Schlägen bei Personen oder der Spannungsversorgung führen.
Bitte beachten Sie diesen Zusammenhang.
Da der Ableitstrom zur Erde hoch sein kann, ist es unbedingt erforderlich, geeignete Schutzmaßnahmen gehen elektrische Schläge vorzusehen.
Wirksamkeit von Filtern (mit und ohne Filter)

Störungen (blaue Kurven) werden durch ein Filter abgeschwächt
Nullphasen-Reaktanz (Drosselspule)
Störungen können auch unterdrückt werden, indem eine Drossel an der Eingangs- und/oder der Ausgangsseite des Frequenzumrichter installiert wird, abhängig davon, wo die Störungen auftreten.
Da an der Ein- und Ausgangsseite eines Frequenzumrichter hohe Ströme auftreten, müssen die Eisenkerne sorgfältig ausgewählt werden und für die hohen Strömen geeignet sein. Ein idealer magnetischer Werkstoff für große Ströme sind Ferrite, sie bestehen aus gepresstem magnetischem Pulver.
Ferrite sind für höhere Ströme geeignet und haben eine größere Impendanz als Magnetkerne, die nur aus reinem Metall bestehen. Ferritkerne können daher in Umgebungen mit hohen Frequenzen eingesetzt werden. Die Impedanz kann durch die Anzahl der Wicklungen vergrößert werden.
Installation von Drosseln Abhängig von der Größe der Drossel und der Länge der Motorleitung können bei der Installation zwei verschiedene Methoden angewendet werden:
Wickeln Sie die einzelnen Drähte der Motorleitung viermal durch den Kern der Drossel. Die Drossel sollte so nah wie möglich am Frequenzumrichter angeordnet werden.
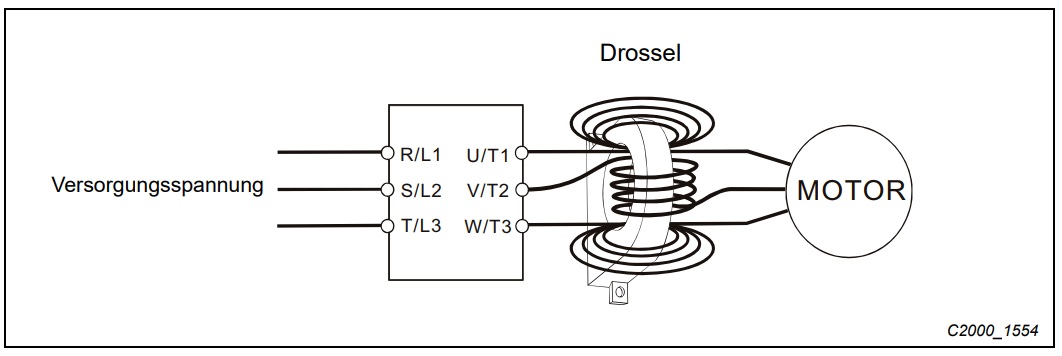
Die Motorleitung wird durch die Mitte der Drossel gewickelt.
Führen Sie alle Drähte der Motorleitung ohne Wicklung durch vier Drosseln.

# Motorbremse
**Wofür eine Bremse am Motor?**
Wann braucht man eine Bremse?
Im Gegensatz zur weit verbreiteten Meinung wird eine Bremse nur zum halten einer Achse benötigt und nicht zum abbremsen einer Achse. Die Bremse wirkt immer wenn der Servo nicht in der Regelung steht. Das bedeutet die Bremse hält die Welle des Servos fest wenn dieser ohne Regel - ohne Strom ist.
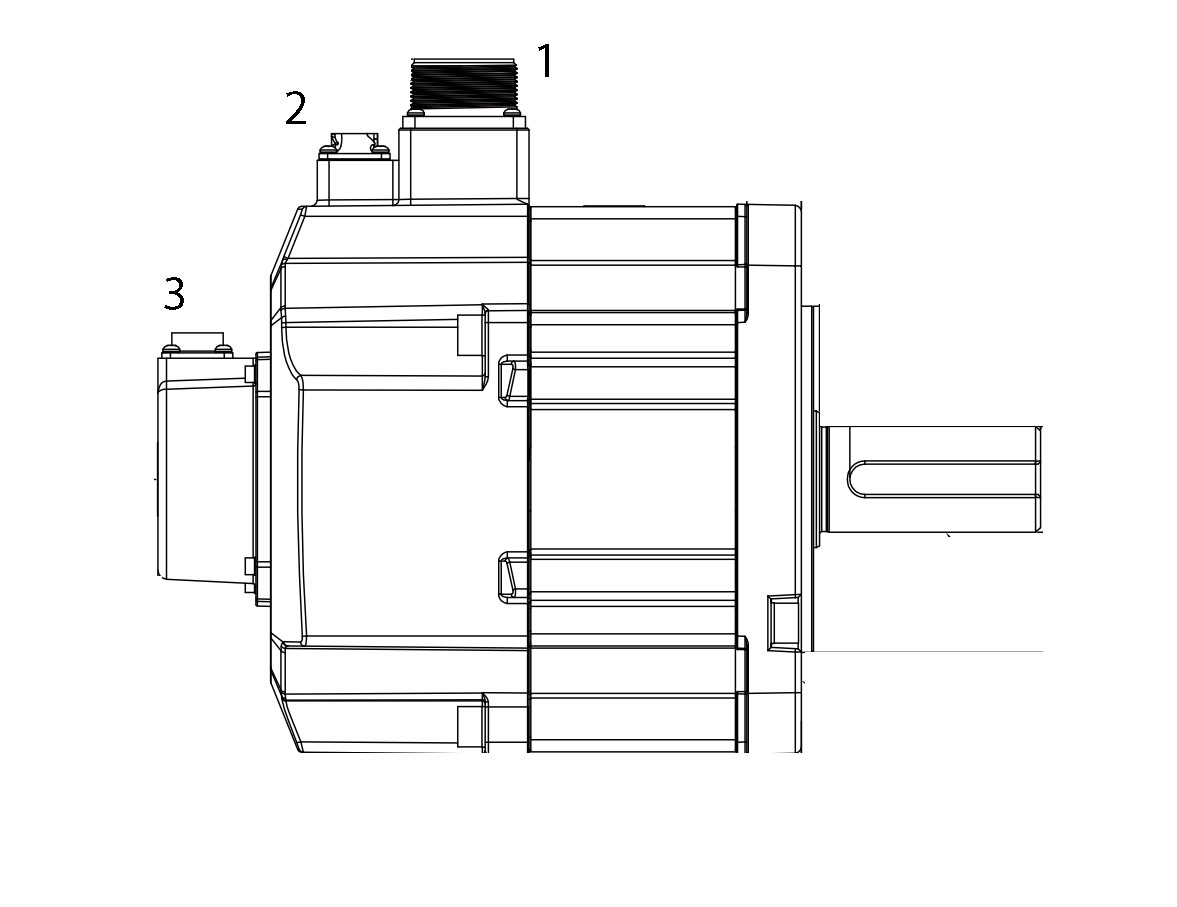
*B3 Servo Motor 1,5 KW*
Wie im Bild gezeigt haben je nach Modell die Motoren 2 oder 3 Stecker.
Bei dem B3 Motor haben die Stecker folgende Anwendung:
1: Motorleitung - Strom
2: Bremse
3: Encoder

Am Datenblatt eines 400 Watt Motors sieht man sehr gut das der Motor nominal 0,15 Nm hat. Die Bremse hat eine Haltekraft von 0,3 Nm.
Wir empfehlen immer bei der Berechnung von nominalen Drehmoment in der Auslegung des Motors auszugehen. So liegen Sie immer richtig, da der maximale Wert bei 0,557 Nm liegt. Wenn Sie den Maxwert nehmen würde die Bremse überlastet werden.
# Schütz / Relais anschließen
**Kurze Beschreibung wie man ein Schütz-Relais anschließt**
Was genau ist ein Schütz - Koppelrelais ?
Mit dieser Baugruppe können je nach Auslegung Leistungen geschaltet werden. Das bedeutet auf der Leistungsseite können je nach Ausführungen, verschiedene Leitungen für verschiedene Zwecke aufgelegt werden. Oder man setzt diese Baugruppen ein, um seine Hardware vor Überlastung zu schützen.
Auch wenn der Ausgang der CSMIO 24 Volt ausgibt, sollte man immer eine Relaisbaugruppe oder ein Schütz dazwischen setzen.
In unserem Beispiel eine Leuchte mit einer Leistung von mehr als 50 mA.
Da die CSMIO eine maximale Leistung von 50mA pro Ausgang liefert setzt man ein Koppelrelais ein.

## Downloads
- [Schutzverdrahten](https://www.cnc-steuerung.com/media/f8/ab/77/1729178672/Schutzverdrahten.pdf)
Das Relais Digital Out symbolisiert das Relais innerhalb der CSMIO.
Dieser Ausgang kann an einem Koppelrelais direkt angeschlossen werden, wenn dieses nicht mehr als 50mA. Strom zieht. Der Plan sollte eigentlich klar sein.
# IO Modul Anschlussboard
**Auch wenn die Module klar beschriftet sind, hier eine kleine Anleitung**
Wir bieten zum IO Board ein Erweiterungsborad an was auf zwei Modulen besteht:
-Eingänge
- Ausgänge
Legen Sie am Eingangsmodul (ohne Relais) unten rechts die Spannungsversorgung an.
Hier werden 24 Volt erwartet.
Am Ausgangsmodul können Sie oben an den 3 Schraubklemmungen die Stromversorgung für das IO Modul abgreifen.
Das Eingangsboard stellt Ihnen 16 Eingänge die wir klar unter den Schraubklemmen beschriftet haben zu Verfügung. Auf diesen Board kann auch eine Optionskarte zur leichteren Verdrahtung montiert werden.

> **Wichtiger Hinweis**
> Die digitalen Eingänge erwarten PNP Logic. NPN wird nicht unterstützt.
## Passende Produkte
Artikelnummer: 125478545\_4.2
**Optionskarte ohne Zeitschaltuhr**
Artikelnummer: 125478545\_4.3
[](https://www.cnc-steuerung.com/detail/018ab947309376918e612d8a8179540a)**[Erweiterungsmodul IN / Out Blocks](https://www.cnc-steuerung.com/detail/018ab947309376918e612d8a8179540a)**
Artikelnummer: 200200181\_1
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ab947309376918e612d8a8179540a)
Warum haben wir den 3D Taster?
Der "alte" hatte aus unserer Sicht einen wesentlichen Nachteil, wurde mit dem Taster länger gearbeitet ist der Übergang vom Kabel in den 3D Taster eine Schwachstelle. Hier kam es zu Kurzschlüssen durch Kabelbruch.

Aus diesem Grunde haben wir uns auf die Suche gemacht und einen neuen 3D Taster gefunden den wir nun gründlich testen.
Der neue hat nun eine Buchse und kein Kabel was knicken kann

## Passende Produkte
[](https://www.cnc-steuerung.com/detail/019277532ddd79b181f7ea9ed9941580)**[CNC 3D Taster WP500 – kabelgebundener Messtaster](https://www.cnc-steuerung.com/detail/019277532ddd79b181f7ea9ed9941580)**
Artikelnummer: WP500
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019277532ddd79b181f7ea9ed9941580)
**Wireless 3D Taster WP600 Wireless**
Artikelnummer: WP600
Der Anschluss ist ganz einfach:
Schließen Sie das rote Kabel an die Minusleitung Ihres 24 Volt DC Netzteiles an. Das schwarze Kabel an den Eingang Ihrer Steuerung. Da wir am schwarzen Kabel nun ein 24Volt GND Signal erhalten muss der Eingang der CSMIO so verdrahtet sein, das hier ein NPN Signal erwartet wird.
Beispiel:
Wer eine IP-M hat und den Eingang Nummer Null als Tastereingang wünscht. Legt an Klemme 1 - dauerhaft 24 Volt an. Verbinden Sie das rote Kabel mit der 24 Volt Minus Klemme vom Netzteil und legen Sie das schwarze Kabel an Klemme 14 der CSMIO Eingang. Wenn Sie den 3D Taster betätigen leuchten die LED des Tasters und das Signal des Eingang 0 wird High.
Wer kein NPN Signal auswerten kann, benötigt unsere Anschlussbox
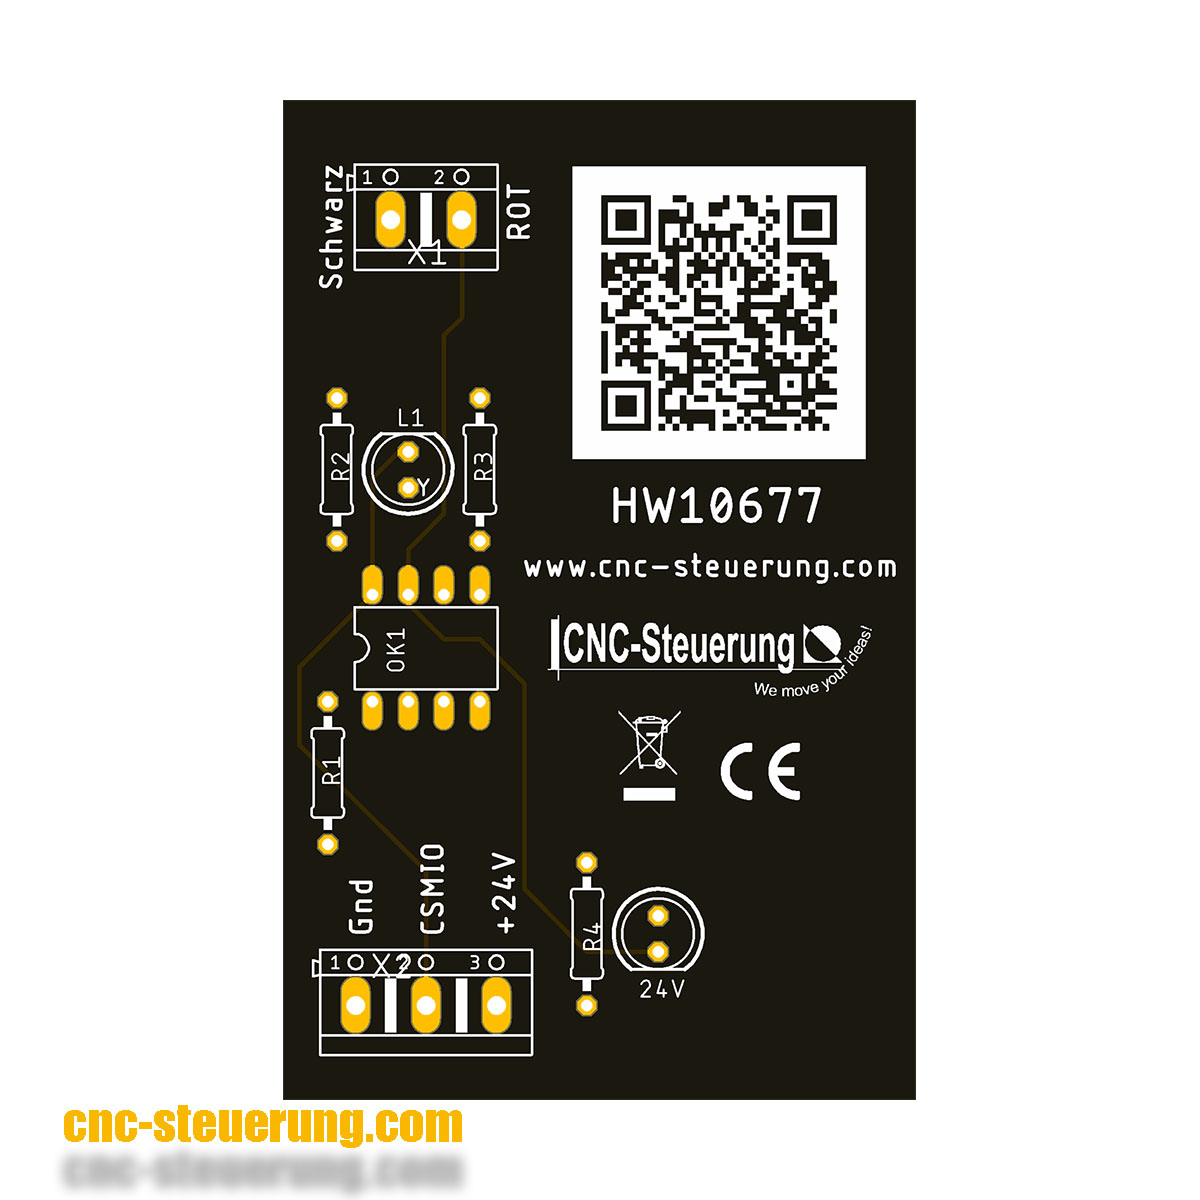
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/0192f7114b5d7d24a5d69ad0c89327b7)**[3D Taster Anschlussbox](https://www.cnc-steuerung.com/detail/0192f7114b5d7d24a5d69ad0c89327b7)**
Artikelnummer: HW10677
[Zum Produkt →](https://www.cnc-steuerung.com/detail/0192f7114b5d7d24a5d69ad0c89327b7)
Damit Sie die Platinen platzsparend montieren können haben wir verschiedene Halter entwickelt.
Die Halter haben ein M5 Gewinde so das Sie die Platinen an den Befestigungsbohrungen mit einen 5 mm Bohrer aufbohren müssen, oder Sie verwenden m4 Durchgangsschrauben und Muttern

# Warum Twist to Pair
**Warum muss ich Twist to Pair Kabel verwenden**
**Twist-to-Pair-Kabel – Die Grundlage für eine störungsfreie CNC-Steuerung**
In modernen CNC-Maschinen entscheidet nicht nur die Qualität der Steuerung oder der Servoantriebe über die Präzision – auch die richtige Verkabelung spielt eine entscheidende Rolle. **Twist-to-Pair-Kabel** wurden speziell entwickelt, um empfindliche Steuer- und Encodersignale zuverlässig vor elektromagnetischen Störungen zu schützen.
Durch das paarweise Verdrillen der Adern werden eingekoppelte Störsignale nahezu vollständig ausgeglichen. Das Ergebnis ist eine deutlich stabilere Signalübertragung, selbst in Schaltschränken mit Frequenzumrichtern, Servoreglern oder leistungsstarken Spindelantrieben.
**Ihre Vorteile auf einen Blick:**
- Weniger Störungen durch elektromagnetische Einflüsse (EMV)
- Zuverlässige Übertragung von Encoder-, Sensor- und Steuersignalen
- Höhere Positioniergenauigkeit der CNC-Achsen
- Weniger Schrittverluste und Kommunikationsfehler
- Ideal für bewegte Leitungen in Energieführungsketten
- Hohe Flexibilität und lange Lebensdauer
Gerade in CNC-Anlagen verlaufen Leistungs- und Signalleitungen oft dicht nebeneinander. Ohne hochwertige, verdrillte Leitungen können Störimpulse die Signalqualität beeinträchtigen und im schlimmsten Fall zu Positionsfehlern, unruhigem Motorlauf oder Maschinenstillständen führen.
**CNC-Steuerung.com setzt deshalb konsequent auf hochwertige Twist-to-Pair-Kabel**, die speziell für industrielle CNC-Anwendungen entwickelt wurden. Sie sorgen für eine sichere Datenübertragung, maximale Betriebssicherheit und eine dauerhaft hohe Maschinenpräzision – selbst unter anspruchsvollen Einsatzbedingungen.
**Präzision beginnt bei der Verkabelung – setzen Sie auf Twist-to-Pair-Kabel von CNC-Steuerung.com.**
Ein Twist to Pair Kabel ist ein besonders Kabel was immer 2 Leitungen mit einander verdrillt hat.
Das spiegelt sich auch in der Angabe des Kabel wieder. Immer wenn Sie 4x2 oder so lesen, handelt es sich um verdrillte Kabel. 4x2 bedeutet 4 Paare verdrillt also 8 Kabel.
Verdrillte Adernpaare bieten gegenüber parallel geführten Adern einen besseren Schutz gegenüber elektrischen und magnetischen Störfeldern. Durch das Verdrillen der Adernpaare heben sich Beeinflussungen durch äußere Felder größtenteils gegenseitig auf.
Wir bieten für feste Anlagen das graue Kabel und für bewegte Anwendungen das grüne Kabel an
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ab42993d9754e83393ce72bc09eec)**[Twist to Pair Kabel](https://www.cnc-steuerung.com/detail/018ab42993d9754e83393ce72bc09eec)**
Artikelnummer: X77096
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ab42993d9754e83393ce72bc09eec)
[](https://www.cnc-steuerung.com/detail/018ab41734ab78d7a7e6a1cc0a046d67)**[Kabel 4x2x0,25 +2x0,5](https://www.cnc-steuerung.com/detail/018ab41734ab78d7a7e6a1cc0a046d67)**
Artikelnummer: SW10440
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ab41734ab78d7a7e6a1cc0a046d67)
Der Anschluss des Frequenzumrichter sollte einfach sein mit unserer Anleitung.
Sorgen Sie für ausreichend Umluft beim Einbau.
> **Lebensgefahr**
> Diese Anleitung ersetzt keinen Elektriker !
> Der FU muss fest verschraubt werden und darf nicht lose "rumliegen"

*Abstände*
Die Spindel ist bereits fertig bei Auslieferung verdrahtet. Der FU ist von uns eingestellt.
Der Elektriker muss nur noch die Steuerleitungen anlegen.
Gehen Sie dazu wie folgt vor
Schließen Sie zuerst die Drehrichtung an.
Dazu Sie dazu MI1 und DCM an das M3 Relais. Wird das Relais geschlossen erhält der Frequenzumrichter seine Drehrichtung.
Hinweis:
Lassen Sie die Spindel nur rechtsherum laufen. Ein längeren Linkslauf ist auf Grund der Lagerung nicht vorgesehen.

*Drehrichtung*
Nun verbinden Sie die Sollwertvorgabe Ihrer Steuerung mit den Klemmen des FU.
Klemmen Sie dazu an der Klemme ACM an die Klemme GND im analog Bereich. Nun die AVI Klemme an den Ausgang 0-10 Volt Ihrer Steuerung.

Parameter P03-00
Dem Ausgang ist bereits der Parameter 8 zugewiesen also dem Alarmausgang.
Wer den Ausgang für eine andere Funktion nutzen möchte kann die Liste unten nutzen um eine Funktion zu finden.

*Parameterliste*
Die Ausgänge:
Um einen Alarm auszuwerten legen Sie an RC - 24 VDC an.
RB ist ein Öffner Kontakt
RA ist ein Schließer Kontakt
legen Sie an RA oder RB die Leitung zum frei wählbaren digitalen Eingang an.
Bremszeiten / Beschleunigungszeiten:
Wir haben die Brems und Startzeiten auf 10 Sekunden stehen.
Wer schneller Beschleunigen möchte kann den Parameter 01-09 von 10.0 so weit reduzieren wie es geht. Wir empfehlen den auf max. 2.00 zu reduzieren.
Wer schneller Bremsen möchte kann den Parameter 01-10 von 10.0 soweit reduzieren bis der FU einen Alarm ausgibt.
Wir empfehlen einige Test mit unterschiedlichen Werkzeugen. Wer sehr schnell bremsen möchte benötigt einen Frequenzumrichter.
Stromanschluss
Legen Sie oben die Stromzuleitung an.

Spindelanschluss:
wir haben die Spindel fertig bei Auslieferung angeschlossen

Wir empfehlen zum Anschluss des Frequenzumrichter an die Steuerung unsere Leitung 4x2x0,25-2x0,5
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ab41734ab78d7a7e6a1cc0a046d67)**[Kabel 4x2x0,25 +2x0,5](https://www.cnc-steuerung.com/detail/018ab41734ab78d7a7e6a1cc0a046d67)**
Artikelnummer: SW10440
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ab41734ab78d7a7e6a1cc0a046d67)
[](https://www.cnc-steuerung.com/detail/018b6bd9d13078959f4a0f51a6082669)**[2200 Watt Luftgekühlte-Spindel ER 20](https://www.cnc-steuerung.com/detail/018b6bd9d13078959f4a0f51a6082669)**
Artikelnummer: HW10507.1
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018b6bd9d13078959f4a0f51a6082669)
Wir haben unterschiedliche Spannungsverteiler
- nur 24 Volt Spannungsverteiler
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018a6201cd4e778f9eab3c318a7c69e6)**[Spannungsverteiler 26 fach V2.0](https://www.cnc-steuerung.com/detail/018a6201cd4e778f9eab3c318a7c69e6)**
Artikelnummer: 25412589\_1
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018a6201cd4e778f9eab3c318a7c69e6)
Weiter geht es mit dem Spannungsverteiler 24 und 230 Volt mit LED Anzeige,
hier kann sofort richtig abgelesen werden wie hoch die DC Spannung ist. Stellen Sie ggf. das Netzteil richtig ein.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018a61fe043772baad5bef284906c259)**[Spannungsverteiler 26 fach V2.0 230 Volt mit LED Anzeige](https://www.cnc-steuerung.com/detail/018a61fe043772baad5bef284906c259)**
Artikelnummer: 25412589\_230\_LED
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018a61fe043772baad5bef284906c259)
Eine weitere Ausbaustufe ist der Spannungsverteiler mit Lüftersteuerung.
Ohne eine weitere Baugruppe kann der Lüfter im Schaltschrank gesteuert werden
[](https://www.cnc-steuerung.com/detail/018fa9741cb470328c45c68886f84158)**[Spannungsverteiler 26 fach V2.0 230 Volt mit LED Anzeige und Lüftersteuerung](https://www.cnc-steuerung.com/detail/018fa9741cb470328c45c68886f84158)**
Artikelnummer: 25412589\_230\_LED\_L
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018fa9741cb470328c45c68886f84158)
Technische Daten: 24VDC Spannungsverteiler: je 26 Klemmen für +24V und für GND 230VAC Spannungsverteiler: je 12 Klemmen für PE, N und L NotAus-Kette: integriert LED-Anzeigen: - 3-stellige 7-Segment LED-Anzeige, Ziffernhöhe = 15mm - LED für 24VDC - LED für die NotAus-Kette - LED für den Relaiszustand zur Lüftersteuerung Relais zur Lüftersteuerung: 2 Schließer, voneinander getrennt Belastbarkeit beider Relaiskontakte: max. 230VAC / 5A Speisung für die LED-Anzeige und Relaissteuerung: über 24VDC am Spannungsverteiler Stromverbrauch: - ohne eingeschaltetem Relais = ca. 21mA - mit eingeschaltetem Relais = ca. 49mA Gewicht: ca. 383g Maße ca.: L = 72mm, B = 76mm, H = 64mm Gehäuse: aus Kunststoff, geeignet zum Einbau auf Hutschiene 35mm Parametereinstellung: über 3 Taster Wahlweise Anzeige: Speisespannung [V] oder Temperatur in [°C] (per Tasterdruck umschaltbar) Einstellbarer Temperaturbereich zur Lüftersteuerung: 1°C bis 99°C Auslieferungszustand: Anzeige: Spannung Relais zur Lüftersteuerung: Eingestellte Parameter zur Lüftersteuerung: Bleiben nach erneutem Einschalten des Gerätes erhalten.
Bedienung:
Zur Bedienung der Anzeige sowie zur Parametereinstellung dienen 3 Taster: - Menu - Pfeil nach oben - Pfeil nach unten Die Spannung wird mit 3 Ziffern in der Form 24.0 angezeigt (2 Stellen + 1 Nachkommastelle). Die Temperatur wird in der Form 26° angezeigt (2 Stellen + Gradzeichen). Anzeigenbedienung im Betriebszustand: Anzeigenumschaltung zwischen Spannung und Temperatur: • Ein Druck auf die Taste Pfeil nach oben oder Pfeil nach unten Einstellung der Parameter zur Lüfterregelung: 1. Lüftersteuerung ein- oder ausschalten: • Taste Menu drücken: - kurze LED-Anzeige con als Zeichen für „controller“. - anschließen springt die Anzeige auf OFF oder On um, je nachdem, ob die Lüftersteuerung aus- oder eingeschaltet ist • Tastendruck auf Pfeil nach oben oder Pfeil nach unten schaltet die Lüftersteuerung ein oder aus. Die Anzeige signalisiert den Zustand mit On oder OFF 2. Unteren Temperaturwert (zur Ausschaltung des Lüfters) einstellen: • Taste Menu erneut drücken: - der Temperaturwert zum Ausschalten des Lüfters wird angezeigt (Unterer Temperaturwert) • über den Tastendruck auf Pfeil nach oben oder Pfeil nach unten lässt sich der Temperaturwert einstellen 3. Oberen Temperaturwert (zur Einschaltung des Lüfters) einstellen: • Taste Menu erneut drücken: - Der Temperaturwert zum Einschalten des Lüfters wird angezeigt (Oberer Temperaturwert) • über den Tastendruck auf Pfeil nach oben oder Pfeil nach unten lässt sich der Temperaturwert einstellen 4. Rücksprung zum Betriebsmodus: • Taste Menu erneut drücken: - die Anzeige zeigt kurz dIS als Zeichen für Display an. Danach springt die Anzeige auf den Betriebszustand um und zeigt die aktuelle Spannung oder die aktuelle Temperatur an. Die Einstellung der Lüftersteuerung ist damit abgeschlossen.
[](https://www.cnc-steuerung.com/detail/018a62093f08750290e7e087e07e4fb9)**[Spannungsverteiler 26 fach V2.0 230 Volt mit Schaltfunktion](https://www.cnc-steuerung.com/detail/018a62093f08750290e7e087e07e4fb9)**
Artikelnummer: 25412600
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018a62093f08750290e7e087e07e4fb9)
Artikelnummer: 125478545\_4.2
**Optionskarte ohne Zeitschaltuhr**
Artikelnummer: 125478545\_4.3
**Main Unit:**
An der Unterseite legen Sie bitte die Spannungsversorgung 24 DC an. Bitte legen die 24 Volt und GND sorgsam an. Vertauschen Sie nicht die Anschlüsse !
Die Ausgänge MS gehen zur Motor Unit (1) von dort wird es über die Motor Units verteilt. MI1 und DCM ist ein gepulster Ausgang für unseren C2000 oder der Kusa Schaltung.
**MI1 und DCM:**
Legen Sie die beiden Klemmen wie unten im Bild gezeigt an die Klemmen MI1 und DCM an, damit der Spindelmotor mit einer kleinen Drehzahl getaktet arbeiten kann.
Diese Schaltung ermöglicht dem Getriebe leichter den Gang einzulegen, da die Zahnräder des Getriebes gerade verzahnt sind.
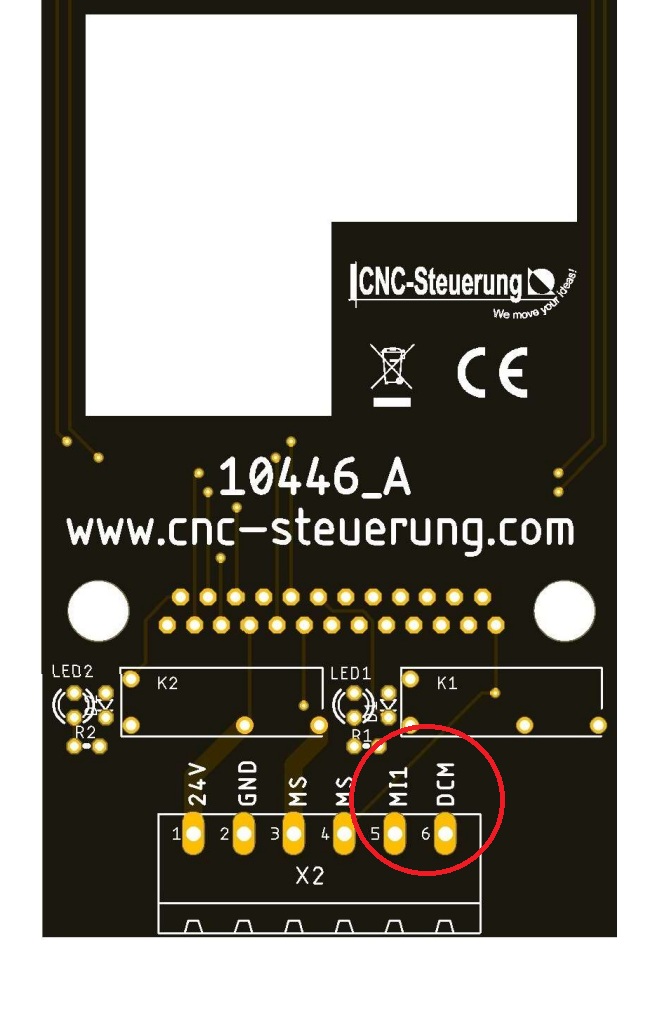
**Datenleitung zur Motor Unit:**
Wo Sie die Datenleitungen zur Motor Unit anschließen sehen Sie unter den RJ45 Buchsen.
Wer nur eine Motor Unit hat, legt die Datenleitung an 1 an. Wer zwei hat legt die erste an 1 und die 2. Motorunit an 2. Bei 3 Motoren dann die 3. Motor Unit an 3.
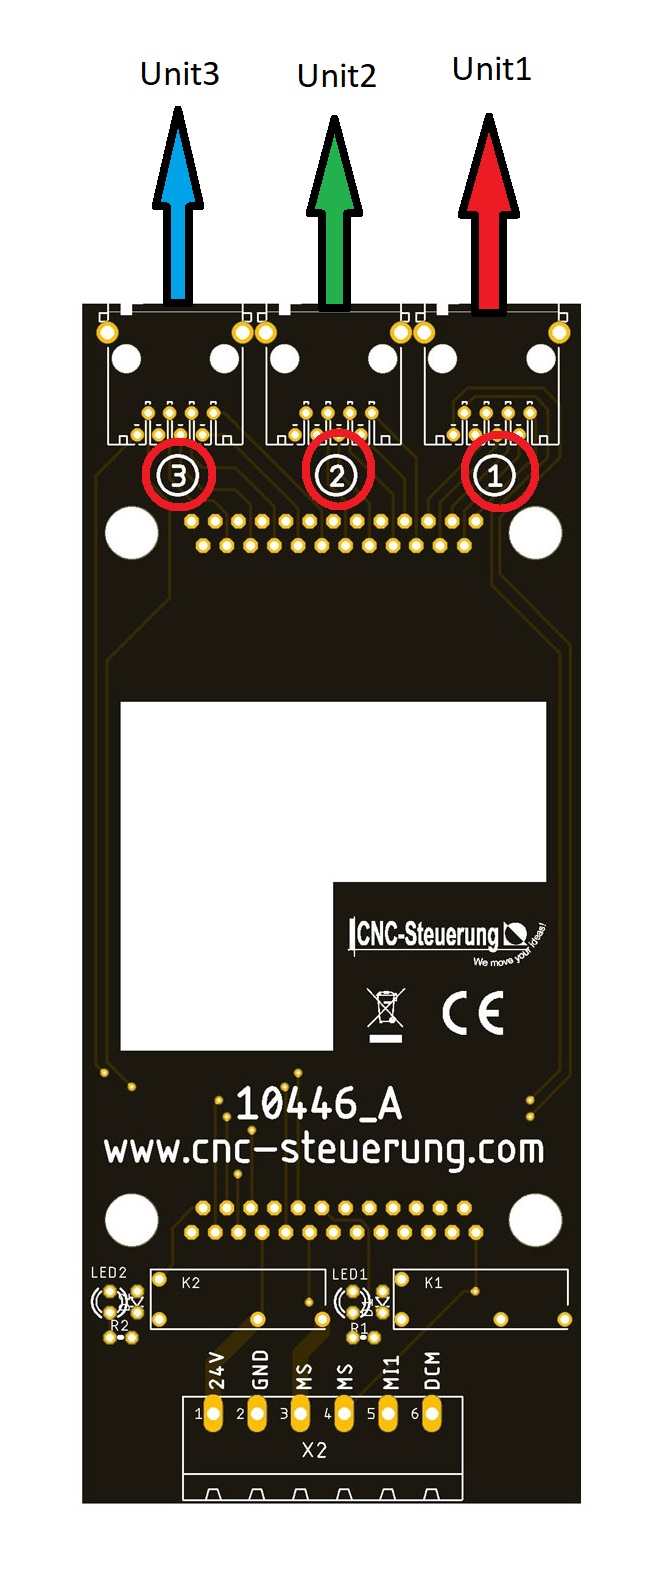
Stromversorgung:
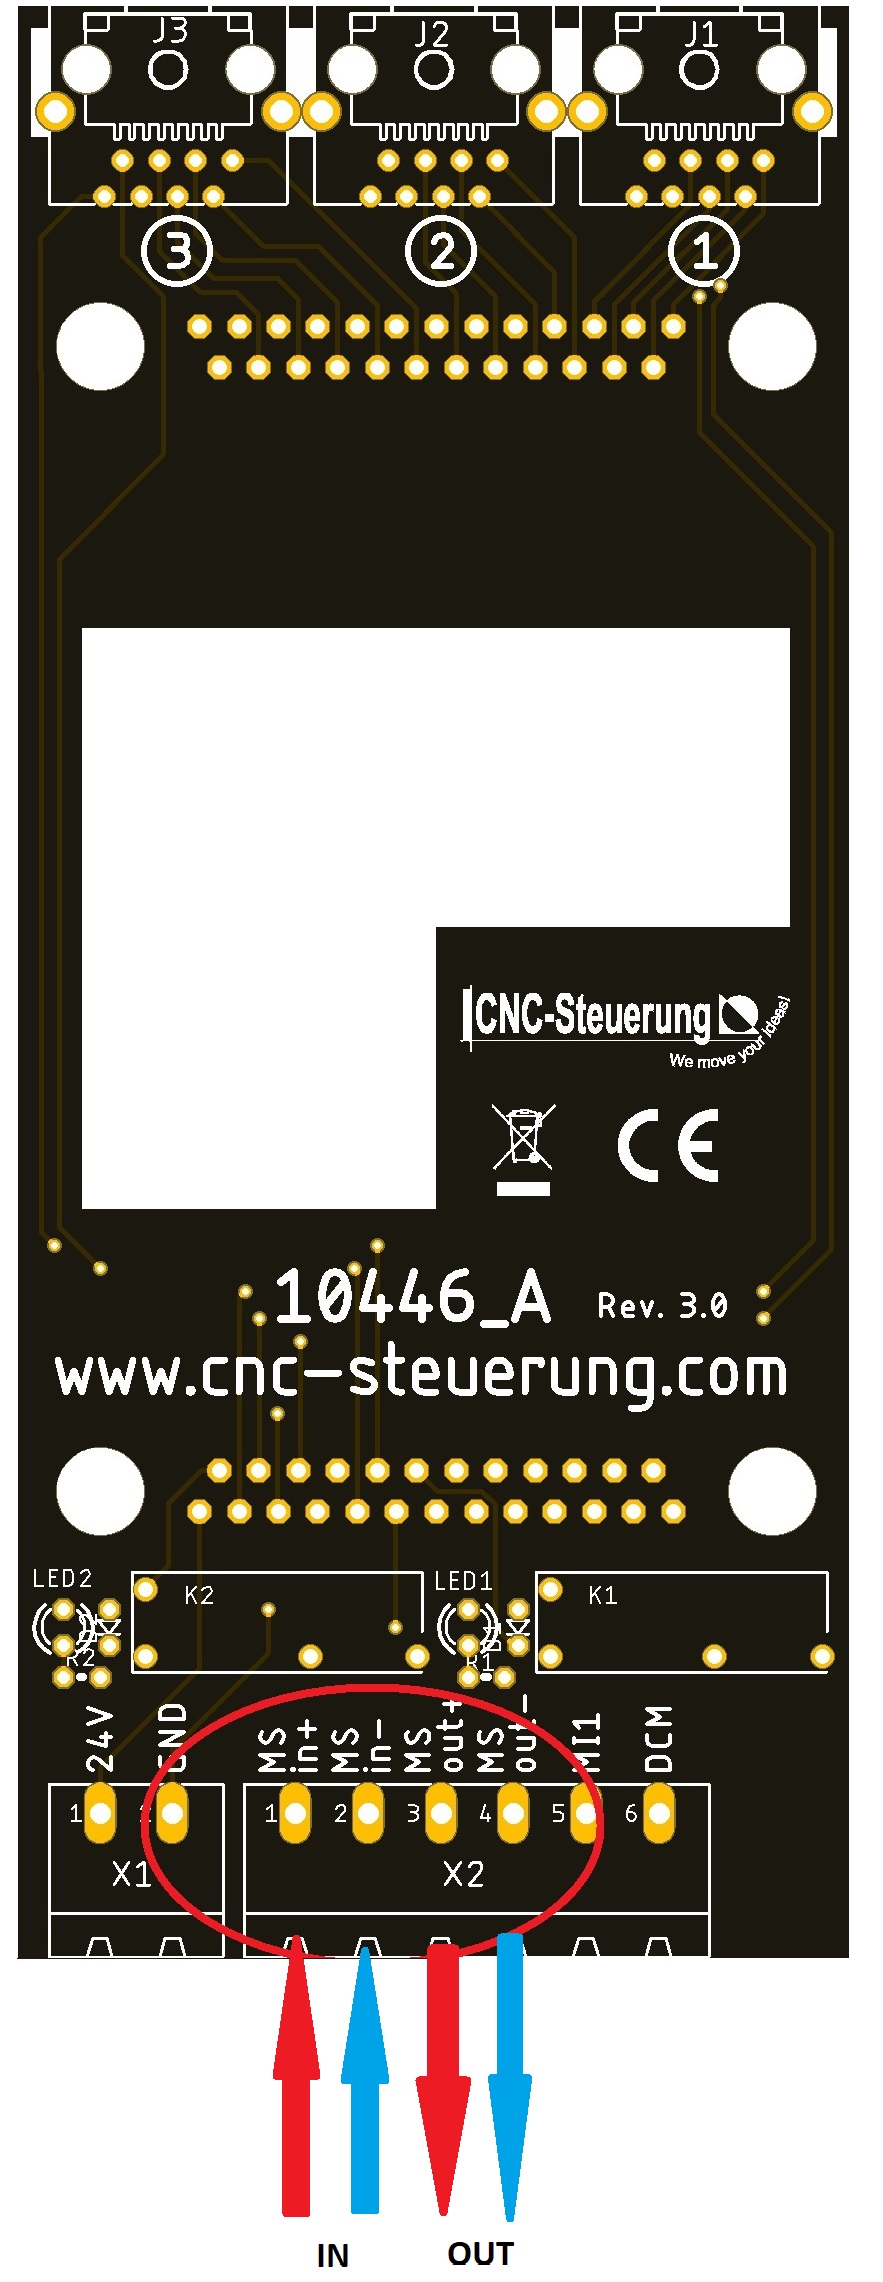
1. Legen Sie die Spannungsversorgung für die Motoren an (Bild oben).
MS In+ = Stromversorgung Eingang für die Motoren + (rot)
MS In- = Stromversorgung Eingang für die Motoren - (blau)
MS Out+ = Stromversorgung Ausgang für die Motoren + (rot)
MS Out - = Stromversorgung Ausgang für die Motoren - (blau)
**Die Spannungen der Motoren unterscheiden sich bei vielen Maschinenmodelle.
Je nach Typ arbeiten die Motoren von 10 bis 24 Volt. Je niedriger die Eingangsspannung, umso langsamer laufen die Motoren.**
**
**Nutzen Sie ggf. die Original-Stromversorgung der Motoren oder nutzen Sie hier ein 12 Volt Netzteil an, wenn Sie bei der Erkennung der Signale Probleme haben. Wenn Probleme auftreten können, liegt es daran das der Motor zu schnell dreht.

2. Legen Sie die Spannungsversorgung für die Logic an. (Bild oben)
24 Volt = Stromversorgung Eingang für die Logic +(rot)
GND = Stromversorgung Eingang für die Logic - (blau)
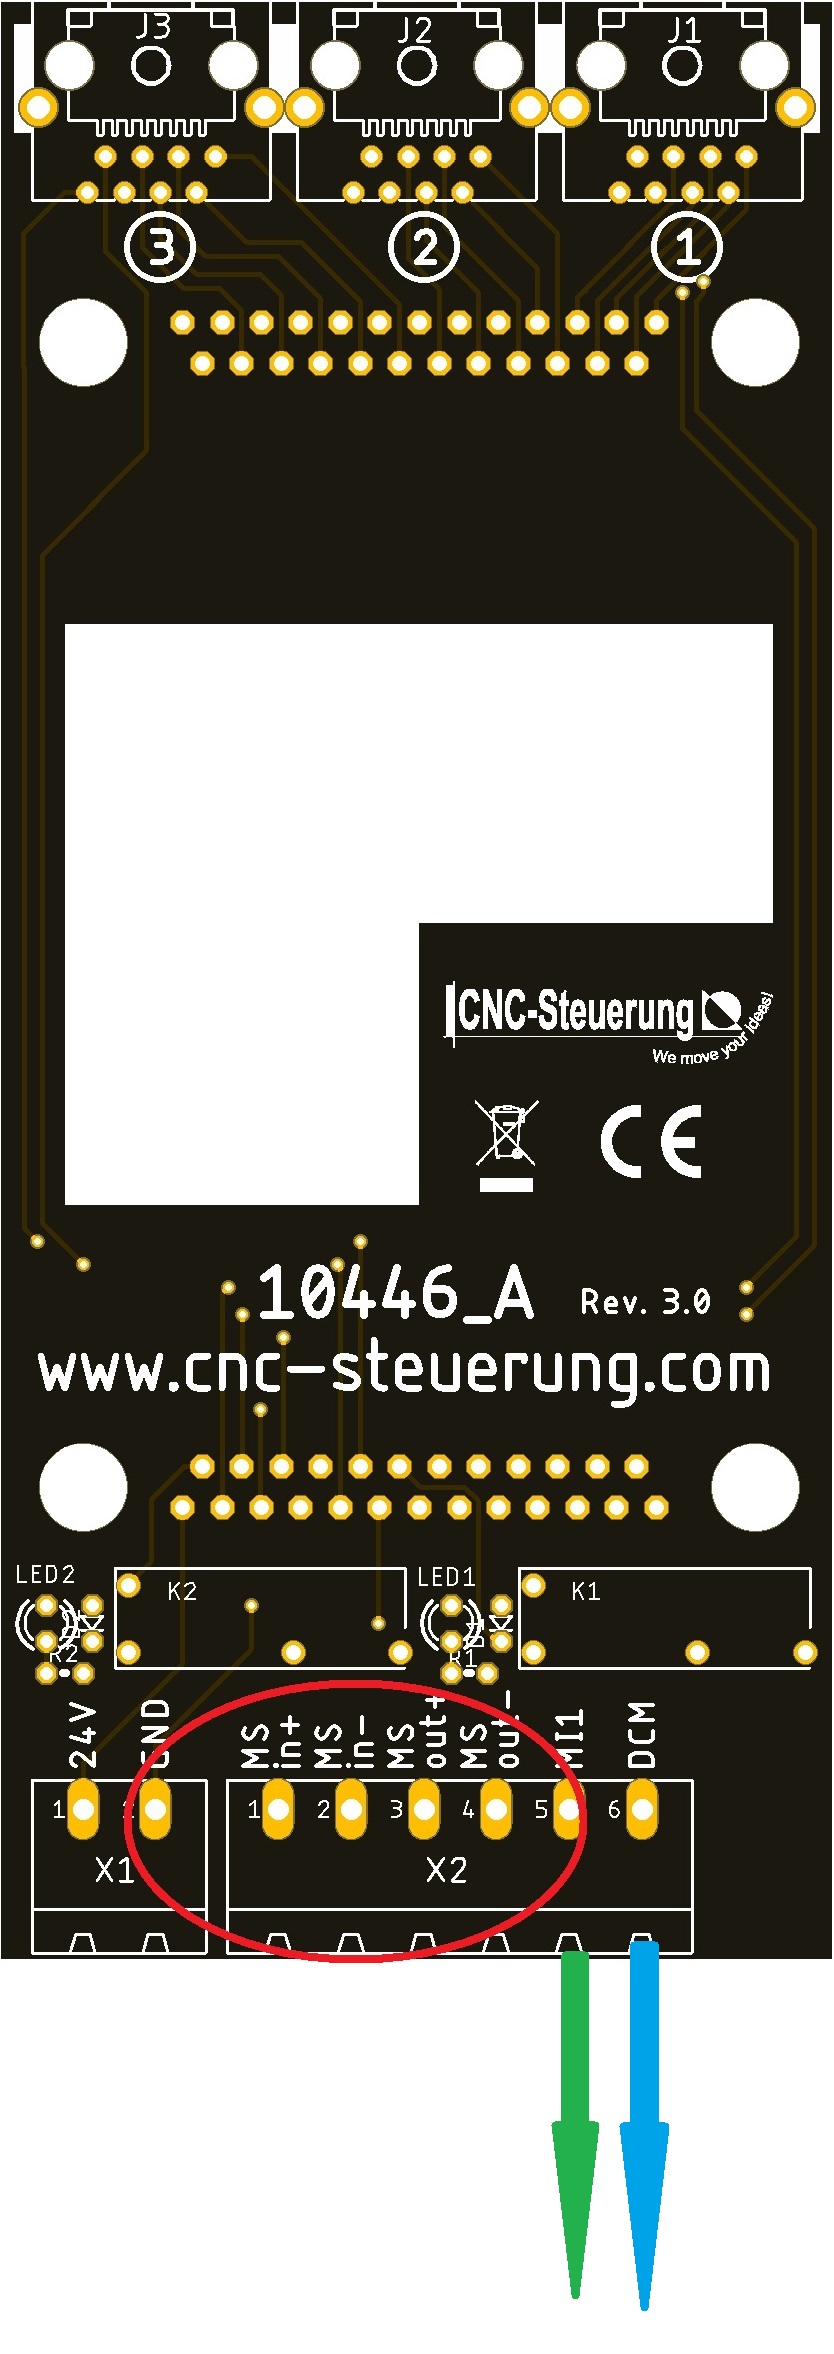
3. Spindeltaktung (Bild oben):
Wer die Spindel gepulst haben möchte kann seine Kusa Schaltung bei MI1 und DCM anlegen. Oder den C2000 Frequenzumrichter
um die eingestellte Drehzahl (im Frequenzumrichter) gepulst anzusteuern.
Wir kennzeichnen die Motor Units entsprechend.
Links neben der RJ 45 Buchse haben wir die Kennzeichnung 1-2-3 angebracht. Wir markieren die Nummern vor der Auslieferung, so dass Sie sofort erkennen, welche Motor Unit welche Nummer trägt.
Hier Motor Unit 1
Hier Motor Unit 2:

Hier Motor Unit 3

So sieht dann der Anschluss der Datenleitung mit 3 Motor Units aus.
Der Getriebemotor wird an den Schraubklemmen (**Motor**) angeschlossen. Wenn der Motor falsch herum dreht, können hier einfach die Zuleitungen zum Motor verdreht werden.

**Die Nockenschalter:**
werden wie hier gezeigt verdrahtet. Die 24 Volt ist dann so aufzulegen das alle Schalter als **Öffner** arbeiten.

Legen Sie die **Stromversorgung** der Motorspannung an.
Wichtig. Die Anschlüsse MS werden mit Spannung der Main Unit MS Out verbunden!
Nicht woanders anschließen.

> Die Spannungsversorgung der Logic kommt vom 24 Volt Netzteil.

Am Beispiel einer Deckel FP 2 - 3 - 4 möchten wir gerne unsere Lösung vorstellen.
Hier in der Tabelle haben die Getriebeschaltung einer Deckel FP 2 -3 -4 aufgeführt.

Wir sehen einen Schaltung mit 21 Getriebestufen, wir verbauen an unseren Steuerung einen Frequenzumrichter. Dieser ermöglicht uns bis zu 100 Herz auszugeben. Was wieder um Bedeutet wird können in jeder Getriebestufe die doppelte Drehzahl ausgeben.
Da die SIM Software nur 10 Getriebestufen verwalten kann haben wir uns aus der Tabelle entsprechende Stufen ausgesucht die sich gegenseitig überlappen würden.
Hier sehen wir grüne und eine gelbe Einordnung. Wobei wir die gelbe noch testen müssen.
Aber in unserer Tabelle haben 0 -31,5 -63 - 125 - 250 -500 - 1000 - 2000 -3150 U/min herausgesucht. Mit unserem Frequenzumrichter können wir bis 100% den Motor ansteuern, was bedeutet wir können am Beispiel der Stufe 1 = 31,5 Umdrehungen bis 63 Umdrehungen erreichen - in der Stufe 24 mit 63 Umdrehungen könnten wir auch auch runter bis ca. 30 Umdrehungen runter um eine optimale Leistung am Werkzeug zu erreichen.

Jede Unit hat 3 Stellungen: Ganz vorne - Mitte - Ganz hinten. Die Unit wird immer nur zwischen Ganz vorne über die Mitte nach Ganz hinten drehen. So verhindern wir das die Einheit beschädigt wird.
Wir müssen uns noch dem Spindelmotor kurz anschauen, es ist normalerweise ein 2 Stufen Motor eingebaut der über ein Schütz entweder die Drehzahl 1400 oder 2800 U/min. ausgibt.
Mit einem Frequenzumrichter verdrahten wir aber fest auf 2800 Umdrehungen. Wenn wir uns nun die Tabelle anschauen, sehen wir das die ersten beiden Stufen 1 und 4 also 31,5 und 63 Umdrehungen in der Stufe 1400 Umdrehungen laufen.
Wenn wir aber fest auf 2800 U/min. verdrahten laufen die beiden Stufen bei 50 Hz aber schon doppelt so schnell. Also 63 in Stufe 1 und 126 in Stufe 4. Wir können aber auch unter 50 Hz ausgeben um bei 25 Hz wieder auf die Normalen Geschwindigkeiten zu reduzieren. Wobei man sagen muss " Wer braucht diese Drehzahlen??? "
**Software und Makros:**
Sie brauchen noch ein M3 und ein M4 Makro damit die richtigen Tabelleneinträge vorgenommen werden.
Diese finden Sie in Ihrem Link zur Getriebesteuerung.
Ausserdem braucht die Steuerung auch noch eine spezielle Oberfläche um die Drehzahlen zu erkennen und dadurch die richtige Getriebestufe zu wählen.
## Downloads
- [Laden Sie sich hier die pdf Datei mit der Anleitung herunter. Hier ist genau erklärt wie Sie die Software und Makros richtig einsetzen.](https://www.cnc-steuerung.com/media/35/59/9a/1701968620/Getriebeschaltung%20V2.01.pdf)

Immer wenn wie im Beispiel der Hermle ein Motor die Getriebeverstellung antreibt und diese über Schalter die Position auslesen, können wir mit der Getriebesteuerung arbeiten.

# Analog Splitter
**Für besondere Kunden die 2 Servospindel getrennt per Poti ansteuern möchten haben wir einen Analog Splitter gebaut. Mit einem analogen Ausgang**
Für besondere Kunden die 2 Servospindel getrennt per Poti ansteuern möchten haben wir einen Analog Splitter gebaut.
Mit einem analogen Ausgang können zwei Frequenzumrichter betrieben werden. Ein Anschluss für die Drehzahlregelung ist au der Platine vorbereitet.
## Downloads
- [Analogsplittera4UoQNFVKoq7C](https://www.cnc-steuerung.com/media/44/dc/f7/1727252268/Analogsplittera4UoQNFVKoq7C.pdf)
Die Belegung finden Sie in diesem Bild:

## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018bd336727a74dcb38200c437cb3d90)**[B2 Analog Splitter](https://www.cnc-steuerung.com/detail/018bd336727a74dcb38200c437cb3d90)**
Artikelnummer: 125478666\_1
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018bd336727a74dcb38200c437cb3d90)
Eine Drehzahlsteuerung ist bei den schwarzen Highspeedmotoren möglich.
Schrauben Sie den Deckel der Steuereinheit ab. Nun können Sie die Kabel, die zur Drehrichtung und Drehzahlsteuerung notwendig sind, erkennen.

Legen Sie eine Zuleitung unten in das Gehäuse

Drehzahlregelung:
Den Poti bitte abklemmen:
Wir benötigen nur die Klemme **4 **und **5** Klemme **3** bleibt nachher frei!

Legen Sie Klemme **4** auf die Schraubklemme **1** vom Analogblock der IP-Steuerung.
Klemme **5** legen Sie auf die Klemme **2** vom Analogblock der IP-Steuerung.
**Kabel 3 wird nicht mehr benötigt und kann entnommen werden!**

Klemme 14 der Wabecomaschine ist das gemeinsame Potential für die rechts / links Umschaltung
Verbinden Sie zwei Relais wie Bild 6 gezeigt mit dem jeweiligen COM. Wenn Sie nun
Klemme 9 ist rechtslauf und Klemme 10 ist linkslauf. Wird nun über ein Relais Klemme 14mit Klemme9 verbunden startet die Spindel mit Drehrichtung rechts. Wird hingegen Klemme 14 mit Klemme 10 verbunden startet die Spindel mit Drehrichtung Links.
> Achtung die Farben scheinen nicht immer mit der Anleitung und der Maschine übereinzustimmen. Bild 7 zeigt eine neue Maschine Bj. 2020.
# Wabeco Drehmaschinensteuerung
**Hier möchten wir Ihnen zeigen, wie einfach es ist unsere Steuerung an Ihre mit Schrittmotoren ausgestattet Wabecodrehmaschine anzuschließen.**
Hier möchten wir Ihnen zeigen, wie einfach es ist unsere Steuerung an Ihre mit Schrittmotoren ausgestattet Wabecodrehmaschine anzuschließen.
Arbeiten an elektrischen Anlagen ist nur Fachkräften erlaubt, fragen Sie Ihren Elektriker des Vertrauens.
Unser Schaltschrank sieht wie folgt aus:
Um Ihre Originalstecker anzuschließen müssen Sie diese nur auf das Wabecoboard aufstecken

Entfernen Sie die Abdeckungen der X und Z-Achse (roter Ring) bei Maschinen mit Wechsler muss eine 3 Endstufe nachgerüstet werden. Der Schrittmotor wird dann an die A Achse angeschlossen.
(blauer Ring)

Stecken Sie die D-SUB Stecker der Maschine auf die entsprechende Achse auf und schrauben Sie diesen fest.
Z-Achse ist die Achse die zum Backenfutter fährt
X Achse ist die zur Drehmitte fährt.
Die Achsen werden jeweils von einer Endstufe betrieben:
Die linke ist für X und die Rechte für die Z-Achse. Beide sind auf 6 Ampere eingestellt und haben eine Auflösung von 3200 Schritte je Motorumdrehung.

Die Referenzschalter Ihrer Maschine werden im 9 poligen Stecker der Maschine mit übergeben. Die Signale wurden für die
X-Achse dem Eingang 1
Z-Achse dem Eingang 2 zugewiesen.
Das grüne Kabel ist der Not Aus

Schließen Sie Ihren Not Aus der Maschine an unseren Not Aus an und ziehen Sie den Jumper.
Achtung: Es werden hier 24 Volt ausgeführt, das bedeutet Ihr Not Aus Schalter braucht 2 Kreise. Einmal für die 230 Volt Spannung zur Maschine und einmal für unseren Not Aus

Wenn Sie nur einen Kreis haben, können Sie auch hier einen doppelten Not Aus in unserem Shop erwerben:

Stecken Sie das mitgeliefert Netzwerk Kabel in die RJ 45 Buchse und schließen Sie dieses Kabel an einer freien Netzwerkbuchse an.
Stellen Sie die Netzwerkadresse auf:
Adresse IPV4: 10.1.1.1
Subnetmaske: 255.255.255.0

Erweiterungen:
Sie können bis zu 4 Endstufen mit Step/Dir Signal anschließen, die Beschriftung zeigt Ihnen deutlich den Anschluss.
Wir haben in der Standardausführung, die Achse X und Z verdrahtet.
Die Analogen Signale für die Spindel (sofern vorhanden) können Sie an der Baugruppe oben rechts anschließen:
Für die analoge Spannung der Drehzahl nutzen Sie das GND-Signal uns den Out 0
Wer zwei Potis anschließen möchte kann die benötigen 1 Volt an +10 V für beide Potis abgreifen. Das GND-Signal können Sie auch hier direkt anlegen. Beide GND sind miteinander verbunden.
Für die Poti Eingänge nutzen Sie In1 und In2.

Die Zuweisung der Drehrichtung erfolgt dann über 2 Relais (M3 und M4) lesen Sie in der Anleitung Ihrer Maschine wie Sie die Verdrahtung vornehmen müssen.
Insgesamt stehen Ihnen 16 Relais zu Verfügung. Diese Relais sind Schließer und potentialfrei ausgelegt. Die Zuweisung welcher Ausgang welche Funktion hat wird in der Software zugewiesen.
Das erste Relais hat den Ausgang 0 das zweite Relais den Ausgang 1 dann Ausgang 2 und so weiter.

Stromversorgung:
Greifen Sie vom Hauptschalter der Maschine die 230 Volt Spannungsversorgung ab, um diese mit dem:
L direkt an die Sicherung
N direkt an den Anschlussblock
PE direkt an den Anschlussblock
Beachten Sie das Sie Steuerung nur verdrahten dürfen wenn der Stecker der Maschine auch gezogen wurde!

**Die Steuerung hat 2 Schaltnetzteile :**
1 x 24 VDC = Gleichstrom 24 Volt zur Spannungsversorgung der Logik und Schalter
1 x 24 VDC = Gleichstrom 48 Volt für die beiden Schrittmotorenendstufen

Hier müssen Sie nichts anschließen. Wer 24 Volt für weitere Signale benötigt, kann diese am Spannungsverteiler machen.
Die Klemmen sind deutlich beschriftet.
Sollten Sie unsicher sein. Nutzen Sie einen Multimeter!
Encoder Leitung:
Schließen Sie hier Ihr Encoder an.
> Achtung: Achten Sie darauf das Sie ein Encoder mit 8 Leitungen haben !
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018b1a8afda17c1f95d05c50bfe3bf25)**[Retrofit für eine CC-D6000 hs CNC 2 KW Drehmaschine](https://www.cnc-steuerung.com/detail/018b1a8afda17c1f95d05c50bfe3bf25)**
Artikelnummer: 700100100
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018b1a8afda17c1f95d05c50bfe3bf25)
[](https://www.cnc-steuerung.com/detail/018ee11d5141754fb5d3fd4ba3fecd34)**[Servosteuerung für eine Drehmaschine Wabeco CC-D6000 /hs](https://www.cnc-steuerung.com/detail/018ee11d5141754fb5d3fd4ba3fecd34)**
Artikelnummer: 400400402
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ee11d5141754fb5d3fd4ba3fecd34)
Wir liefern dazu ein Gehäusepaket mit.

Die Belegung des Steckers entnehmen Sie der Liste. Für den Anschluss nutzen Sie den Encoderport 1
# Wabecomaschine bereits mit Schrittmotoren
**Wabecomaschine bereits mit Schrittmotoren So können Sie die Stecker weiterverwenden**
Wer eine Maschine mit Original Wabeco Motoren hat, kann die Stecker der Motoren direkt an unser Wabecoboard anschließen, wenn er das Übergabemodul hat.Die 9 poligen Stecker sind 100% auf die Stecker von Wabeco abgestimmt.

Wobei man sich den Mikroschalter an der Maschine genau anschauen sollte. Die Verwendeten Schalter haben wie im oberen Bild zu sehen 3 Kontakte. Im Auslieferungszustand
ist der Schalter als Schließer verbaut worden.

-**Schlecht** - so haben wir keine Kabelbruchüberwachung. Wer möchte kann das so lassen, aber wir raten zum Umbau auf Öffner.
Wir verdrahten die Schalter immer so:

Die 9 poligen Stecker passen aber dann 1:1 auf die Motorkabel.
Bei einer fertig aufgebauten Steuerung müssen Sie nur noch die Kabel aufstecken und festschrauben.
Der Anschluss selber kann aber auch selber schnell erfolgen:
Unten links wird die Grundspannungsversorgung angelegt.
Wer keine fertige Steuerung bekommen hat und dieses Bauteil selber nachrüsten möchte, muss dann noch:
IN: Leitung zum Eingang auf die Steuerung ( hier kommen 24 Volt raus)
PE: Schutzleiter
B/ = Geht zur Endstufe Anschluss B\\
B = Geht zur Endstufe Anschluss B
A\\ = Geht zur Endstufe Anschluss A\\
A = = Geht zur Endstufe Anschluss A
Die Kanäle sind dann nach Achsen Aufgeteilt X - Y- Z -A Achse

## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ac6eef483729eb22a3f6c53d4a0a9)**[Wabeco Übergabemodul](https://www.cnc-steuerung.com/detail/018ac6eef483729eb22a3f6c53d4a0a9)**
Artikelnummer: 1254745
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ac6eef483729eb22a3f6c53d4a0a9)
Um den vorhandenen Not Aus zu verdrahten gehen Sie wie folgt vor.
Schauen Sie sich hinter der Abdeckung den Not Ausschalter einmal genauer an.Es werden beide Zuleitungen L1 und N durch den NOT AUS Schalter getrennt. Damit unsere Steuerung , die ja nur mit 24 Volt arbeitet, müssen wir einen "Kanal" freigeben.
Sie können den N Leiter abschrauben und diesen Dauerhaft mit einander verbinden. Benutzen Sie dazu ein geeignetes Verbindungselement,
lassen Sie Arbeiten am 230 Volt Netzt durch einen Elektriker ausführen.
Die Original Verdrahtung sieht so aus:

Nach Ihrem Umbau müsste die Verdrahtung dann so aussehen. Die rote Leitung die hier eingezeichnet wurde, wird dann auf die freien Klemmen des Not Aus Schalters gelegt.

Angeschlossen werden die beiden Leitungen dann auf den Verteilerblock in der Steuerung.
Achten Sie darauf das Sie den kleinen roten Jumper (**JP1**) ziehen, damit der Not Aus auch reagiert.

Die Spannungsversorgung können Sie bei uns im Steuerschrank abgreifen.

## Downloads
- [Wabeco Not Aus](https://www.cnc-steuerung.com/media/2b/07/a8/1727770158/Wabeco%20Not%20Aus.pdf)
Schauen Sie sich den Plan in Ruhe an.
Hier noch mal die Änderungen im Schaltplan eingepflegt.
Das Bild zeigt den Not Aus Schalter Original montiert

*Not Aus Original*
Legen Sie den Nullleiter wie gezeigt auf.

*Nullleiter direkt aufgelegt*
Die Not Aus verdrahten Sie dann an unserem ESTOP

*Not Aus Anschluss*
# Anleitung Zeitrelais
**Wir haben eine Baugruppe entwickelt mit der man sehr schnell eine Zeitsteuerung für z.B. Zentralschmierungen realisieren kann.**
Unsere Anleitung zur unsere Hutschienen taugliche BaugruppeWir haben eine Baugruppe entwickelt mit der man sehr schnell eine Zeitsteuerung für z.B. Zentralschmierungen realisieren kann.
Die meisten handelsüblichen Zeitsteuerungen sind für eine Zentralschmierung nicht geeignet da die Intervallzeit meistens viel zu lang ist für eine Schmierdauer einer Zentralschmierung.
Wir können mittels Multimeter als kleinste Taktdauer von ca. 1 Sekunde einstellen. Wie schließt man nun die Platine an? Grundsätzlich arbeitet unsere Baugruppe mit 24 Volt.
An den Klemmen GND legen Sie bitte dauerhaft 24- an. Der Einschaltimpulse wird mit 24 Volt erzeugt. Diese 24 Volt DC legen Sie an die Klemme 24 Volt.
Diese Spannung muss solange anliegen wie Sie die Zeitsteuerung ansprechen möchten

Als Signal verwenden Sie am besten das Maschinen Enabled Signal. Weisen Sie hier den Ausgang zu, der die 24 Volt an unseren Eingang liefert.

Um nun die Zeiten einzustellen benötigen Sie einen Multimeter. Legen Sie an unsere Baugruppe zum einstellen bitte dauerhaft 24 Volt an, damit wir zu erst die Einschaltzeit einstellen können.
Messen Sie dazu zwischen TP2 und TP3 mit dem Multimeter die anliegende Spannung.

Zum Einstellen drehen Sie dann am **Spindelpoti** "**ON**"

## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ad736b765715cb5fe8495d6b081a2)**[Zeitgesteuertes Relais für Zentralschmieranlagen](https://www.cnc-steuerung.com/detail/018ad736b765715cb5fe8495d6b081a2)**
Artikelnummer: 12452142\_2\_0
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ad736b765715cb5fe8495d6b081a2)
Artikelnummer: 12452142\_2
Sie können nun die Einstellungen selber durch drehen am Spindelporti einstellen.
Als grobe Richtung kann man sagen: **1mV** = **1** Sekunde **5V** = **5000** Sekunden. Das wäre ein Langzeit Timer bis **5000 Sekunden** also etwa **1h 25** Minuten.
am Spindelpoti "**OFF**" einfach einstellen

Die Last, können Sie an den beiden Ausgängen anlegen:
COM ist die Anzulegende Spannung und
NC = Normal geschlossen(Öffner)
NO = Normal Offen (Schließer)
Sie können bis zu **230 Volt 6 Ampere** anlegen. Ihnen stehen zwei Ausgänge zu Verfügung so können Sie d111en zweiten Ausgang zum Beispiel eine Lampe anschließen.

Unsere Aufsteckplatine ist die Weiterentwicklung / Erweiterung unserer Spannungsversorung Stecken Sie das Modul auf und schrauben Sie dieses mit den 4 Schrauben fest.

Mit der neuen Aufsteckvariante kann nun auch die Spannungsversorgung mit Zentralschmiermodul geordert werden. Stellen Sie die Zeiten mittels Multimeter ein. Die Pausenzeit wird zwischen GND und PZ eingestellt.
Die Arbeitszeit zwischen GND und AZ

Die Zeiten können über den jeweiligen Potentiometer eingestellt werden.
Wenn das Relais geschaltet ist leuchtet auch die LED\_REL

Der Vorteil liegt darin das die Verdrahtung auf ein Minimum reduziert wird was wieder eine Falschverdrahtung verringert.
Was muss ich Einstellen?
Weisen Sie in der Mach4 den Ausgang 15 zu damit dieser beim Verbinden den Ausgang 15 einschaltet. Dieses muss über ein Enable Signal zugewiesen werden. Beachten Sie das Sie nur das Enable Signal verwenden können wo auch ein Motor aktiviert wurde.
Beispiel: Haben Sie zum Beispiel keine X Achse dürfen Sie auch **nicht** das Enable #0 wählen

Zusätzlich kann über den Ausgang 14 (**1**) direkt mittels Schaltfläche in der Mach4 Software das manuelle Schmieren für schwere Belastung oder nach langem Stillstand der Maschine angestoßen werden.
Wer diese Funktion wünscht muss auf dem Board den Jumper (**2**) umsetzen und dann wird die Schaltfunktion direkt auf das zeitgesteuerte Modul (**3**) umgeleitet.

> Achtung dieses Aufsteckmodul arbeitet nur mit der IP-S IN OUT Board zusammen an dem Sie oben (2) den Jumper haben. Wer diesen Jumper nicht hat, muss auf die Hutschienenvariante ausweichen.
>
> Der Ausgang an unserem Relais ist mit 230 Volt 6 Ampere belastbar.
Jede Optionskarte, egal ob mit oder ohne Zeiteinheit bietet Ihnen 8x 24 Volt +/- und PE

# Ferritkern und EMV Klemme
**Thema Schirmen von Motorleitungen**
Benutzen Sie einen Ferritkern um die Motorleitung zu entstören,
Nutzen Sie Erdungsklemmen für einen richtigen Schirm.
[](https://www.cnc-steuerung.com/detail/018f3f8ffefb78708756be2b243dfb15)**[Schirmklemme B3](https://www.cnc-steuerung.com/detail/018f3f8ffefb78708756be2b243dfb15)**
Artikelnummer: S-B3-EMC-00
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018f3f8ffefb78708756be2b243dfb15)
[](https://www.cnc-steuerung.com/detail/019011c23441748fb9ac8fd2989102ff)**[Schirmklemme B3 Lang](https://www.cnc-steuerung.com/detail/019011c23441748fb9ac8fd2989102ff)**
Artikelnummer: S-B3-EMC-00\_L
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019011c23441748fb9ac8fd2989102ff)
[](https://www.cnc-steuerung.com/detail/018ab424e3b87aae8fd3e2edf79e6778)**[Schirmklemme](https://www.cnc-steuerung.com/detail/018ab424e3b87aae8fd3e2edf79e6778)**
Artikelnummer: D15230
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ab424e3b87aae8fd3e2edf79e6778)
Schauen Sie sich die Bilder an um zu verstehen wie man die Erdungsklemmen richtige einsetzt.
Für die B3 Servo Drive können wir Ihnen zwei verschiedene Erdungsklemmen anbieten.
So werden die Kabel führen was den Schaltschrank optisch schöner aussehen lässt
Wenn beim ersten einschalten eines FU´s der FI im Schaltschrank auslöst muss nicht immer der FI ersetzt werden (Fragen Sie dazu Ihren Elektrofachmann).
Überprüfen Sie die Verdrahtung noch einmal, wenn alles OK ist können Sie auch einen Trick anwenden. Deaktivieren Sie den eingebauten Entstörfilter.
Hinweis: Durch das Aufladen beim ersten Einschalten entsteht eine Differenzspannung durch den Entstörfilter die unseren FI auslöst, deshalb kann die Störung beseitigt werden wenn
wir mehrmals den FI wieder reindrücken. Es liegt kein Fehler vor sondern beim Einschalten "nur" eine Differenzspannung die vom FI ausgewertet wird und dieser dadurch ausgelöst wird,
**Deaktivieren des Entstörfilters:**
Ziehen Sie den Netzstecker und warten Sie ca. 30 min. (siehe Lade LED) bis die Spannung sich abgebaut hat, Lassen Sie diese Arbeiten nur von einem Elektrofachmann ausführen.
Lösen Sie die Schraube und ziehen Sie das Blech aus der Seite des FU

Am Frequenzumrichter sieht das ganze so aus:
An der Seite sehen Sie eine Blechlasche:

Nach dem lösen der Schraube können Sie die Blechlasche wieder entnehmen, schrauben Sie die Schraube wieder fest nach dem die Blechlasche entnommen wurde

> **Netzfiletr**
> Grundsätzlich sollte bei einem Frequenzumrichter immer ein Netzfilter verwendet werden. Wenn Sie den eingebauten Netzfilter deaktivieren muss ein externer Netzfilter verwendet werden. Diesen Empfehlen wir eigentlich immer beim Einsatz eines Frequenzumrichters.
> Hinweis: Auch ein Servosystem ist eigentlich ein Frequenzumrichter
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/019813970ab57170879ef31e965993e6)**[Netzfilter 240 Volt 10A](https://www.cnc-steuerung.com/detail/019813970ab57170879ef31e965993e6)**
Artikelnummer: NF-DAR-10-3
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019813970ab57170879ef31e965993e6)
[](https://www.cnc-steuerung.com/detail/018aff1221b071a98df44467ca07e9af)**[Netzfilter 400 Volt 16A](https://www.cnc-steuerung.com/detail/018aff1221b071a98df44467ca07e9af)**
Artikelnummer: NF-KC-DAR-16-3
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018aff1221b071a98df44467ca07e9af)
Die Wahl entsprechender Motoren für die Maschine ist eine sehr individuelle Sache.
Hier möchten wir Ihnen den Unterschied zwischen Schritt- und Servomotoren kurz beschreiben.
Wie die Erfahrung zeigt, stehen viele Entwicklungsingenieure vor der Aufgabe, welchen Antrieb Sie verwenden möchten/müssen.
In der Vergangenheit wurden in einfacheren Maschinen aufgrund hoher Preise für Servomotoren so gut wie immer nur Schrittmotoren eingesetzt. Der technologische Fortschritt und die Verbreitung der Servo-Technik führen heutzutage dazu, dass es sich sogar beim Hobbybau einer Maschine lohnt, über die Wahl von Servoantrieben nachzudenken.
Der am häufigsten begangene Fehler bei der Entscheidungstreffung ist die Wahl der Leistung (und des Drehmoments) des Servoantriebs.
Es ist so, weil man sich durch Dreh- und Haltemoment beeinflussen lässt.
Das Drehmoment wird bei Servo- und das Haltemonent bei Schrittmotoren angegeben.
Beide werden am häufigsten in derselben Einheit Nm (Newtonmeter) genannt.
Bei der Wahl der Leistung eines Servoantriebs sollte man diese Parameter nicht miteinander vergleichen. Der für den Schrittmotor angeführte Haltemoment entspricht der Kraft, mit der die Welle des unter Spannung stehenden Motors im Ruhestand in ihrer Stellung gehalten wird.
Bei sehr geringen Drehzahlen von etwa 200 UpM ist der Drehmoment annähernd gleichwertig (siehe die untenstehenden Abbildungen), mit steigender Drehzahl aber sinkt der Drehmoment, d.h. eigentlich die Kraft an der Welle, drastisch. Er sinkt bis auf so niedrige Werte, dass es oft vorkommt, dass der Motor bei 500 UpM keine Kraft mehr hat, um sich zu drehen, geschweige denn eine Maschine anzutreiben.
In einfachen Worten gesagt: der 3-Nm-Schrittmotor erreicht ein Haltemoment von 3 Nm im Stillstand und bei einer sehr niedriger Drehzahl (von etwa 200 UpM) und bei steigender Drehzahl nimmt seine Kraft schnell ab, indem sie den Nullwert anstrebt. Unten kann man das am Beispiel der Kennlinien eines Schrittmotors genau sehen.

Ganz anders sieht das bei Servomotoren aus.
Erstens werden da der Nenndrehmoment und die Nenndrehzahl angegeben.
Der 1-Nm/2000-UpM-Motor kann also im Dauerbetrieb bei 2000 UpM laufen und bei dieser Drehzahl an der Welle 1 Nm Drehmoment bieten.
Außerdem sind die Servomotoren durch noch ein sehr wichtiges Merkmal geprägt: Servomotoren können bis zu 3 Sekunden Ihre Leistung verdreifachen
Was bedeutet das? Dass der 1-Nm-Motor kann vorübergehend sogar 3 Nm (je nach Motortyp) aufbringen.
In Wirklichkeit entsteht die größte Belastung des Motors bei dynamischer Beschleunigung, das sind aber nur kurzzeitige Belastungen, bei denen die Möglichkeit der Motorüberlastung äußerst nützlich sein kann. Bei Einsatz einer Bewegungssteuerung mit schnellen STEP-Ausgängen wie bei der IP-S ist die maximale Schrittzahl, die damit erreicht werden kann, ein wichtiger Parameter des Motorantriebs.
Bei Steuerungen mit einer höheren STEP-Signal-Frequenz dürfen höhere Schrittteilungen (bei Schrittmotoren) oder Inkrementalgeber mit mehr Impulsen pro Umdrehung (bei Servomotoren) verwendet werden. Alles hat jedoch seine Vor- und Nachteile. Welche sind also die Nachteile der Servoantriebe? Sie sind bestimmt teurer.
Um wie viel? Das hängt schon davon ab, welche Schritt- und Servoantriebe miteinander verglichen werden.
Es gibt z.B. Schrittmotor-Steuerungen, die um die 600 Euro, und jene, die 40 Euro kosten (beide mit annähernd derselben Leistung!).
Generell kann man davon ausgehen, dass die Kombination Servomotor + Antrieb eine teurere Lösung ist.
Zu anderen Nachteilen der Servoantriebe gehören die Notwendigkeit, PID-Regler abzustimmen, und kompliziertere Verdrahtung. Dabei aber enden die Nachteile.
Ob sich der Anwender eine Servosteuerung leisten kann ist eine Entscheidung die muss er selber treffen, beim Einstellen der PID helfen wir Ihnen.0
Ihr großer Vorteil, der noch nicht erwähnt wurde, ist jedoch das, dass dank der Rückmeldung der Servoantrieb eine Überlastung oder einen Positionierfehler anzeigen kann. Wenn die IP-S-Steuerung ein derartiges Signal erhält, bringt sie die übrigen Achsen der Maschine sofort zum Stillstand. Bei Schrittmotoren liegt eine solche Rückmeldung nicht vor. Deshalb läuft die Maschine weiter, indem sie das Werkstück kaputt macht, selbst wenn z.B. aufgrund einer Überlastung eine der Achsen an der vorgegebenen Trajektorie nicht mehr festhält.
Zusammenfassend empfehlen wir, Servoantriebe zu verwenden. Ihre Nachteile sind gering im Vergleich zu den Vorteilen, die sie bieten. Es ist dabei jedoch zu berücksichtigen, dass der Servoantrieb einen viel niedrigeren Nennmoment aufweisen kann als der Haltemoment des Schrittmotors.
Wir erwähnten das vor allem, weil der Preisunterschied erheblich sein kann, wenn Sie einen 3-Nm-Schrittantrieb mit einem 3-NmServoantrieb vergleichen.
Wenn Sie aber einen 3-Nm-Schrittmotorantrieb mit einem 1-Nm-Servoantrieb vergleichen, schrumpft die Preisdistanz wesentlich weiter.
Aus der Praxis kann ein Fall angeführt werden, in dem mechanisch identische Maschinen ausgeführt mit 3-Nm-Schrittmotoren und 1-Nm-Servoantrieben verkauft wurden. Die Maschine mit Schrittmotoren erreichte maximal 7,5 m/min Vorschub mit einer Beschleunigung von 0,1 g. Jene mit Servoantrieben erreichte 20 m/min mit einer Beschleunigung von 0,4 g.
Wenn man die oben erwähnte Rückmeldung dazu hinzufügt, wird es zwecklos, weitere Vergleiche vorzunehmen. Selbstverständlich gehört die Wahl Ihnen. Bei einigen Lösungen sind Schrittmotoren völlig ausreichend und erweisen sich als sehr gut. Man kann nur hinzufügen, dass dank der ideal genauen Erzeugung des STEP-Taktsignals in der IP-S-Steuerung die Schrittmotoren sich viel besser verhalten als z.B. bei Steuerung über den LPT-Anschluss.
Es kann eine höhere Schrittteilung eingesetzt werden, wodurch die Motoren leiser und fließender laufen und dank verminderter Resonanz höhere Drehzahlen erreichen werden.
Bei unseren Delta Servosystemem bieten wir 3 Systeme an:
\- B2 mit 160.000 Impulse je Umdrehung
\- B3 mit **16.777,216** Impulse je Umdrehung
\- A2 mit 1.280.00 Impulse je Umdrehung
Die Auflösung wird nicht direkt für die Maschine benötgt, sondern viel mehr für den seiden weichen Motorlauf. Derzeit werden Servosysteme mit 25000 (10.000) Impulse angeboten. Diese Systeme sind nicht für CNC Maschinen geeignet.
Dieses Systeme kommen eigentlich nur im Bereich Förderbänder und so weiter zum Einsatz.
Je höher das Feedback an die Endstufe ist um so früher erkennt das Servosystem was es machen muss.
# Schalter einer CNC Fräsmaschine
**Anordnung von Schaltern am Beispiel unsere Maho 600**
Anordnung von Schaltern am Beispiel unsere Maho 600
Die Achsrichtung ist hier von Wichtigkeit ! Die Achsrichtung wird am Werkzeug festgemacht und nicht an der Tischbewegung. Also daran wohin fährt mein Werkzeug.
Dann sind die Schalterpositionen klar zugewiesen. Hier rot die Endlagen und blau die Referenzposition.
Grundsätzlich gibt es 3 Möglichkeiten
**1. Möglichkeit und auch die beste !**
3 Schalter insgesamt
\- 1 X Endlage Positive
\- 1 x Endlage Negative
\- 1 x Referenzpunkt
Dieses ist die beste Art, hier kann die Software sauber die Endlagen erkennen und zuweisen. Wird eine Endlage angefahren, wird Not Aus Ausgelöst. Nach dem Freischalten ist eine weitere
Positionierung in die angefahrene Position nicht mehr möglich. Dieses verhindert die Steuerung solange wie der Schalter noch betätigt ist.
**2. Möglichkeit**
2 Schalter insgesamt
\- 1 X Endlage Positive
\- 1 x Endlage Negative /Referenzpunkt
- Arbeitsraumüberwachung jederzeit zusätzlich möglich
Dieses ist eine Art die viele Anwender wählen, hier wird die ganze Zeit die Endlage überwacht, wird diese angefahren wird Not Aus ausgelöst. Nach dem Freischalten ist eine weitere
Positionierung in die angefahrene Position nicht mehr möglich. Dieses verhindert die Steuerung solange wie der Schalter noch betätigt ist. Ein Schalter übernimmt die Funktion des Referenzschalters
wenn eine Referenzfahrt ausgeführt wird.
- Arbeitsraumüberwachung jederzeit zusätzlich möglich
**3. Möglichkeit**
1 Schalter nur, hier wird der Schalter als Referenzschalter genommen, nach der Referenzfahrt ist eine aktivieren der Arbeitsraumüberwachung nicht nur möglich, sondern auch zwingend notwendig.
**Hier die X Achse:**
Wenn der Kopf (Werkzeug) nach X- Referenzenziert werden soll, muss der Referenzschalter vor X- angeschraubt werden.
Muss der Referenzschalter vor der X+ Seite montiert werden, muss ein Offset in der Achskoordinate eingetragen werden.

**Hier die Y Achse:**

**und hier noch die Z Achse:**

# Was für Angaben stehen auf DC Antriebsmotoren
**DC - AC ist nicht gleich**
**Nennspannung UN (VDC)**
Die Gleichspannung, die als Systemversorgungsspannung an die Elektronik bzw. an den Motor angelegt wird. Auf diese Spannung beziehen sich alle Nenndaten.
**Nennstrom IN (A)**
Der Strom, der der Spannungsquelle entnommen wird, wenn der Motor bei Nenndrehmoment betrieben wird.
**Nenndrehmoment MN (Ncm)**
Das Drehmoment, das der Motor bei einer Umgebungstemperatur von 20°C im Dauerbetrieb ohne Anbindung an eine Kühlkörperplatte bzw. einen Flansch abgeben kann.
**Nenndrehzahl nN (min-1)**
Die Drehzahl, die sich bei Abgabe des Nenndrehmoments einstellt.
**Reibungsmoment MR (Ncm)**
Drehmoment, das überwunden werden muss, falls der stromlose Motor von außen angetrieben wird (wird nur für G/GR Motoren angegeben, Relevant für Selbsthemmung)
**Anhaltemoment MA (Ncm)**
Das Moment, welches der Motor bei Drehzahl 0 maximal erzeugt.
**Leerlaufdrehzahl (1/min)**
Die Drehzahl, die sich einstellt, wenn der Motor ohne Last an die entsprechende Nennspannung angeschlossen wird.
**Nennleistung PN (W)**
Die Abgabeleistung des Motors, welche er dauerhaft erzeugen kann, diese wird berechnet aus der Nenndrehzahl und Nenndrehmoment.
**Drehmomentkonstante Ra (N/A)**
Gibt den Zusammenhang zwischen Aufnahmestrom und dem abgegebenen Moment an.
**Anschlusswiderstand Ra (Ω)**
Typischer ohmscher Anschlusswiderstand Phase zu Phase
**Anschlussinduktivität La (mH)**
Typische Anschlussinduktivität Phase zu Phase
**Spitzenstrom Imax (A)**
Der maximal zulässige Strom bei Elektroniken oder Motoren mit integrierter Elektronik
**Anlaufstrom Imax (A)**
Der Strom, der bei Drehzahl 0 und maximaler Last fließt.
**Läufermassenträgheitsmoment JR (gcm2)**
Massenträgheitsmoment des Rotors und bestimmende Größe für die dynamischen Eigenschaften des Motors.
**Nenndrehmoment MN;**
Anlaufdrehmoment Mmax
# IP-S Sonderbauform Drehen
**Wir haben eine Platine speziell für Drehmaschinen entwickelt. Mittels dieser besonderen Platine stehen uns 3 Channel zu Verfügung:**
Wir haben eine Platine speziell für Drehmaschinen entwickelt. Mittels dieser besonderen Platine stehen uns 3 Channel zu Verfügung:
- X Achse
- Z Achse
- C Achse für Werkzeugwechsler die mit Motoren angesteuert werden.

Dadurch das wir nur die wirklich benötigten Chanel auf der Platine aufgebaut haben haben wir nun mehr Inputsignale für andere Aufgaben frei.
Die Nebenbei hat die Platine auch einen Steckplatz für "Erweiterungsplatinen" hier werden wir die frei gewordenen Inputs und die Outputs für spezielle Anwendungen vorgesehen.

Erweiterungsplatine Emco Turn:
Zu viele Drähte - Signale - Spannungen? Dafür gibt es nun die EMCO-Turn Platine:

Mach4 Einstellungen:
Diese Baugruppe benötigt unseren Spezial M6 Befehl und die Oberfläche Drehen ab der Version:
\- Drehen\_Deutsch\_V5\_121.set
Dann müssen in der Mach4 folgende Ausgänge gesetzt werden:
\- Output #10 auf Out 10 für Bit 0
\- Output #11 auf Out 11 für Bit 1
\- Output #12 für Out 12 für Bit 2
und Output #13 für Out 13 für Werkzeugwechsler Start
> Achtung: Diese Ausgängen genau so zuweisen da wir die Signale intern fest verdrahtet haben.
Die Rückmeldung das der Wechsel erfolgreich war oder nicht wird über den Eingang #17 gemeldet.
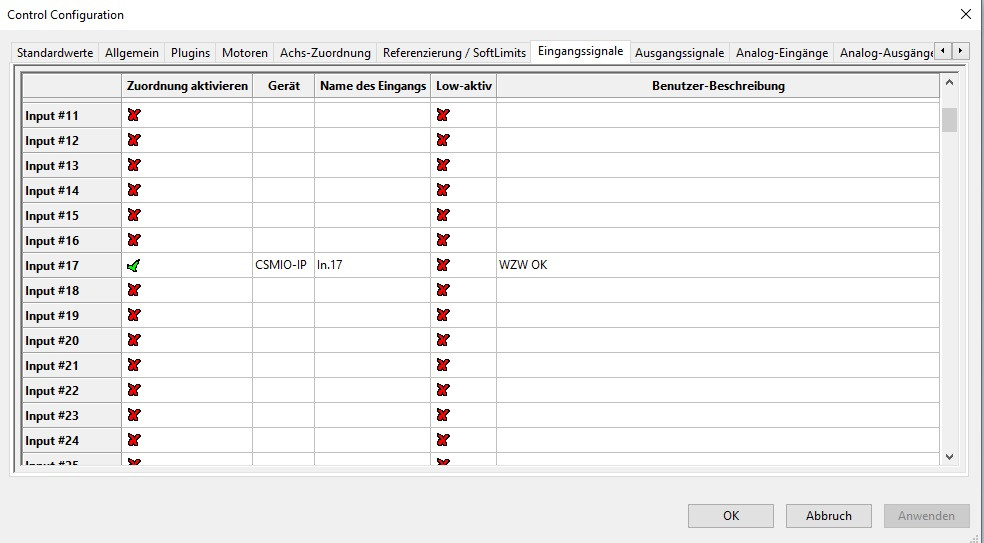
Damit unsere Script auch eine Rückmeldung bekommt. Wenn ein Wechsel nicht durchgeführt werden wird nach einer Zeit diese Meldung ausgegeben.

Die Emco Turn Platine:
Eine Verdrahtung die wichtig ist ! Damit die Logic von uns passt müssen die Signale richtig ausgelesen werden, dazu ist die Verdrahtung sehr wichtig. Damit wir die gleichen "Sprache" sprechen haben wir den Deckel der Emco einmal geöffnet um die Farben klar


## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018af1e8d1537b47b854756aff15a6ad)**[Spezialplatine WZW Emco Turn](https://www.cnc-steuerung.com/detail/018af1e8d1537b47b854756aff15a6ad)**
Artikelnummer: EmcoTurn
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018af1e8d1537b47b854756aff15a6ad)
[](https://www.cnc-steuerung.com/detail/018af1e3c3f47386952ff272c653a57b)**[BIG IO IP-S Steuerung für Drehmaschinen](https://www.cnc-steuerung.com/detail/018af1e3c3f47386952ff272c653a57b)**
Artikelnummer: 125478610\_1
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018af1e3c3f47386952ff272c653a57b)
Farben:
Braun = 24 Volt DC
Grün = GND 24 Volt DC
Rosa = I4
Blau = I3
Grau = I2
Gelb = I1
Das Rote Kabel im Bild ist die Stromversorgung + 24 Volt DC und das Blau GND 24 Volt DC
M1 und M2 sind die Motorleitungen des Werkzeugwechslers, dieses müssen ggf.s gedreht werden.
Sie können direkt an den LED ablesen welches Werkzeug aktuell eingewechselt ist. Wenn die LED vom Aufdruck abweicht müssen die Anschlüsse überprüft werden.
> Hinweis zum den Motorausgang:
> Der Motor dreht sofort in die Verriegelung (siehe Video) auch nach einem Wechsel dreht der Wechsler in entgegengesetzter Richtung in die Verriegelung.
> Wenn Ihr Motor nicht in die Verriegelung läuft drehen Sie die Motorkabel !
[Video auf YouTube ansehen](https://www.youtube.com/watch?v=mpAzdT2GgyY)
Das WZW-Modul:

Die Ausgänge sind genau so beschrieben wie in Ihrer Anleitung der EMCO
Sie müssen den Encoder am 6poligen Stecker anschließen.
Den Motor schließen Sie bitte am 4 poligen Stecker an.
Die Baugruppe teilt Ihnen über LED welches Werkzeug eingelegt wurde.

Der Aufdruck am Deckel zeigt Ihnen dann genau an was gerade für ein Signal anliegt.
Beispiel: Leuchten die LED 4 - 3 und 1 ist das 8 Werkzeug eingelegt.
Die Makros erhalten unsere Kunden bei uns im Downloadbereich.
# IP-S IN OUT 16 fach für die IP-S Steuerung Artikelnr. 125478545_7
**in der Vergangenheit haben wir nur positive Eingangssignale auswerten können, was bei einigen Anlagen zu umbauten der Sensoren führte. Mit dem neuen Board mit der Artikelnummer 125478545\_7 haben wir reagiert.**
Unser neues IP-S IN OUT 16 fach Board (**Artikelnr. 125478545\_7**)
in der Vergangenheit haben wir nur positive Eingangssignale auswerten können, was bei einigen Anlagen zu umbauten der Sensoren führte. Mit dem neuen Board mit der Artikelnummer 125478545\_7 haben wir reagiert.
## Downloads
- [Ergänzung zur Anleitung](https://www.cnc-steuerung.com/media/5b/9f/e0/1695974432/Anschlussplan_16fach.pdf)

Ab sofort können die Eingänge ab IN 8 bis IN 15 wahlweise auf PNP oder NPN Logik via Jumper umgestellt werden.
Um die Jumper einstellen zu können, muss die Optionskarte (falls vorhanden) entfernt werden.
Entfernen Sie dazu die 4 Schrauben und ziehen Sie die Optionskarte nach oben ab.

## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ab922e486747b85456819a53dd919)**[IP-S IN OUT 16 fach für die IP-S Steuerung "New"](https://www.cnc-steuerung.com/detail/018ab922e486747b85456819a53dd919)**
Artikelnummer: 125478545\_7
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ab922e486747b85456819a53dd919)
Die ersten 8 Digitaleingänge der Relaiskarte sind fest auf positive Logik verdrahtet (IN0 bis IN7). Die zweiten 8 Digitaleingänge können mittels Jumper auf positive oder negative Logik konfiguriert werden (IN8 bis IN15).
Bei der positiven Logik steuert ein +24V-Signal den Digitaleingang. Sobald an ihm +24VDC anliegen, schaltet der Digitaleingang.
Bei der negativen Logik ist es umgekehrt. Ein Massesignal (auf unseren Modulen mit GND bezeichnet) schaltet den Digitaleingang. Sobald die Masseleitung mit einem Digitaleingang verbunden ist, schaltet dieser. Dazu ist es im Vorfeld nötig, immer 2 Jumper pro Kanal um zu stecken. Das Umstecken der Jumper auf dem Relaisboard erklärt sich (durch die Beschriftung) von selbst.
**Lieferumfang ab Werk:** alle Digitaleingänge auf positive Logik via Jumper eingestellt.
Die Jumper auf positiver Logik PNP (**rote Balken**) sehen Sie im Beispiel IN 8. Hier müssen Sie beide Jumper setzen. Wer auf negativer Logik NPN umstecken möchte muss beide Jumper (**grüner Balken**) nach unten setzen
> Wer keinen Jumper kennt: Ein Jumper ist eine Steckbrücke wie im Beispiel gezeigt. Sie verbindet mittels Metallbrücke zwei Drahtstifte.
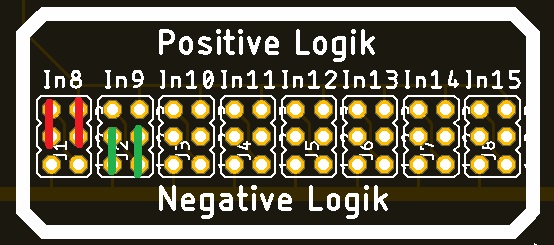
Beispiel für IN 11 - IN 13 und IN 15 auf NPN Logik gesteckt.

# Anschlussboard Maho - Deckel und Co
**Anschlussboard Maho - Deckel und Co Spezialanschlussboard für eine noch schneller und einfachere Verdrahtung**
**Anschlussboard Maho - Deckel und Co:**
Wir haben ein Board entwickelt um Ihnen bei den Fräsmaschinen die Verdrahtung noch mehr zu vereinfachen.
Das Maho Board besteht aus insgesamt 6 Platinen.
Die Trägerplatine ist in einem Hutschienengehäuse untergebracht. Diese Baugruppe wird auf eine 35 mm Tragschiene platziert.
Auf der Trägerplatine kommen dann die Aufsteckplatinen:
\- Spindel
\- Kühlmittel
\- Hydraulikpumpe
\- Spindelbremse und
\- Schmierung
diese Platinen werden von oben verschraubt. Sollte im laufe der Zeit eine Baugruppe defekt gehen, so können diese Baugruppen einfach getauscht werden. Alle Anschlüsse sind mittels Stecker ausgerüstet.
*Anschlussboard*
**Stromversorgung:**
Die Stromversorgung schließen Sie zentral zwischen dem Steckplatz “Spindelbremse” und “Schmierung” an. Hier stehen Ihnen :
ESTOP1 = geht direkt zum MPG Modul
ETSOP2 = geht direkt zum MPG Modul
24 Volt = 24 VDC+
GND = 24 VDC -
PE = Schutzleiter
der untere Anschluss ist die Stromversorgung - der obere ist für die Stromversorgung des MPG Moduls gedacht.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/0190bc43e75b7c41a542a9d0d57e3d1e)**[Anschlussboard Maho - Deckel und Co](https://www.cnc-steuerung.com/detail/0190bc43e75b7c41a542a9d0d57e3d1e)**
Artikelnummer: H\_Maho\_Deckel
[Zum Produkt →](https://www.cnc-steuerung.com/detail/0190bc43e75b7c41a542a9d0d57e3d1e)
**Spindelplatine:**
Passend zu unserem C2000+ Frequenzumrichter. Die Bezeichnung ist identisch mit der Klemmenbeschriftung des C2000+ FU
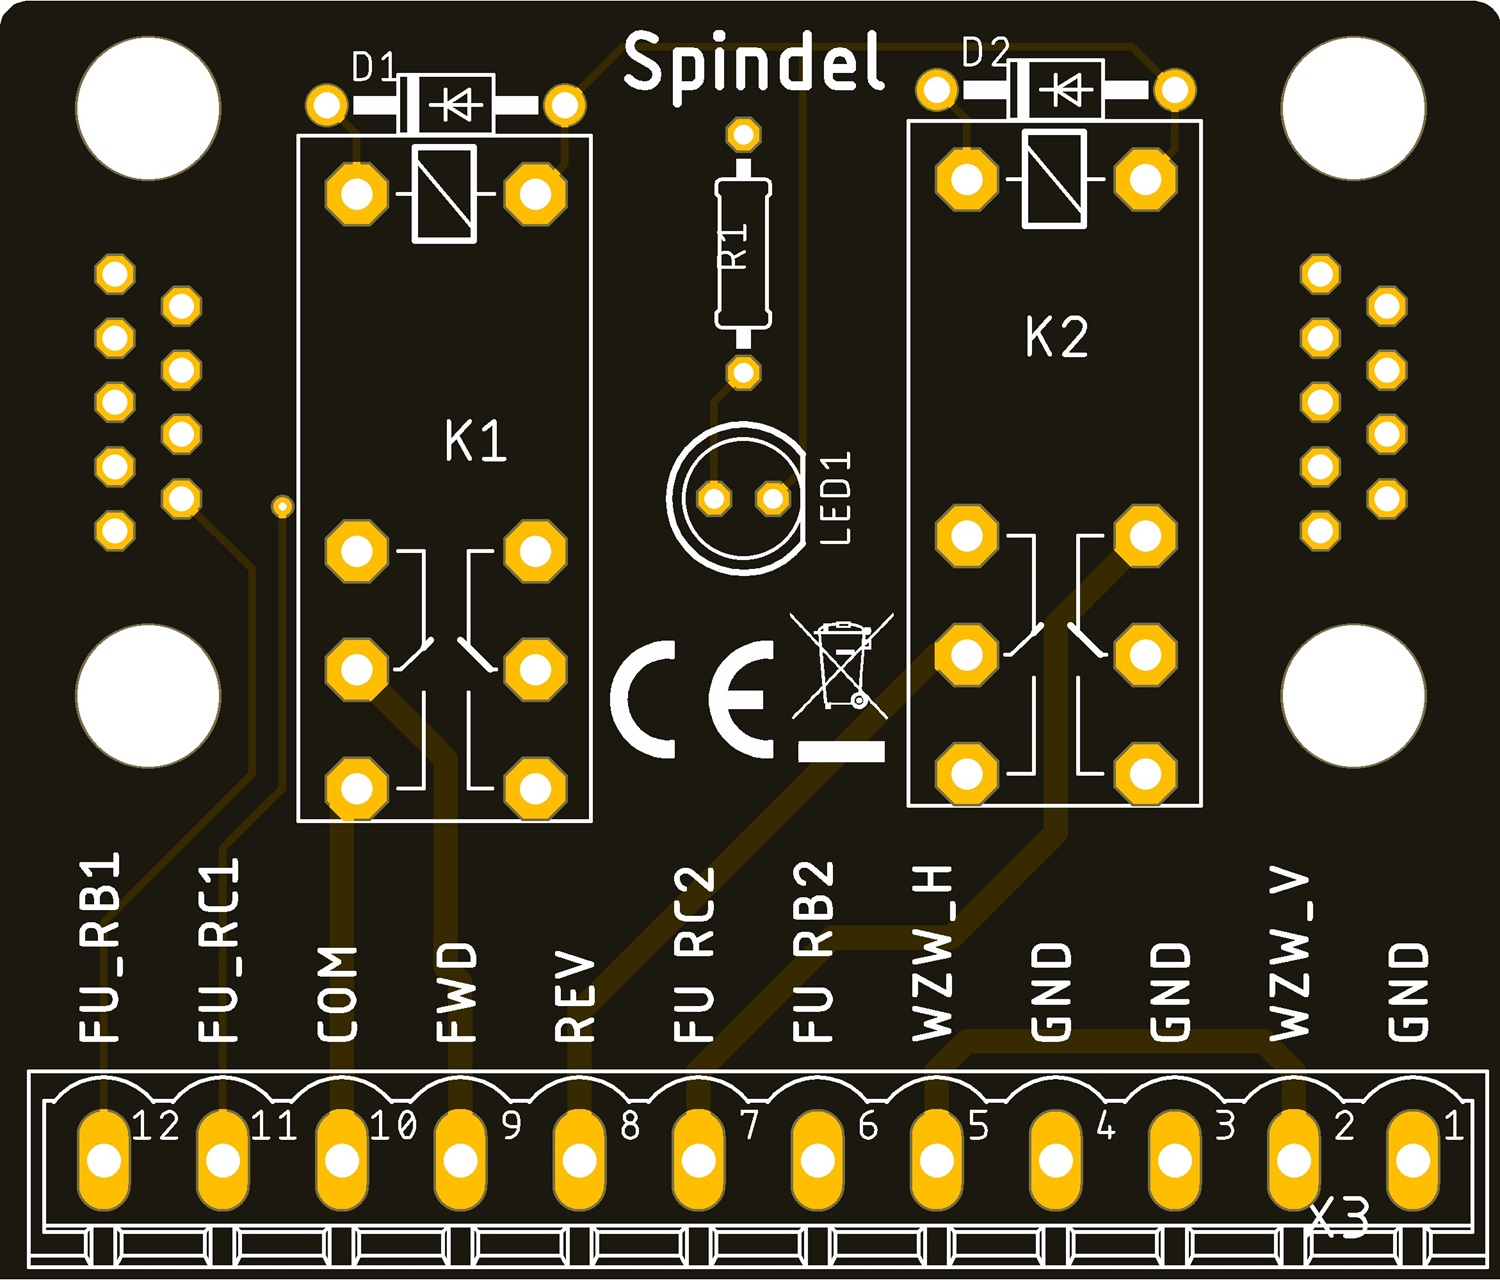
*Spindel Platine*
Funktionsweise Spindelplatine:
Auf der Platine werden die beiden Relais K1 und K2 zur Drehrichtung angesteuert.
Weisen Sie dazu
Ausgang **3** für **M3**
Ausgang **4** für **M4** zu.
Alarm Spindel: Eingang **4**
Die Klemmen WZW_H und WZW_V sind für Taster zum öffnen der Werkzeugklemmung.
An den WZW_H und WZW_V stehen Ihnen 24 Volt+ zu Verfügung.
Hinweis für Anwender die keinen FU habe:
Sie können über die beiden Ausgänge M3 und M4 auch einen Schütz anschließen.
Legen Sie dazu die Versorgungsspannung an die Klemme DCM an. Das Schütz für M3 legen Sie an die Klemme M3 und das Schütz für M4 legen Sie an Klemme M4 an.

*Spindelplatine*
Sie können einen **Taster** (S1-S2) an der Klemme WZW_H/V der dann das Magnetventil für die horizontale oder vertikale Klemmung ansteuert. Das GND Signal des Magnetventils legen Sie auf die Klemmen GND.
Wenn nun die Spindel durch den M3 oder M4 Befehl angesteuert wurde werden die an den Klemmen WZW_H und WZW_V anliegende 24 Volt durch den C2000+ über das Relais S3 im FU
abgeschaltet, somit ist die Betätigung der Taster nicht mehr möglich.
RC2 und RB2 müssen im FU entsprechend eingestellt sein, das dieser Kontakt öffnet sobald die Spindel dreht.
Der Kontakt RB1 und RC1 muss im Fu auf Alarmausgang gesetzt werden. Öffnet der Kontakt des FU fällt die Spannung auf Eingang 4 ab. Wenn Sie bei Spindelalarm den Eingang 4 in der Software gesetzt und aktiviert haben, wird die Maschine einen Not Aus Auslösen.

*Schaltung*
Die Befestigungsschrauben finden Sie in den Bohrungen (rote Umrandung)

*Befestigung*
**Kühlmittelplatine:**

*Kühlmittelplatine*
Die Befestigungsschrauben finden Sie in den Bohrungen (rote Umrandung)

*Befestigung*
Die Platinen ist ausgelegt für eine Spannung von 400 Volt 4 Ampere ausgelegt.
Legen Sie die Spannungsversorgung an den Klemmen U-V-W an.
Die Originale Kühlmittelpumpe wird an den Klemmen R-S-T angeschlossen.
Am Tastereingang, kann ein Taster angeschlossen werden, der die Kühlmittelsteuerung manuell anspricht.
Die automatische Ansteuerung erfolgt über den Ausgang 6 in der Software.
Weisen Sie dem Ausgang 6 die Funktion M8 zu.
Wenn die 3 Relais K1-K2-K3 angesteuert wurden, leichtet unten rechts auch die LED.
Achtung: Der Taster übersteuert den Befehl M8 und M9 !

*Kühlmittelschaltplan*
**Hydraulikpumpe:**

*Hydraulik*
Die Platinen ist ausgelegt für eine Spannung von 400 Volt 4 Ampere ausgelegt.
Legen Sie die Spannungsversorgung an den Klemmen U-V-W an.
Die Originale Hydraulikpumpe wird an den Klemmen R-S-T angeschlossen.
Am Tastereingang, kann ein Taster angeschlossen werden, der die Hydraulikpumpe ansteuert, der dann die Klemmung auslöst.
Wenn die 3 Relais K1-K2-K3 angesteuert wurden, leichtet unten rechts auch die LED.
Zudem ist es Möglich das Relais mittels Ausgang anzusteuern. Wer einen automatischen Werkzeugwechsler hat kann den Ausgang 5 zuweisen.
Bei einigen Deckelmaschinen wird die Pumpe über einen Druckspeicher gesteuert. Legen Sie den Ausgang 5 dann in der Software auf Enable um das Relais beim Einschalten der Software automatisch zu aktivieren.

*Hydraulik*
Die Befestigungsschrauben finden Sie in den Bohrungen (rote Umrandung)

*Befestigung*
**Spindelmotorbremse:**
Diese Platine steuert die Bremse Ihres Spindelmotors.
Entgegen der alten Verdrahtung schalten wir die Bremse nur zu wenn wir einen Not Aus haben.
Das Bedeutet wenn Sie den Not Aus drücken, wird der Ausgang 1 der Steuerung deaktiviert, das Relais fällt ab und die Bremse schaltet sofort zu.

*Spindelbremse*
Die Befestigungsschrauben finden Sie in den Bohrungen (rote Umrandung)

*Befestigung*

*Bremse*
Wie Sie (grüne Umrandung) dem Aufdruck entnehmen können, ist der Mittelpunkt das Potential.
Legen Sie der **unteren** Schraubklemmen an **Pin2** GND Signal an (meist 230 Volt - N).
**Oben** an der Schraubklemme an **PIN 2** (meist 230 Volt L) an.
An den Klemmen 3 oben und unten kommt dann die Bremse selber. Wird die Software aktiviert, schaltet der Ausgang 1 das Relais und die Bremse wird geöffnet.
Das bedeutet das im Not Ausfall der Ausgang 1 abgeschaltet wird und damit die Spannungsversorgung durch durch den IN 0 auf dem Relais auch abfällt und somit die Bremse automatisch zugreift.

*Bremse*
Auf der Bremse am Spindelmotor finden Sie die passenden Angaben womit Ihre Bremse angesteuert wird.
Zeitsteuerung / Schmierung:
Die Schmiersteuerung ist im wesentlichen der bereits vorhandenen Baugruppe entnommen.
Laden Sie sich hier die Anleitung herunter: [Anleitung Schmierung](https://www.cnc-steuerung.com/media/b0/6b/ba/1698756629/Zentralschmierung%20mit%20Taktschmierung.pdf)
Die beiden Schraubklemmen (rechts und links) sind potentialfrei. Das bedeutet für Sie als Anwender:

*Schmierung*

*Schmierung*
Rote Umdrandung (Zentralschmierung):
auf Klemme 1 vom X3 die Spannung anlegen die Sie benötigen. In der Regel Phase des Schmiergerätes. Der Nullleiter auf eine Sammelschiene legen. Dann auf Klemme 2 die Schmierpumpe (Phase) anschließen.
Grüne Umdrandung (Kopfschmierung):
Auf Klemmenbock X4 an Klemme 1 24 Volt anlegen, das Magnetventil (24 Volt) legen Sie dann an Klemme 2 vom X4 an.
> Um die Zeitsteuerung zu aktivieren legen Sie die Y Achse das Enable Signal auf Ausgang 15 **14**

*Ausgang für Zentralschmierung*

Die Befestigungsschrauben finden Sie in den Bohrungen (rote Umrandung)
Schmierzeit einstellen:

Taktzeit - nur Deckelmaschinen

Bitte verwenden Sie den Expansionssteckplatz nur für die digitalen Ausgängen.
Die Eingänge bitte nicht.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018a5a5d68ca7de08f46d5843755c1bc)**[IP-A-Ethernet Controller 6 Achsen](https://www.cnc-steuerung.com/detail/018a5a5d68ca7de08f46d5843755c1bc)**
Artikelnummer: 4212455
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018a5a5d68ca7de08f46d5843755c1bc)
Hinweis zum manuellen Schmieren:
Wenn Sie in der Diagnose auf die LED von Ausgang 15 klicken wird der Ausgang geschaltet.
Diese Funktion ist für Maschinen gedacht die lange gestanden haben, um die Bahnen schnell mal eben vorzuschmieren.

*Ausgang 15*
# Wireless Handrad
**Wireless Handrad: Unser Wireless Handrad besteht im wesentlichen Teilen aus den Baugruppen: - Sender - Empfänger**
Wireless Handrad:
Unser Wireless Handrad besteht im wesentlichen Teilen aus den Baugruppen:
- Sender
- Empfänger
- Antenne
- Antennenverlängerung


## Passende Produkte
Zum Betrieb werden zwei Batterien vom Typ AA benötigt.
Diese werden im Handrad( Sender) hinter der Abdeckung, die mittels Schlitzschraubendrehen geöffnet werden kann, eingesetzt.
> Achten Sie auf die richtige Polung der Batterien beim Einsetzen. Wir empfehlen Ihnen nur hochwertige Batterien wie die: Varta Industrial.

Achten Sie darauf das wenn Sie mehrere Handräder kaufen / einsetzten auf die richtige “Polung”
Jede Einheit hat eine feste Mac Adresse.
Diese Adresse finden Sie auf der Rückseite des Senders und Empfängers.
Macadresse und Serialnummer beider Geräte müssen identisch sein !

Den Empfänger montieren Sie auf eine 35mm Tragschiene.
Die Antennenverlängerung wird auf dem Empfänger unten rechts aufgeschraubt. Ziehen Sie die Überwurfmutter nur Handfest an. Entfernen Sie die Gummikappe vom Antennenadapter ab.

Nun können Sie die Antenne auf das Grundgehäuse aufschrauben.
Das Grundgehäuse können Sie mittels angebrachten Magnet einfach auf den Schaltschrank heften. Nutzen Sie zur Abdichtung des Schaltschrankes eine Kabelverschraubung.

Nun muss die Verdrahtung vorgenommen werden:
- Stellen Sie den elektrischen Anschluss an das Gerät gemäß der Anleitung her.
- Der elektrische Anschluss an das Gerät muss von einem autorisierten Service oder Elektriker vorgenommen werden.
- Kabelverbindungen sollten nicht hergestellt werden, während das Gerät in Betrieb ist.
- Nachdem alle Verbindungen überprüft wurden, sollte das Gerät mit Strom versorgt werden.
- Max. pro Pin von Achsen-, Geschwindigkeits-, Tasten- und ACS-Ausgängen.
Es kann ein 0,5-A-Ausgang verwendet werden.
- Max. pro Pin von Encoder-Ausgängen. Es kann ein 50-mA-Ausgang verwendet werden.
Die Stromversorgung an VDC ist potentialfrei. Hier legen Sie bitte 24 Volt DC an.
> Am VCOM-Anschluss darf keine Spannung über der Kapazität angelegt werden. (+30 VDC)

Belegung Empfänger:

Unsere Belegung des MPG Moduls:
## Downloads
- [Anleitung\_MPG-Deutsch](https://www.cnc-steuerung.com/media/da/db/c1/1693386778/Anleitung_MPG-Deutsch.pdf)

Wir empfehlen unsere Anschlussblöcke für eine saubere und einfache Verdrahtung ohne Löten.
Wer selber verdrahten möchte denkt bitte an die Brücke zwischen 12 und 19
[](https://www.cnc-steuerung.com/detail/018e094d2af3736b8a2589053f2121d0)**[Din-Schienenanschlussblock 25 polig](https://www.cnc-steuerung.com/detail/018e094d2af3736b8a2589053f2121d0)**
Artikelnummer: SW10375
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018e094d2af3736b8a2589053f2121d0)
[](https://www.cnc-steuerung.com/detail/019169750a8b7db28f69cf85fb4a1eeb)**[Anschlussboard für das Wireless Handrad](https://www.cnc-steuerung.com/detail/019169750a8b7db28f69cf85fb4a1eeb)**
Artikelnummer: HW10100\_1
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019169750a8b7db28f69cf85fb4a1eeb)
Bedienung:
1: Not Aus
2: Batterie Warnung
3: Verbindungsanzeige
4: Zustimmtaster (Totmanschalter - Muss dauerhaft gedrückt sein um das Handrad zu bedienen)
5: Encoder 100 Impulse je Umdrehung
6: Auflösung
7 Achswahlschalter
8: Sondertasten (Makrosteuerung möglich, auf Anfrage erstellen wir Ihnen gerne ein Makro)

**Verhalten bei Störungen:**
Wenn Sie feststellen, dass das Gerät eine Fehlfunktion aufweist oder außerhalb des vorgesehenen Betriebsmodus arbeitet,
wenden Sie sich an unseren technischen Support und befolgen Sie die Anweisungen.
**Wartung**
\- Bei Wartungs-, Reinigungs- und Reparaturarbeiten sind Vorsichtsmaßnahmen zu treffen, um einen unbeabsichtigten Betrieb des Gerätes zu verhindern.
\- Wartungs- und Reparaturarbeiten an elektrischen Geräten müssen von einer Elektrofachkraft durchgeführt werden.
\- Ersetzen Sie verschlissene und verformte Teile durch neue, um Fehlfunktionen vorzubeugen.
\- Bei Zweifeln an der Funktionsfähigkeit des Gerätes ist das Gerät sofort stillzusetzen und unseren Support zu verständigen.
Die Zusatztasten sehen Sie wie im Bild aus.

> Unsere Kunden können sich bei uns melden:
> Wir haben kostenlos die Makros:
> - Achse Nullen
> - Maschine Enable fertig
**Empfänger und seine LED:**
LED **CPU** blinkt wenn der Empfänger - **empfangsbereit** ist.
Wird die **Zustimmtaste** seitlich am Handrad **gedrückt** l**euchten je nach Einstellung** am Handrad die LED für **X-Y-Z-4-5-6 X1-X10-X100** in **grün**.
**Drehen Sie am Handrad** müssen die LED von **A und B rot aufblinken**.
Wird der **Not Aus gedrückt** **leuchten** die LED **ASC1 und ASC2**. Wird der der Not Aus entriegelt bleiben erst einmal die LED an. Um eine Freigabe zu erhalten müssen Sie den Zustimmtaster an der Seite des Handrades drücken. Dann erlöschen die LED von ACS1 und ACS2 und Sie können dann erst wieder die Software freischalten.
> Wird über das Handrad ein Not Aus ausgelöst, muss zuerst nach der Entriegelung, die Zustimmtaste gedrückt werden um das Empfängermodul wieder zurück zu setzen.
> Ohne diese Ausführung können Sie die Enable Taste der Software nicht aktivieren, da das Empfängermodul nicht wieder zurück gesetzt wurde !
[Video auf YouTube ansehen](https://www.youtube.com/watch?v=AiSoVLWf1jU)
Neu in der Version V2 die Tasten:
- Enable
- Teachen
- Werkstücknullpunkt anfahren
- Maschine Referenz fahren


Wir geben Ihnen zu den 4 Tasten auch die Makros zur SIM Software mit.
Die Funktionen:
\- Enable:
Verbinden Sie die Steuerung mit der Taste. Das Deaktivieren muss weiterhin aus Sicherheitsgründen über den Monitor erfolgen
\- Teachen:
Wer das Teachmakro hat ( in der Industrie Variante enthalten) kann mittels dieser Taste die Positionen übernehmen
\- Werkstücknullpunkt anfahren:
Mit dem Druck auf diese Taste bewegt sich die Maschine auf den Werkstücknullpunkt
\- Referenz fahren:
Ein Tastendruck auf diese Taste und die Maschine fährt alle aktivierten Achsen auf den Referenzpunkt, kann aber auch für das Achsennullen genommen werden.
Bei dieser Funktion: Muss die zu nullende Achse ausgewählt sein.
## Downloads
- [Sicherheitsdatenblatt zu den Batterien](https://www.cnc-steuerung.com/media/1d/9a/6b/1736961573/Varta_Safty.pdf)
# Tangentialmesser einrichten
**Klicken Sie auf den Reiter “Motion Planer” und aktivieren Sie Tangential Achse Aktivieren. Geben Sie dann ein ab welchem Winkel die Z Achse angehoben werden soll und im nächsten Fenster um wieviel die Z Achse anheben soll.**
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/0190b73b7f1b7fe291b2966d883fd724)**[Oszillierendes- tangentiales Messer mit Werkzeughalter für CNC Anwendungen](https://www.cnc-steuerung.com/detail/0190b73b7f1b7fe291b2966d883fd724)**
Artikelnummer: Oszi\_200
[Zum Produkt →](https://www.cnc-steuerung.com/detail/0190b73b7f1b7fe291b2966d883fd724)
[](https://www.cnc-steuerung.com/detail/019192de0a4476859d413ee0f8394921)**[Werkzeughalter für Oszillierendes Servo Set](https://www.cnc-steuerung.com/detail/019192de0a4476859d413ee0f8394921)**
Artikelnummer: Oszi\_Halter
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019192de0a4476859d413ee0f8394921)
Klicken Sie auf den Reiter “Motion Planer” und aktivieren Sie Tangential Achse Aktivieren.
Geben Sie dann ein ab welchem Winkel die Z Achse angehoben werden soll und im nächsten Fenster um wieviel die Z Achse anheben soll.

Wenn Sie einen DIN Code erstellt haben und diesen einladen und abarbeiten sehen Sie in der Ansicht, das nun das Kreuz (mittel Punkt) einen roten Balken hat. Das zeigt Ihnen die Stellung des Messers.

# Alles über unsere Wabecosteuerung
**Welche Auflösung einstellen? Wer eine Schrittmotorsteuerung von uns hat, muss wissen das die Auflösung wie folgt berechnet wird.**
Welche Auflösung einstellen?
Wer eine Schrittmotorsteuerung von uns hat, muss wissen das die Auflösung - Impulse an seiner schönen Wabeco Maschine wie folgt berechnet werden.
Motorriemenscheibe (13): 12 Zähne
Spindelriemenscheibe (28) 32 Zähne das ergibt eine Untersetzung von 1 : 2,5
Spindelsteigung (8) 5 mm

*Teilezeichnung*
Wer eine Auflösung von 12800 wählt muss wie folgt rechnen:
12800 Impulse x 2,5 (Getriebe) teilen durch 5 mm Steigung = 6400 steps / mm
Wir bieten für die Wabecomaschinen mit den Schrittmotoren einen Anschlussblock an, mit diesem Anschlussblock können die Original Stecker der Wabecomaschine beibehalten werden.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ac6eef483729eb22a3f6c53d4a0a9)**[Wabeco Übergabemodul](https://www.cnc-steuerung.com/detail/018ac6eef483729eb22a3f6c53d4a0a9)**
Artikelnummer: 1254745
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ac6eef483729eb22a3f6c53d4a0a9)
Wir empfehlen Ihnen auch wenn es nicht zwingend notwendig ist die Endschalter / Referenzschalter der Maschine um zulöten.
Schauen Sie sich das Bild an

*Endlagenschalter*
## Downloads
- [Laden Sie sich den Anschlussplan hier herunter wenn Sie sich diesen Ausdrucken möchten.](https://www.cnc-steuerung.com/media/de/77/9f/1693314828/Anschlussplan_Wabeco.pdf)
Mit diesem Blog ist eine sehr ordentliche Verdrahtung möglich

# Glasmaßstäbe und unsere Adapter
**Nun kommen aber auch viele Glasmaßstäbe mit unterschiedlichsten Signalen, dafür bieten wir aber auch Adapter an**
Unsere CSMIO IP-A benötigt zur Wegstreckenmessung ein TTL Signal.
Nun kommen aber auch viele Glasmaßstäbe mit unterschiedlichsten Signalen, dafür bieten wir aber auch Adapter an.

Achtung: Sollten Sie für Ihre Maßstab die EXE einsetzten ! Muss diese mit einer externen Stromversorgung betrieben werden. Die 50mA der IP-A reichen mit aus und führen zur Beschädigung der IP-A !
Alle Angaben ohne Gewähr:
Uns bekannte Typen:
**LC 1x3 und LC 4x3:**
Signalformat: Sinuswelle mit 1 Vss
Leistungsaufnahme: 300 mA
**LC 400:**
Leistungsaufnahme: 130 mA
**LC 485:**
Signalformat: Sinuswelle mit 1 Vss
Leistungsaufnahme: 150 mA
**LF 401:**
Signalformat: Sinuswelle mit 7 bis 16 myAss
Leistungsaufnahme: 150 mA
Unsere Ausführung: Konverter
**LF 403:**
Signalformat: Sinuswelle mit 7 bis 16 myAss
Leistungsaufnahme: 150 mA
Unsere Ausführung: Konverter
**LS 477:**
Signalformat: TTL
Leistungsaufnahme: 150 mA
Unsere Ausführung: Konverter
**LF 481:**
Signalformat: Sinuswelle mit 0,6 bis 1,2 Vss
Leistungsaufnahme: 150 mA
Unsere Ausführung: Konverter
**LS 487:**
Signalformat: Sinuswelle mit 1 Vss
Leistungsaufnahme: 120 mA
Unsere Ausführung: Konverter
**LS603:**
Signalformat: Sinuswelle mit mit 8 bis 16 myAss
Zu Zeit noch keinen passenden Adapter
**L3 803:**
Signalformat: Sinuswelle mit 15-35 myAss
Leistungsaufnahme: 120 mA
Unsere Ausführung: Konverter
**LS 804:**
Genauigkeit: 40 my
Signalformat: Sinuswelle Ja Signal unbekannt
Stromversorgung der Optik: 5 Volt 0,6 Watt
Leistungsaufnahme:
vermutlich 120 mA - aber keinen genauen Angaben bekannt
**LS 904:**
Genauigkeit: 20 my
Signalformat: Sinuswelle Ja Signal unbekannt
Stromversorgung der Optik: 5 Volt 0,6 Watt
Leistungsaufnahme: vermutlich 120 mA - aber keinen genauen Angaben bekannt
**LS 903:**
Signalformat: 10 myAss
Leistungsaufnahme: 120 mA
Unsere Ausführung: Konverter
## Passende Produkte
Artikelnummer: 123321\_LS403\_3
[](https://www.cnc-steuerung.com/detail/0190495c14757ec7b5b9092e28f4ec9b)**[Adapter für Glasmaßstab LS 903](https://www.cnc-steuerung.com/detail/0190495c14757ec7b5b9092e28f4ec9b)**
Artikelnummer: 123321\_2
[Zum Produkt →](https://www.cnc-steuerung.com/detail/0190495c14757ec7b5b9092e28f4ec9b)
[](https://www.cnc-steuerung.com/detail/018a6e91c41172d0a3e245c9e876d901)**[Glasmaßstab LS 403 Adapter](https://www.cnc-steuerung.com/detail/018a6e91c41172d0a3e245c9e876d901)**
Artikelnummer: 123321\_LS403
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018a6e91c41172d0a3e245c9e876d901)
Artikelnummer: 123321\_LS403\_1
Artikelnummer: 123321\_LS403\_2
[](https://www.cnc-steuerung.com/detail/018baf448f3471a983fb7c3acb750d88)**[Glasmaßstab LS 803-804 Adapter](https://www.cnc-steuerung.com/detail/018baf448f3471a983fb7c3acb750d88)**
Artikelnummer: 123321\_L803
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018baf448f3471a983fb7c3acb750d88)
Artikelnummer: 123321\_L803\_1
[](https://www.cnc-steuerung.com/detail/018ee5f1aa757242a953e132ca7c8018)**[Glasmaßstab LS 486 Adapter](https://www.cnc-steuerung.com/detail/018ee5f1aa757242a953e132ca7c8018)**
Artikelnummer: LS486
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ee5f1aa757242a953e132ca7c8018)
Artikelnummer: 123321\_L803\_2
Artikelnummer: LS486\_1
Artikelnummer: 123321\_L803\_3
Wie lege ich eine Not Aus Kette.
Hier möchten wir Ihnen zeigen wie Sie eine einfache Not Aus Kette legen.
In diesem Beispiel legen wir an den ersten Not Aus Schalter 24 Volt an, mittels Kabel vom 2. Kontakt an den zweiten Schalter 1. Kontakt und so weiter.
Am letzten Not Aus Schalter gehen wir dann auf den Eingang 0 der CSMIO

Tragen Sie bei der SIM Software unter Spezial EA beim E-STOP nun die CSMIO ein und wählen Sie den Eingang 0 aktivieren Sie “Umgekehrt” da wir auf einS fallendes Signal warten.
Im unteren Bild ist der Not Aus **gedrückt** worden.

Im unteren Bild ist der Not Aus **nicht** gedrückt

Endlagenschalter:
Wer seine Endlage schützen möchte kann einen mechanischen Schalter verwenden, egal wie dieser Aussieht ( in unserem Beispiel haben wir einen billigen Rollenschalter genommen) hat ein Schalter 3 Kontakte.
- COM = hier wird für unsere Steuerung das 24 Volt Signal angeschlossen
- NO = Signal für eine Schließer Funktion
- NC = Signal für eine Öffner Funktion
Legen Sie das Signal auf den Eingang 1 bis xx je nach dem Eingang Sie noch freihaben.

Tragen Sie unter -Module - Motion Kits - bei den einzelnen Motion Kit´s
(wobei normalerweise 0=X , 1=Y, 2=Z ,3 =A, 4= B und 5 = C Achse ist.)
Die verwendeten Eingänge ein.
Wenn Sie die Einträge wie im Bild vorgenommen haben, leuchten Alle Signale wenn die Schalter betätigt sind.

Wenn alle Schalter frei sind müssen die LED aus sein
Welches Signal Sie wofür verwenden ist der Reihenfolge wie Sie einen Schalter aufgelegt haben geschuldet. Wir empfehlen mit der X dann Y und so weiter eine gewisse Reihenfolge einzuhalten.
Das dient aber nur der Übersicht.
# Richtiges Schirmen
**Das Schirmen ist eine Maßnahme zur Schwächung (Dämpfung) von magnetischen, elektrischen oder elektromagnetischen Störfeldern.**
Das Schirmen ist eine Maßnahme zur Schwächung (Dämpfung) von magnetischen, elektrischen oder elektromagnetischen Störfeldern.
Störströme auf Kabelschirmen werden über die mit dem Gehäuse leitend verbundene Schirmschiene zur Erde abgeleitet.
Damit diese Störströme nicht selbst zu einer Störquelle werden, ist eine Impedanz arme Verbindung zum Schutzleiter besonders wichtig.
Verwenden Sie möglichst nur Leitungen mit Schirmgeflecht. Die Deckungsdichte des Schirmes sollte mehr als 80 % betragen.
Vermeiden Sie Leitungen mit Folienschirm, da die Folie durch Zug und Druckbelastung bei der Befestigung sehr leicht beschädigt werden kann, die Folge ist eine Verminderung der Schirmwirkung.
In der Regel sollten Sie die Schirme von Leitungen immer beidseitig auflegen. Nur durch den beidseitigen Anschluss der Schirme erreichen Sie eine gute Störunterdrückung im höheren Frequenzbereich.
Nur im Ausnahmefall kann der Schirm auch einseitig aufgelegt werden. Dann erreichen Sie jedoch nur eine Dämpfung der niedrigen Frequenzen.
Eine einseitige Schirmanbindung kann günstiger sein, wenn:
\- die Verlegung einer Potentialausgleichsleitung nicht durchgeführt werden kann
\- Analogsignale (einige mV bzw. yA) übertragen werden
\- Folienschirme (statische Schirme) verwendet werden.
Benutzen Sie bei Datenleitungen für serielle Kopplungen immer metallische oder metallisierte Stecker. Befestigen Sie den Schirm der Datenleitung am Steckergehäuse.
Schirm nicht auf den PIN1 der Steckerleiste auflegen! Bei stationären Betrieb ist es empfehlenswert, das geschirmte Kabel unterbrechungsfrei abzuisolieren und auf die Schirm -/Schutzleiterschiene aufzulegen.
Wir empfehlen unsere Schirmklemmen für das richtige verlegen von Leitungen
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018f3f8ffefb78708756be2b243dfb15)**[Schirmklemme B3](https://www.cnc-steuerung.com/detail/018f3f8ffefb78708756be2b243dfb15)**
Artikelnummer: S-B3-EMC-00
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018f3f8ffefb78708756be2b243dfb15)
[](https://www.cnc-steuerung.com/detail/018ab424e3b87aae8fd3e2edf79e6778)**[Schirmklemme](https://www.cnc-steuerung.com/detail/018ab424e3b87aae8fd3e2edf79e6778)**
Artikelnummer: D15230
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ab424e3b87aae8fd3e2edf79e6778)
[](https://www.cnc-steuerung.com/detail/019011c23441748fb9ac8fd2989102ff)**[Schirmklemme B3 Lang](https://www.cnc-steuerung.com/detail/019011c23441748fb9ac8fd2989102ff)**
Artikelnummer: S-B3-EMC-00\_L
[Zum Produkt →](https://www.cnc-steuerung.com/detail/019011c23441748fb9ac8fd2989102ff)
[](https://www.cnc-steuerung.com/detail/01904eaee5ae75328ccff564d76a4c3c)**[EMV Platte ](https://www.cnc-steuerung.com/detail/01904eaee5ae75328ccff564d76a4c3c)**
Artikelnummer: MKE-EP
[Zum Produkt →](https://www.cnc-steuerung.com/detail/01904eaee5ae75328ccff564d76a4c3c)
[](https://www.cnc-steuerung.com/detail/018fbf031d6970a89ddc483f27cb8b77)**[EMV Klemme für einen MS300 Frequenzumrichter](https://www.cnc-steuerung.com/detail/018fbf031d6970a89ddc483f27cb8b77)**
Artikelnummer: S-MKM-EPE
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018fbf031d6970a89ddc483f27cb8b77)
Es gibt im Internet so viele blödsinnige Tipps und Tricks das wir uns nicht wundern warum bei einigen Maschinen es zu Störungen kommt.
# Baureihe EXE von Heidenhain
**Beachten Sie das die EXE Schaltung von Heidenhain ca. 350mA. benötigt. Die IP-A aber nur 200 mA bietet.**
Baureihe EXE von Heidenhain
Beachten Sie das die EXE Schaltung von Heidenhain ca. 350mA. benötigt.
Die IP-A aber nur 200 mA bietet.
Wenn Sie nur 3 Achsen haben können Sie die freien 5 Volt Ausgänge miteinander verbinden, so erhalten Sie statt 6 x 200mA 3 x 400mA.
Oder Sie verwenden ein externes 5 Volt Netzteil um die EXE zu speisen.
Denken Sie daran das GND (0V) des Netzteiles mit dem GND (0V) der Encoder Buchse der IP-A zu Verbinden.
Es ist zum Standard geworden, GDN (0 V) nicht mit Erde (PE) zu verbinden, wodurch der Einfluss von Störungen auf analoge Signale wirksam begrenzt wird.
Früher ist man bei alten Steuerung die sehr langsam waren, davon ausgegangen das man das GND (0V) mit der Erde (PE) zu Verbinden.
Bei neueren Steuerung nehmen wir von dieser Lösung abstand.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ab8034b0f767fabf043979b0f7a49)**[Netzteil 5 Volt 1,5 Ampere](https://www.cnc-steuerung.com/detail/018ab8034b0f767fabf043979b0f7a49)**
Artikelnummer: DRC-5V10W1AZ
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ab8034b0f767fabf043979b0f7a49)
Wie arbeiteten unsere THC-Baugruppen?
Der Abstand zwischen der Brennerspitze und dem Werkstück ist ein kritischer Faktor für die Schnittqualität und Standzeit. Deshalb ist eine THC Regelung ein zwingendes Muss.
Wie arbeitet die THC Baugruppe?
Wir werten die Spannung der Plasmaquelle aus und generieren daraus eine Spannung von 0-10 Volt die von jeder Industriesteuerung ausgewertet werden kann.
Plasmageräte selber arbeiten in der Regel mit einer Spannung von 50 bis 180 Volt DC. Diese Spannung kann nicht ohne weiteres an eine Steuerung angeschlossen werden. Die Spannung muss auf max.10 Volt gegrenzt werden um die Hardware nicht zu beschädigen.
Mit Hilfe unserer Baugruppe wird aus den Spannungen der Plasmaquelle eine analoge Spannung von 0 bis 10 erzeugt die von eine Hardware auch verarbeitet werden kann.
Der Anschluss ist recht einfach und ist die Software eingestellt benötigt der Anwender nur noch eine/ maximal 2 Werte um die richtige Höhe während des Schneides zu halten.
Der Abstand in mm und die verwendete Spannung.
Wir zum Beispiel eine Spannung von 90 Volt vorgegeben wird die Z Achse die bereits an den Maschinen verbaut ist nun in Ihrer Position geregelt. Das bedeutet:
Weicht der gemessene Wert von der Vorgabe also in unserem Beispiel 90 Volt ab, regelt die Software die Position solange bis die 90 Volt erreicht sind nach. Ein zu hoher Wert regelt die Z Achse nach unten Ein zu niedriger Wert regelt die Z Achse nach oben.
Mit unserer Technik benötigen Sie keinerlei weitere Hardware als unsere THC Einheit.
Vorausgesetzt die Maschine verfügt bereits über einen Motor der von der Z Achse aus gesteuert werden kann. Sprechen Sie mit unserem Support.
Unsere THC Baugruppe reduziert den Verschleiß der Bauteile an Ihrer Plasmaanlage und damit reduziert sich auch die Ausfallzeiten Ihrer Maschine.
Schauen wir uns einmal die Materialstärke 8mm an.
Bei einem Abstand von 2,0 mm zum Material haben wir laut Herstellerangaben 127 Volt bei einem Vorschub von 970 mm/min.
bei einem Qualitätsschnitt. 122 Volt bei 1500 mm/min., wenn wir einen Produktionsschnitt ausführen.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018a73ce6a8c7c799b8438e81005d88d)**[THC Modul in Hutschiene](https://www.cnc-steuerung.com/detail/018a73ce6a8c7c799b8438e81005d88d)**
Artikelnummer: HW10575
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018a73ce6a8c7c799b8438e81005d88d)
[](https://www.cnc-steuerung.com/detail/018ea80fc2147f45a0726488f9a649ce)**[IP-S THC Einheit](https://www.cnc-steuerung.com/detail/018ea80fc2147f45a0726488f9a649ce)**
Artikelnummer: HW10575\_7
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ea80fc2147f45a0726488f9a649ce)
[](https://www.cnc-steuerung.com/detail/018ec90d99e4717ba64bd7395acbe1a2)**[THC Modul Industrie](https://www.cnc-steuerung.com/detail/018ec90d99e4717ba64bd7395acbe1a2)**
Artikelnummer: HW10575\_A1
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ec90d99e4717ba64bd7395acbe1a2)
[](https://www.cnc-steuerung.com/detail/018c124df67c7c12ac945943d61e08ec)**[Geschlossene Linearschiene](https://www.cnc-steuerung.com/detail/018c124df67c7c12ac945943d61e08ec)**
Artikelnummer: HW10580\_DS
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018c124df67c7c12ac945943d61e08ec)
[](https://www.cnc-steuerung.com/detail/018ae060793c70508ca8fd08a93b9245)**[THC Höhenregelung "Light" mit USB Schnittstelle](https://www.cnc-steuerung.com/detail/018ae060793c70508ca8fd08a93b9245)**
Artikelnummer: 9987458\_3
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ae060793c70508ca8fd08a93b9245)
THC Light:
Mit dieser Baugruppe können Sie einfach und schnell aus der Schneidspannung 0-180 Volt ein analoges Signal erzeugen.
Bitte beachten Sie das bei HF Zündungen bis zu 12000 Volt erzeugt werden können. Sprechen Sie mit unserem Support.

Durch den Abstand des Plasmakopfes zum Werkstück ändert sich die Spannung und damit das 0-180 Volt Signal. Durch die Software kann eingestellt werden in welchen Bereich das 0 - 10 Volt Signal erzeugt wird.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018a73ce6a8c7c799b8438e81005d88d)**[THC Modul in Hutschiene](https://www.cnc-steuerung.com/detail/018a73ce6a8c7c799b8438e81005d88d)**
Artikelnummer: HW10575
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018a73ce6a8c7c799b8438e81005d88d)
[](https://www.cnc-steuerung.com/detail/018ec90d99e4717ba64bd7395acbe1a2)**[THC Modul Industrie](https://www.cnc-steuerung.com/detail/018ec90d99e4717ba64bd7395acbe1a2)**
Artikelnummer: HW10575\_A1
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ec90d99e4717ba64bd7395acbe1a2)
[](https://www.cnc-steuerung.com/detail/018ae060793c70508ca8fd08a93b9245)**[THC Höhenregelung "Light" mit USB Schnittstelle](https://www.cnc-steuerung.com/detail/018ae060793c70508ca8fd08a93b9245)**
Artikelnummer: 9987458\_3
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ae060793c70508ca8fd08a93b9245)
Anschluss der Spannungsversorgung:
Verwenden die das mitgelieferte Netteil 24 Volt 10 Watt für die Spannungsversorgung der Baugruppe.
Schließen Sie diese an den unten gezeigten Klemmen (Stromversorgung an).
Nutzen Sie dazu immer ein gesondertes Netzteil, also nicht das was Sie schon für die Steuerung nehmen.

Anschluss der Spannungsversorgung:
Ausgang der analogen Spannung 0-10 Volt
Klemmen Sie Ihre Steuerung hier am Ausgang der THC Baugruppe an. Hier kommen die 0-10 Volt die aus der Eingangsspannung 0-180 Volt erzeugt werden heraus.

**Anschluss**
Nur vom Fachmann ausführen lassen.
Wenn Sie Fachmann sind !
Erkennen Sie von aussen schon:
1 = Anschluss Schlauchpaket (-)
2 = Anschluss Start/Stopschalter
3 = Tischklemme (+)
Achtung: Die Tischklemme wird am Tisch angeschlossen (sehr oft als Massekabel bezeichnet was ja eigentlich falsch ist) Plus am Tisch und Minus am "Brenner"

Ebenso für die Plusleitung

Bei unserer Anlage geht vom Schlauchpaket auch ein Kabel in das Gerät für Start und Stopp. Hier sind zwei Kabel für den Kontakt zuständig. Verbinden Sie diese beiden mit einem Relais und Sie können die Quelle aus dem Programm heraus starten.

Klemmen Sie die Leitungen an diese beiden Klemmen an. Achten Sie auf eine gute Verdrahtung.
Ob Sie diese Baugruppe im Plasmagerät einbauen oder im Schaltschrank bleibt Ihnen überlassen.
Das Gehäuse ist Tragschienen fähig und deshalb optimal für den Schaltschrank geeignet.
> Die Pilotzündung initiiert mithilfe von Hochfrequenz oder Hochspannung einen Pilotlichtbogen im Innern des Schneidbrenners, genauer zwischen Elektrode und Düse.
> Die Spannungen hier können bis zu 12000 Volt betragen.
> Teilweise werden am Markt Plasmaquellen von einer Marke angeboten die beim Zünden bis zu 3000 Volt erzeugen, unsere THC Baugruppen sind bis 300 Volt geeignet und trennen bis 1000 Volt zuverlässig.
> Fragen Sie vorher Ihren Verkäufer wie Ihre Maschine arbeitet, um nicht die THC Baugruppe zu zerstören.
>
> Bedenken Sie bitte das die HF Spannungen, auch elektrische Bauteile in der Umgebung zerstören können. Auch körperliche Schäden sind (gerade bei Menschen mit Herzschrittmacher) möglich.
Wie starte ich ein Plasmagerät im CNC Betrieb?
1\. Egal ob Handgerät oder Industriekopf, irgendwo in Ihrem Gerät muss ein Kontakt hergestellt werden.
Bei einem Handgerät führen in der Regel Leitungen zum Schalter im Handgriff. Legen Sie diese beiden Kabel
auf ein Relais was von der SIM Software geschaltet wird.
Bei einem Industriekopf müssen Sie schauen was für ein Potential hier verwendet wird. Schauen Sie sich die Anleitung der Plasmaquelle genau an.
An welchem Ausgang der CSMIO Sie das Startsignal anlegen, spielt keine Rolle, Sie können den Ausgang unter **Spindel - Allgemeine - Spindel CW** rechts eintragen.
Der Befehl zum starten lautet M3 und wird normalerweise bei Dreh oder Fräsmaschinen genommen, also ist hier keine Beschriftung Plasma an zu erwarten.
**Brenner OK Signal**
Der Plasmastrahl muss überwacht werden, hierzu stehen Ihnen zwei Möglichkeiten zu Verfügung.
**Digitales Signal:**
Beim digitalen Signal wird ein Schaltausgang der Plasmaquelle genutzt. Das Schaltsignal wird von der Plasmaquelle geschaltet und muss
vom Hersteller der Plasmaquelle breitgestellt werden.
Ob Ihre Plasmaquelle so ein Signal hat müssen Sie in der Anleitung Ihrer Plasmaquelle nachlesen.
**Analoges Signal:**
Für alle die keinen Schaltausgang im Plasmagerät haben, können das analoge Signal nutzen.
Dieses steht ja schon für die Höhenregelung bereit und kann hier eingetragen werden. Achten Sie darauf welche Hardware Sie von uns verwenden.
Beim THC Modul für die IP-M ist der Eingang auf Eingang 0 vorverdrahtet. Alle anderen können hier den Eingang zuweisen der verdrahtet wurde.
Hier wird dann der analogwert genommen um zu entscheiden ob der Brenner noch arbeitet oder nicht.

Wer diese Einstellung wählt muss den Spannungsbereich wählen in dem der Wert als OK angenommen wird.
Hier im Beispiel stehen bei min. 110 Volt und Maximum 180 Volt. Diese Werte sind sich gerade im Minimumbereich zu hoch eingestellt.
Setzen Sie den Wert am besten laut Ihrer Schneidtabelle auf den Wert mit dem Ihre Plasmaquelle arbeitet. Also irgendwo um die 60 Volt.
Viele Kapazitive Ringe arbeiten mit einer Spannung von minus bis plus 10 Volt DC.
Unsere Steuerung benötigt aber 0-10 Volt. Diese Baugruppe ermöglicht es Ihnen diese anliegende Spannung auf einen brauchbaren Wert zu bringen.

Wenn früher in der Mitte 0 Volt anlag, liegt nun bei uns 5 Volt an. Das bedeutet Sie geben über den Faktor in der SIM Software die Spannung an.
Das Bild zeigt einen Faktor von 18 an. Hier würde dann mit einer maximalen Anzeige von 180 Volt gearbeitet. Wer also seinen Abstand auf 90 "Volt" bringen möchte hat eine Höhe von "eigentlich 5 Volt (Ausgabe am Gerät -was eigentlich früher Null Volt war)
Welchen Faktor Sie eingeben ist eigentlich unerheblich. Sie könnten sich auch mm ausrechnen. Schauen Sie aber nach ob mm dann auch in welchen Voltschritten ausgegeben wird.
> Achtung Hochspannung !!!
> Ziehen Sie den Netzstecker der **Hypertherm** -warten Sie mindestens 10 min. bis Sie die Anlage öffnen.
Öffnen Sie die Hyperthermanlage und nehmen Sie die weisse Abdeckung zur Seite. Nun kommt die grüne Platine auf der linken Seite (von vorne gesehen) zum Vorschein. Schauen Sie sich die Platine genau an, unten links finden Sie die beiden Gewindebohrungen zum Anschluss der THC Baugruppe. Achten Sie auf den richtigen Anschluss.
# Maho/Deckel Motor mit einem Frequenzumrichter betreiben
**Um einen FU an einem AC Motor anschließen zu können muss dieser auf Stern verdrahtet werden.**
Wie verbinde ich einen Frequenzumrichter an einem Maho/Deckel Motor?
Diese Anleitung ist nicht für Heimwerker gedacht - Lebensgefahr - rufen Sie einen Elektrofachmann wenn Sie den Motor verdrahten möchten.
Überprüfen Sie das Typenschild Ihres Motors:
Bei diesem Motor handelt es sich um einen 2 Stufen Motor mit einmal 1450 und 2840 U/min.

## Passende Produkte
Um diesen Motor mit einem FU betreiben zu können müssen zu erst die schwarzen Kunststoffboxen abgeklemmt werden. Demontieren Sie die schwarze Box oder trennen Sie die Anschlusskabel (roter Ring)

Um einen FU an einem AC Motor anschließen zu können muss dieser auf Dreieck verdrahtet werden.

Dazu müssen 3 Brücken am Motor verdrahtet werden.
Hier im Bild markiert die Brücke zwischen W2 - U2 - V2

Die mechanische Bremse kann nun über den Not Aus Kreis verdrahtet werden, so kann der Normale Bremsvorgang über den FU mit Bremswiderstand erfolgen. Was die Mechanik deutlich schont und auch den Verschleiß reduziert.
Die Bremse wird mit 230 Volt in der Regel angeschlossen. Überprüfen Sie das Typenschild)

Wenn Sie nicht genau wissen, welche Leitungen für die Bremse sind, schrauben Sie die Kappe vom Motor ab und bewegen Sie das Anschlusskabel, so können Sie schnell die passenden Anschlüsse lokalisieren.
Den Fu stellen Sie dann bitte mit einer kurzen Bremsrampe (ca. 1 Sek.) ein.
Der Bremswiderstand muss dem Fu angepasst sein. Wer hier den falschen Widerstand einbaut zerstört unter Umständen seinen FU.

Lesen Sie hier wie Sie den FU verdrahten: https://www.cnc-steuerung.com/hilfe-zu-unseren-delta-produkten/fu-richtig-anschliessen
Die mechanische Bremse wird nur noch nun im Not Aus Fall ausgelöst.
# BIG IO Bord
**Das Big IO Board Hier laufen alle Signale zusammen,**
Das Big IO Board
Hier laufen alle Signale zusammen, die Übergabe an die Aufsteckplatinen wird mittels 2 x Patchkabel realisiert
Zusätzlich hat das Board auch Klemmen für die Analogen Signale. Die Spannungsversorgung wird an den gut gekennzeichneten Klemmen angeschlossen.
Es stehen bis zu 6 Achsen mit jeweils 2 x RJ45 Buchse zu Verfügung.

Das Big IO Board wird mittels des mitgelieferten grünen Patchkabels mit dem In Out Board verbunden. Das war es schon. Schneller geht es nicht.
Das BIG IP-S Steuerung - Delta Modul ist kompatibel zu folgenden Aufsteckplatinen: - Delta B2 Servoendstufe - Delta A2 Servoendstufe - Delta M Drive - JMC Motoren weitere in kürze
Die Stromversorgung:
Schließen Sie die 24 Volt Spannungsversorgung wie unten gezeigt an:

Verbinden Sie das Board mit dem mitgelieferten Netzwerkkabel an das IN Out Board

Nun können Sie bis zu 6 Achsen über die RJ45 Buchsen verbinden
# Aktive Sicherheit im Netzwerk
**Auf Grund der Tatsache das die IP-Steuerung mit Datenpuffer arbeitet ist es unumgänglich (zumindestes)bei gewerblich genutzen Maschinen**
Auf Grund der Tatsache das die IP-Steuerung mit Datenpuffer arbeitet ist es unumgänglich (zu mindestens)bei gewerblich genutzten Maschinen eine Netzwerküberwachung zu installieren.
Wir haben hierzu ein langes ausführliches Video erstellt um Ihnen die Netzwerksicherheit vorzuführen.
[Video auf YouTube ansehen](https://www.youtube.com/watch?v=ncYI0Gap8zk)
Mit unserem Modul schalten wir die CSMIO komplett aus wenn die Verbindung vom PC zur CSMIO getrennt wird, aus welchen Grund auch immer.
Die Aufgabe des Moduls ist es die Netzwerkverbindung zwischen CSMIO und PC zu überwachen. Wird ein Netzwerkkabel und hier spielt es keine Rolle ob PC oder CSMIO, getrennt, schaltet das Relais und öffnet den Kontakt.
Wer hier die CSMIO anlegt, schaltet diese ab und damit auch alle Ausgänge der CSMIO.
Wie verdrahte ich die Baugruppe:
Die Installation ist sehr einfach: Verbinden Sie die Spannungsversorgung 24Volt DC an den beiden grünen Schraubklemmen. (GND und 24 V)
Verbinden Sie die IP-Steuerung mit einem Crossover Netzwerkkabel mit einer beliebigen RJ 45 Buchse, sowie den PC mit dem Modul.
Dazu stehen 2 Netzwerkbuchsen zu Verfügung.

Der Not Aus Kreis kann dann an den Klemmen : Kontakt 1 und Kontakt 2 angelegt werden. Der Kontakt öffnet wenn eine der beiden Netzwerkverbindungen unterbrochen wird.
Wir empfehlen Ihnen hier die Stromversorgung der CSMIO anzulegen.

Eine unterbrochene Netzwerkverbindung wird durch eine rot leuchtende LED angezeigt. Wenn keine Störung vorliegt leuchtet die LED grün.

Die Klemmen Rx-Tx und GND werden vom Anwender nicht belegt, diese Klemmen dienen der Programmierung der Chips.
Einigen wenigen PC´s haben schwächere Signale die dann das Modul eventuell mit einem zitternden Status oder gar nur mit einer roten LED quitiert.
Dazu hat das Modul ab Oktober 2021 die **CAL** Taste.

## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ad762449774dc976ffa363794477f)**[Netzwerk Überwachungsmodul](https://www.cnc-steuerung.com/detail/018ad762449774dc976ffa363794477f)**
Artikelnummer: 9876000
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ad762449774dc976ffa363794477f)
Um Ihr Netzwerk auf das Modul im Zweifel einstellen zu können (ist nur im Notfall nötig) , gehen Sie wie folgt vor:
Netzwerkkabel zum PC abziehen
Taste CAL1 lang drücken, bis LED rot blinkt.
Dann Taste CAL1 loslassen
Taste CAL1 doppelt anklicken
Netzwerkkabel zum PC verbinden
Taste CAL2 lang drücken, bis LED grün blinkt, dann Taste CAL2 loslassen
Taste CAL2 doppelt anklicken
# Bremswiderstand seriell - paralell anschließen?
**Wie schließe ich eigentlich seriell oder parallel an? Am Beispiel eines Bremswiderstandes möchten wir Ihnen erklären,**
Wie schließe ich eigentlich seriell oder parallel an? Am Beispiel eines Bremswiderstandes möchten wir Ihnen erklären, wie man einen Widerstand Seriell oder parallel anschließt. Bei einem Widerstand sieht die Verdrahtung dann so aus:
Bei einem Widerstand wird dieser so angeschlossen

Bei der B3 Endstufe müsste dann die Parameter wie folgt eingestellt werden:
P1.052 = 10 (Ω) P1.053 = 1000 (W)
Nun kann es sein das Sie zwei verwenden müssen, wenn diese dann seriell angeschlossen werden müssen, verdrahten Sie so:

Bei der B3 Endstufe müsste dann die Parameter wie folgt eingestellt werden:
P1.052 = 20 (Ω) P1.053 = 2000 (W)
Wer die beiden Widerstände Parallel verdrahten muss, schließt diese dann so an:
Bei der B3 Endstufe müsste dann die Parameter wie folgt eingestellt werden:
P1.052 = 5 (Ω) P1.053 = 2000 (W)
# Glasmaßstab oder nicht einbinden?
**Alte Systeme hatten den Drehzahlgeber am Motor und die Strecke per Glasmaßstab. Bei einfachen Systemen wird eigentlich nur noch über den Motor**
Glasmaßstab oder nicht einbinden?
Alte Systeme hatten den Drehzahlgeber am Motor und die Strecke per Glasmaßstab. Bei einfachen Systemen wird eigentlich nur noch über den Motor geregelt also Strecke und Geschwindigkeit. Diese Systeme haben zu 95 % noch Sinus Signale an den Maßstäben, oder bereits eine sogenannte EXE verbaut. Diese EXE macht aus Sinus ein TTL-Signal.
Wer sich ein System mit Servos aufbauen möchte, sollte immer zur IP-A greifen. Unsere Servosysteme können mit analogen Signalen (+/- 10 Volt) angesteuert werden, was dann auch den Einsatz eines externen Signals verarbeiten kann.
Wer meint das er ohne Glasmaßstab nicht auskommt kann die vorhandenen Maßstäbe weiterverwenden.
Also Regelung über Motor und Glasmaßstab. Allerdings benötigen wir ein TTL-Signal. Entweder mit "EXE oder unserem Konverter.
Alternative können auch bei diversen Plattformen sehr günstig Glasmaßstäbe mit TTL-Signalen bezogen werden.
**Aber Achtung**: Mit diesem System kann eine ungenaue Maschine **nicht** verbessert werden! Mit diesem System können Steigungsfehler oder Temperaturausdehnungen kompensiert werden. Wer Umkehrspiel hat, sollten nicht zu dieser Lösung greifen da es hier zu unkontrollierten Bewegungen kommen, die ein ganzes System aufschaukeln können. In den genannten Fällen macht die IP-S mehr Sinn.
> Achtung EXE:
>
> Die Exen verbrauchen zu viel Strom (ca. 650mA) - die IP-A stellt am Ausgang aber nur 350 mA bereit, so das diese nicht mit den 5 Volt Ausgängen der IP-A bedient werden können. Nutzen Sie dazu ein externes Netzteil. Vergessen Sie aber dann nicht das GND vom Netzteil mit dem GND der IP-A Encodereingänge zu verbinden.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ab8034b0f767fabf043979b0f7a49)**[Netzteil 5 Volt 1,5 Ampere](https://www.cnc-steuerung.com/detail/018ab8034b0f767fabf043979b0f7a49)**
Artikelnummer: DRC-5V10W1AZ
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ab8034b0f767fabf043979b0f7a49)
Aderfarben im IEC-Schaltschrank Bei der Schaltschrankverdrahtung für Maschinen kommt es häufig zu Diskussionen über die zu verwendenden Aderfarben. Einige Kunden haben teilweise eigene Vorgaben, die widersprüchlich zu bestehendem Wissen/Annahmen scheinen. Eine Vorgabe in der IEC-Welt in Form einer Norm gibt es zwar mit der DIN EN 60204-1 (VDE 0113-1), allerdings werden darin lediglich Grün-Gelb für den Schutzleiter und Hellblau für den Neutralleiter eindeutig festgelegt. Des Weiteren spricht die Norm nur Empfehlungen für die farbliche Kennzeichnung aus. Verwendet werden können die Farben Schwarz, Braun, Rot, Orange, Gelb, Grün, Blau, Violett, Grau, Weiß, Rosa, Türkis und Zweifarbkombinationen aus diesen. Bei **Zweifarbkombinationen** muss darauf geachtet werden, dass keine Verwechslungsgefahr mit Grün-Gelb besteht.
Einigen Sich sich auf Ihre Farben und halten Sie diese bei !
Wer sich eine Zuleitung mal angeschaut hat, findet eigentlich immer folgende Farben:
\- 230 Volt = Braun für die Phase
– Blau für den Nullleiter
und Grün-Gelb für den Schutzleiter.
\- 400 Volt
\- Braun = Phase 1
– Schwarz = Phase 2
– Grau Phase 3
und Grün-Gelb für den Schutzleiter
Daher haben diese Farben eine feste Zuordnung und dürfen für keine andere Funktion verwendet werden.
Aber es gibt auch noch weitere Funktionen in einem Schaltschrank.
Unsere Farben:
\- Rot = 24 VDC +
\- Blau/Weiß = 24 VDC
\- Blau = Nullleiter
\- Grün = schaltende Leitung 24 Volt+
\- Gelb = geschaltete Leitung 24 Volt +
\- Violett = 48 VDC +
\- Braun = 230 Volt
\- Schwarz = Phasen bei 400 Volt
Es gelten aber immer die Schaltpläne und deren Farben. Auch wenn es eine solche Zuweisung gibt, werden Sie schnell feststellen das es schnell zu einen Farbwechsel kommt. Aber lassen Sie sich nicht aus der Ruhe bringen.
## Spannungsverteiler
Hier sieht man die Spannungsversorgung des Verteilers. Unten die 24VDC - mit Blau und oben die 24VDC+ in Rot.
Am Netzteil erkennen Sie die Phase 1 in Braun - den Nullleiter in Bau und den Schutzleiter in Grün-Gelb

## Induktive Sensoren
Hier liegt auf einmal eine Braune Leitung auf 24VDC und Schwarz auf GND ?
Unten sehen wir eine gelbe Leitung. Dieses ist der Not Aus - eine geschaltete Leitung in 24 Volt.

## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018fa9741cb470328c45c68886f84158)**[Spannungsverteiler 26 fach V2.0 230 Volt mit LED Anzeige und Lüftersteuerung](https://www.cnc-steuerung.com/detail/018fa9741cb470328c45c68886f84158)**
Artikelnummer: 25412589\_230\_LED\_L
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018fa9741cb470328c45c68886f84158)
[](https://www.cnc-steuerung.com/detail/018a61fe043772baad5bef284906c259)**[Spannungsverteiler 26 fach V2.0 230 Volt mit LED Anzeige](https://www.cnc-steuerung.com/detail/018a61fe043772baad5bef284906c259)**
Artikelnummer: 25412589\_230\_LED
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018a61fe043772baad5bef284906c259)
[](https://www.cnc-steuerung.com/detail/018a6201cd4e778f9eab3c318a7c69e6)**[Spannungsverteiler 26 fach V2.0](https://www.cnc-steuerung.com/detail/018a6201cd4e778f9eab3c318a7c69e6)**
Artikelnummer: 25412589\_1
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018a6201cd4e778f9eab3c318a7c69e6)
[](https://www.cnc-steuerung.com/detail/018a6206e414790ba02743e628ddf561)**[Spannungsverteiler 26 fach V2.0 24/230 Volt](https://www.cnc-steuerung.com/detail/018a6206e414790ba02743e628ddf561)**
Artikelnummer: 25412589\_230
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018a6206e414790ba02743e628ddf561)
[](https://www.cnc-steuerung.com/detail/018a62093f08750290e7e087e07e4fb9)**[Spannungsverteiler 26 fach V2.0 230 Volt mit Schaltfunktion](https://www.cnc-steuerung.com/detail/018a62093f08750290e7e087e07e4fb9)**
Artikelnummer: 25412600
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018a62093f08750290e7e087e07e4fb9)
Warum Braun auf 24 VDC+?
Induktive Sensoren haben als 24 Volt eine braune Zuleitung, die GND-Leitung hat die Farbe Blau und die schwarze Leitung ist das Signal. Obwohl eigentlich ja Schwarz für Phase 2 bei 400 Volt liegt und Braun Phase 1 ist. Notieren Sie sich die Farben mit den Funktionen in Ihrem Schaltplan. So behalten Sie leicht, auch Monate später, Ihren Schaltschrank verstehen. Einen Schaltplan anzulegen, dauert fast genauso lange wie den Schaltschrank aufzubauen
Noch eines zur DIN:
**Zitat aus der DIN**
Die Anwendung von DIN-Normen ist **grundsätzlich freiwillig**. Erst wenn Normen zum Inhalt von Verträgen werden oder wenn die Gesetzgebung ihre Einhaltung zwingend vorschreibt, werden Normen bindend. Zwar stellen sie im Fall einer möglichen Haftung keinen Freibrief dar. Aber wer DIN-Normen – als anerkannte Regeln der Technik – anwendet, kann ein korrektes Verhalten einfacher nachweisen.
Servokabel richtig verlegen:
Legen Sie immer die Kabel so das wenn Wasser - öl oder dergleichen das Kabel herunter läuft abtropfen kann.
Roter Ring = falsch
Grüner Ring = richtig

# Drehmomente der Servomotoren
**Hier die Drehmomente für Motoren bis 7500 Watt. Bei Motoren mit Bremse ist das Haltemoment so hoch wie die Nominale Leistung der Motoren.**
Hier die Drehmomente für Motoren bis 7500 Watt.
Bei Motoren mit Bremse ist das Haltemoment so hoch wie die Nominale Leistung der Motoren.
Leistung Motor Drehmoment Nominal Max für 3 Sekunden
200 Watt 0,625 Nm 1,91 Nm
400 Watt 1,24 Nm 3,82 Nm
750 Watt 2,39 Nm 7,16 Nm
1000 Watt 4,77 Nm 14,33 Nm
1500 Watt 7,16 Nm 21,48 Nm
2000 Watt 9,55 Nm 28,66 Nm
3000 Watt 14,32 Nm 42.97 Nm
4500 Watt 28,65 Nm 71,27 Nm
5500 Watt. 35,01 Nm 85,67 Nm
7500 Watt. 47,40 Nm 119,36 Nm
Wenn Motoren mit Bremse verbaut werden hat die Bremse ein Haltemoment gleich nominales Drehmoment
Was ist ein Newtonmeter ?
Ein Newtonmeter ist die Einheit für die Größe Drehmoment (Torsion). Außerdem ist 1 Nm = 1 Joule, die Einheit der skalaren Größe Energie, Wärme und Arbeit.
Dabei werden zwei grundsätzlich verschiedene Dinge, Drehmoment und Energie, mit Newton mal Meter berechnet.
Wenn eine Kraft an einem Hebelarm angreift, ergibt sich das entstehende Drehmoment als das Produkt von Kraft und Länge des Hebelarms. Deswegen ergibt sich für den Hebelarm die Maßeinheit Newtonmeter (N m) = ein Newton mal einem Meter.
# Welche Sicherung braucht meine Steuerung
**Neben der Bauform und dem Nennstrom unterscheidet man die Leitungsschutzschalter auch nach ihrer Auslösecharakteristik.. Wir haben in unserem Shop diverse Sicherungen für Ihre Anlage.**
> **Achtung**
> Dieser Beitrag ersetzt keinen Elektriker!
Neben der Bauform und dem Nennstrom unterscheidet man die Leitungsschutzschalter auch nach ihrer Auslösecharakteristik. Sie beschreibt die Trägheit eines Sicherungsautomaten in Abhängigkeit von Stromstärke und Schnelligkeit. Wir haben in unserem [Shop](https://www.cnc-steuerung.com/relais-zum-schalten/) diverse Sicherungen für Ihre Anlage.
**Charakteristik B- C - D -E**
Auslösestrom (Vielfaches des Nennstromes)
**B:** üblicher Leitungsschutz, Verbraucher ohne hohe Einschaltstrom-Spitzen
**Beispiel:**
Licht- & Steckdosenkreise mit seinen Verbrauchern in der Hausinstallation
**Überlastauslöser (thermisch):** 1,13 - 1,45 (30°C, 1h) (über 63A: 2h)
**Kurzschlussauslöser (magnetisch):** 3 - 5
---
**C:** Verbraucher mit hohem Einschaltstrom
**Beispiel:**
Motoren, Maschinen, Industrieanlagen
**Überlastauslöser (thermisch):** 1,13 - 1,45 (30°C, 1h) (über 63A: 2h)
**Kurzschlussauslöser (magnetisch):** 5 -10
---
**D:** Verbraucher mit hohem Einschaltstrom und hoher Last
**Beispiel:**
Transformatoren und Kondensatoren
**Überlastauslöser (thermisch):** 1,13 - 1,45 (30°C, 1h) (über 63A: 2h)
**Kurzschlussauslöser (magnetisch):** 5 -10
---
**E:** in Hauptstromkreisen zur Absicherung kompletter elektrischer Anlagen
**Beispiel:**
SLS Schalter
**Überlastauslöser (thermisch):** 1,05 - 1,2 (30°C, 2h)
**Kurzschlussauslöser (magnetisch):** 5 - 6,25
---
Was bedeutet das für mich?
In der Regel werden Sicherungen der **Charakteristik C** für Steuerungen verwendet.
# Auflösung berechnen:
**Schrittmotoren:1. Überprüfen Sie die DIP Schalter gemäß der aufgedruckten Einstellungen.In unserem Beispiel nehmen wir eine Auflösung von 6400 an, die eingestellt wurden.**
Auflösung berechnen:
Schrittmotoren:
1. Überprüfen Sie die DIP Schalter gemäß der aufgedruckten Einstellungen.
In unserem Beispiel nehmen wir eine Auflösung von **6400** an, die eingestellt wurden.

2. Überprüfen Sie die Untersetzung /Übersetzung Ihrer Maschine.
In unserem Beispiel hat der Motor eine Riemenscheibe mit 24 Zähnen und die Kugelgewindespindel eine Riemenscheibe mit 72 Zähnen. Was eine Untersetzung von **2,5** bedeutet. 72 / 24 = **2,5.** Der Motor muss 2,5 x drehen um an der Spindel eine Umdrehung zu haben.

3. Dann schauen wir uns die Spindel an.
Wichtig ist hier die Steigung (P). Die SIM Software und Mach3 /4 möchten wissen wie viele Impulse pro Einheit (mm/Zoll) ausgegeben werden muss.
Dazu muss die Steigung der Spindel bekannt sein.
Nehmen wir in unseren Beispiel eine Steigung von **5 mm** an.

Nun rechnen wir wie folgt:
Die 6400 Impulse an der Endstufe, multiplizieren mit der Riemenkombination 2,5 = 16.000
Diese 16.000 teilen wir durch die Steigung der Spindel : 16.000 / 5mm = 3200 Impulse/pro mm.
Also müssen wir 3200 Impulse ausgeben um 1mm zu bewegen.
In der SIM Software tragen wir dann im Motortuning der jeweiligen Achse die errechneten 3200 ein.

Wer die Mach4 verwendet stellt die errechneten 3200 hier ein

Mach3:

# Die RJ45 Sensor-/Aktor-Box
**Die RJ45 Sensor-/Aktor-Box von CNC-Steuerung.com mit 4 RJ45 Steckplätzen sowie Statusanzeige verfügt über 4 Anschlüsse und einen Ausgang. Mittels Netzwerkkabel kann schnell und einfach eine Verbindung hergestellt werden, die eine Verdrahtung**
Die RJ45 Sensor-/Aktor-Box
Die RJ45 Sensor-/Aktor-Box von CNC-Steuerung.com mit 4 RJ45 Steckplätzen sowie Statusanzeige verfügt über 4 Anschlüsse und einen Ausgang.
Mittels Netzwerkkabel kann schnell und einfach eine Verbindung hergestellt werden, die eine Verdrahtung der Sensoren sehr vereinfacht.
## Downloads
- [Eine Verdrahtungsanleitung können Sie hier downloaden: ](https://www.cnc-steuerung.com/media/9d/15/64/1724840258/Aktorenbox%20Anleitung.pdf)
Wir empfehlen Ihnen für eine bewegliche Achse immer Schleppkettentaugliches Kabel zu verwenden.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018ab41734ab78d7a7e6a1cc0a046d67)**[Kabel 4x2x0,25 +2x0,5](https://www.cnc-steuerung.com/detail/018ab41734ab78d7a7e6a1cc0a046d67)**
Artikelnummer: SW10440
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ab41734ab78d7a7e6a1cc0a046d67)
[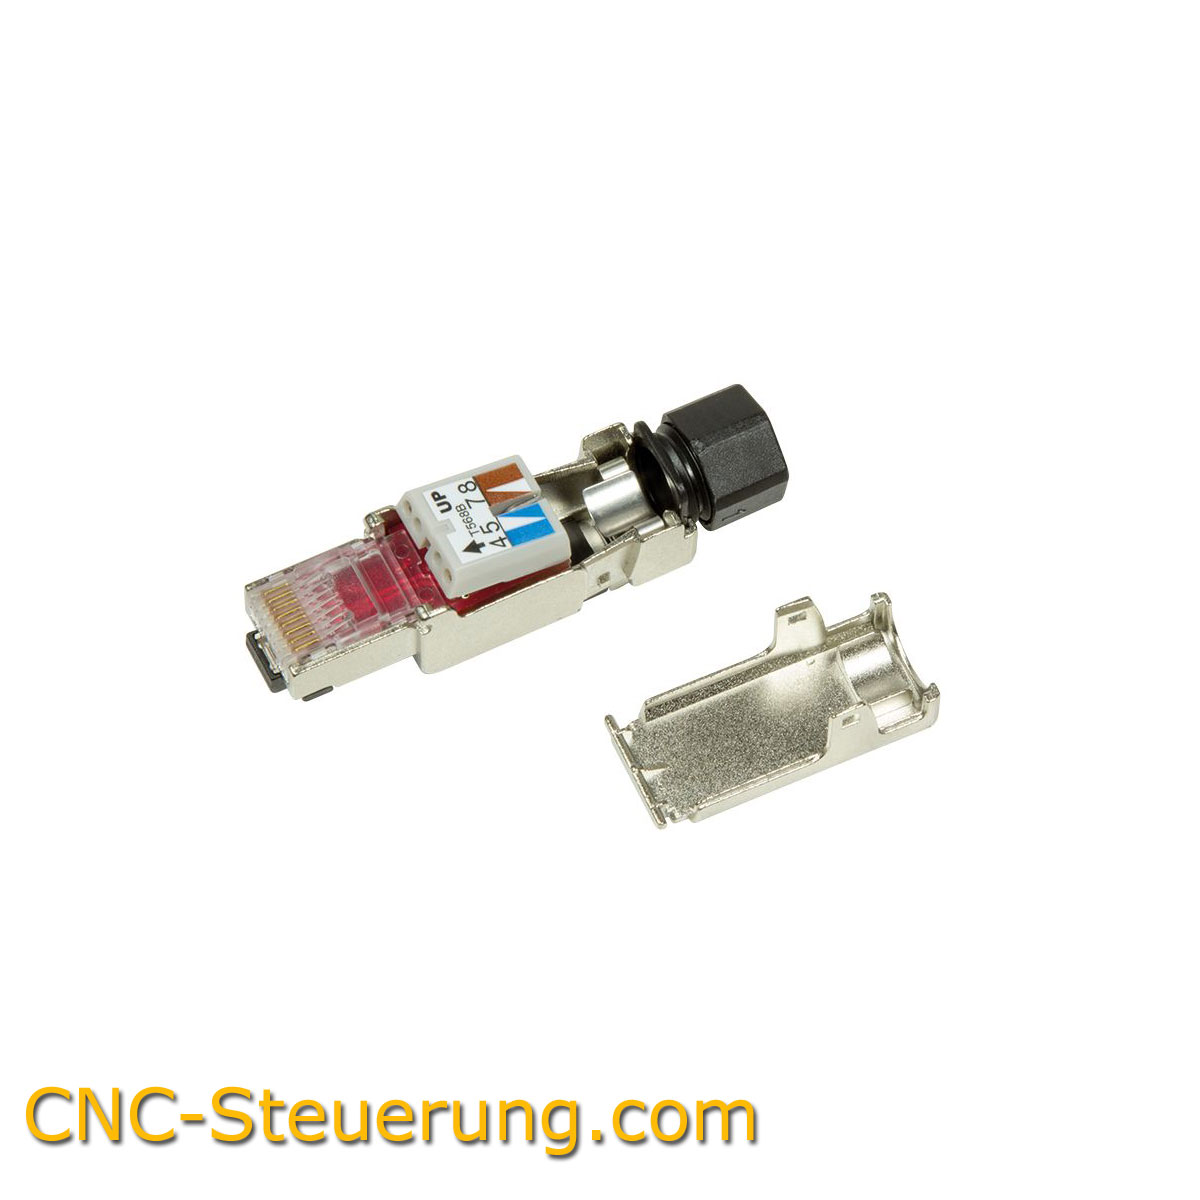](https://www.cnc-steuerung.com/detail/018ee69acce7709ab44b28a7e73aaaec)**[RJ45-Steckverbinder 8 Signale](https://www.cnc-steuerung.com/detail/018ee69acce7709ab44b28a7e73aaaec)**
Artikelnummer: 103861
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018ee69acce7709ab44b28a7e73aaaec)
[](https://www.cnc-steuerung.com/detail/01918e2731297677b50f72a06b799a8d)**[RJ45 Sensor-/Aktor-Box](https://www.cnc-steuerung.com/detail/01918e2731297677b50f72a06b799a8d)**
Artikelnummer: HW10760
[Zum Produkt →](https://www.cnc-steuerung.com/detail/01918e2731297677b50f72a06b799a8d)
Es gibt unterschiedliche RJ 45 Stecker
Schauen Sie nicht auf den Farben sondern auf der Nummerierung der Stecker.

# DCDC Wandler
**Wir haben einen speziellen DC-DC Wandler im Programm mit dem wir aus einem 0-10 Volt Signal ein 0-5 Volt Signal umwandeln.**
Wir haben einen speziellen DC-DC Wandler im Programm mit dem wir aus einem 0-10 Volt Signal ein 0-5 Volt Signal umwandeln.

*Platine*
Schließen Sie die 0-10 Volt der CSMIO an den beiden Klemmen an.
Wichtig ist hier das Sie das GND und 0-10 Volt nicht vertauschen.

*Anschluss Sollwert der CSMIO*
Die Stromversorgung der Platine erfolgt an den Klemmen unten rechts.
Legen Sie hier 24 Volt an. Die Baugruppe benötigt nur wenige mA.
Lassen Sie sich nicht verunsichern: Der Aufdruck 20A ist für eine andere Anwendung.
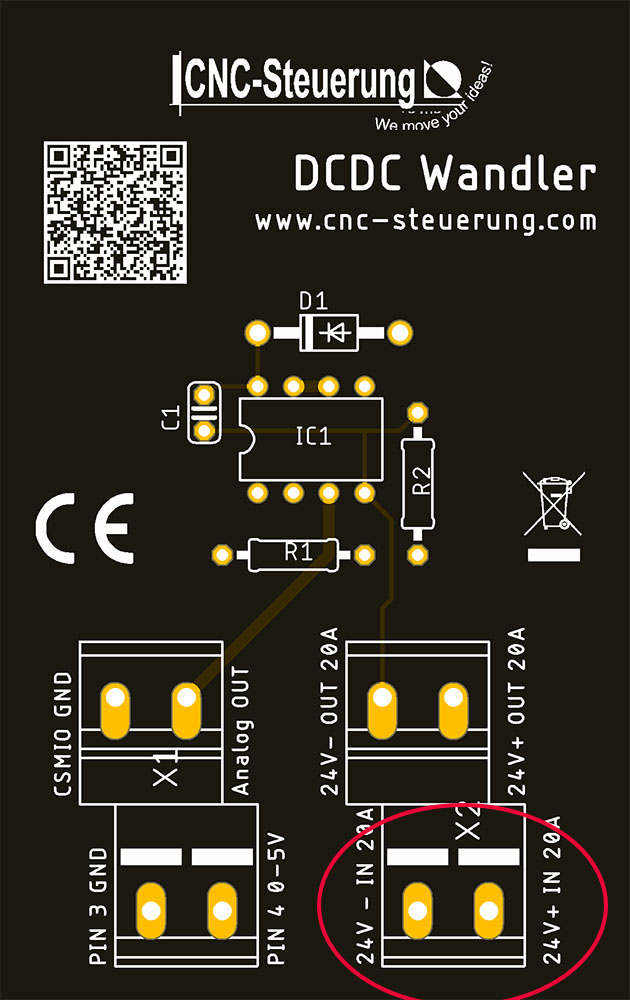
*Stromversorgung*
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/0193684777d97e368eff570b1b798067)**[DCDC Wandler](https://www.cnc-steuerung.com/detail/0193684777d97e368eff570b1b798067)**
Artikelnummer: DCDC\_Wandler
[Zum Produkt →](https://www.cnc-steuerung.com/detail/0193684777d97e368eff570b1b798067)
Anschluss Ihrer Baugruppe mit 0-5 Volt unten links
PIN3 - GND ist die Klemme für Ihre Masse
PIN 4 - 0-5 Volt ist die Klemme für Ihren Eingang.
Funktion: Wenn Sie mit der CSMIO einen analogen Wert von max. 10 Volt ausgeben, wird das Gerät max. 5 Volt ausgeben. So können Bauteile mit 0-5 Volt Sollwert mit der CSMIO betrieben werden.

*Ausgang 0-5Volt*
# Netzwerk Energie Einstellungen
**Ändern Sie die Energie Einstellungen der Netzwerkkarten: Gehen Sie in die Einstellungen von Windows. Klicken Sie auf die Netzwerkarte um die Energieverwaltung aufzurufen.**
Ändern Sie die Energie Einstellungen der Netzwerkkarten:
Gehen Sie in die Einstellungen von Windows.
Klicken Sie auf die Netzwerkarte um die Energieverwaltung aufzurufen.
Deaktivieren Sie alle Einstellungen.
Sollte die unter Position grau dargestellt sein, aktivieren Sie zuerst die obere Position um dann die untere und obere zu deaktivieren.

## Passende Produkte
**SIM Software Industrial Plasma**
Artikelnummer: SW10665
[](https://www.cnc-steuerung.com/detail/018a5a1a51357864b00006bbf5370b96)**[SIM CNC Software PRO](https://www.cnc-steuerung.com/detail/018a5a1a51357864b00006bbf5370b96)**
Artikelnummer: SW10452
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018a5a1a51357864b00006bbf5370b96)
[](https://www.cnc-steuerung.com/detail/018a5a23a652735886f846f155a94c46)**[SIM CNC Software "Plasma"](https://www.cnc-steuerung.com/detail/018a5a23a652735886f846f155a94c46)**
Artikelnummer: SW10458
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018a5a23a652735886f846f155a94c46)
Wir bieten zu unserem Wireless Handrad einen Adapter zur schnelleren Verdrahtung an.
Das Set besteht aus 3 Platinen:
1 = Hauptmodul
2 = Einsteckplatine 14 polig
3 = Einsteckplatine 12 polig
sowie zwei x Flachband Kabel
Stecken Sie die Platine auf das MPG Modul und schrauben Sie diese Fest.
Verschrauben Sie die Platinen in den grünen Steckeraufnahmen.

*Adapterplatinen*
Das Hauptmodul wird direkt auf das MPG ausgesteckt und mit 2 Schrauben befestigt

Lösen Sie die grünen Schraubkontakte des Empfängermoduls ganz, so das Sie die Einsteckplatinen hineinschieben können. Achten Sie auf die richtige Seite (12 und 14 pol)
Schrauben Sie die Platine erst an den Seiten fest und ziehen Sie dann alle Schrauben sorgfältig an.

Montieren Sie das Empfänger Modul auf der Tragschiene in der Nähe des MPG Moduls
Zum Lieferumfang gehören auch 2 Flachbandkabel in unterschiedlichen breiten:
1 x Schmal
1 x Breit

Stecken Sie die beiden Flachbandkabel in die dafür vorgesehenen Wannenstecker des Empfänger Moduls.

Stromversorgung:
Auf dem Hauptmodul haben Sie oben rechts zwei grüne 3polige Stecker:
Der rechte davon ist die Stromversorgung. Von links nach rechts betrachtet:
PE Leitung = Grün Gelb
GND Leitung = Blau
24 VDC = Rot
Diese Verbindung ist für die Stromversorgung der Empfängerbaugruppe des Wireless Handrades
> maximal 24 Volt sind zugelassen!
Zusätzliche Ausgänge:
Das Wireless Handrad hat 4 Zusatztasten die Sie mit Sonderbefehlen bedienen können.

> **An unsere Kunden**
> Wir haben nun Makros für das Handrad entwickelt:
> - Achse Nullen
> - Maschinen Enable
> Melden Sie sich bei uns, Sie erhalten diese Makros kostenlos wenn Sie das Handrad von uns haben.
Die Tasten **2 -3 und 4** sind au den Schraubklemmen herausgeführt. An diesen Klemmen kommt beim Betätigen 24 Volt. Das bedeutet Sie können die Klemmen auf einen freien Eingang der CSMIO legen.
Hinweis: Ausgang 1 ist bereits für das MPG Modul auf Eingang 9 intern verdrahtet. Dieses Signal
wird zum Achsen Nullen verwendet.

Not Ausgänge / Not Aus Schalter
Das Wireless Handrad hat 2 Relaiskontakte für den Not Aus Schalter
Not Aus 1 und Not Aus 2.
Standard ist hier das Sie die Kette von EStop1 aufbauen
## Downloads
- [Anschlussplan Estop](https://www.cnc-steuerung.com/media/7b/f9/53/1727509155/Wireless_Adapter_Anschluss_Not_Aus.pdf)