# Anschlussboard Maho - Deckel und Co
**Anschlussboard Maho - Deckel und Co Spezialanschlussboard für eine noch schneller und einfachere Verdrahtung**
**Anschlussboard Maho - Deckel und Co:**
Wir haben ein Board entwickelt um Ihnen bei den Fräsmaschinen die Verdrahtung noch mehr zu vereinfachen.
Das Maho Board besteht aus insgesamt 6 Platinen.
Die Trägerplatine ist in einem Hutschienengehäuse untergebracht. Diese Baugruppe wird auf eine 35 mm Tragschiene platziert.
Auf der Trägerplatine kommen dann die Aufsteckplatinen:
\- Spindel
\- Kühlmittel
\- Hydraulikpumpe
\- Spindelbremse und
\- Schmierung
diese Platinen werden von oben verschraubt. Sollte im laufe der Zeit eine Baugruppe defekt gehen, so können diese Baugruppen einfach getauscht werden. Alle Anschlüsse sind mittels Stecker ausgerüstet.
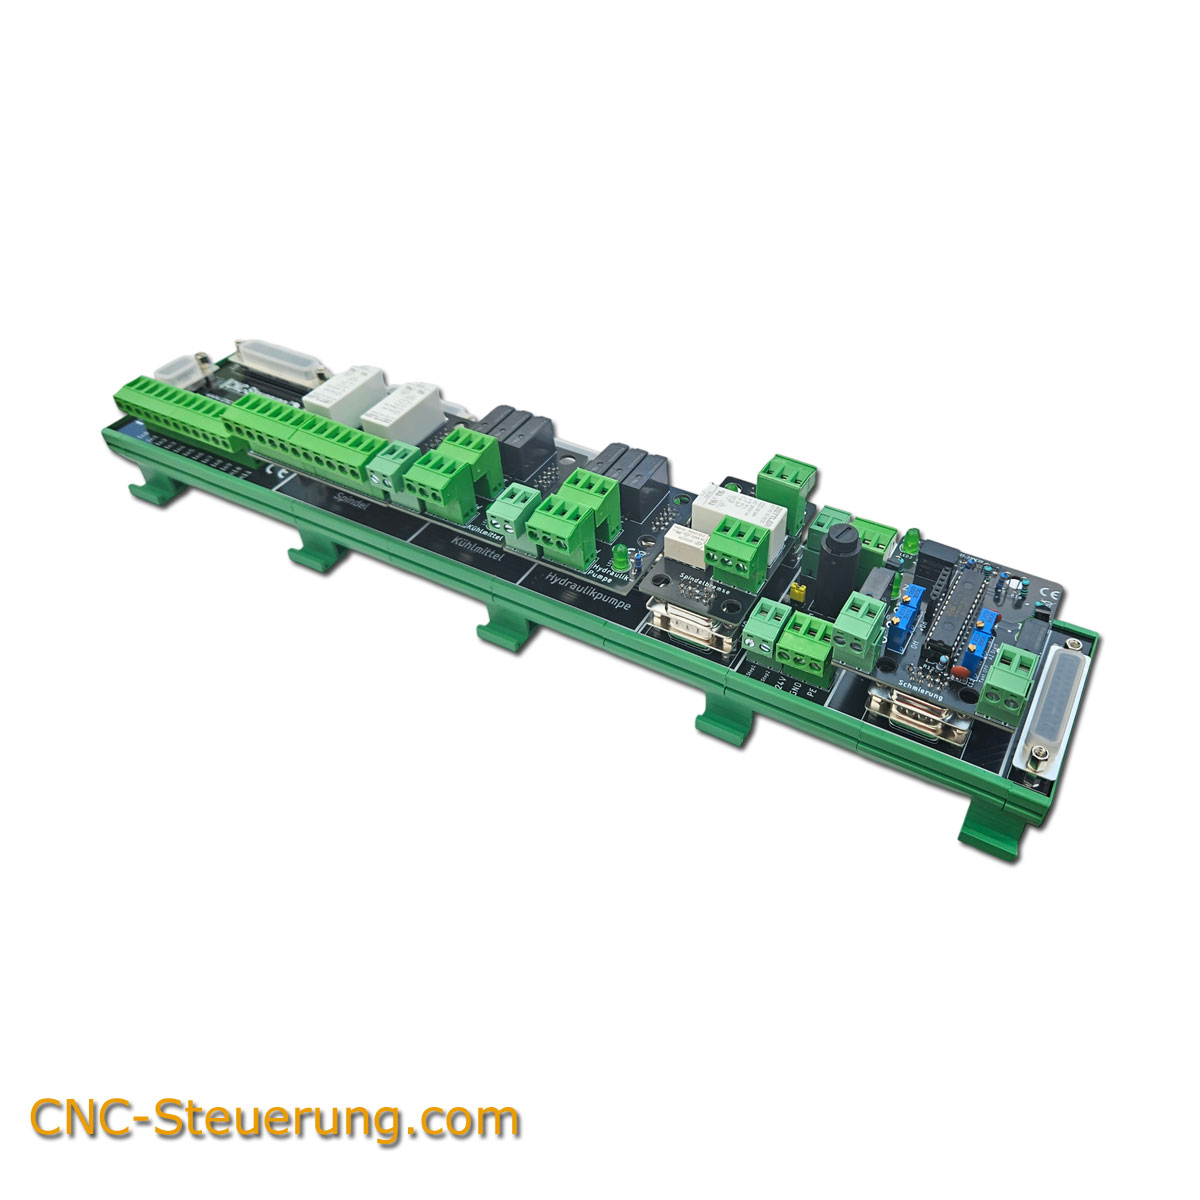
*Anschlussboard*
**Stromversorgung:**
Die Stromversorgung schließen Sie zentral zwischen dem Steckplatz “Spindelbremse” und “Schmierung” an. Hier stehen Ihnen :
ESTOP1 = geht direkt zum MPG Modul
ETSOP2 = geht direkt zum MPG Modul
24 Volt = 24 VDC+
GND = 24 VDC -
PE = Schutzleiter
der untere Anschluss ist die Stromversorgung - der obere ist für die Stromversorgung des MPG Moduls gedacht.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/0190bc43e75b7c41a542a9d0d57e3d1e)**[Anschlussboard Maho - Deckel und Co](https://www.cnc-steuerung.com/detail/0190bc43e75b7c41a542a9d0d57e3d1e)**
Artikelnummer: H\_Maho\_Deckel
[Zum Produkt →](https://www.cnc-steuerung.com/detail/0190bc43e75b7c41a542a9d0d57e3d1e)
**Spindelplatine:**
Passend zu unserem C2000+ Frequenzumrichter. Die Bezeichnung ist identisch mit der Klemmenbeschriftung des C2000+ FU
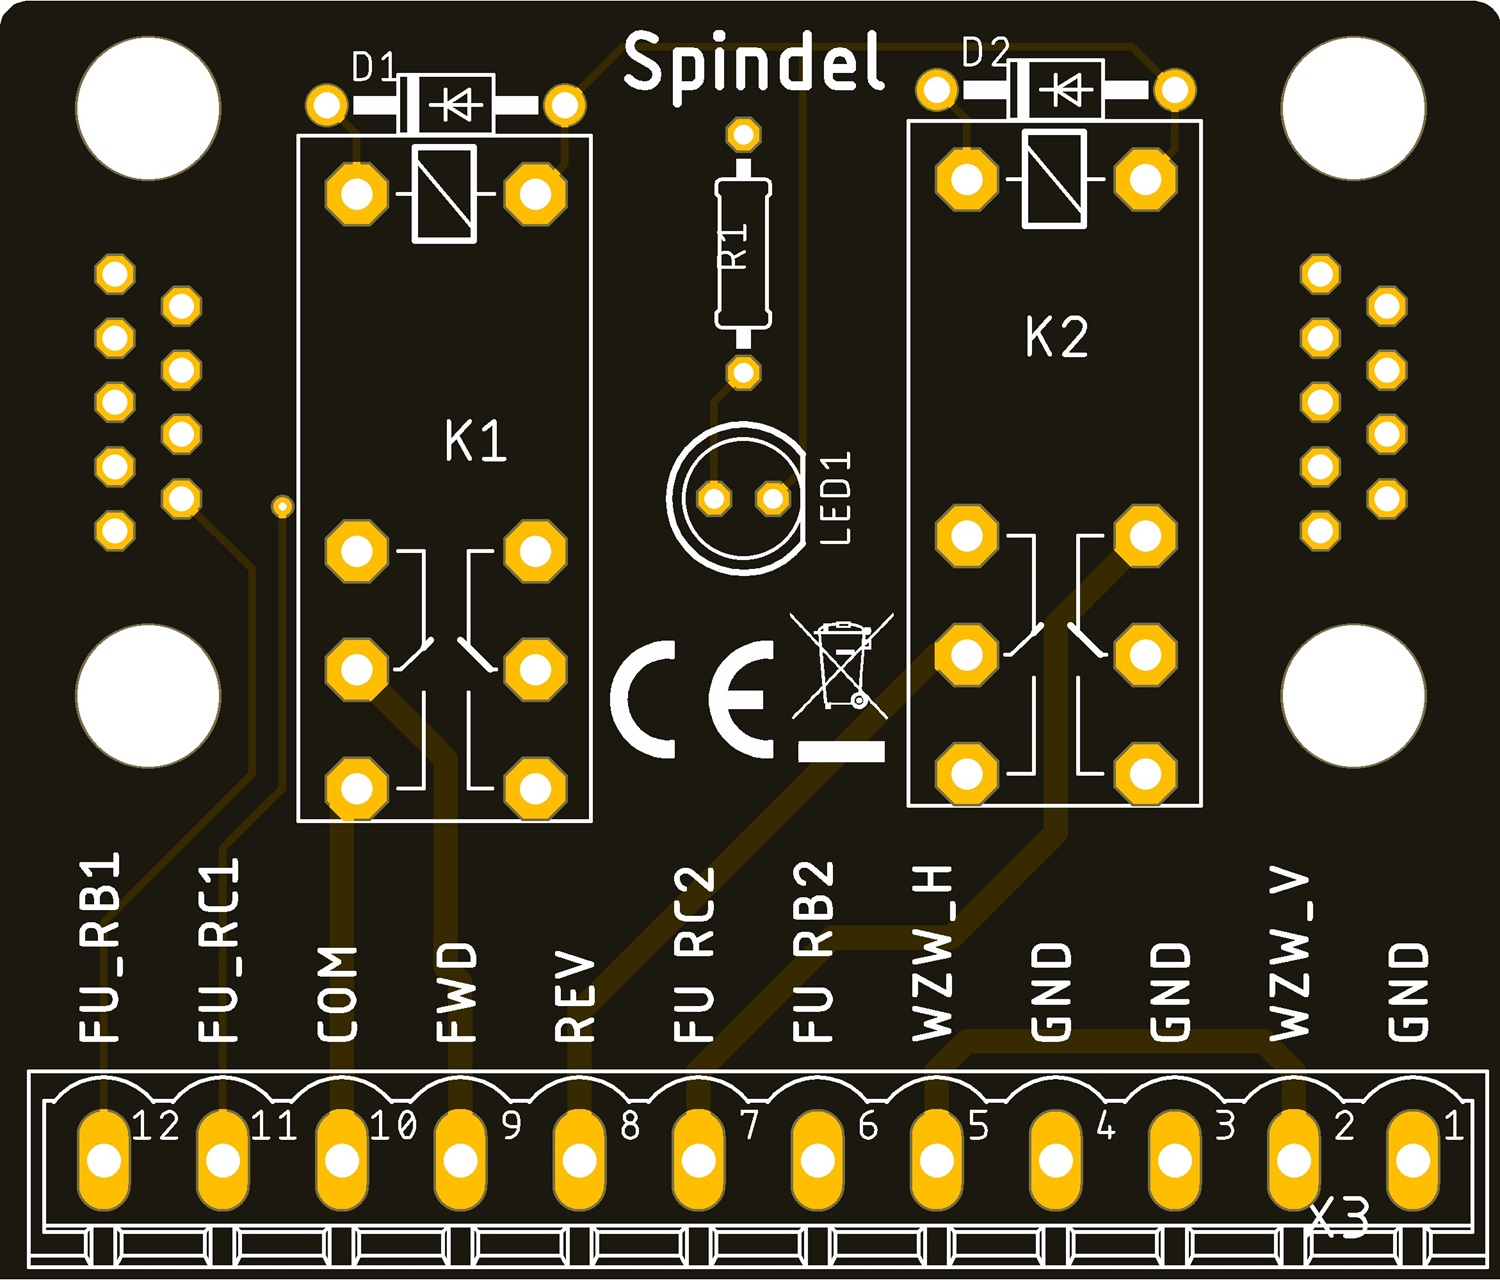
*Spindel Platine*
Funktionsweise Spindelplatine:
Auf der Platine werden die beiden Relais K1 und K2 zur Drehrichtung angesteuert.
Weisen Sie dazu
Ausgang **3** für **M3**
Ausgang **4** für **M4** zu.
Alarm Spindel: Eingang **4**
Die Klemmen WZW_H und WZW_V sind für Taster zum öffnen der Werkzeugklemmung.
An den WZW_H und WZW_V stehen Ihnen 24 Volt+ zu Verfügung.
Hinweis für Anwender die keinen FU habe:
Sie können über die beiden Ausgänge M3 und M4 auch einen Schütz anschließen.
Legen Sie dazu die Versorgungsspannung an die Klemme DCM an. Das Schütz für M3 legen Sie an die Klemme M3 und das Schütz für M4 legen Sie an Klemme M4 an.

*Spindelplatine*
Sie können einen **Taster** (S1-S2) an der Klemme WZW_H/V der dann das Magnetventil für die horizontale oder vertikale Klemmung ansteuert. Das GND Signal des Magnetventils legen Sie auf die Klemmen GND.
Wenn nun die Spindel durch den M3 oder M4 Befehl angesteuert wurde werden die an den Klemmen WZW_H und WZW_V anliegende 24 Volt durch den C2000+ über das Relais S3 im FU
abgeschaltet, somit ist die Betätigung der Taster nicht mehr möglich.
RC2 und RB2 müssen im FU entsprechend eingestellt sein, das dieser Kontakt öffnet sobald die Spindel dreht.
Der Kontakt RB1 und RC1 muss im Fu auf Alarmausgang gesetzt werden. Öffnet der Kontakt des FU fällt die Spannung auf Eingang 4 ab. Wenn Sie bei Spindelalarm den Eingang 4 in der Software gesetzt und aktiviert haben, wird die Maschine einen Not Aus Auslösen.

*Schaltung*
Die Befestigungsschrauben finden Sie in den Bohrungen (rote Umrandung)

*Befestigung*
**Kühlmittelplatine:**

*Kühlmittelplatine*
Die Befestigungsschrauben finden Sie in den Bohrungen (rote Umrandung)

*Befestigung*
Die Platinen ist ausgelegt für eine Spannung von 400 Volt 4 Ampere ausgelegt.
Legen Sie die Spannungsversorgung an den Klemmen U-V-W an.
Die Originale Kühlmittelpumpe wird an den Klemmen R-S-T angeschlossen.
Am Tastereingang, kann ein Taster angeschlossen werden, der die Kühlmittelsteuerung manuell anspricht.
Die automatische Ansteuerung erfolgt über den Ausgang 6 in der Software.
Weisen Sie dem Ausgang 6 die Funktion M8 zu.
Wenn die 3 Relais K1-K2-K3 angesteuert wurden, leichtet unten rechts auch die LED.
Achtung: Der Taster übersteuert den Befehl M8 und M9 !

*Kühlmittelschaltplan*
**Hydraulikpumpe:**

*Hydraulik*
Die Platinen ist ausgelegt für eine Spannung von 400 Volt 4 Ampere ausgelegt.
Legen Sie die Spannungsversorgung an den Klemmen U-V-W an.
Die Originale Hydraulikpumpe wird an den Klemmen R-S-T angeschlossen.
Am Tastereingang, kann ein Taster angeschlossen werden, der die Hydraulikpumpe ansteuert, der dann die Klemmung auslöst.
Wenn die 3 Relais K1-K2-K3 angesteuert wurden, leichtet unten rechts auch die LED.
Zudem ist es Möglich das Relais mittels Ausgang anzusteuern. Wer einen automatischen Werkzeugwechsler hat kann den Ausgang 5 zuweisen.
Bei einigen Deckelmaschinen wird die Pumpe über einen Druckspeicher gesteuert. Legen Sie den Ausgang 5 dann in der Software auf Enable um das Relais beim Einschalten der Software automatisch zu aktivieren.

*Hydraulik*
Die Befestigungsschrauben finden Sie in den Bohrungen (rote Umrandung)

*Befestigung*
**Spindelmotorbremse:**
Diese Platine steuert die Bremse Ihres Spindelmotors.
Entgegen der alten Verdrahtung schalten wir die Bremse nur zu wenn wir einen Not Aus haben.
Das Bedeutet wenn Sie den Not Aus drücken, wird der Ausgang 1 der Steuerung deaktiviert, das Relais fällt ab und die Bremse schaltet sofort zu.

*Spindelbremse*
Die Befestigungsschrauben finden Sie in den Bohrungen (rote Umrandung)

*Befestigung*

*Bremse*
Wie Sie (grüne Umrandung) dem Aufdruck entnehmen können, ist der Mittelpunkt das Potential.
Legen Sie der **unteren** Schraubklemmen an **Pin2** GND Signal an (meist 230 Volt - N).
**Oben** an der Schraubklemme an **PIN 2** (meist 230 Volt L) an.
An den Klemmen 3 oben und unten kommt dann die Bremse selber. Wird die Software aktiviert, schaltet der Ausgang 1 das Relais und die Bremse wird geöffnet.
Das bedeutet das im Not Ausfall der Ausgang 1 abgeschaltet wird und damit die Spannungsversorgung durch durch den IN 0 auf dem Relais auch abfällt und somit die Bremse automatisch zugreift.

*Bremse*
Auf der Bremse am Spindelmotor finden Sie die passenden Angaben womit Ihre Bremse angesteuert wird.
Zeitsteuerung / Schmierung:
Die Schmiersteuerung ist im wesentlichen der bereits vorhandenen Baugruppe entnommen.
Laden Sie sich hier die Anleitung herunter: [Anleitung Schmierung](https://www.cnc-steuerung.com/media/b0/6b/ba/1698756629/Zentralschmierung%20mit%20Taktschmierung.pdf)
Die beiden Schraubklemmen (rechts und links) sind potentialfrei. Das bedeutet für Sie als Anwender:

*Schmierung*

*Schmierung*
Rote Umdrandung (Zentralschmierung):
auf Klemme 1 vom X3 die Spannung anlegen die Sie benötigen. In der Regel Phase des Schmiergerätes. Der Nullleiter auf eine Sammelschiene legen. Dann auf Klemme 2 die Schmierpumpe (Phase) anschließen.
Grüne Umdrandung (Kopfschmierung):
Auf Klemmenbock X4 an Klemme 1 24 Volt anlegen, das Magnetventil (24 Volt) legen Sie dann an Klemme 2 vom X4 an.
> Um die Zeitsteuerung zu aktivieren legen Sie die Y Achse das Enable Signal auf Ausgang 15 **14**

*Ausgang für Zentralschmierung*

Die Befestigungsschrauben finden Sie in den Bohrungen (rote Umrandung)
Schmierzeit einstellen:

Taktzeit - nur Deckelmaschinen

Bitte verwenden Sie den Expansionssteckplatz nur für die digitalen Ausgängen.
Die Eingänge bitte nicht.
## Passende Produkte
[](https://www.cnc-steuerung.com/detail/018a5a5d68ca7de08f46d5843755c1bc)**[IP-A-Ethernet Controller 6 Achsen](https://www.cnc-steuerung.com/detail/018a5a5d68ca7de08f46d5843755c1bc)**
Artikelnummer: 4212455
[Zum Produkt →](https://www.cnc-steuerung.com/detail/018a5a5d68ca7de08f46d5843755c1bc)
Hinweis zum manuellen Schmieren:
Wenn Sie in der Diagnose auf die LED von Ausgang 15 klicken wird der Ausgang geschaltet.
Diese Funktion ist für Maschinen gedacht die lange gestanden haben, um die Bahnen schnell mal eben vorzuschmieren.

*Ausgang 15*